
صب الألمنيوم بالجاذبية لكوع مزوّد بشفة: عشر خطوات
يحمل صب الألمنيوم بالجاذبية هذا الكوع المزوّد بشفة، البالغ 150±20 غرامًا، على ثلاثة مسارات. فالبوابة على الانحناء الخارجي، والانحناء الداخلي ليس مدخل المعدن، والمغذّي عند الشفة يغذّيه. ويسبق السفع إلى درجة Sa 2.5 خراطة الشفة، ويأتي اختبار 0.9 MPa بعد حفر ثقوب الشفة.
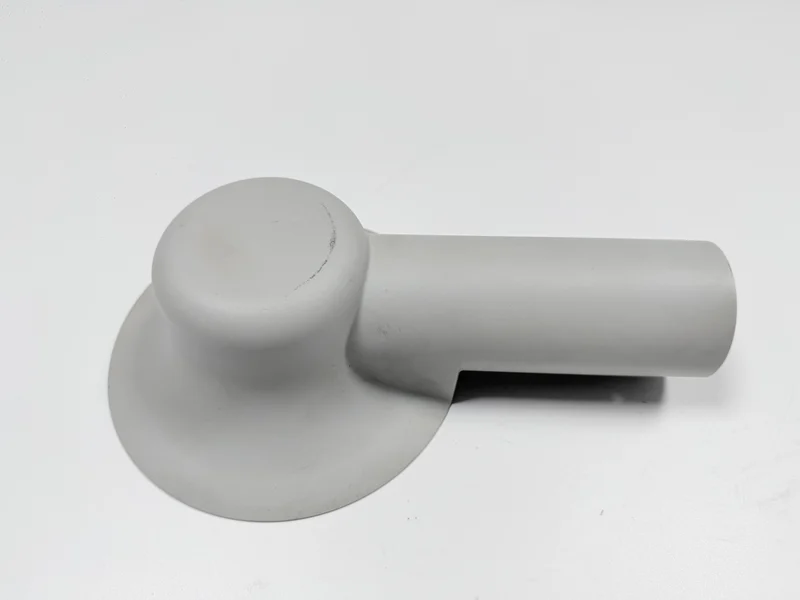
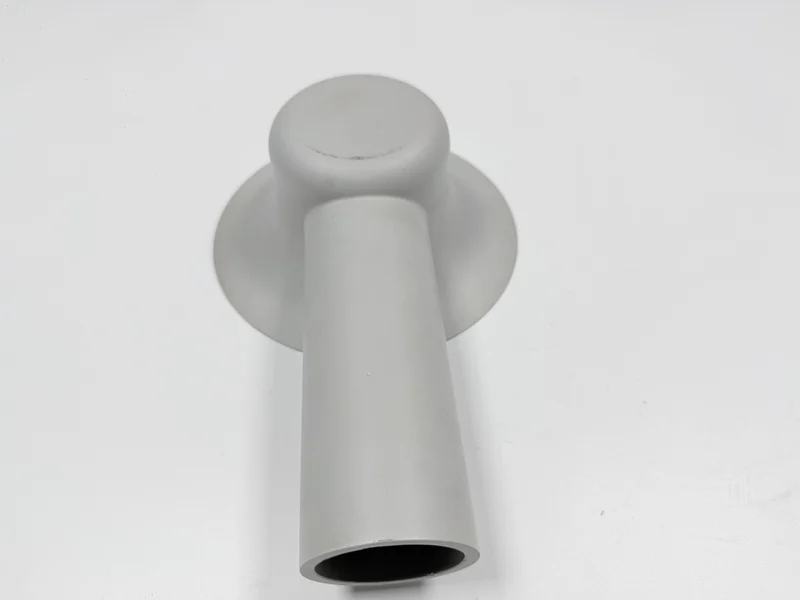
القطعة كوع بأبعاد 75×60×55 مم من A356 (GB/T 1173 ZL101A، بانتظار تأكيد المسبك)، يُصبّ بحالة الصبّ F دون معالجة حرارية T6. ويُنتج على خط صب بالجاذبية في قالب معدني فولاذي، بقطعة أو قطعتين في القالب، مع تجويف مسخّن مسبقًا ووجه شفة ومنفذ مشغّلين.
والمسار عشر خطوات، من الصهر وإزالة الغاز إلى الفحص النهائي، وكل خطوة تسلّم تسامحًا إلى التي تليها. والجدول يبيّن ضبط كل خطوة وحدّها وموضع فحصها.
| الخطوة | ما تضبطه | الحدّ أو الفحص | موضع الفحص |
|---|---|---|---|
| 1 الصهر وإزالة الغاز | الغاز في المصهور | منزوع الغاز ومنقّى، قيمة معتادة | سجل الفرن |
| 2 السكب | امتلاء الجدار 4–6 mm | معدن 700–740 °C، وقالب 250–350 °C | التصلب البارد عند طرف المنفذ |
| 3 فتح القالب | الإخراج دون تشوّه | حرارة القطعة داخل نطاق بطاقة العملية؛ ولا علامة سحب عند جدار المنفذ | سجل المكبس، وفحص بصري على المصبوب |
| 4 قطع البوابة والمغذّي | إزالة مسار التغذية | القطع حتى السطح المصبوب | وسادة البوابة |
| 5 إزالة الحواف | الحواف تحت الحشية | لا نتوء عند المحيط أو الحرف | فحص بصري ولمسي |
| 6 السفع | السطح قبل التشغيل | Sa 2.5، ISO 8501-1 | مقارن بصري |
| 7 خراطة الوجه والمنفذ | استواء 0.05 mm، وتجويف Ø20 H9 | تجهيز واحد، ومرجع واحد، بلا إعادة ظرف | لوح قياس ومقياس تحسس، ومقياس سدادي |
| 8 حفر ثقوب الشفة | نمط البراغي على مرجع الوجه | الموضع وفق الرسم | CMM |
| 9 اختبار الضغط | سلامة الجدار عند الانحناء | 0.9 MPa لمدة 60 ثانية، بلا تسرب | سجل المنصة |
| 10 الفحص النهائي | كل تحديد في سجل واحد | حدود الرسم | CMM، وPT، وبصري |
لماذا يُختار الصب بالجاذبية بدل الصب الرملي لكوع؟
قالب رملي وقالب فولاذي كلاهما يُخرج كوعًا، وكلاهما يحتاج وجه شفة باستواء 0.05 مم ومنفذًا Ø20 H9 مخرُوطًا بعد الصبّ. والمصبوب الرملي يصل باحتياطي معدن أكبر، ويحتاج تجهيزات أكثر للوصول إلى هذين الاثنين. والخيار يقع فيما يسلّمه المصبوب إلى القطع: القالب الفولاذي يسحب الحرارة سريعًا، فيتجمّد جدار من 4 إلى 6 مم بقشرة أكثف وبشفة تحتاج احتياطيًا أقل.
وكوع الفولاذ المقاوم للصدأ الملحوم مسار ثالث، للخدمة في الأوساط المسببة للتآكل بكلفة قطعة أعلى، ومعه درز لحام يُفحص.
أي تسامحات يجب حسمها قبل قطع القالب؟
تُثبَّت خمسة أبعاد ووزن واحد قبل قطع القالب؛ أربعة منها أهداف على الرسم، بانتظار الرسم. تلك الأربعة هي استواء 0.05 مم على وجه الشفة، وØ60±0.5 مم على الشفة المصبوبة، وØ20 H9 في المنفذ، وتعامد 0.1 مم لمحور المنفذ. والجدار من 4 إلى 6 مم، والوزن النهائي 150±20 غرامًا. فتحديدات التشغيل هي التي تقرّر مقدار احتياطي المعدن الذي يحمله المصبوب.
وكم احتياطيًا يحمل الوجه والتجويف عند التسليم بحالة السفع، وعلى أي مرجع يُسلَّم المصبوب؟ وهل يُحكم على 0.05 وH9 في الحالة الحرة بعد القطع، أم يُتنبأ بهما قبل القطع؟
| العنصر | الهدف (mm) | النطاق المسموح | يُتحقَّق بـ |
|---|---|---|---|
| استواء وجه الشفة | 0.05 (هدف على الرسم) | ألا تدخل شفرة 0.05 mm، والقطعة حرة | لوح قياس ومقياس تحسس |
| القطر الخارجي للشفة | Ø60 كما صُبّ (هدف على الرسم) | ±0.5 | CMM |
| تجويف المنفذ | Ø20 H9 (هدف على الرسم) | يدخل مقياس «يمرّ»، ولا يدخل مقياس «لا يمرّ» | مقياس سدادي |
| تعامد المنفذ على وجه الشفة | 0.1 (هدف على الرسم) | 0.1 أو أقل | CMM |
| سمك الجدار | 4–6 | وفق مقطع الرسم | مقياس مقطع على مقطع الرسم |
كيف يُمنع انكماش الانحناء الداخلي أثناء التبريد؟
الانحناء الداخلي في هذا الكوع البالغ 150 غرامًا هو آخر مقطع يتجمد: فهو يصل قرص الشفة بالأنبوب، فيحمل مقطعه كتلة أكبر مما يحمله أيٌّ منهما وحده. والبقعة الساخنة منطقة تتصلب بعد جيرانها، فتحتاج إلى تغذية سائلة بعد أن يتصلب جدار الأنبوب الرقيق.
يدخل المعدن من البوابة، وهي المدخل على الانحناء الخارجي؛ والمغذّي هو المزوّد، أي خزان عند طرف الشفة يظل يغذّي المعدن بينما تنكمش القطعة. فبوابة الانحناء الخارجي تُبقي البقعة الساخنة بعيدًا عن المدخل، والمغذّي يغذّي في اتجاه الانحناء الداخلي. والموضعان هدف للعدة، بانتظار تأكيد المسبك.
وبوابة على الانحناء الداخلي تضع البقعة الساخنة عند المدخل، حيث يقطعها الأنبوب الرقيق عن المغذّي. والمسام الذي يتشكل هناك يستقر تحت قشرة مغلقة، فلا يجده إلا اختبار الضغط.
ما أرقّ جدار يستطيع صب الألمنيوم بالجاذبية ملأه؟
أرقّ جدار في هذا الكوع 4 مم، وهو ليس رقيقًا بالنسبة للصب بالجاذبية في قالب فولاذي، لأن المعدن يدخل تجويفًا مسخّنًا مسبقًا. فتسخين مسبق إلى 250–350 °C يقلّص التبريد المفاجئ الذي يأتي من الفولاذ، لكنه لا يجعل التجويف ساخنًا.
القالب أبرد من المعدن، فهو يكسو مقدمة الجريان بقشرة، والتقاء جريانين دون التحام يترك تصلبًا باردًا، أي خطًا لم يلتحم فيه المعدن. والتصلب البارد معيار بصري يُقرأ عند طرف المنفذ، وهو أرقّ ما يكون في الجدار، وانحراف حرارة القالب هناك يكلّف زمن دورة.
ما حرارتا السكب والقالب التي يحتاجها A356؟
A356 (AlSi7Mg)، المذكور بوصفه GB/T 1173 ZL101A بانتظار التأكيد، أحد سبائك صب الألمنيوم المستخدمة هنا، ويُسكب عند 700–740 °C في قالب عند 250–350 °C. والنطاقان معتادان، وليسا رقمين من هذا المصنع. وتحت النطاق يصل المعدن إلى طرف المنفذ نصف متصلب؛ وفوقه يحمل المصبوب انكماشًا أكثر ويلتصق بالقالب.
ويُنزع الغاز من المصهور ويُنقّى قبل السكب، إذ يخرج الهيدروجين المذاب في الألمنيوم مسامات غازية بينما يتصلب المعدن. وتلك المسامات تستقر تحت قشرة سليمة، ولا تظهر إلا حين يفتحها قطع.
وإزالة الغاز تجري على كل مصهور، فتركها ليس توفيرًا؛ بل ينقل الكلفة إلى الوجه المشغّل، حيث يرفض مسام ينفتح على وجه الشفة القطعة بعد الخراطة.
لماذا يُسفع الكوع قبل خراطة وجه الشفة؟
يأتي السفع في الخطوة السادسة، قبل خراطة الوجه وتجويف المنفذ، فتصادف المادة الكاشطة القشرة المصبوبة ولا تصل إلى سطح مشغّل. ودرجة النظافة التي يُشحن بها هذا الكوع هي Sa 2.5 وفق ISO 8501-1، ولا يُسفع أيٌّ من السطحين المشغّلين بعد التشغيل.
فالمادة الكاشطة على وجه الشفة تدوّر الحرف الذي تستقر عليه الحشية، والحبيبات في تجويف H9 تخدش جداره. ولهذا تسبق خطوة السفع الرملي الخراطة، ولهذا يُدفع ثمن الترتيب المعاكس مرتين.
كيف يُخرَط وجه الشفة والمنفذ في تجهيز واحد؟
تجهيز واحد يقطع وجه الشفة وتجويف Ø20 H9 في تثبيت واحد. والطرفان يتجهان في اتجاهين مختلفين، فيأخذ التجهيز تمريرتين دون فكّ القطعة. والوجه المقطوع للتو يصبح مرجع تعامد المنفذ البالغ 0.1 مم، ووجه الإحكام للحشية.
ثلاثة فكوك على شفة Ø60 مم تحنيها مرنًا؛ والقطعة الحرة تجلس على لوح قياس، وهناك يكون مقياس تحسس بشفرة 0.05 مم هو الفحص. ولأن إعادة الظرف تضيف ارتدادًا مرنًا آخر، يكلّف القطع الثاني تجهيزًا آخر واختبارًا آخر.
متى تُثقب ثقوب الشفة؟
تُثقب ثقوب الشفة في الخطوة الثامنة، بعد خراطة الوجه والمنفذ وقبل اختبار الضغط. ومواضع الثقوب تتبع مرجع وجه الشفة، فثقب يُحفر قبل تشغيل الوجه يركب سطحًا ما زال يتحرك. والعدد ومقاس البراغي يأتيان من القطعة المقابلة الظاهرة على الرسم، والرسم هو الذي يحدد نمط الثقوب. وتلك الثقوب تحدد موضع القطعة المقابلة، فنمط منزاح يرفض قطعة وجهها سليم.
أي اختبار تسرب يجتازه كل كوع قبل الشحن؟
كل كوع يخضع لاختبار ضغط: تُثبَّت الشفة والمنفذ، وتُملأ القطعة، ويُحفظ ضغط 0.9 MPa لمدة 60 ثانية. وتُفرج القطعة التي لا تتسرب عبر جدارها، والرقم معيار قبول للاختبار، لا تصنيف ضغط للمصبوب. والمنصة تعمل بعد الخراطة والحفر، فالتسرب هناك يهدر القطعة المشغّلة.
ومسار مسام متصل عبر الانحناء الداخلي يمرّر الوسيط، فيظهر التسرب حيث استقرت البقعة الساخنة؛ والقشرة تبقى مغلقة فوقها. والمنطق نفسه على جسم مصبوب مبيّن في دراسة جسم مضخّة.
كيف يُفحص وجه الشفة والتجويف قبل الشحن؟
خمسة فحوص تغطي الكوع النهائي قبل الشحن. فالوجه يُفحص على لوح قياس بمقياس تحسس 0.05 مم، والمنفذ بمقياس سدادي Ø20 H9، ومحور المنفذ على آلة قياس الإحداثيات (CMM).
ويجد اختبار السوائل المخترقة (PT) العيوب التي تخرق سطحًا مشغّلًا، وتقرأ العدسة المكبّرة القشرة المصبوبة. ولا يغني أيٌّ منهما عن المنصة، لأن مسار المسام تحت القشرة يبقى مغلقًا.
والقدمة تقرأ نقطتين على عرض المنفذ، فقد تمرّر تجويفًا بيضاويًا يرفضه المقياس السدادي H9. وهذا الفوات يكلّف قطعة مشغّلة، فالعيب لا يظهر إلا بعد الخراطة والحفر. والمقياس السدادي يفحص الشكل الكامل، وهو الذي يحسم القبول.
متى يتفوّق الصب الرملي على الصب بالجاذبية في كوع؟
يفوز الصب الرملي حين تكون تسامحات الكوع واسعة ولا اختبار ضغط عليه، فالنموذج يكلّف أقل من قالب فولاذي. وأضف تحديد استواء 0.05 مم، ومنفذًا H9، واختبار ضغط، فيسترد القالب المعدني كلفته من احتياطي معدن أقل ومن تجهيزات أقل.
وإذا خلط برنامج بين مصبوبات وتجميع، فمنطق الإفراج مبيّن في حالة عدّة مصبوبة.
| الشرط | الصب الرملي | الصب بالجاذبية في قالب معدني |
|---|---|---|
| العدة | نموذج، بكلفة أولى أقل | قالب فولاذي، كلفة ثابتة تمتد على الدفعة |
| السطح المصبوب | أخشن، وقطع أعمق | قشرة أكثف، واحتياطي أقل |
| استواء 0.05 mm ومنفذ H9 | قطع أكثر، وتجهيزات أكثر | تجهيز واحد بعد السفع |
| اختبار الضغط | المنصة نفسها؛ والتكرار وفق الرسم | اختبار على كل قطعة |
| أين يصلح | دفعات صغيرة، بلا تحديد ضيّق | دفعات متكررة مع اختبار |
ماذا يحتوي عرض سعر كوع مزوّد بشفة؟
وعرض السعر على هذا الكوع يقوم على خمسة بنود: القالب، والصهر والسكب مع قطع البوابة والمغذّي، والسفع، وخراطة الوجه والمنفذ مع الحفر، والاختبار مع الفحص النهائي.
والبوابة والمغذّي في القالب، فالبند الأول هو العدة، وأي تغيير في الرسم بعد قطع القالب يقع هناك. والوجه والمنفذ يُقطعان في تجهيز واحد، فبند الخراطة يحمل تثبيتًا واحدًا وطقم مقاييس واحدًا.
وكلفة القالب للقطعة تنخفض مع كبر الدفعة، بما أن قطعة أو قطعتين في السكبة تعني أن الدفعة الصغيرة تحمل قالبًا أكبر لكل قطعة. والمنصة محطة تُحتسب بالقطعة، فبند الاختبار يتبع الدفعة لا القالب.
وعرض سعر يصل رقمًا واحدًا يخفي أي بند يتحرك حين يتغير الرسم. أرسل رسم 2D ومعه تحديد استواء 0.05 مم، ومنفذ Ø20 H9، وتحديد تعامد 0.1 مم، وضغط الاختبار، مع حجم الدفعة.
الأسئلة الشائعة
