
إطار هيكل خارجي لروبوت من ADC12: T6 ومقاعد ±0.02 مم
إطار هيكل خارجي لروبوت بمقاس 320×180×90 مم ووزن 1.2–1.8 kg لا يبدو في البداية أكثر من علبة بسيطة، حتى تدخل مقاعد الوصل في الرسم. تلك المقاعد تحمل ±0.02 مم باستواء 0.03 مم، وعلى الإطار أن يبلغ 400 ميجاباسكال بعد T6. فالغاز المحتجز في جدار بسمك 1.5 مم يحدّ T6، وتشوه التسقية يحدّ المقاعد، وغشاء الأنودة القوسية (MAO) يحدّ الملاءمات. والجواب عن الثلاثة جاء من ترتيب المسار ومن أربع بوابات إفراج، لا من خطوة واحدة أشد إحكامًا. صب الألمنيوم بالقوالب يضع الشكل؛ والبوابات تحسم الإفراج.
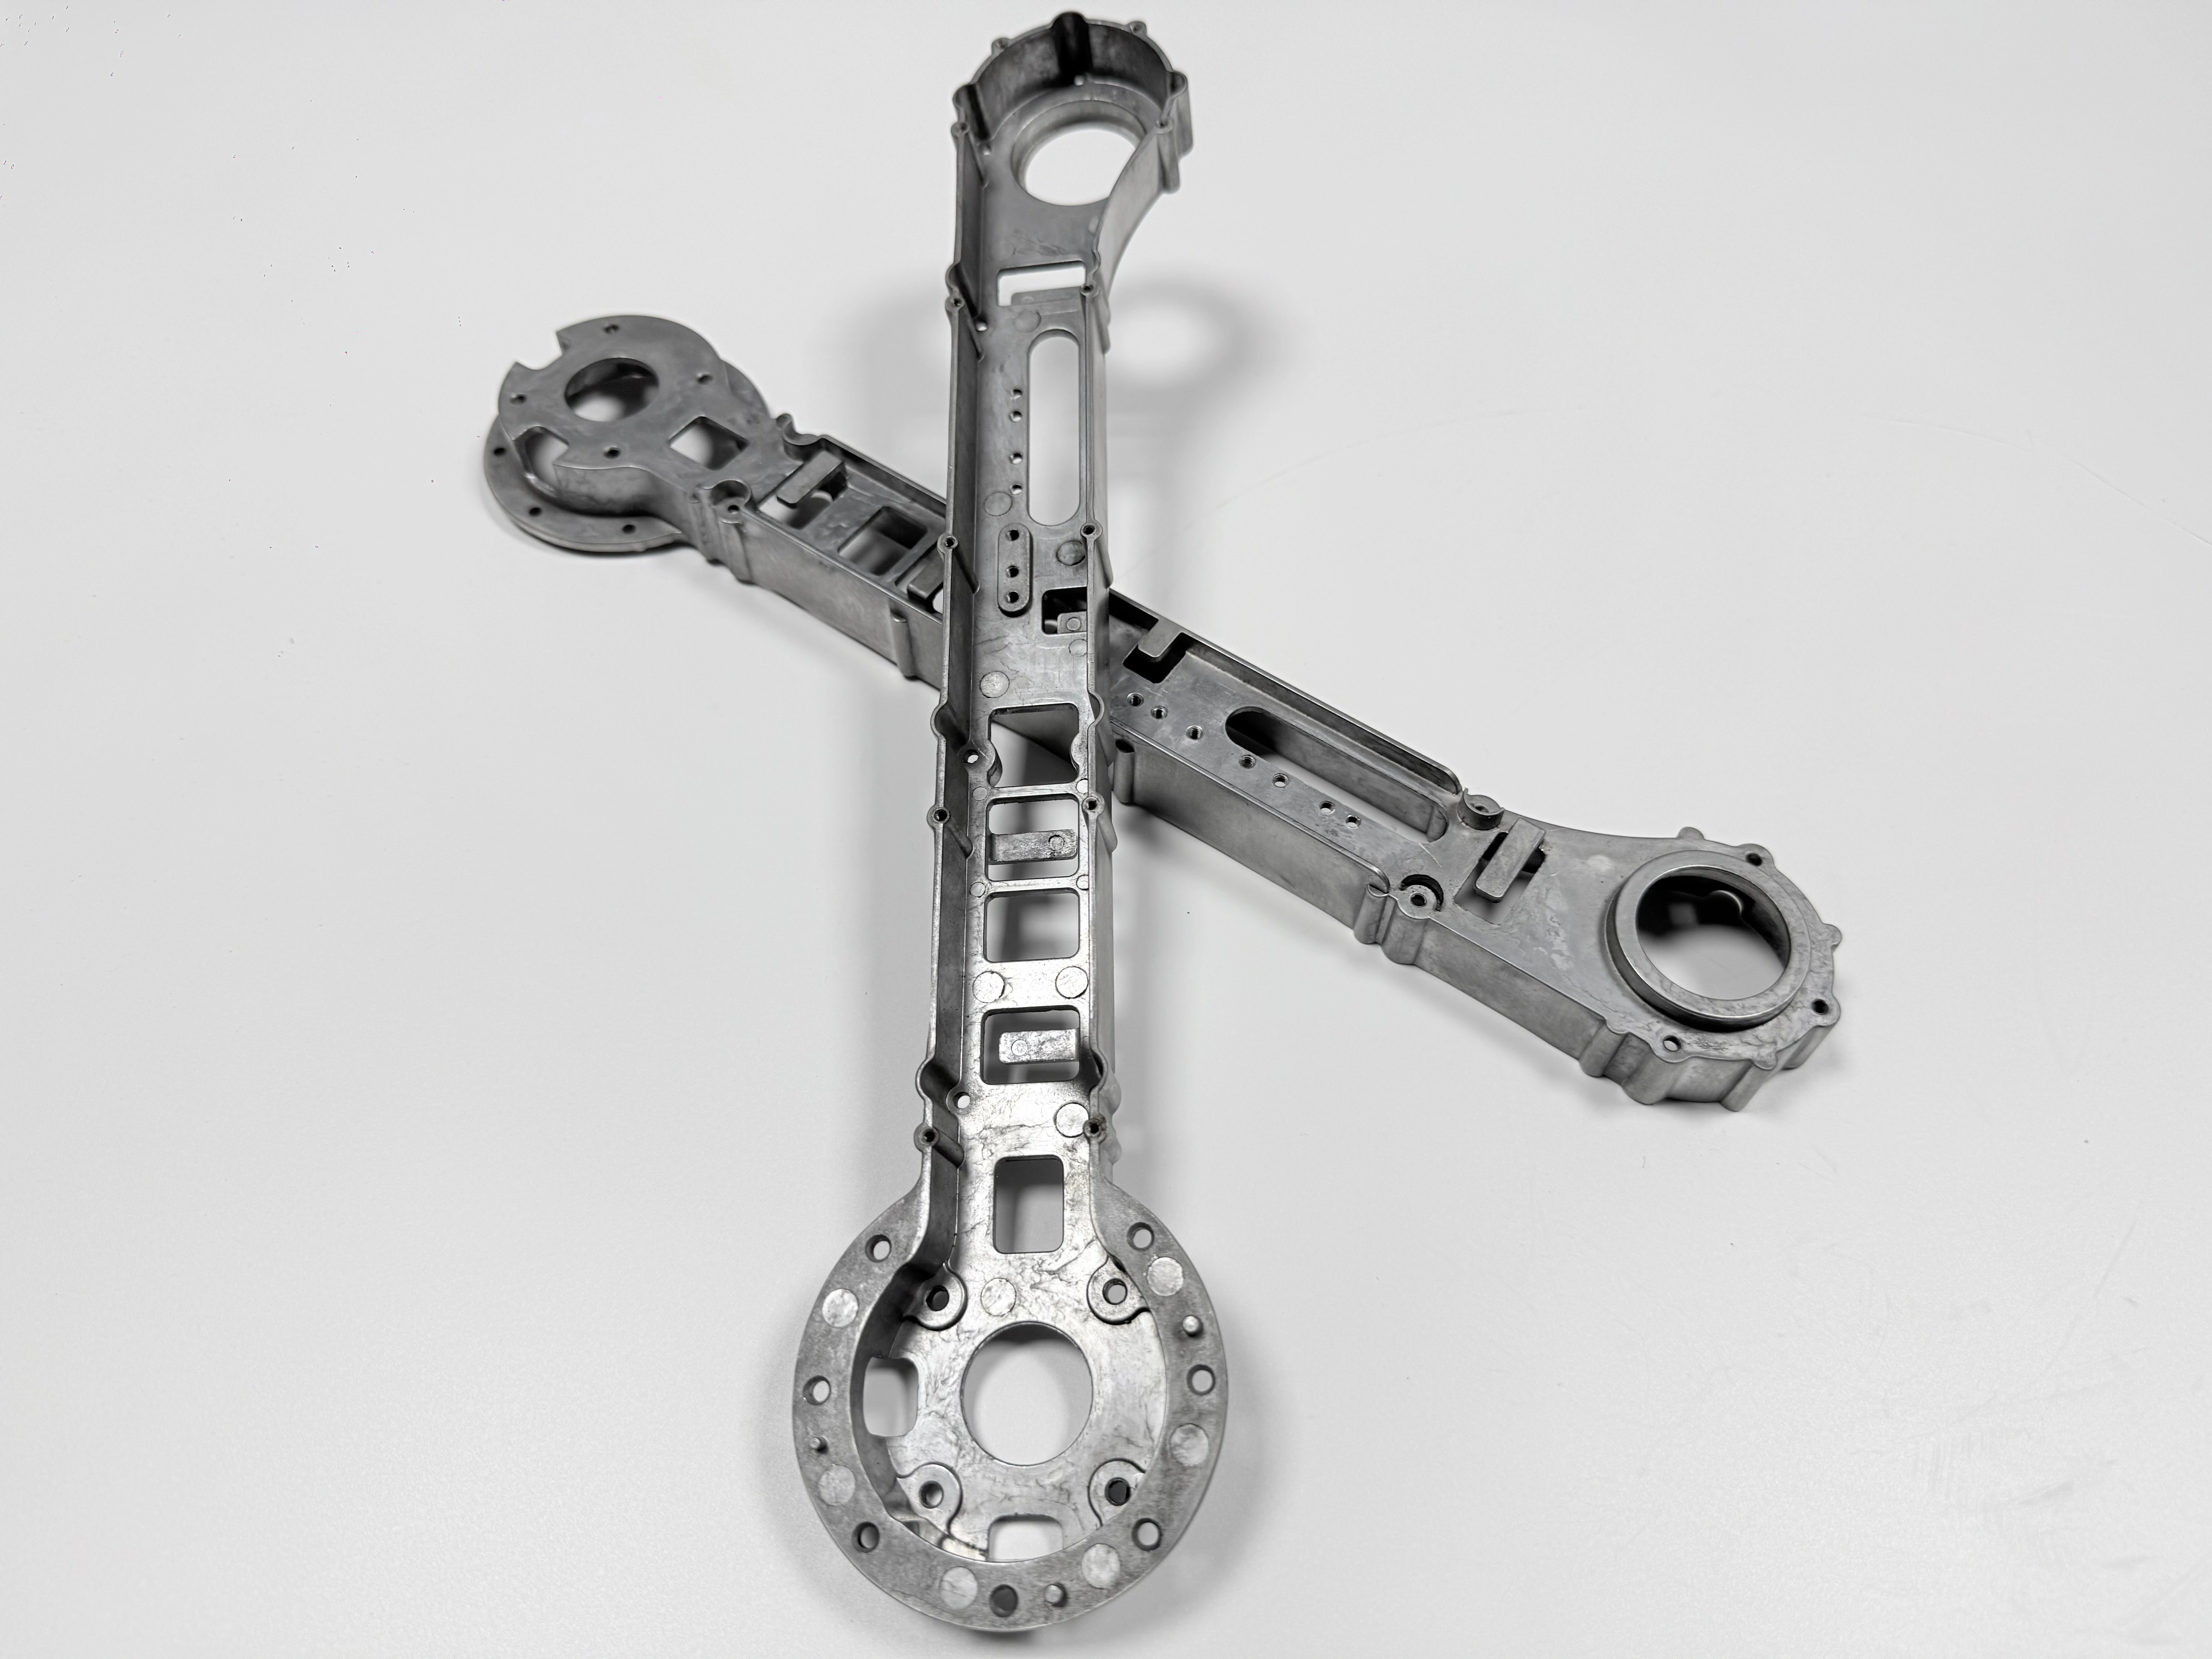
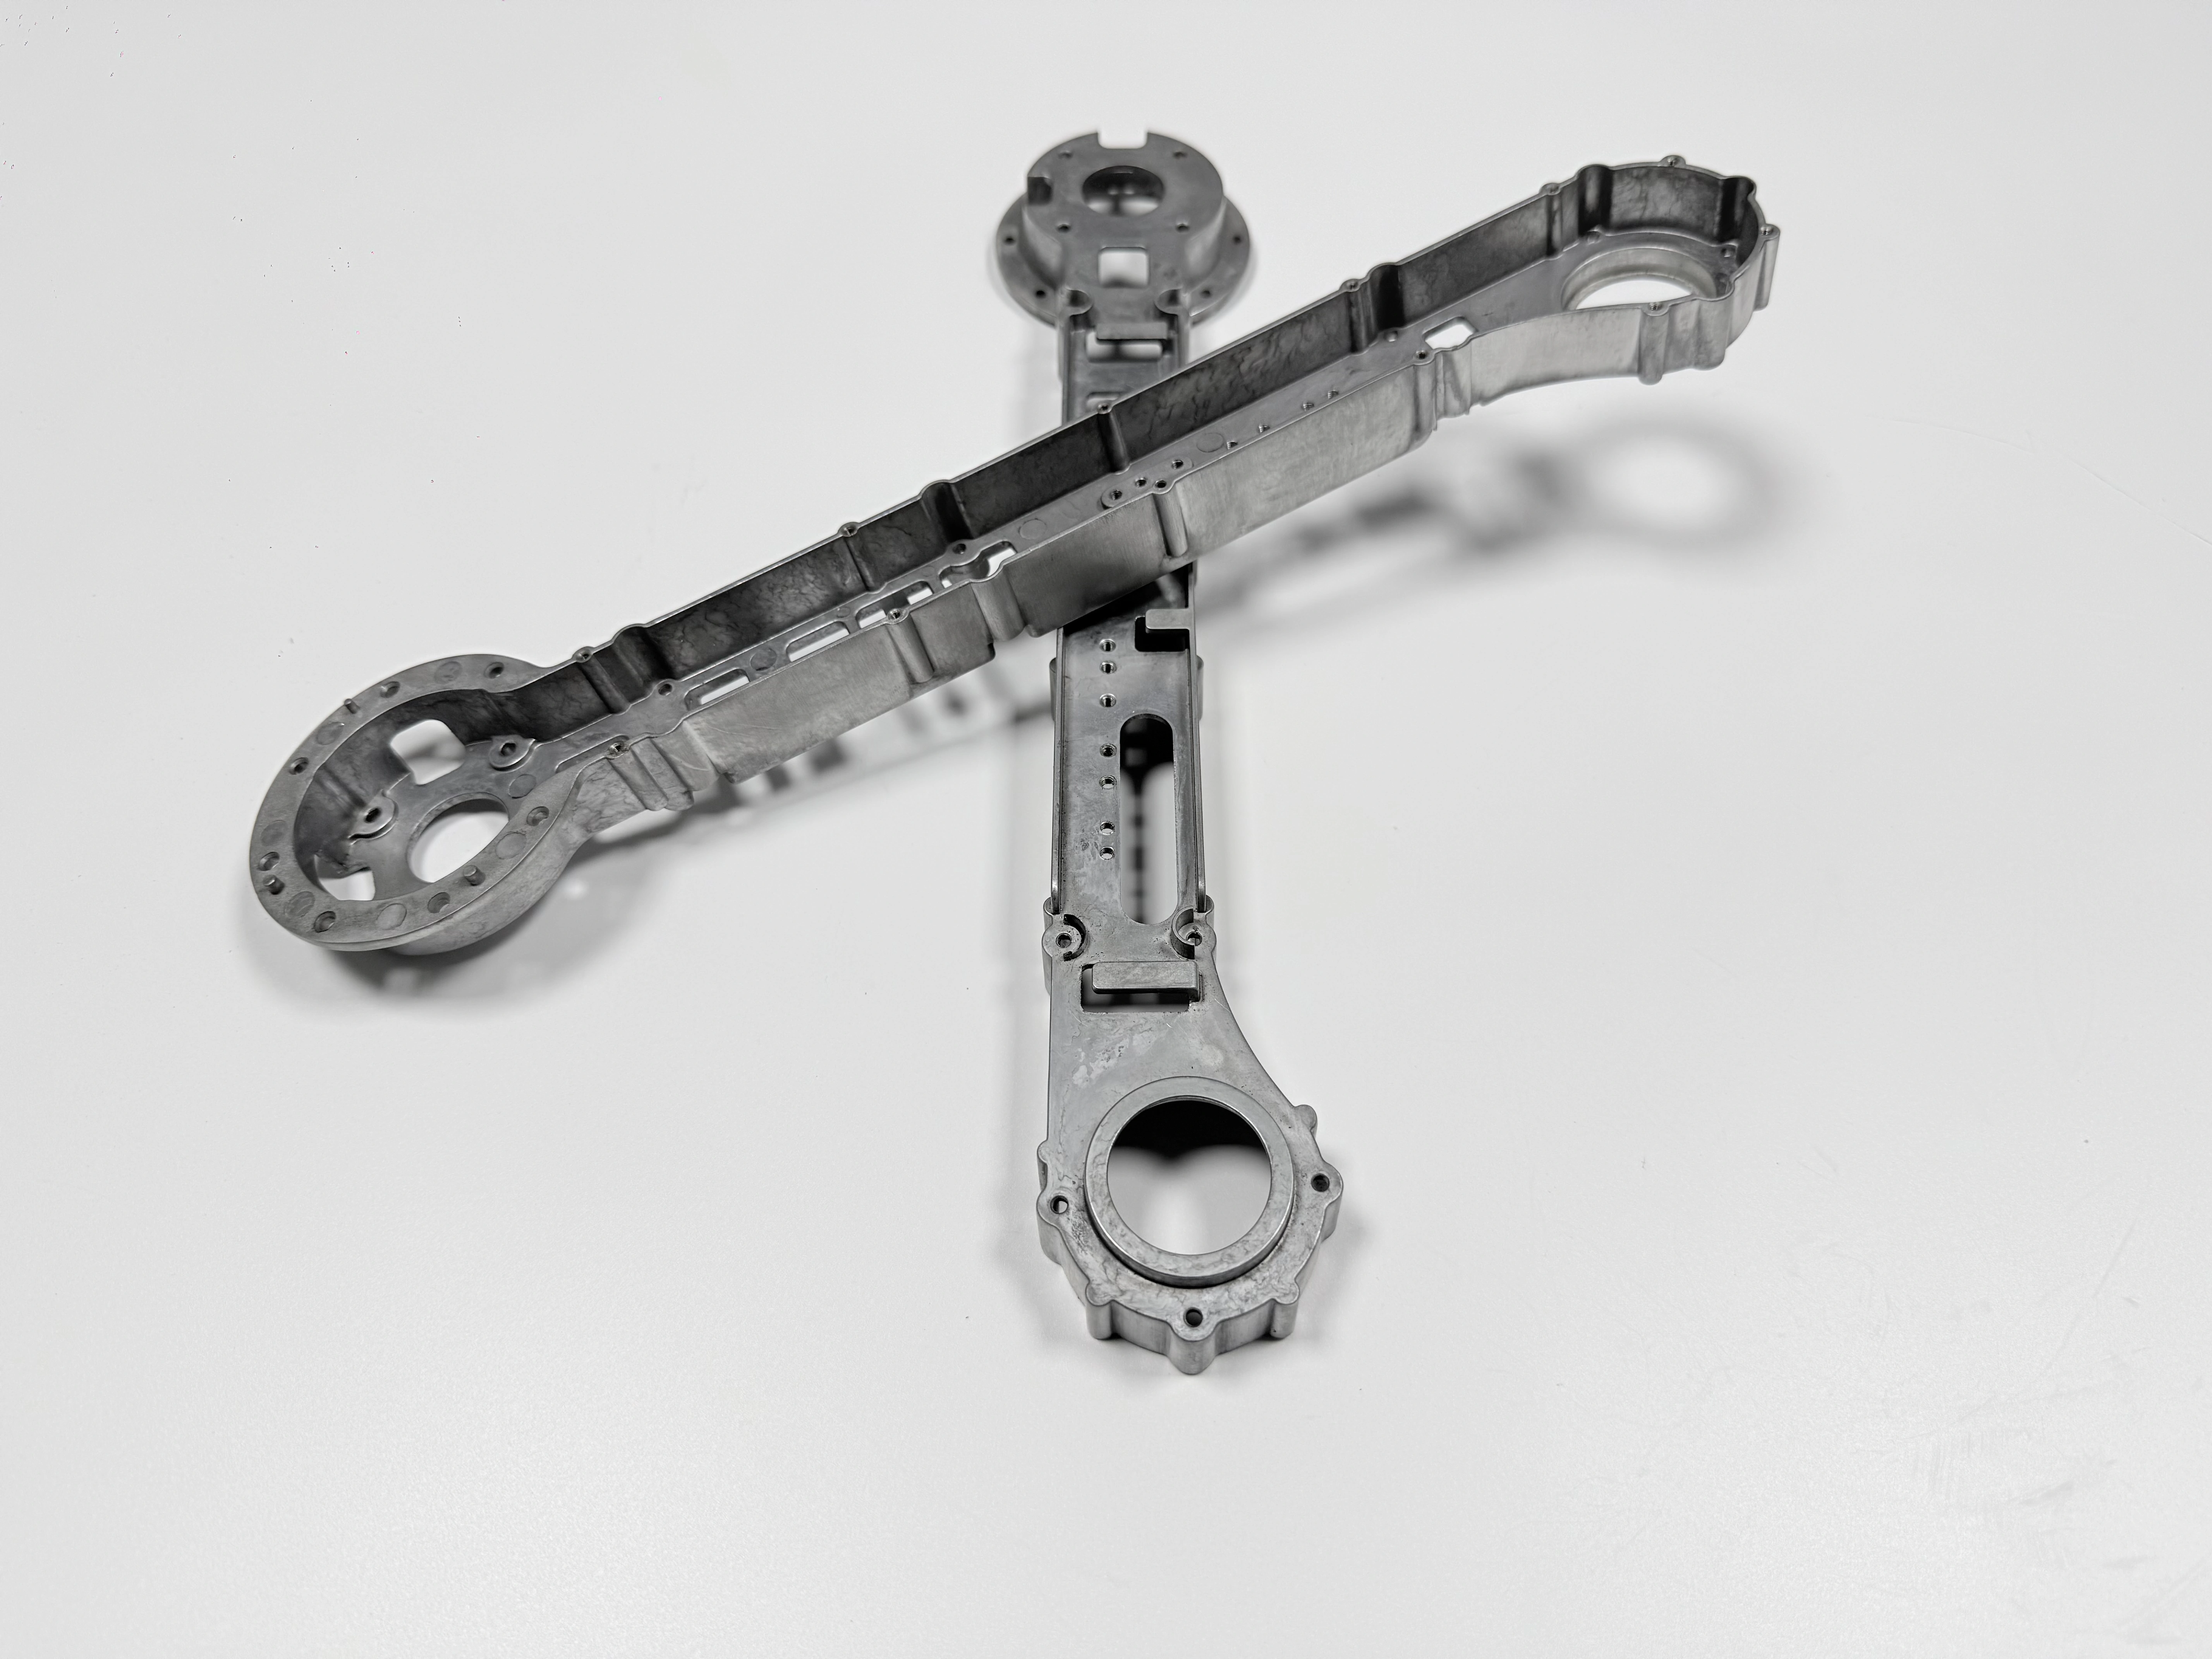
القطعة: مقاس 320×180×90 مم ووزن 1.2–1.8 kg
القطعة إطار وصل لهيكل خارجي صناعي، لا غطاء تجميلي. والسبيكة ADC12، وأقرب درجة لها في ASTM B85 هي A383. والمسار بالترتيب على هذا النحو: صب بالتفريغ، ثم إزالة البوابات، ثم T6، ثم التقويم، ثم التشغيل باستخدام CNC، ثم الأنودة القوسية مع الإخفاء، ثم الفحص النهائي.
الجدار عند نتوء الوصل بسمك 1.5 مم. وعلى مقعدي الوصل تسامح ±0.02 مم يُقرأ على الرسم، وعلى السطح الخارجي غشاء الأنودة القوسية الذي تفرضه أرضية فيها سائل قطع ورطوبة.
كل رقم هنا هدف على الرسم، لا قيمة مقاسة من دفعة مُفرج عنها. وهذا السجل مثال عملية لا أكثر، لا برنامج عميل.
التعارض الأول: جدار 1.5 مم أمام 400 ميجاباسكال
هدف 400 ميجاباسكال يخص حالة ما بعد T6، وليس خاصية في ADC12 كما تُصب. وبلوغه يحتاج معالجة بالمحلول عند 490–510 °C وتعتيقًا عند 150–170 °C. والغاز المحتجز أثناء الامتلاء يتمدد عند حرارة المحلول، فانتفاخ على وجه محمّل عيب بنيوي لا عيب مظهري.
امتلاء 1.5 مم يزيد المشكلة حدة. فالمعدن يبلغ الطرف البعيد من الجدار متأخرًا وباردًا، فيحمل آخر معدن يصل أقلّ حرارة للالتحام. والتفريغ والتجويف الواحد وفائض عند ذلك الطرف توسّع النافذة. أما طلقة أسرع وحدها فقد تطوي غازًا أكثر في الجدار نفسه. وهذه الخيارات تخص أدوات قالب التفريغ، وتُحسم قبل أول طلقة.
قضيب الاختبار لا يغطي هذا. فقضيب يُصب من الصهرة نفسها ويُشد وفق ASTM B557 يثبت الكيمياء والمعالجة الحرارية، لا تصلبًا باردًا عند الطرف البعيد من جدار بسمك 1.5 مم، لأن القضيب ليس رقيقًا.
وحيث يجوز تسميك الجدار ويجوز خفض هدف 400 ميجاباسكال، يصير T6 بندًا اختياريًا ويخرج خطر الانتفاخ معه.
التعارض الثاني: التسقية أمام ±0.02 مم
التسقية بعد المعالجة بالمحلول تبرّد جدار 1.5 مم قبل نتوء الوصل. والنتوء يتحول في المرحلة الأخيرة، فيكون آخر ما يتوقف عن الحركة. والمقعد الذي يُقطع قبل انتهاء تلك الحركة لا يحفظ ±0.02 مم عند الفحص.
التقويم بين T6 والقطع يجيب عن ذلك. فهو يعيد الإطار إلى داخل احتياطي التشغيل والقطعة ما زالت تتحرك دون تشقق. ثم يقطع التشغيل اللاحق باستخدام CNC المقاعد من خامة مصححة بعد التقويم، وتقرأها خريطة نقاط آلة القياس الإحداثي (CMM) من وجه مشغّل.
ذلك المرجع نصف الحل. فجدار مصبوب بسمك 1.5 مم يتحرك تحت حمل المشابك، فلا يصلح مرجعًا يحمل ±0.02 مم ولا استواء 0.03 مم. والمرجع يوضع على منصة ستُقطع، والمعالجة الحرارية خلف تلك المنصة تحدد الاحتياطي الذي يحتاجه.
القطع يفرج عن الإجهاد المتبقي الذي تركه التقويم. والطبقة المتساوية من الجانبين تفرج عن قليل، وطبقة سميكة من جانب واحد قد تحرّك المقعد بعد التمريرة الأخيرة.
التعارض الثالث: غشاء الأنودة القوسية أمام الملاءمات
طلاء الأنودة القوسية ينمّي الغشاء من الألمنيوم ولا يطليه عليه، فيرتفع الغشاء فوق السطح الأصلي ويستهلك منه أيضًا. والأسنان اللولبية والملاءمات حول وجه مطلي تحفظ مقاساتها بينما تضيق المسافة بينها. وملاءمة مقطوعة عند ±0.02 مم على CNC ليست تلك الملاءمة بعد الطلاء.
الرسم، لا ورشة الطلاء، هو الذي يقرر ما يبقى عاريًا. وأربعة بنود تدخل قائمة الإخفاء: أسنان اللولب، والملاءمات، ونقاط التأريض، والمراجع. وقائمة تصل بالبريد الإلكتروني ليست قائمة إخفاء، لأن الورشة تغطي بالطلاء ما يظهر على الرسم.
الإخفاء يحمي وجهًا لا تسامحًا. والمقعد المخفي يحتاج فحصًا بعد الطلاء، لأن الشريط يرتفع، والسدادات تنزاح، والغشاء يزحف تحت الحافة.
والحد يمضي في الاتجاهين معًا: فالسن الذي يمكن توسيعه بعد الطلاء لا يحتاج إخفاءً، والسن الصغير في درجة ضيقة يحتاجه، لأن التوسيع قد يأخذ أكثر مما يحتمل السن.
الدفعة الأولى: انتفاخات بعد T6 وأسنان لولبية بعد الأنودة القوسية
في المثال التشغيلي الذي يقف خلف هذا السجل وصل عيبان بالتتابع. بعد T6 ظهرت الانتفاخات على وجه الجدار الرقيق قرب الطرف البعيد من الامتلاء، وبعد الأنودة القوسية توقف مقياس الذهاب عند أسنان كانت قد طُليت.
الاثنان يتبعان المسار لا خطأ مشغّل: فالانتفاخ يتبع غازًا احتجزه الامتلاء، والمقياس يتبع غشاءً نما في سن غير مخفي. ولا يظهر أي من العيبين في تقرير قضيب الاختبار ولا في مرحلة الصب نفسها.
القضيب بلغ هدفه بينما لم يبلغ الجدار هدفه. وإفراج مبني على القضيب وحده كان سيشحن الإطار، ثم يجد التجميع السن.
عُلّق التشغيل عند هذه النقطة. والنتيجتان تبقى سجلَي مثال دون نسبة، لأن نسبة من دفعة واحدة تُقرأ رقم قدرة.
ما تغيّر: التفريغ والتقويم والإخفاء والتوسيع
أربعة تغييرات دخلت الترتيب التالي، تغيير واحد لكل فشل رُصد: الصب بالتفريغ والتجويف الواحد يقلّلان الغاز الذي يغذي الانتفاخات، والتقويم بين التسقية والقطع يمنح المقاعد خامة مصححة، وقائمة إخفاء على الرسم تُبقي الغشاء خارج الأسنان والملاءمات ونقاط التأريض والمراجع، والتوسيع يغطي الأسنان التي يأخذها الغشاء بعد.
كل تغيير يشتري شيئًا ويكلّف شيئًا آخر. فالتفريغ والتجويف الواحد يرفعان كلفة كل طلقة ويربطان البرنامج بقالب واحد لا بديل له. والتقويم يضيف مكبسًا وفحصًا بين عمليتين كانتا متتاليتين. والإخفاء يضيف عملًا عند خط الطلاء وإعادة فحص. والتوسيع يضيف عملية ويترك ألمنيومًا عاريًا في السن، وهو ما يحتاج قرارًا للمعالجة الموضعية.
والترتيب هو الذي يحمل الباقي. فإزالة البوابات قبل T6 تمنع البوابة من تغذية انتفاخ عند حرارة المحلول. والتقويم قبل CNC يعني أن القطع يلاقي قطعة مصححة. والأنودة القوسية بعد CNC تمنع العملية الأخيرة من قطع الغشاء. والمسار خلف تلك الخطوات مبسوط في صب قوالب إطار الروبوت.
النتيجة أمام الطرق الست
أُعيدت صياغة الإفراج على أربع بوابات تجري على ستة فحوص، وهي المبسوطة أدناه. فالسلامة الداخلية تأخذ قضيبًا من الصهرة نفسها يُشد وفق ASTM B557 أمام هدف 400 ميجاباسكال، مع أشعة سينية أو تصوير مقطعي محوسب (CT) عند الطرف البعيد من الجدار الرقيق. والهندسة تأخذ خرائط نقاط CMM للمقعد والاستواء وموضع الثقوب. والأسنان تأخذ مقياس الذهاب/عدم الذهاب بعد الطلاء. والغشاء يأخذ سماكة على المناطق المخفية والعارية، مع رذاذ ملحي.
والبوابات الأربع لا تتبادل، فلا تغني إحداها عن الأخرى. فقضيب يمر والجدار ينتفخ. ومقعد يقرأ داخل ±0.02 مم ثم يتحرك بعد القطع الأخير. وسن يمر المقياس ويفشل في التجميع إذا أُخفي البند الخطأ.
البوابة | الفحص | الحد | الوحدة | الطريقة |
|---|---|---|---|---|
1 | قضيب اختبار من الصهرة نفسها، شد | هدف 400 | MPa | ASTM B557 |
1 | مسامية غازية عند الطرف البعيد من الجدار | لا تصلب بارد ولا امتلاء غير كامل | n/a | أشعة سينية أو CT |
2 | موضع مقعد الوصل | ±0.02 | mm | خريطة نقاط CMM |
2 | استواء المقعد | 0.03 كحد أقصى | mm | CMM |
2 | موضع الثقوب | ±0.02 | mm | CMM |
3 | السن اللولبي بعد الأنودة القوسية | مقياس الذهاب يمر | n/a | مقياس الذهاب/عدم الذهاب |
4 | غشاء الأنودة القوسية، المناطق المخفية والعارية | يُسجَّل لكل دفعة | n/a | مقياس سماكة الغشاء |
4 | رذاذ ملحي، الوجه المطلي | المدة على الرسم | n/a | حجرة الرذاذ الملحي |
القيم المقاسة في المثال التشغيلي تبقى في تقرير المشروع ولا تدخل هذه الصفحة. وهذه الصفحة تحفظ المعايير والطريقة والترتيب، ولا تنشر نسبة إنتاج. وحالة ADC12 في الصب بالقالب تحت الضغط العالي (HPDC) تُجري منطق البوابات نفسه على قطعة أسمك.
ما لا تثبته هذه الحالة
السجل مثال. لا يحمل اسم عميل، ولا حجم دفعة، ولا سعرًا، ولا مهلة تسليم، ولا نسبة إنتاج، ولا يجوز الاقتباس منه كرقم قدرة.
ولا يثبت أن ADC12 يبلغ 400 ميجاباسكال عند 1.5 مم على إطار آخر. فالمقطع وموضع البوابة والتفريغ والمعالجة الحرارية تتغير مع كل قطعة، وقضيب يمر على إطار لا يقول شيئًا عن الرسم التالي.
وT6 يبقى نافذة لا رقمًا واحدًا: محلول عند 490–510 °C وتعتيق عند 150–170 °C، رهن تأكيد المصنع. وسماكة الغشاء ومدة الرذاذ الملحي يبقيان بندي فحص، لا رقمين.
وما تُثبته هذه الحالة أضيق من ذلك: التعارضات الثلاثة تلتقي على قطعة واحدة، وترتيب البوابات يبقيها منفصلة.
