
صب إطار بزيل من Zamak: جدار 1.8 mm واستدارة 0.05 mm
يمكن صب إطار بزيل ساعة بالضغط من Zamak 5، ثم تلميعه وخراطته وطلائه، ويبقى بعد ذلك يدخل في علبته عند 200–600 N. ثلاثة أرقام تجعل ذلك ممكنًا: جدار 1.8 mm، واستدارة 0.05 mm، وطلاء 18–27 µm، بهذا الترتيب. الترتيب هو العملية، والعملية هي ما يُبنى عليه عرض السعر.
الإطار يُكبس على الزجاج ويدخل في فوهة العلبة، فهو قطعة تركيب قبل أن يكون قطعة مظهر. القطر الخارجي Ø35.0 mm، والثقب Ø32.0 mm، والارتفاع 1.8±0.05 mm، و4.5±0.5 g من المعدن: هذه هي الأرقام التي يجب أن يسلّمها الصب بالضغط قبل أن يبدأ أي تلميع.
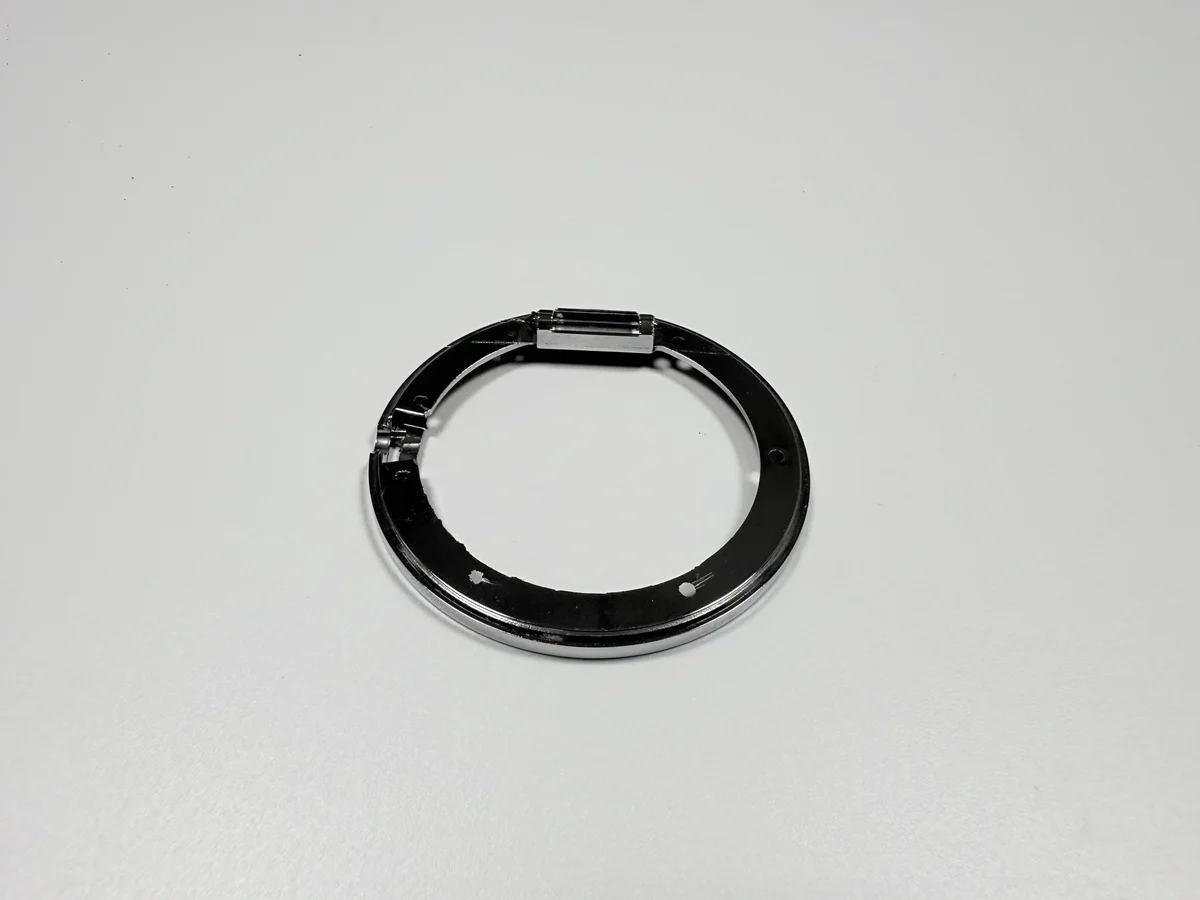
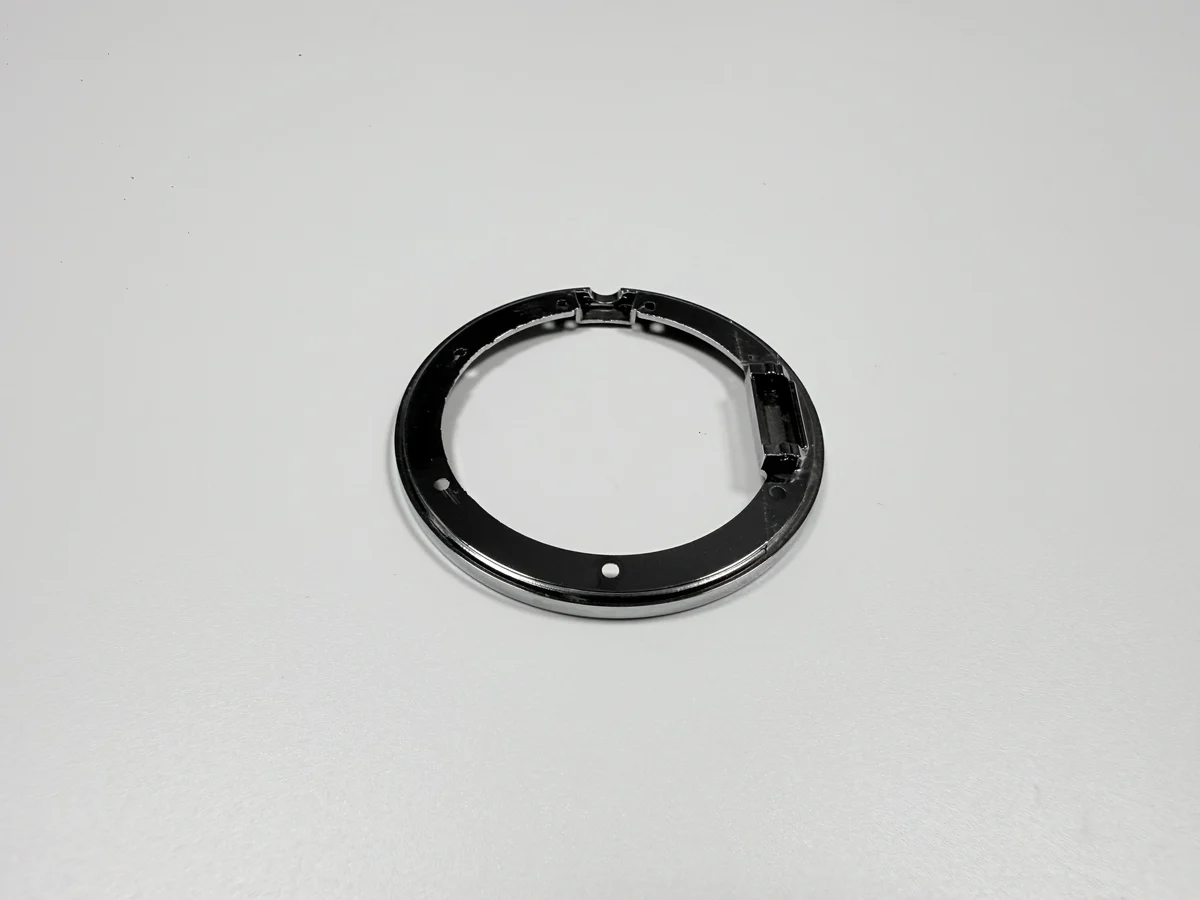
ما الذي يستبدله صب إطار بقطر Ø35 mm؟
يستبدل إطارًا من الفولاذ المقاوم للصدأ يُخرط من قضيب، والاستبدال ليس مسألة سعر فقط؛ فمسار التشطيب خلفه موضّح في خيارات تشطيب السطح. الإطار المخرّط يبدأ من معدن صلب ويزيل معظمه رايشًا، ويحمل وزن القضيب داخل القطعة النهائية؛ أما الإطار المصبوب فيصل قريبًا من الشكل النهائي ويزن 4.5 g.
المقايضة في السطح والتفاوت. الصب يسلّم شكل الإطار والدرجة والملف الخارجي في ضربة واحدة، ويترك الخواص الحاملة للتفاوت للخراطة. وما لا يسلّمه هو وجه ملمّع أو ثقب مضبوط، لذلك يحمل المسار دائمًا خطوة خراطة بعد القالب.
في البزيل التزييني تُقبل المقايضة. وفي إطار يتلقى صدمات أو يحتاج مظهر الفولاذ المصنفر لا تُقبل، والمسار التالي حينها الخراطة أو الختم لا الصب.
لماذا قالب بستة تجاويف بدل إطار مخرّط؟
لأن الإطار صغير والكمية هي المقصودة. القالب ذو التجاويف الستة من 8407، مع بوابة حلقية وفوائض حول القطر الخارجي، مصمم لهدف 400,000 ضربة، وكل ضربة تسلّم ستة إطارات.
تكلفة القالب ثابتة وتكلفة الضربة ليست كذلك، فيصبح المسار منطقيًا عندما تكون الكمية كبيرة بما يكفي لتوزيع القالب. وعند بضع مئات القطع تغلب حصة القالب لكل إطار على السعر، وقد يكون الإطار المخرّط أرخص رغم الرايش.
ستة تجاويف تضاعف الخطأ أيضًا: بوابة في الموضع الخطأ تكلفة تصحيحها ستة أضعاف.
أي أربع واجهات تركيب يجب أن يحفظها الإطار؟
أربع: الدرجة التي تُكبس على الزجاج، والقطر الذي يدخل في فوهة العلبة، والوجه المرئي، ووجه الدرجة الذي يُثبّت المرجع. كل واحدة تُقطع أو تُقاس مقابل خاصية مختلفة، والأربع تشترك في محور واحد.
المرجع هو وجه الدرجة الداخلية، ويُقاس الإطار منه. وانقل المرجع إلى الجدار الخارجي فتتبع كل قراءة الشدّ، لأن الجدار الخارجي هو السطح الذي يلمسه الظرف.
هذه الواجهات الأربع تفسر قائمة التفاوتات أيضًا. الثقب يحمل +0.05/0 mm لأنه يُكبس على الزجاج؛ والقطر الخارجي يحمل ±0.1 mm لأنه يدخل في العلبة؛ والارتفاع يحمل ±0.05 mm لأن التجميع يُغلق عليه.
| واجهة التركيب | الخاصية | الهدف | الفحص |
|---|---|---|---|
| كبس الزجاج | درجة داخلية | Ø32.0 mm، +0.05/0 mm | مقياس تجويف |
| ملاءمة العلبة | القطر الخارجي | Ø35.0±0.1 mm | ميكرومتر |
| ارتفاع التجميع | الارتفاع | 1.8±0.05 mm | ميكرومتر |
| المرجع | وجه الدرجة الداخلية | استواء ضمن 0.03 mm | طاولة مستوية ومقياس تحسس |
أي المقاسات تُكتب قبل الطلاء على الرسم؟
كل مقاس يغيّره الطلاء: الثقب، والوجه الداخلي، والخارج. الطلاء يضيف 18–27 µm على كل وجه، أي 0.036–0.054 mm على القطر، وهذا أوسع من نطاق التداخل كله 0.02–0.05 mm.
الرسم الذي يذكر المقاسات النهائية فقط يترك للماكينة تخمين السماحية. ومورّدان يخمّنان مختلفًا، ويظهر الفرق عند المكبس لا عند المقياس.
الصيغة القابلة للعمل هي الرقمان في ورقة واحدة: مقاس ما قبل الطلاء بتفاوته، والطلاء طبقةً طبقة، والمقاس النهائي الذي يقيسه العميل.
كم يزيل التلميع قبل قطع درجة 0.03 mm؟
ما يكفي ليؤثر. التلميع يجري قبل تمريرة الخراطة في هذا المسار، فالقرص يزيل معدنًا من الأوجه التي ستُقطع لاحقًا، وتُستهلك ميزانية الاستواء 0.03 mm قبل أن تُنهى الدرجة.
الإزالة ليست منتظمة: الإطار يُلمّع يدويًا أو في برميل، والحافة الخارجية ترى من القرص أكثر من الدرجة الداخلية.
لذلك تُقطع الدرجة بعد التلميع لا قبله. القطع أولًا والتلميع ثانيًا يضع القرص على درجة منتهية، ولا حرص يكفي لحفظ وجه 0.03 mm مستويًا تحت قرص التلميع.
أي الأوجه تُخرط بعد التلميع؟
الثقب والدرجة والقطر الخارجي، في تثبيت واحد. هذه هي الأوجه الحاملة للتفاوت، وقطعها بعد التلميع هو ما يعيد الدائرة التي أزعجها القرص.
الوجه المرئي لا يُخرط. يحفظ التلميع، وهذا سبب تلميعه أولًا؛ أما الأوجه المخرّطة فتجلس داخل التجميع أو على العلبة، حيث يُقبل التشطيب المخرّط.
هذا التقسيم يُتفق عليه قبل التسعير، لأنه يحدد أي الأوجه تزييني وأيها وظيفي. والمورّد الذي يخرط الوجه المرئي يسلّم إطارًا يُقاس جيدًا ويبدو خطأ.
كيف تُحفظ استدارة 0.05 mm في تثبيت واحد؟
بقطع الثقب والقطر الخارجي على محور واحد في تثبيت واحد، وبطريقة شدّ لا تشوّه جدارًا بسماكة 1.8 mm. الدائرة تُنشئها الآلة ولا تُنسخ من الصب.
الشدّ هو المتغير الذي يحدد النتيجة. ثلاثة فكوك على حلقة رقيقة تثنيها إلى مثلث، فيقطع القلم دائرة في الجسم المنثني، ويعود الإطار عند فتح الفكوك؛ ويتكرر الخطأ مع مواضع الفكوك.
التحكم ميكانيكي: قوة شدّ أقل، أو حلقة سند، أو تمريرة زنبركية تأخذ أجزاء المئة الأخيرة دون حمل مضاف. وبعدها يحدد القياس هل الإطار دائري في التجهيز أم في الظرف فقط.
كيف يصمد التركيب بالكبس أمام 18–27 µm من الطلاء؟
بتعريف التداخل على القطعة المطلية وقطع الثقب على مقاس ما قبل الطلاء. الطبقة تنمو إلى الداخل في الثقب وإلى الخارج على القطر، فيُستهلك التركيب المصمم على 0.02–0.05 mm من الجانبين.
قوة الكبس هي القبول. كبسة تجريبية في العلبة المرافقة تُقرأ عند 200–600 N تثبت أن الإطار المطلي ما زال يدخل وما زال يحكم. إطار يسقط وحده أو يحتاج مطرقة خارج النطاق حتى لو مرّ على المقياس.
الكبسة التجريبية مكانها تقرير أول قطعة مع العلبة التي كُبس فيها. القوة تعتمد على القطعتين، فإطار يُفحص على علبة مستهلكة يمر برقم لا يعني شيئًا للدفعة التالية.
أي ثلاثة اختبارات تُجيز الإطار المطلي؟
الالتصاق والتآكل والمظهر: صدم حراري وفق ASTM B571 بلا فقاعات، ورش ملح وفق ASTM B117 لمدة 240 h، وCASS وفق ASTM B368 لمدة 48 h عند الدرجة 9 أو أفضل. ويُضاف اللون عند ΔE ≤1 مقابل عينة العميل.
طبقات الطلاء وعيوبها موصوفة في ملاحظات الطلاء الكهربائي. الاختبارات الثلاثة تجيب عن أسئلة مختلفة. الصدم الحراري يجد طبقة لم تلتصق، ورش الملح يجد مسامية تصل إلى السطح، وCASS يضغط الاثنين في يومين.
كل اختبار بند في عرض السعر وخانة في الجدول الزمني. العرض الذي يذكر رش الملح ويُسقط الصدم الحراري لم يسعّر الاختبار الذي يجد الفقاعة قبل العميل.
| الاختبار | المعيار | القبول | ما يجده |
|---|---|---|---|
| الصدم الحراري | ASTM B571 | بلا فقاعات | التصاق ضعيف، محلول محتجز |
| رش الملح | ASTM B117 | 240 h، بلا تآكل للمعدن الأساس | مسامية تصل إلى السطح |
| CASS | ASTM B368 | 48 h، الدرجة 9 أو أفضل | تآكل ومظهر مجتمعان |
| اللون | عينة العميل | ΔE ≤1 | انزياح سماكة الكروم |
كيف تُستخدم قوة الكبس معيار قبول؟
كنطاق يُقرأ على مكبس مع العلبة المرافقة. تحت 200 N يصبح الإطار رخوًا بما يكفي ليرتفع أو يدور؛ وفوق 600 N يتشوه الإطار أو تتشقق الطبقة، والفشلان غير مرئيين في الفحص البصري.
القوة تتكرر والإحساس لا: يمكن لمشغّلين أن يختلفا على كبسة، ولا يختلفان على قراءة.
المعيار يحتاج العلبة بقدر ما يحتاج الإطار، ويحتاج العلبة نفسها لكل دفعة. تجربة بعلبة مختلفة تقيس تركيبًا مختلفًا، فيتوقف الرقم عن كونه مقارنة.
متى يُخرط إطار البزيل من الفولاذ المقاوم للصدأ؟
عندما يجب أن ينجو الإطار من خدش أو غوص أو احتكاك طويل، أو عندما يجب أن ينزل الجدار تحت 1.5 mm. فـ Zamak 5 مع Cu/Ni/Cr تشطيب تزييني فوق معدن طري، والكروم سماكته 0.1–0.3 µm فقط.
المسارات البديلة صادقة في تكاليفها. خراطة الفولاذ المقاوم للصدأ أثقل وأبطأ لكنها تحمل الصدمات، كما في حالة حصالة النقود؛ والزنك المدهون أرخص لكنه يتخلى عن طلاء 18–27 µm ومقاومته للتآكل.
الاختيار مكانه قبل قطع القالب، لأن القالب هو التكلفة الثابتة في مسار الزنك.
ماذا يحمل عرض سعر إطار البزيل؟
أربعة بنود: استهلاك القالب، والصب وإزالة البوابة، والتلميع والخراطة، والطلاء مع الكبس التجريبي. المعدن أصغر بند، ولهذا يسقط عرض السعر المبني على الوزن في إطار 4.5 g.
البنود تتوسع بطرق مختلفة. القالب يتوسع مع كمية الطلب، والصب مع الضربات والتالف، والتلميع والخراطة مع التثبيتات، والطلاء مع كثافة الحمّالة وعدد الطبقات، والكبس التجريبي مع عدد الألوان ودفعات العلب.
اطلب تثبيت الخراطة وتمريرة التلميع بالاسم؛ هذان البندان يحددان هل ما زال الإطار يقيس استدارة 0.05 mm بعد الطلاء.
الأسئلة الشائعة
