
هيكل ساعة من سباكة الزنك: أذنان 0.9 مم وطلاء Cu/Ni/Cr
الهيكل الأوسط المربع بمقاس 38.0×38.0×9.5 مم ووزن 12±1 غرام يحمل أربعة مقاسات يجب الالتزام بها: درجة المرآة 0.03 مم، وتجويف الحركة 30.0 مم، وثقب التاج Ø3.0 مم، وثقبا الأذنين Ø1.5 مم. سباكة الزنك تحت الضغط تحفظ الأربعة عندما يُسبك الجدار أولاً، وتُفرز الدرجة بعد عجلة التلميع، ويُطبَّق Cu/Ni/Cr أخيراً بسمك 18–27 ميكرومتر. إذا فُرزت الدرجة قبل التلميع، خرج 0.03 مم من الرسم.
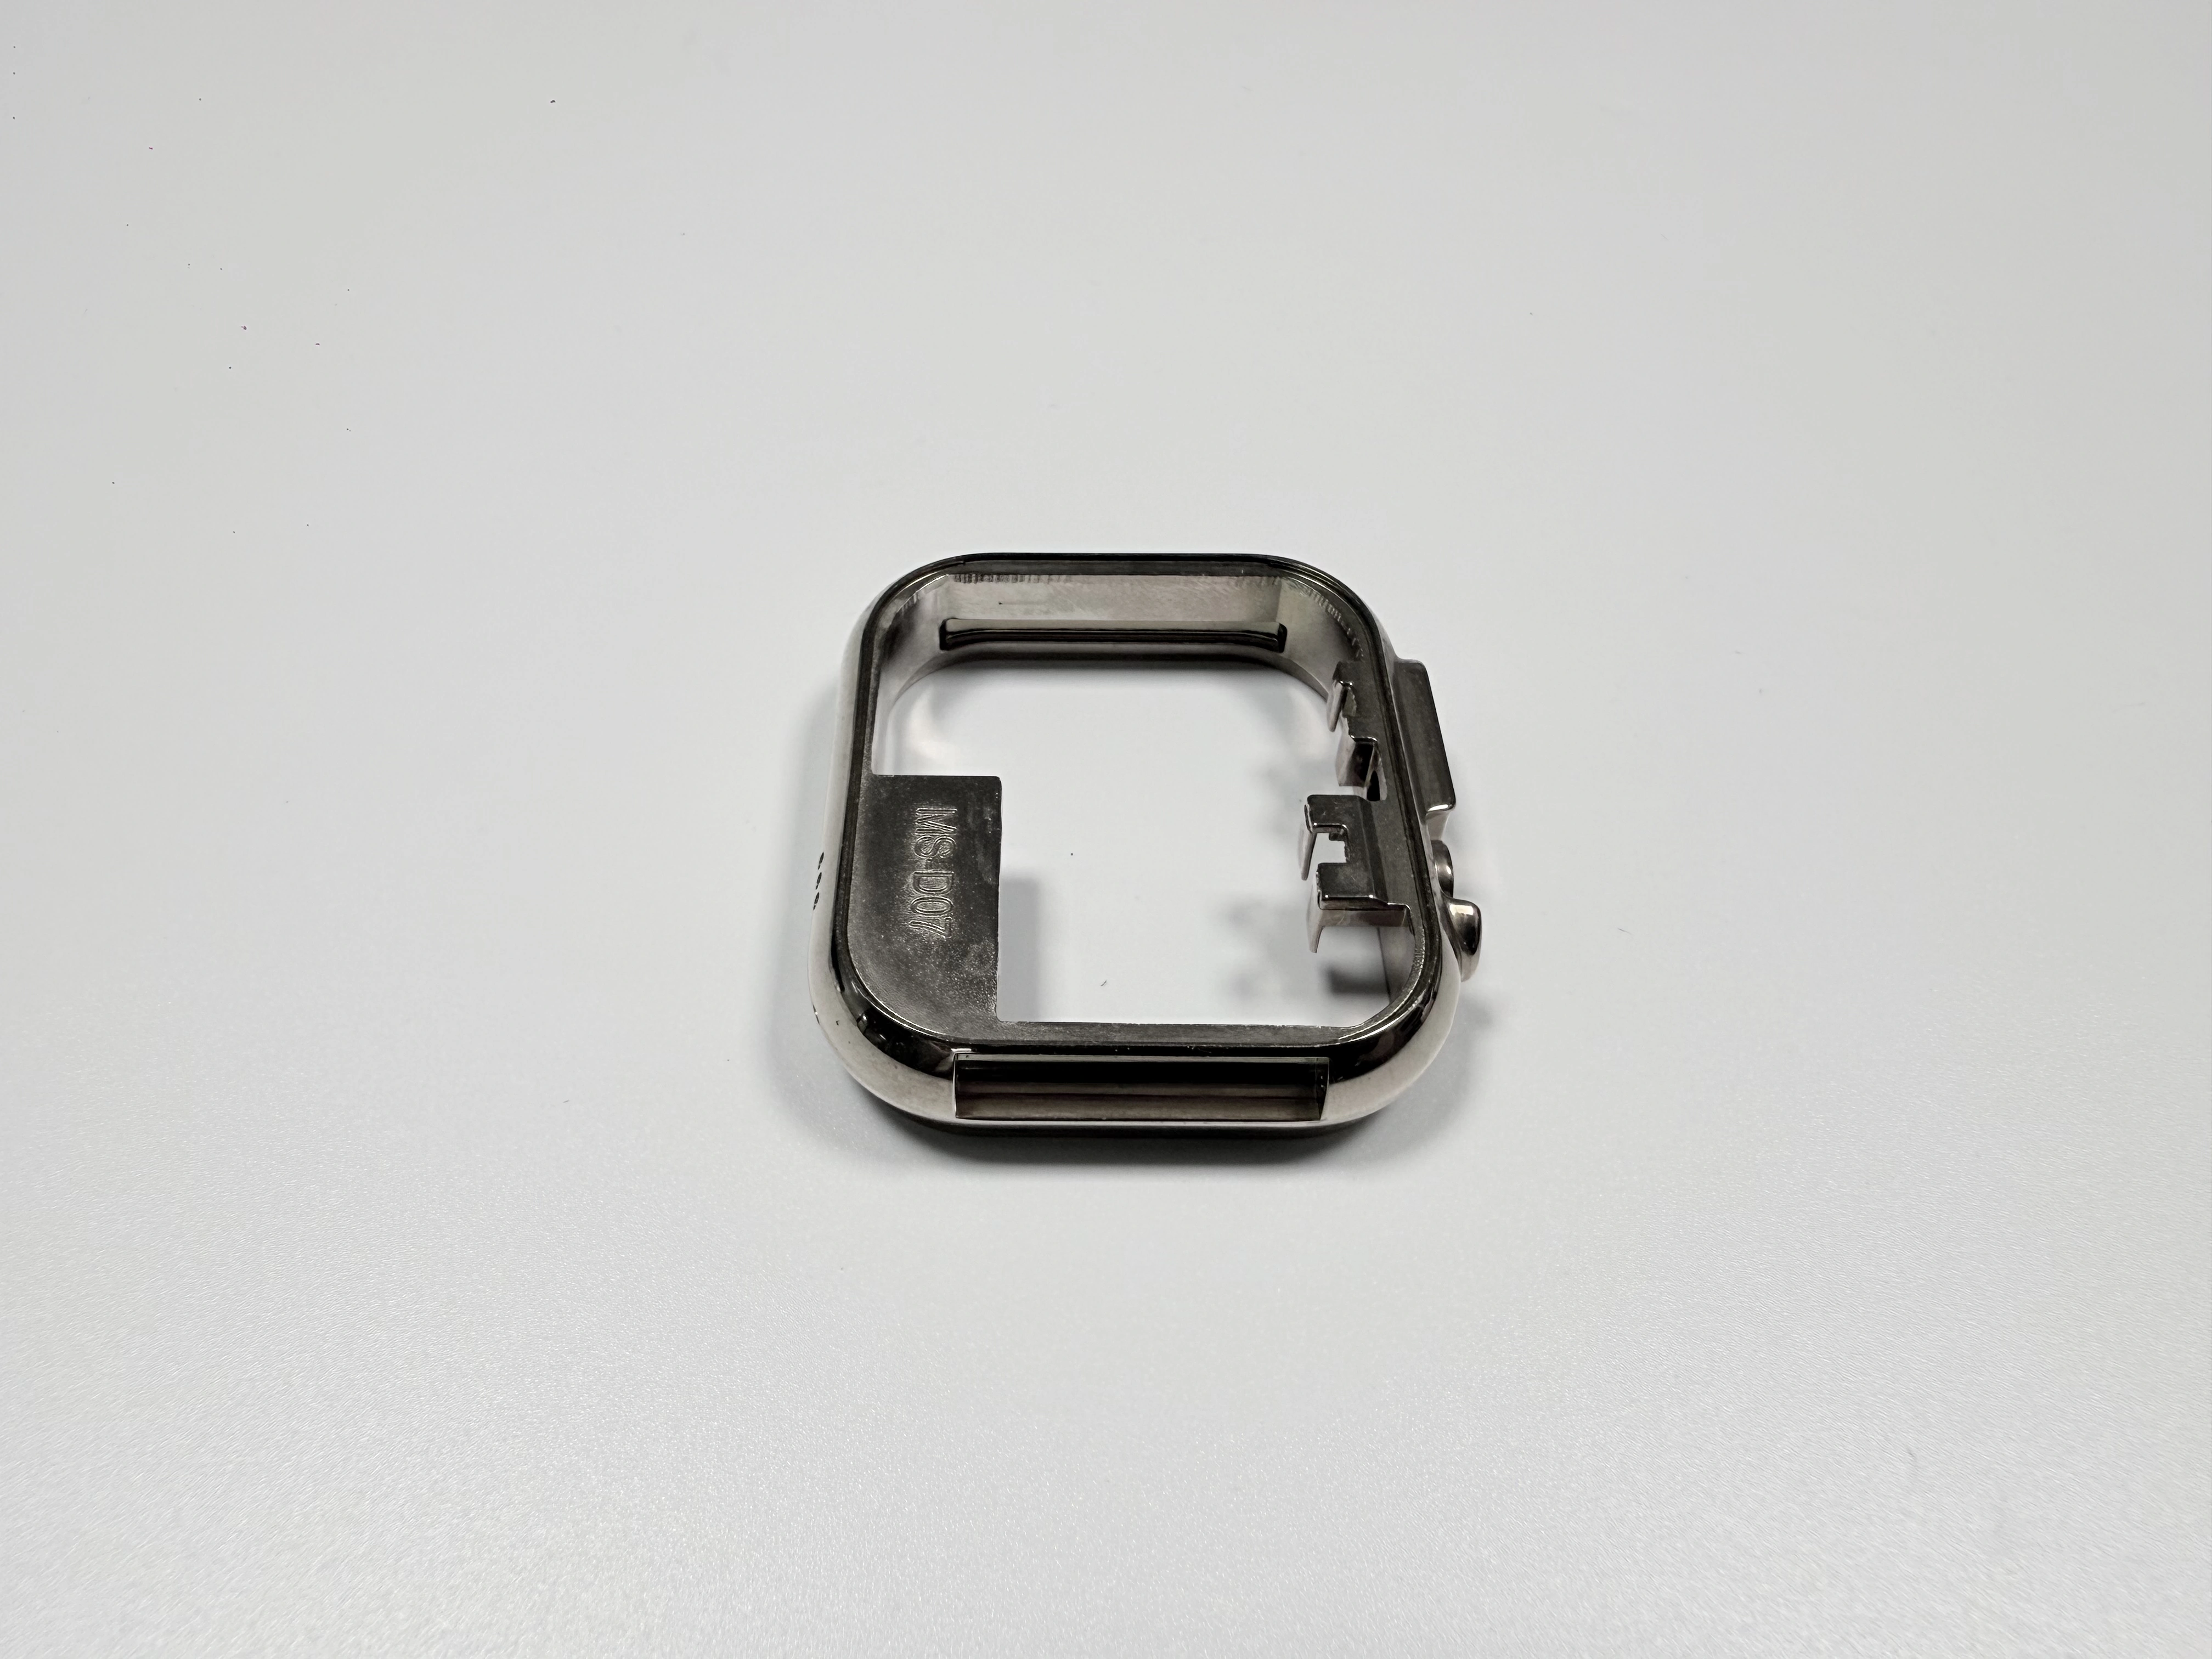
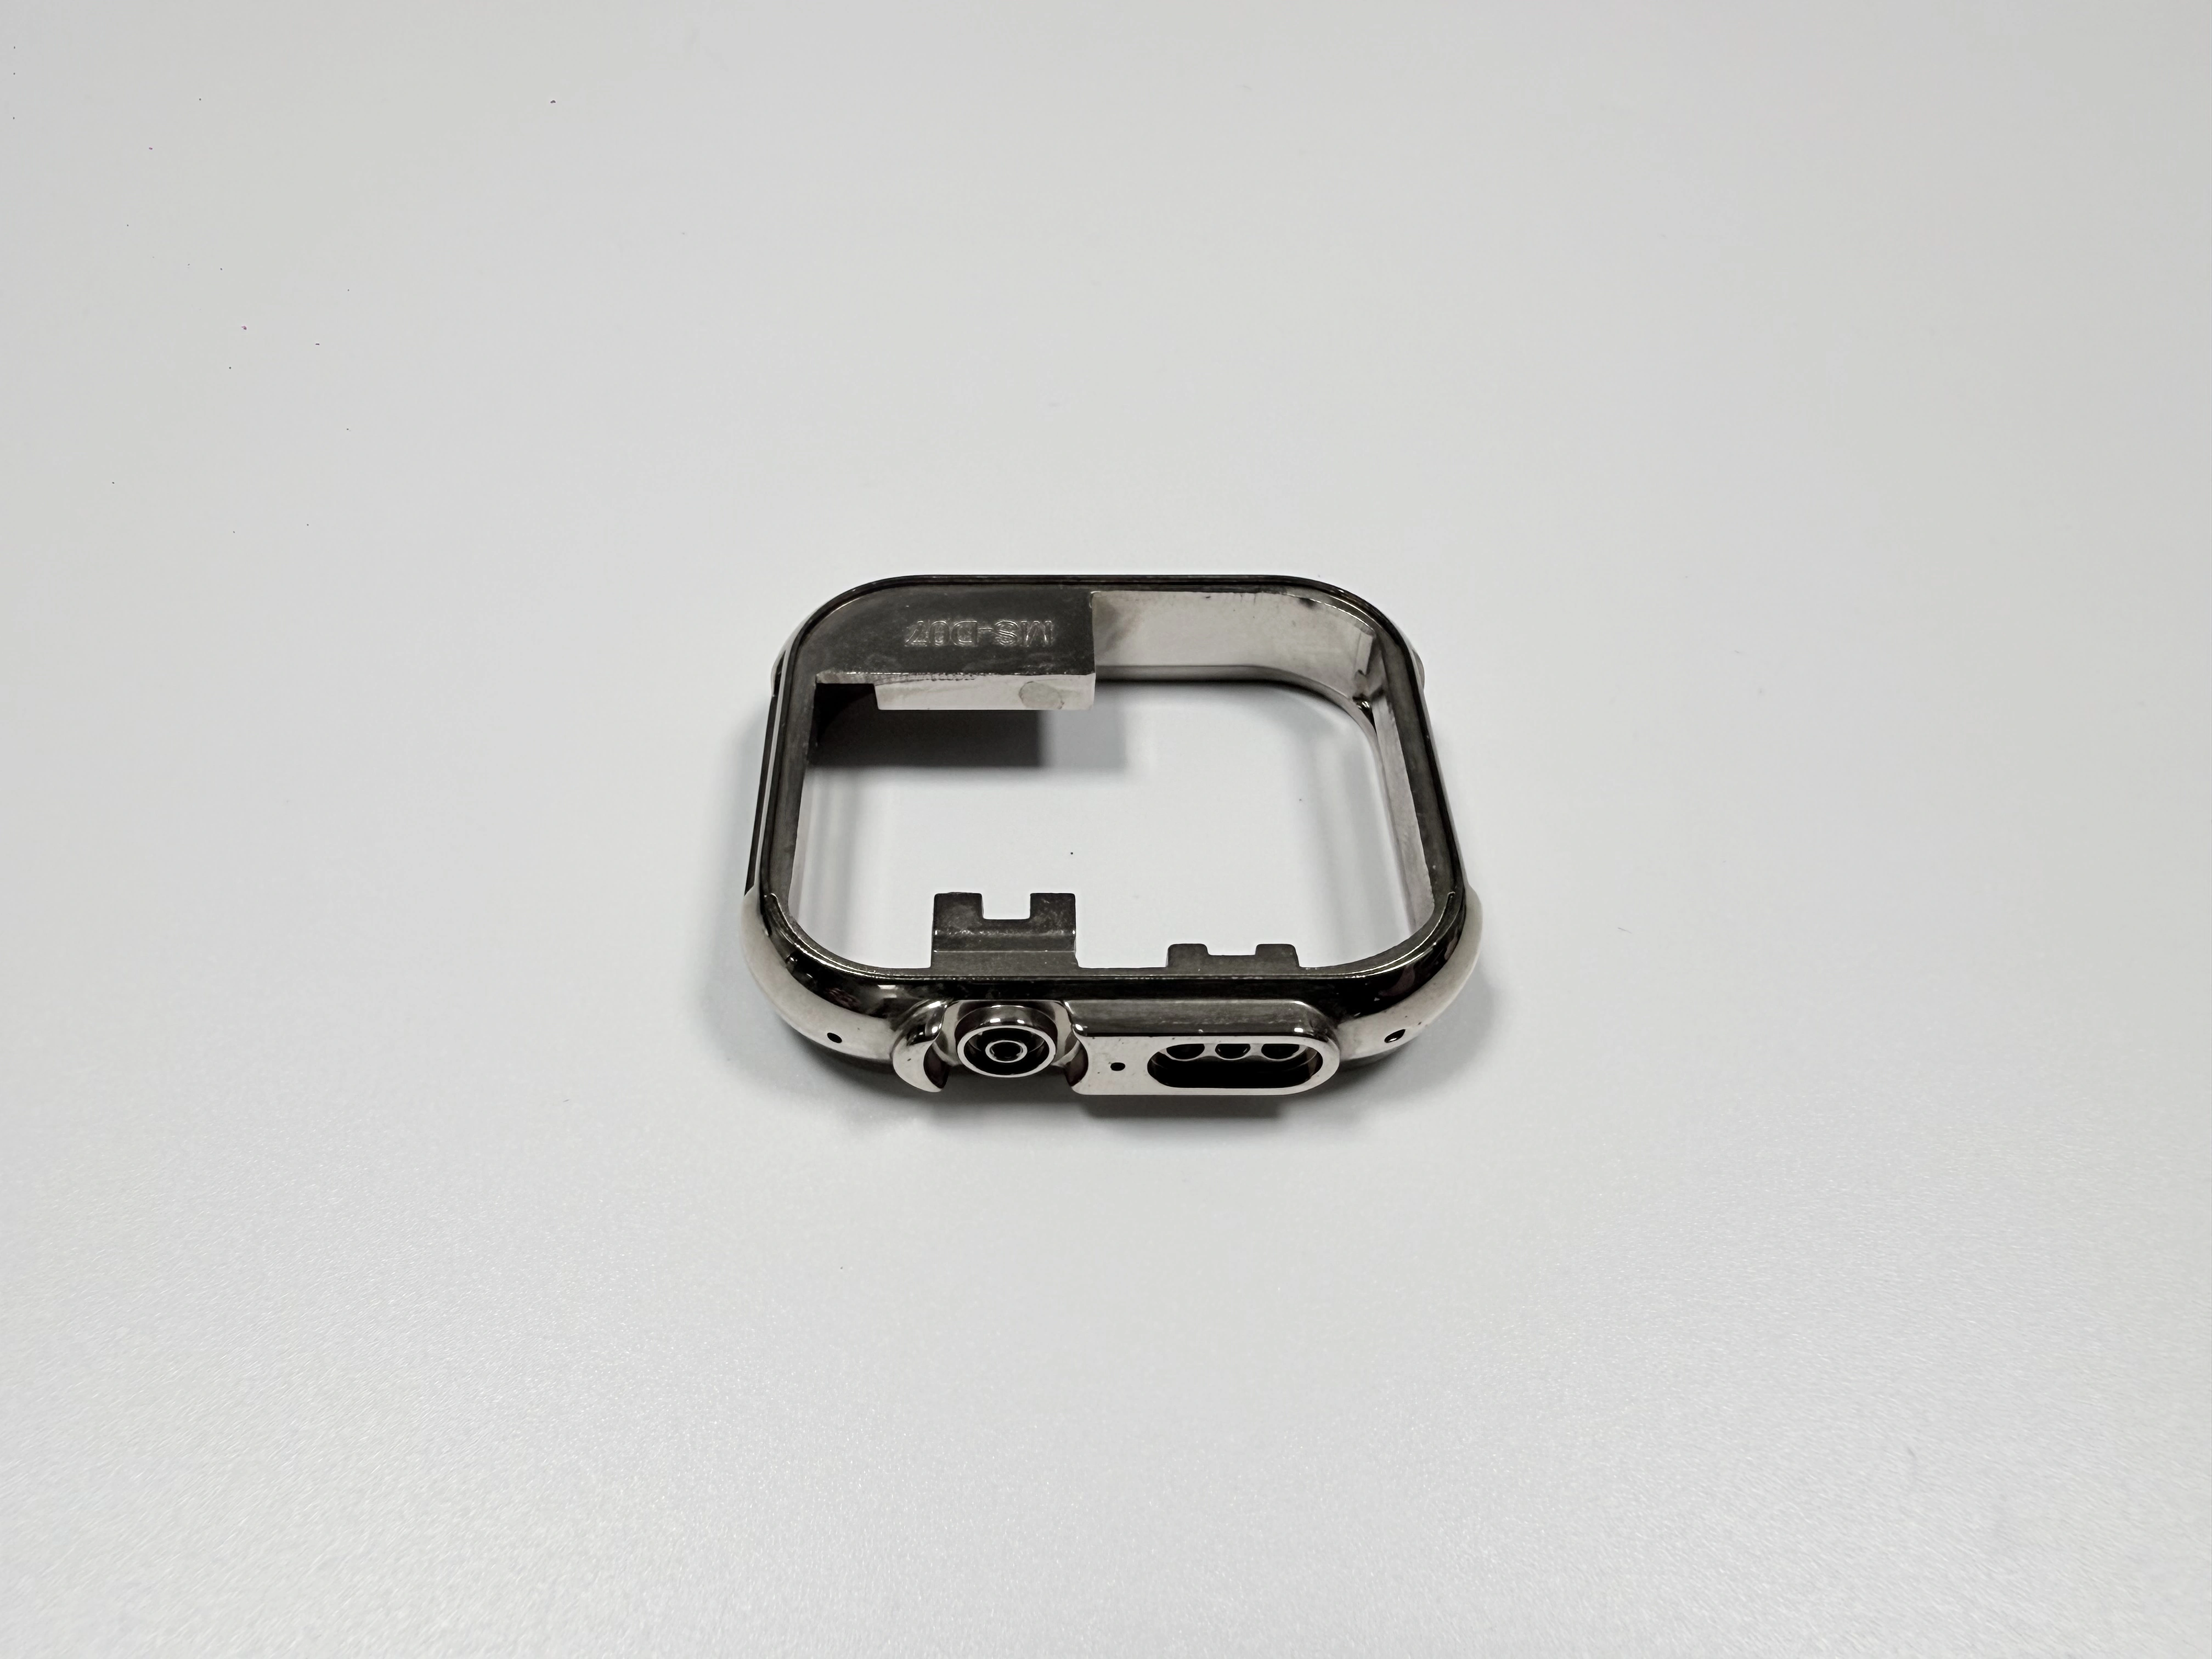
ما الواجهات الأربع التي يجب أن يحفظها الهيكل المربع؟
أربع واجهات تقع على أربع عمليات مختلفة. مقعد الدرجة يستقبل الزجاج، والتجويف يحدد موضع الحركة، وثقب التاج يوجّه العمود، وثقبا الأذنين يحملان المسمارين. التجويف 30.0 مم، الانحراف الأعلى 0.05 مم والأدنى صفر. ثقب الأذن Ø1.5 مم، الانحراف الأعلى 0.03 مم والأدنى صفر، مع تماثل محوري Ø0.05 مم. الجدول 1 يجمع الأربعة.
الواجهة | الهدف (مم) | النطاق المسموح (مم) | أداة القياس |
|---|---|---|---|
ارتفاع درجة المرآة | 0.03 | 0–0.03 | طاولة قياس وشريحة قياس |
تجويف الحركة | 30.0 | 30.00–30.05 | مقياس التجويف |
ثقب التاج | Ø3.0 | Ø3.00–Ø3.05 | مقياس Ø3.0 |
ثقبا الأذنين | Ø1.5 | Ø1.50–Ø1.53 | مقياس Ø1.5 |
الصعوبة في جدار الأذن. سمكه 0.9 مم عند أنحف نقطة و1.2 مم جهة التاج، لذلك ثقب Ø1.5 مم أعرض من المعدن حوله، ويخرج المثقاب إلى الفراغ. ثلاث خصائص تُفرز بتثبيت واحد، والرابعة تُثقب حيث لا شيء يسند الخروج.
أي عمليات تشغيل يستبدلها هيكل بوزن 12 غراماً؟
السبيكة Zamak 5 وفق ASTM B86 AC41A، مصبوبة قرب الوزن النهائي 12±1 غرام. وهي تستبدل مسار خراطة وفرز كتلة من الفولاذ المقاوم للصدأ إلى الغلاف نفسه: خراطة المحيط، وفرز التجويف، وفرز الدرجة، وثقب التاج والأذنين. أربع واجهات تعني أربعة مسارات و أربع تثبيتات؛ القالب يشكّل المحيط بضربة واحدة ويترك للتشغيل أربعة مقاعد فقط تحمل التفاوت.
الزنك المطلي هو المسار الثالث على السبيكة نفسها، أرخص في البداية وأطرى عند الحافة. الإطار يلامس كل يوم الحافة المطلية، فبمجرد دخول المظهر في الرسم يختفي فرق السعر لصالح الطلاء.
هل المقاسات على الرسم قبل الطلاء أم بعده؟
كل تفاوت في الهيكل يحتاج إلى ذكر «قبل الطلاء» أو «بعده». النحاس والنيكل والكروم تضيف 18–27 ميكرومتراً لكل وجه: ثقب Ø1.5 مم يضيق في القطر بمقدار 0.036–0.054 مم، ويرتفع مقعد الدرجة بالمقدار نفسه. وبما أن الدرجة مسموح لها 0.03 مم فقط، فإن هذا الارتفاع يشغل 60–90% من النطاق.
تحديد المقعد وثقب التاج وثقبي الأذنين بقبل أو بعد الطلاء يتيح للمعالجة اللاحقة ترك السماحية حيث سيقع الطلاء. وبدون هذا التحديد، يصنع ورشتان مقاسين نهائيين من رسم واحد، فيقبل المقياس قطعة ويرفض التالية.
لماذا يجب أن تكون البوابة عند الأذن السميكة؟
قالب بأربعة تجاويف على إدراجات 8407، مصمم لـ 300,000 ضربة، يغذّي الأذنين السميكتين عند الساعة 12 و6. الجدار السميك يتجمد أخيراً، والضغط يجب أن يدخل من هناك، ولا مكان آخر للبوابة. الثمن: جدار 0.9 مم يُملأ أخيراً ويتجمد أولاً. فتحة التصريف عند الساعة 3 على جانبي الفتحة، وتجرّ الجبهة الباردة عبر الحافتين الرقيقتين.
إذا نُقلت البوابة إلى الوجه الخلفي، تُملأ الأذن البعيدة أخيراً، وتبقى خط لحام لا يغلقه الطلاء. القالب الرباعي أغلى من الأحادي، لكن تكلفته تُقسم على الدفعة، على عدد القطع لا على عدد التجاويف. في 300 قطعة تُقسم على 300؛ وقبل المعدن هو أكبر بند في السعر.
أين يفقد المصهور عند 400–420 °C حرارته في جدار 0.9 مم؟
المصهور عند 400–420 °C يفقد حرارته في المليمترات الأخيرة من جدار 0.9 مم. سطح القالب عند 150–180 °C يسحبها أسرع مما تصل الضربة التالية، بضغط نوعي 20–30 ميغاباسكال ودورة 25–35 ثانية. على هذا الجدار تقع النافذة بين أذن ناقصة ونتوء على مستوى الفصل.
هذه القيم نموذجية للسبيكة وليست ضبطاً لآلة بعينها؛ والضربات التجريبية الأولى تحدد نافذة هذا القالب. الضربات التجريبية تنتج ساعات تشغيل لا قطعاً قابلة للبيع، لذلك يتحمل طلب العينة النافذة الضيقة كاملة، وتوزعها السلسلة على الدفعة.
لماذا تأتي البرميلية قبل التلميع والفحص؟
البرميلية الخطوة الثالثة من إحدى عشرة، قبل عجلة التلميع وقبل أي مقياس. نتوء مستوى الفصل وبقايا البوابة قرب الأذن تخفي حالة الجدار الحقيقية؛ والوسط الخزفي يدوّر تلك الحافة الحادة التي تستطيع العجلة متابعتها.
الوسط يستقر في ثقوب Ø1.5 مم، لذلك يمر كل ثقب على المقياس بعد البرميل لا قبله. وبدون هذا البرميل يُزال النتوء نفسه على الطاولة قطعة قطعة، فيأخذ خط كان يسير بإيقاع الضربة عملية يدوية.
أي ثلاث خصائص تُفرز بعد السباكة؟
تُفرز ثلاث خصائص بعد السباكة: درجة المرآة 0.03 مم، وثقبا الأذنين Ø1.5 مم، وفتحة التاج. التشغيل على CNC ينجز الثلاث بتثبيت واحد، ويوسّع التاج إلى Ø3.0 مم، ويثقب الأذنين على محور واحد.
تُدخل الشطفة قبل تلامس المثقاب، وينخفض التغذية عند الخروج. سجل مثال يذكر تسعة مخارج أذن مكسورة في 300 قطعة؛ تلك التسعة أُهدرت، والشطفة والتغذية المنخفضة أعادت الدفعة التالية إلى صفر. الكسر عند المخرج هدر وليس إعادة تشغيل، لأن التسوية تخرج الثقب عن التفاوت.
لماذا تُفرز درجة 0.03 مم ولا تُلمَّع؟
الفرز يأتي بعد العجلة، لأن عجلة التلميع تقطع أكثر حيث تضغط ولا تترك سطحاً قابلاً للقياس. الجدول 2 يضع الترتيبين جنباً إلى جنب؛ واحد فقط يترك درجة تؤكدها شريحة القياس.
الترتيب | هل يحفظ؟ | يضيف |
|---|---|---|
تلميع ثم فرز | نعم، 0.03 مم تُثبَّت بالفرز | تثبيت إضافي |
فرز ثم تلميع | لا، الدرجة تتحرك بالتلميع | إعادة فرز وإعادة فحص |
الترتيبان يختلفان بتثبيت واحد، وهناك فرق السعر: موضع تثبيت ثانٍ، ومرجع ثانٍ، وفحص ثانٍ أثناء العملية، تُحتسب لكل قطعة. الدرجة التي تتجاوز 0.03 مم بعد الفرز تُهدر، لأن تمريرة ثانية تزيل الوجه كله لا النقطة العالية فقط.
أي ثلاث طبقات يقيسها مقياس السماكة بالأشعة السينية؟
التسليم يؤكد ثلاث طبقات لكل وجه: نحاس 8–12 ميكرومتراً، ونيكل 10–15 ميكرومتراً، وكروم 0.1–0.3 ميكرومتر، بمجموع 18–27 ميكرومتراً. جهاز الأشعة يقرأ كل طبقة، وطبقة النيكل تحمل حاجز التآكل تحت الكروم المقاوم للبري.
الفقاعات تبدأ في مسام حيث يبقى حمض حمام النحاس ويتوسع تحت غشاء نيكل مغلق. المسامية تعود إلى القالب والضربة، لذلك مواصفة الطلاء ومواصفة السباكة مستند واحد. ثلاث طبقات تعني ثلاث مرات في الأحواض، وكثافة التعليق تحدد القطع في كل مرة، وقطعة 12 غراماً بجدار 0.9 مم تملأ التعليق بشكل سيئ. تشطيب السطح يصف الخيارات حول هذا التعليق.
أي ثمانية فحوص تفرج عن القطعة المطلية؟
ثمانية فحوص تفرج عن القطعة، ثلاثة منها اختبارات طلاء، وكل منها يجد عيباً لا تراه الأخرى. الجدول 3 يسرد الاختبارات من فرن الصدمة الحرارية إلى غرفة رش الملح.
الاختبار | المعيار | الحد |
|---|---|---|
الصدمة الحرارية | ASTM B571 | 200 °C، ساعة واحدة، بدون فقاعات |
رش الملح | ASTM B117 | 240 ساعة، بدون تآكل المعدن الأساسي |
CASS | ASTM B368 | 48 ساعة، درجة 9 أو أفضل |
الثمانية تمتد من مقياس Ø1.5 مم في كل أذن وطاولة بشريحة 0.03 مم، عبر مقياس التجويف، ونظام الرؤية أو CMM، وجهاز الأشعة، وفرن الصدمة، وغرفة الملح، إلى صندوق ضوء D65. إسقاط واحد يترك نمط عطل بلا رؤية.
240 ساعة من رش الملح تضغط على الموعد كما تضغط على القبول. الغرفة تحتفظ بالقطعة عشرة أيام؛ أول قطعة في اليوم الأول تحدد أقرب موعد شحن، ولا تعليق مستعجل يقصّر هذه المدة.
متى تكون السباكة مع الطلاء هي المسار الخاطئ؟
ثلاث حالات تستبعدها: جدار أقل من 0.9 مم، وطلب مقاومة للغوص، ووجه يتعرض لبري مستمر. هيكل Zamak المطلي يتحمل العرق والاحتكاك والصدمات اليومية؛ وهو ليس ساعة غوص، و18–27 ميكرومتراً من الطلاء لا تغيّر ذلك.
الفولاذ المقاوم للصدأ المشغّل من كتلة صمّاء أكثر مقاومة للبري وأثقل: الرسم الذي يطلب 0.03 مم على جدار أقل من 0.9 مم اختار المسار الآخر مسبقاً. وما هو أرق يفشل في الضربة، والقالب مدفوع، ولا تلميع يعيده. حالة بطلاء مختلف تسجل الحد نفسه على قطعة Zamak.
من ماذا يتكون سعر هيكل مطلي؟
خمسة بنود تكوّن سعر قطعة 12 غراماً. تثبيت واحد يغطي الخصائص الثلاث المشغّلة، وتلميعان يغطيان الأوجه الظاهرة، والباقي كثافة التعليق في الحمام، وفقد الجدار الرقيق، وتكلفة القالب موزعة على الدفعة.
أربعة مدخلات تحدد هذه البنود: رسم 2D مع ذكر قبل أو بعد الطلاء على كل تفاوت، وموديل 3D، وحجم الدفعة، ودرجة مظهر الأوجه الظاهرة. إذا نقص واحد أصبح الجواب نطاقاً لا يمكن مقارنته بعرض ثانٍ. أرسل الأربعة وافحص الدرجة والأذنين على أول قطعة.
أسئلة شائعة
