
ما هو الصب بالشمع المفقود؟ قوة الكتيفة والمرجع
الصب بالشمع المفقود عملية تملأ قشرة سيراميكية بالمعدن المنصهر، ثم تُكسر القشرة بعد الصب، فيُستخدم القالب مرة واحدة، ويبقى النموذج هو ما يثبّت الشكل. وعلى كتيفة حاملة من الفولاذ 45، يجيب الصب بالشمع المفقود عن نصف السؤال. فالقشرة تعطي المخطط 180×120×60 مم، والمعالجة الحرارية وشريط اختبار مصبوب مع القطعة ووجه مشغّل تعطي هدف 355 MPa وتباعد الثقوب ±0.2 مم واستواء 0.1 مم. فالنصف الأول شكل، والنصف الثاني قوة ومقاس يأتيان بعد أن تزول القشرة.
ما هو الصب بالشمع المفقود
الصب بالشمع المفقود عملية تشكيل يُغلف فيها نموذج يُستهلك مرة واحدة بقشرة سيراميكية، ثم يُزال النموذج، فيأخذ الفولاذ المصبوب في القشرة الشكل الذي تركه. فالنموذج يحمل الهندسة، والقشرة تحمل السطح، ولا يحمل أي منهما تسامحًا؛ فكل تسامح على الرسم يُضاف بقطع لاحق.
والكتيفة تبيّن هذا الانقسام. فجدار من 8–12 مم ونتوء من 25–30 مم يجتمعان في مصبوب واحد، بنسبة مقطع من 2.5 إلى 3.75، وعلى القشرة أن تملأ الاثنين من صبّة واحدة. والنتوء هو حيث يبدأ سؤال القوة، لأنه آخر ما يتجمد ويحتاج تغذية وهو ينكمش.
الشكل هو كل ما تسلّمه هذه الخطوة، لا أكثر. وكل ما يقيسه الرسم يُضاف بعد أن تزول القشرة.
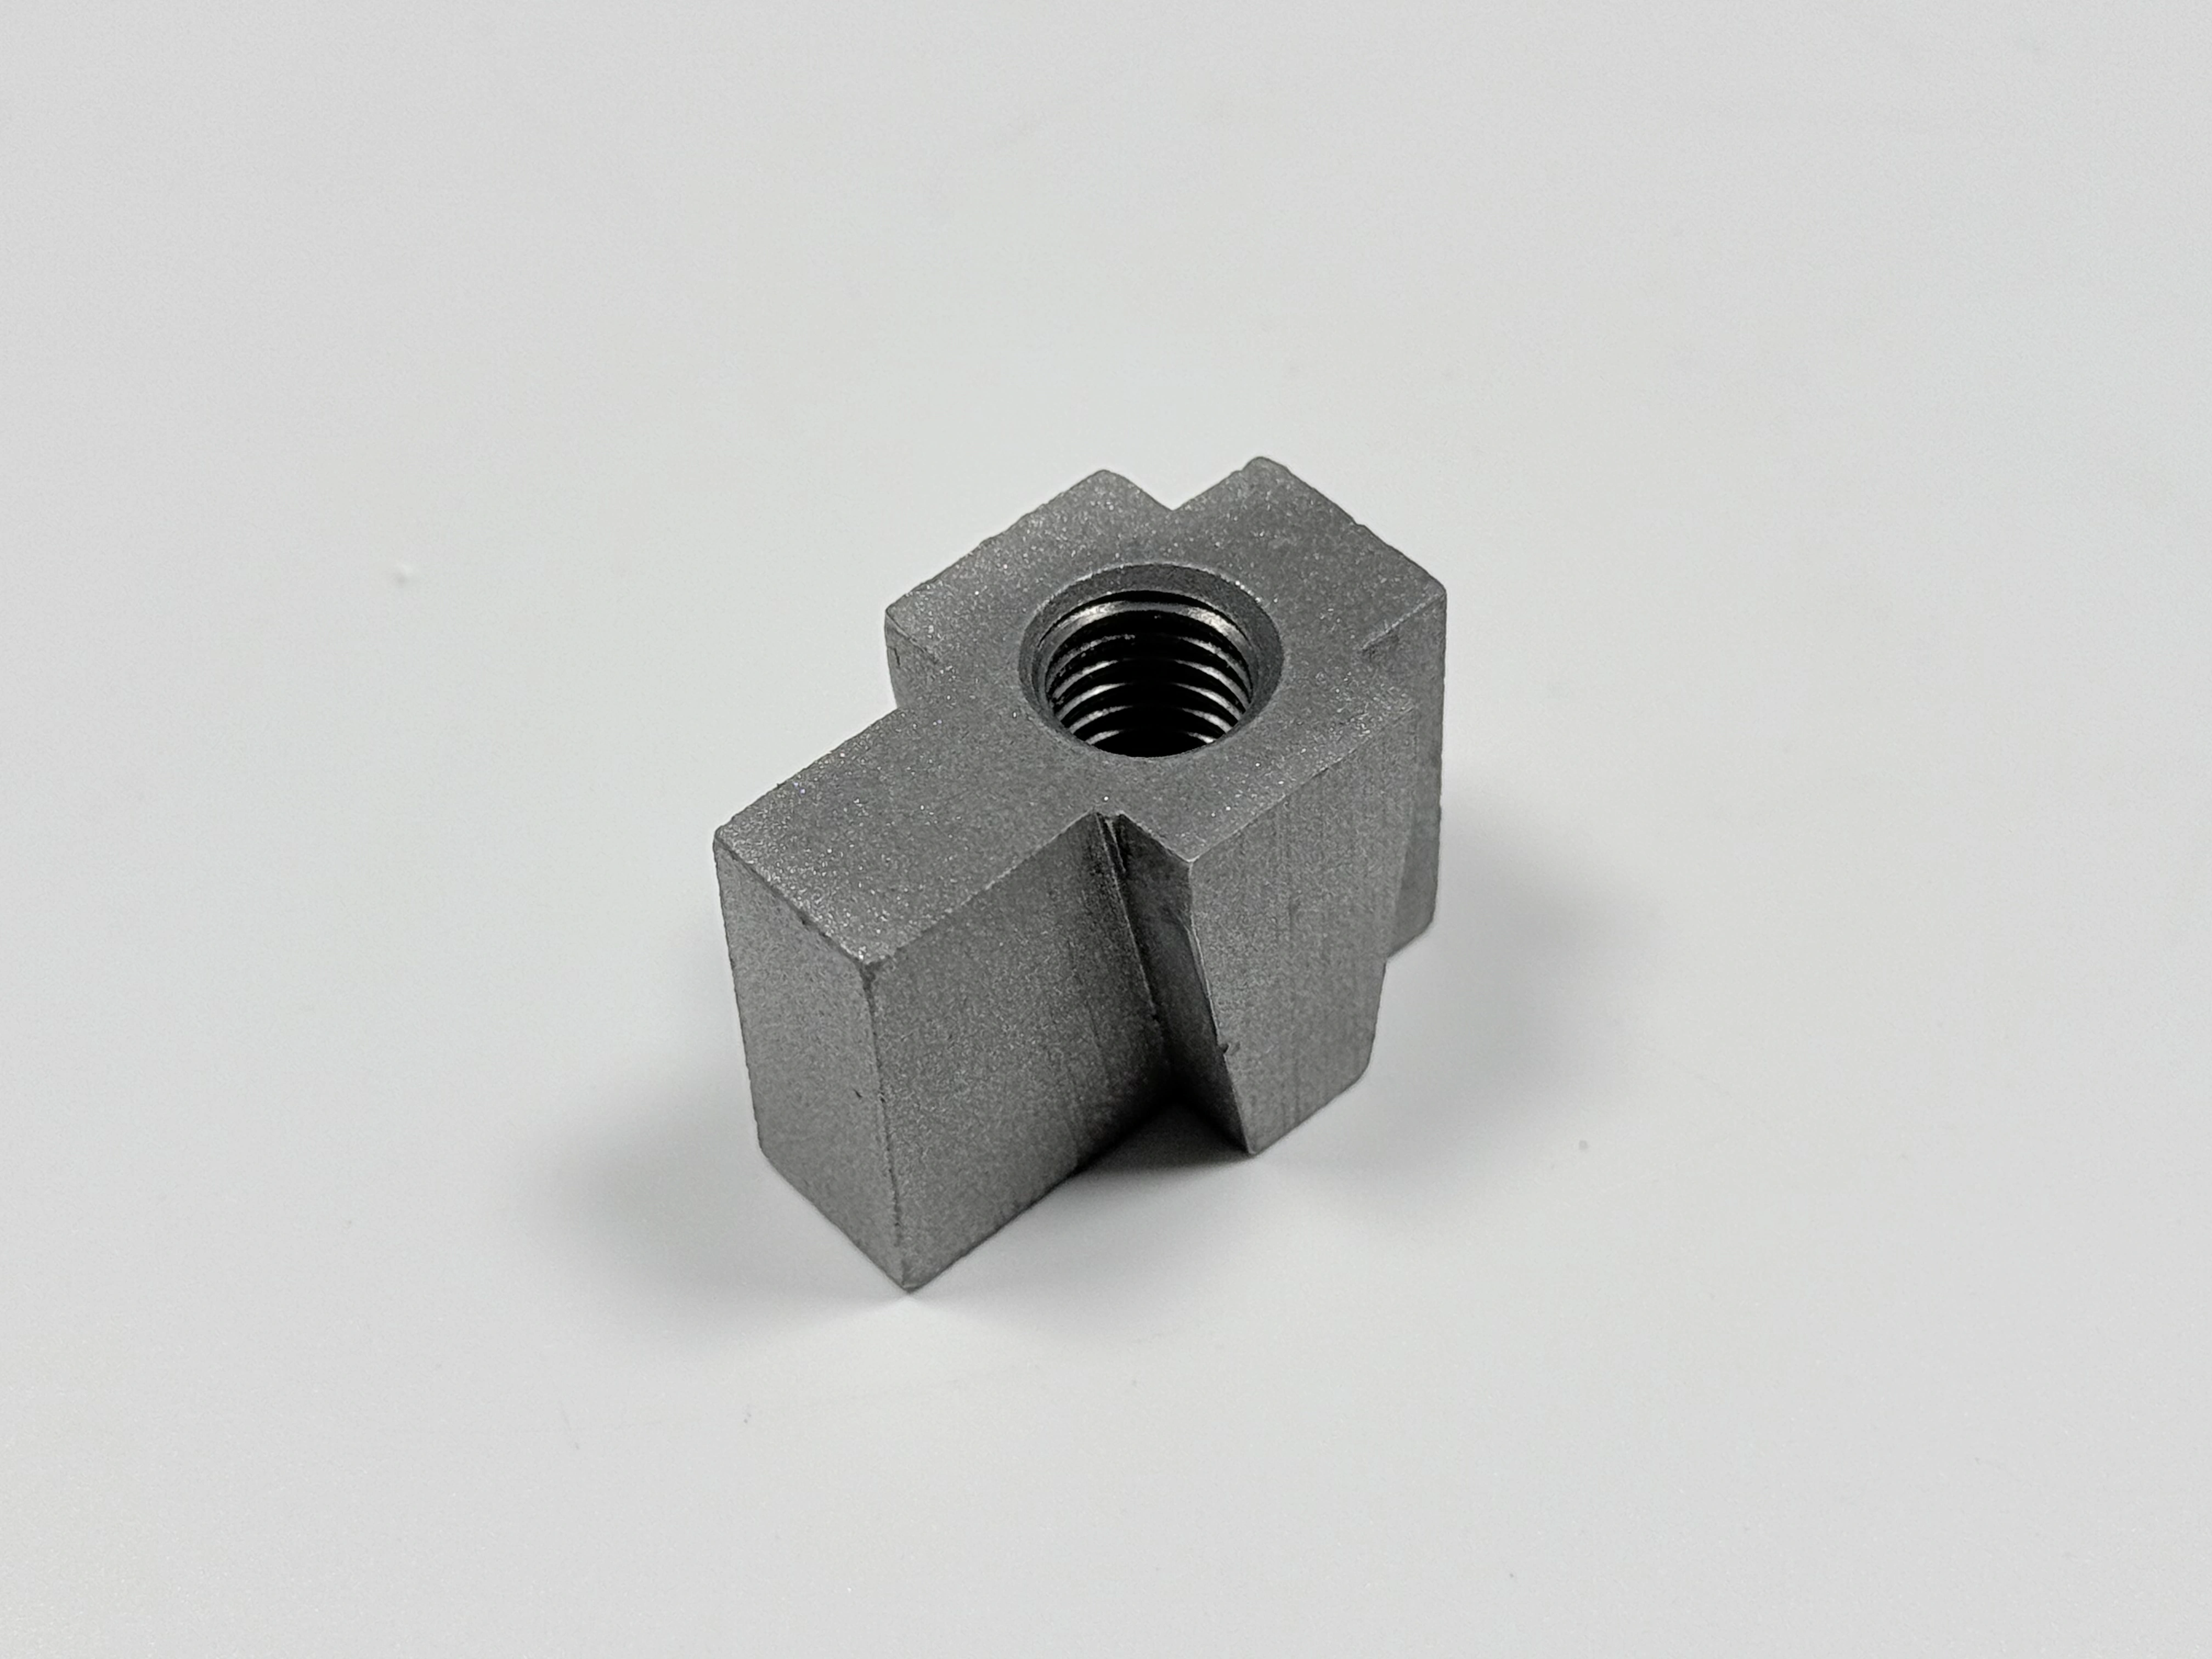
تُبنى القشرة حول النموذج وتُكسر بعد الصب.
ما لا يفعله الصب بالشمع المفقود
الصب بالشمع المفقود ليس عملية قالب دائم، وهذا الفرق يحدد كيف يُكتب الرسم. فالقالب الفولاذي يُعاد استخدامه ويحفظ تجويفه، أما القشرة السيراميكية فتُكسّر عند إخراج القطعة، فالأداة الباقية خلف القطعة نموذج، وكل تسامح على الرسم عليه أن يأتي من قطع، لأن القشرة لا تحمله.
والخطوة ليست عملية تشطيب، ولا تعد بقوة. فهي لا تعطي استواء 0.1 مم على وجه من 180 مم، ولا تشهد بقيمة 355 MPa؛ فرقم يأتي عند الآلة، والآخر عند الفرن، والشريط هو السجل.
والرسم الذي يطلب من القالب نفسه وجه مرجع وشبكة ثقوب منتهية اختار العملية الخطأ. وهذا هو الحد الذي يُفحص قبل طلب عرض السعر، لا بعده.
المسار بترتيب الجدول
يسير المسار بهذا الترتيب: صب في قالب رملي، ثم قطع البوابات، ثم التطبيع أو التسقية والمراجعة، ثم صب شريط الاختبار مع القطعة، ثم السفع إلى Sa 2.5، ثم تشغيل وجه التركيب، ثم التشطيب حسب الرسم. وهذا الترتيب هو ما يضبطه أمر الشراء، لا اسم العملية وحده.
ويُقرأ اسم المسار وخطة القالب كبند واحد. فالكتيفة تُسعّر كصب بالشمع المفقود، وتُخطَّط على مسار صب الرمل بـ 2–4 قطع في صندوق القالب، فتؤكد الورشة المسار قبل قطع النموذج.
رقم واحد يقابله خطوة واحدة، وفحص واحد.
المتطلب | الهدف (الوحدة) | يُضبط عند | يثبته |
|---|---|---|---|
قوة الخضوع | ≥355 MPa | المعالجة الحرارية، شريط في الحمل نفسه | شدّ وفق ASTM A370 |
صلابة الجسم | 220–250 HB | المعالجة الحرارية نفسها | فحص الصلابة، والنقاط معلّقة |
تباعد الثقوب | ±0.2 mm | التشغيل، بعد السفع | CMM |
استواء الوجه | 0.1 mm | التشغيل، بعد السفع | CMM أو لوح قياس مستوٍ |
نظافة السطح | Sa 2.5 | السفع، قبل القطع | لوح مقارنة |
الفولاذ 45 وفق GB/T 699-2015
الفولاذ 45 درجة متوسطة الكربون في GB/T 699-2015، والمعيار يثبّت الدرجة ونطاق تركيبها الكيميائي وحالة التوريد. والكتيفة تُطلب بتسقية ومراجعة، فالطلب يسمّي حالة توريد، لا خاصية مضمونة في مقطع.
وهذا الفرق يهم عند 25–30 مم. فاسم الدرجة يسافر مع الصهرة، لكن الخاصية في النتوء تتوقف على سرعة تبريد ذلك المقطع وعلى المراجعة التي تليها، ولهذا يظهر 355 MPa على الرسم كهدف تصميمي. وتعليق مادة الصب يسمّي الدرجة والحالة معًا، لأن أيًّا منهما وحده لا يصف القطعة.
وشهادة تذكر الدرجة والحالة تفتح سلسلة الدليل، ولا تغلقها؛ فالشهادة أول السلسلة، والقراءات تُكملها.
تسقية 840–860 °C ومراجعة 550–600 °C وصلابة HB 220–250
التسقية تسخّن الفولاذ 45 إلى 840–860 °C وتبرّده بسرعة تكفي لتصليد المقطع؛ والمراجعة تعيد تسخينه إلى 550–600 °C وتقايض جزءًا من تلك الصلابة بالمتانة. والاثنتان معًا تصنعان العملية المسماة التسقية والمراجعة، ولا يثبت أي نصف منهما خاصية وحده، لا التسقية ولا المراجعة.
ونافذة القبول هي HB 220–250، أي نطاق من 30 نقطة أو نحو 14% من الحد الأدنى. وهذا النطاق واسع بما يكفي لامتصاص تشتت الفرن، وضيق بما يكفي لالتقاط مراجعة فائتة. والصلابة أيضًا هي الفحص الذي يبلغ الجسم، حيث لا يصل شريط الشد، وإن كانت نقاط الفحص وقاعدة القبول ما زالت معلّقة على المسبك.
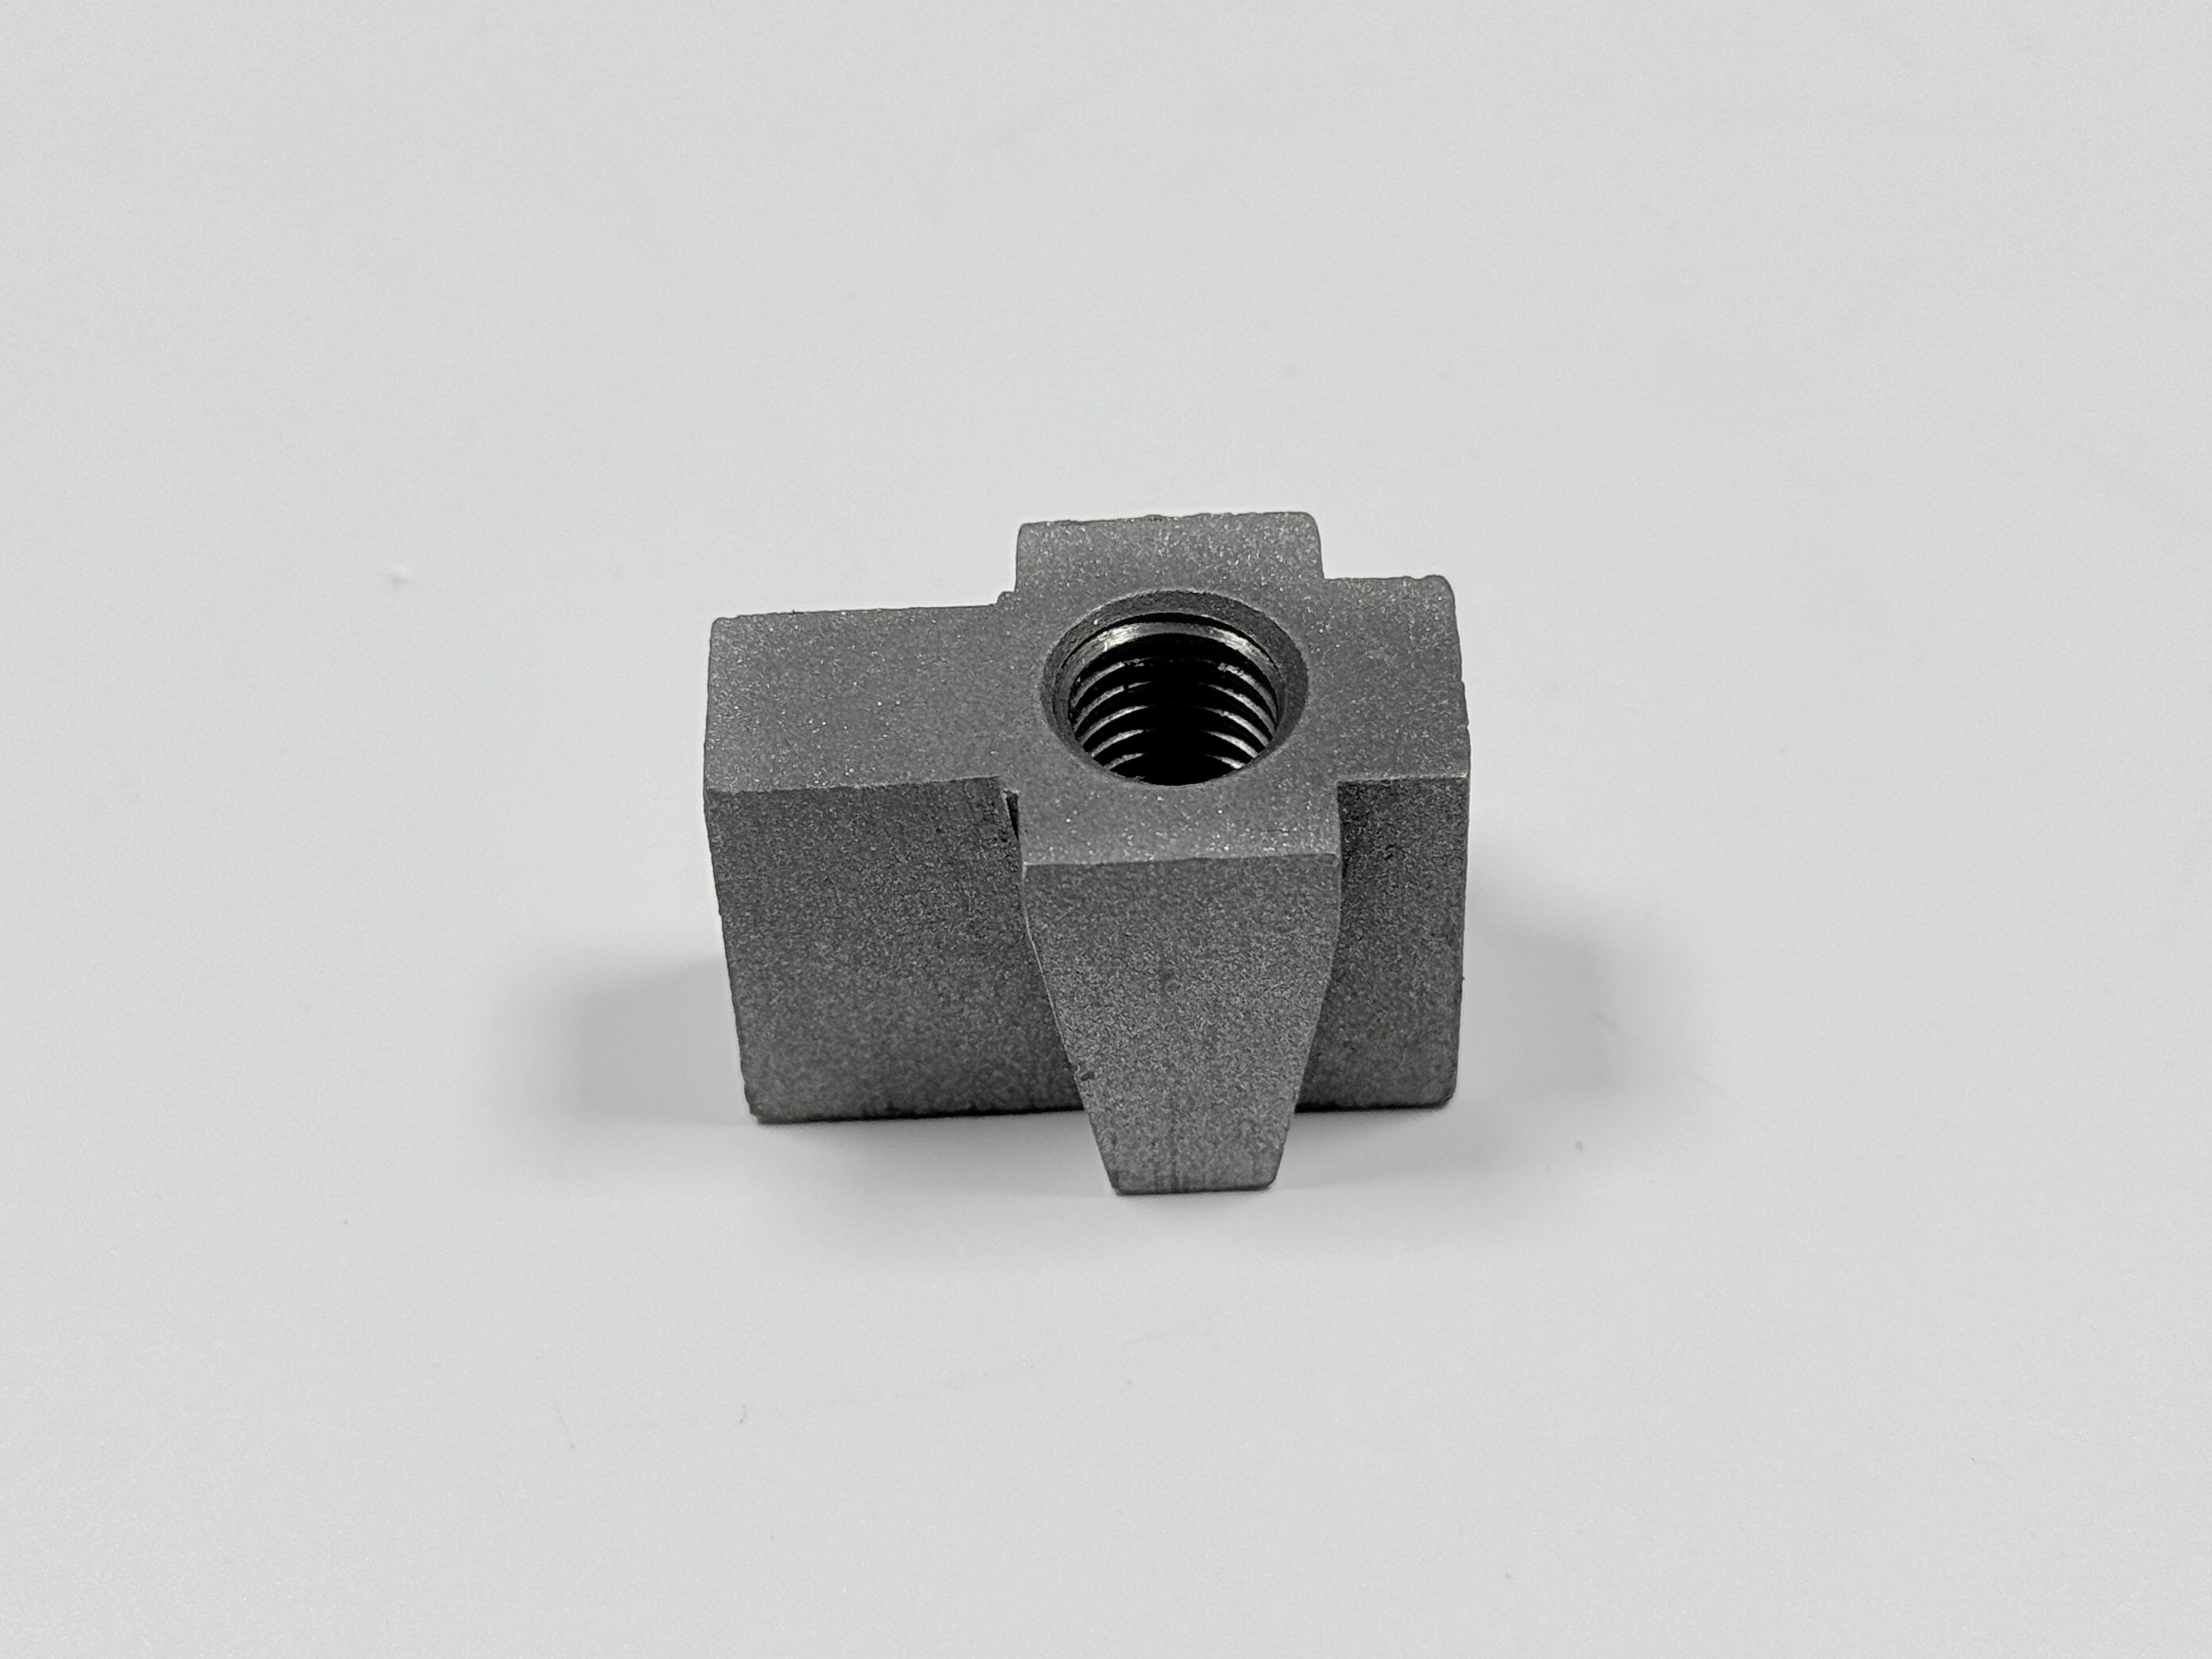
تُقاس الصلابة على المصبوب؛ فالشريط لا يبلغ النتوء.
أشرطة الاختبار وASTM A370
الشريط المصبوب مع القطعة عينة تُصب من الصهرة نفسها، وتمرّ بحمل الفرن نفسه الذي تمرّ به الكتيفة، ثم تُشدّ وفق ASTM A370. وهو سجل الشد لتلك الصهرة، والعينة الوحيدة التي يصنعها المسار لهذا الغرض.
والشريط الواحد يغطي صهرة تملأ عدة صناديق قالب بـ 2–4 قطع، فهو يتحدث عن حمل الفرن، لا عن مصبوب واحد بعينه. والنتوء من 25–30 مم يبرد بمعدل لا يراه الشريط الأصغر، ويبيّن مثال من سجل أن الشريط نجح بينما لم يبلغ الجسم 355 MPa. وكان الإصلاح مغذيًا على المقطع السميك، وشريطًا مصبوبًا مع القطعة، وتعديلًا في المراجعة.
وحيث يحتاج الرسم دليلًا على الجسم نفسه، تُقاس الصلابة على المصبوب. واختبار الخواص الميكانيكية يعرض الطرائق التي يقف عليها الفحصان.
Sa 2.5 وفق ISO 8501-1
Sa 2.5 درجة نظافة للسفع في ISO 8501-1، تُحكم مقابل لوح مقارنة، وليست قيمة خشونة. فالدرجة تسجل مقدار ما أزاله السفع من قشرة الدرفلة والصدأ والطلاء القديم، ولا تقول شيئًا عن Ra؛ فالسؤالان منفصلان.
وعلى هذه الكتيفة الدرجة قرار أبعاد. فالسفع ينزع معدنًا، ولهذا يجري قبل قطع وجه التركيب، ويُخفى الوجه والثقوب أثناءه، فلا يلمسهما السفع. وإن جرى السفع بعد القطع، لم يعد القاطع يضبط تباعد ±0.2 مم ولا استواء 0.1 مم.
والسفع إلى Sa 2.5 يُقبل بلوح المقارنة، لا بمقياس الخشونة. وتعليق خشونة السطح سطر منفصل على الرسم، لا يلزم إلا حين يطلب الطلاء ملمسًا.
السطح المصبوب مقابل المرجع المشغّل
المرجع هو الوجه الذي يقيس منه الرسم، وهو هنا وجه التركيب المشغّل لا الوجه المصبوب الذي بجانبه. فالوجه المصبوب يحمل زاوية السحب وملمس الرمل وتشوه المعالجة الحرارية، فلا يثبّت الكتيفة على إطار، ولا يصلح مرجعًا يقاس منه.
واستواء 0.1 مم على وجه من 180 مم انحدار يقارب 1 في 1,800، وشبكة ثقوب على ±0.2 مم أدق مما يحمله أي سطح مصبوب. والاثنان يُنتجان على وجه التركيب المشغّل في تجهيز واحد، لا في تجهيزين، ثم يُتحقق منهما بآلة القياس الإحداثي (CMM) أو بلوح قياس مستوٍ.
والتشوه يصرف سماحية التشغيل قبل أن يصل القاطع. فإن تحرّك النتوء من 25–30 مم في المعالجة الحرارية، فقد لا ينظف الوجه عند 0.1 مم، ولا تعيد أي عناية على الآلة معدنًا لم يبق موجودًا. وتشغيل المصبوبات يغطي سماحية التشغيل تلك.
التخميل والفسفتة والأكسدة السوداء
التخميل والفسفتة والأكسدة السوداء ثلاث عمليات سطحية منفصلة، وكلمة واحدة على الرسم تختار واحدة منها، لا أكثر. فالتخميل يعتمد على الغشاء السلبي وينتمي إلى الفولاذ المقاوم للصدأ؛ والفسفتة تكوّن طلاءً تحويليًا بلوريًا؛ والأكسدة السوداء تلوّن الفولاذ الكربوني بحماية محدودة.
وعلى هذه القطعة التعليق بسيط: التخميل ينتظر رسم العميل، والفسفتة أو الأكسدة السوداء هي مسار الفولاذ الكربوني المعتاد. فهو تعليق يُؤكد مع العميل، لا افتراض تختاره الورشة. وتسلسل التشطيب السطحي الذي يبدأ قبل حسم التعليق ينتهي إلى إعادة عمل في الفحص النهائي.
وحين تصل كلمتان إلى الورشة، تخميل على الرسم وفسفتة في بريد، تُفحص الدفعة مقابل عملية لم تستقبلها أصلًا.
أين يخسر المسار
يخسر المسار في خمسة مواضع. فقد لا يتصلب مقطع سميك حتى قلبه، وقد يجلس ثقب رملي أو انكماش تحت وجه التركيب، ويأكل التشوه سماحية التشغيل، ويحرّك السفع بُعدًا، وقد يسمّي تعليق التشطيب العملية الخطأ. وأربعة من الخمسة تظهر عند بوابتها؛ أما حالة القوة فقد تنجح في الشريط وتخفق في الجسم.
وللقطع التي لا يناسبها هذا المسار بدائل. ونموذج الشمع المفقود والتجميع الملحوم بديلان هنا، وكل منهما يقايض حرية المقطع بكلفة مختلفة.
وحالة توريد صب المعادن تمرّ بالسلسلة نفسها على قطعة أخرى.
الأسئلة الشائعة
