
هيكل ساعة مربع: Zamak 5، أذنان 0.9 مم، طلاء
هيكل ساعة مربع 38.0×38.0×9.5 مم من Zamak 5، 12±1 غراماً. في سجل مثال، وصلت تسع من هذه الـ 300 قطعة إلى الفحص بكسر في فوهة ثقب الأذن. شطفة قبل المثقاب وتغذية منخفضة عند الاختراق أعادت الدفعة التالية إلى صفر. سباكة الزنك تحت الضغط تحدد الشكل، ومخرج المثقاب يحدد الهدر.
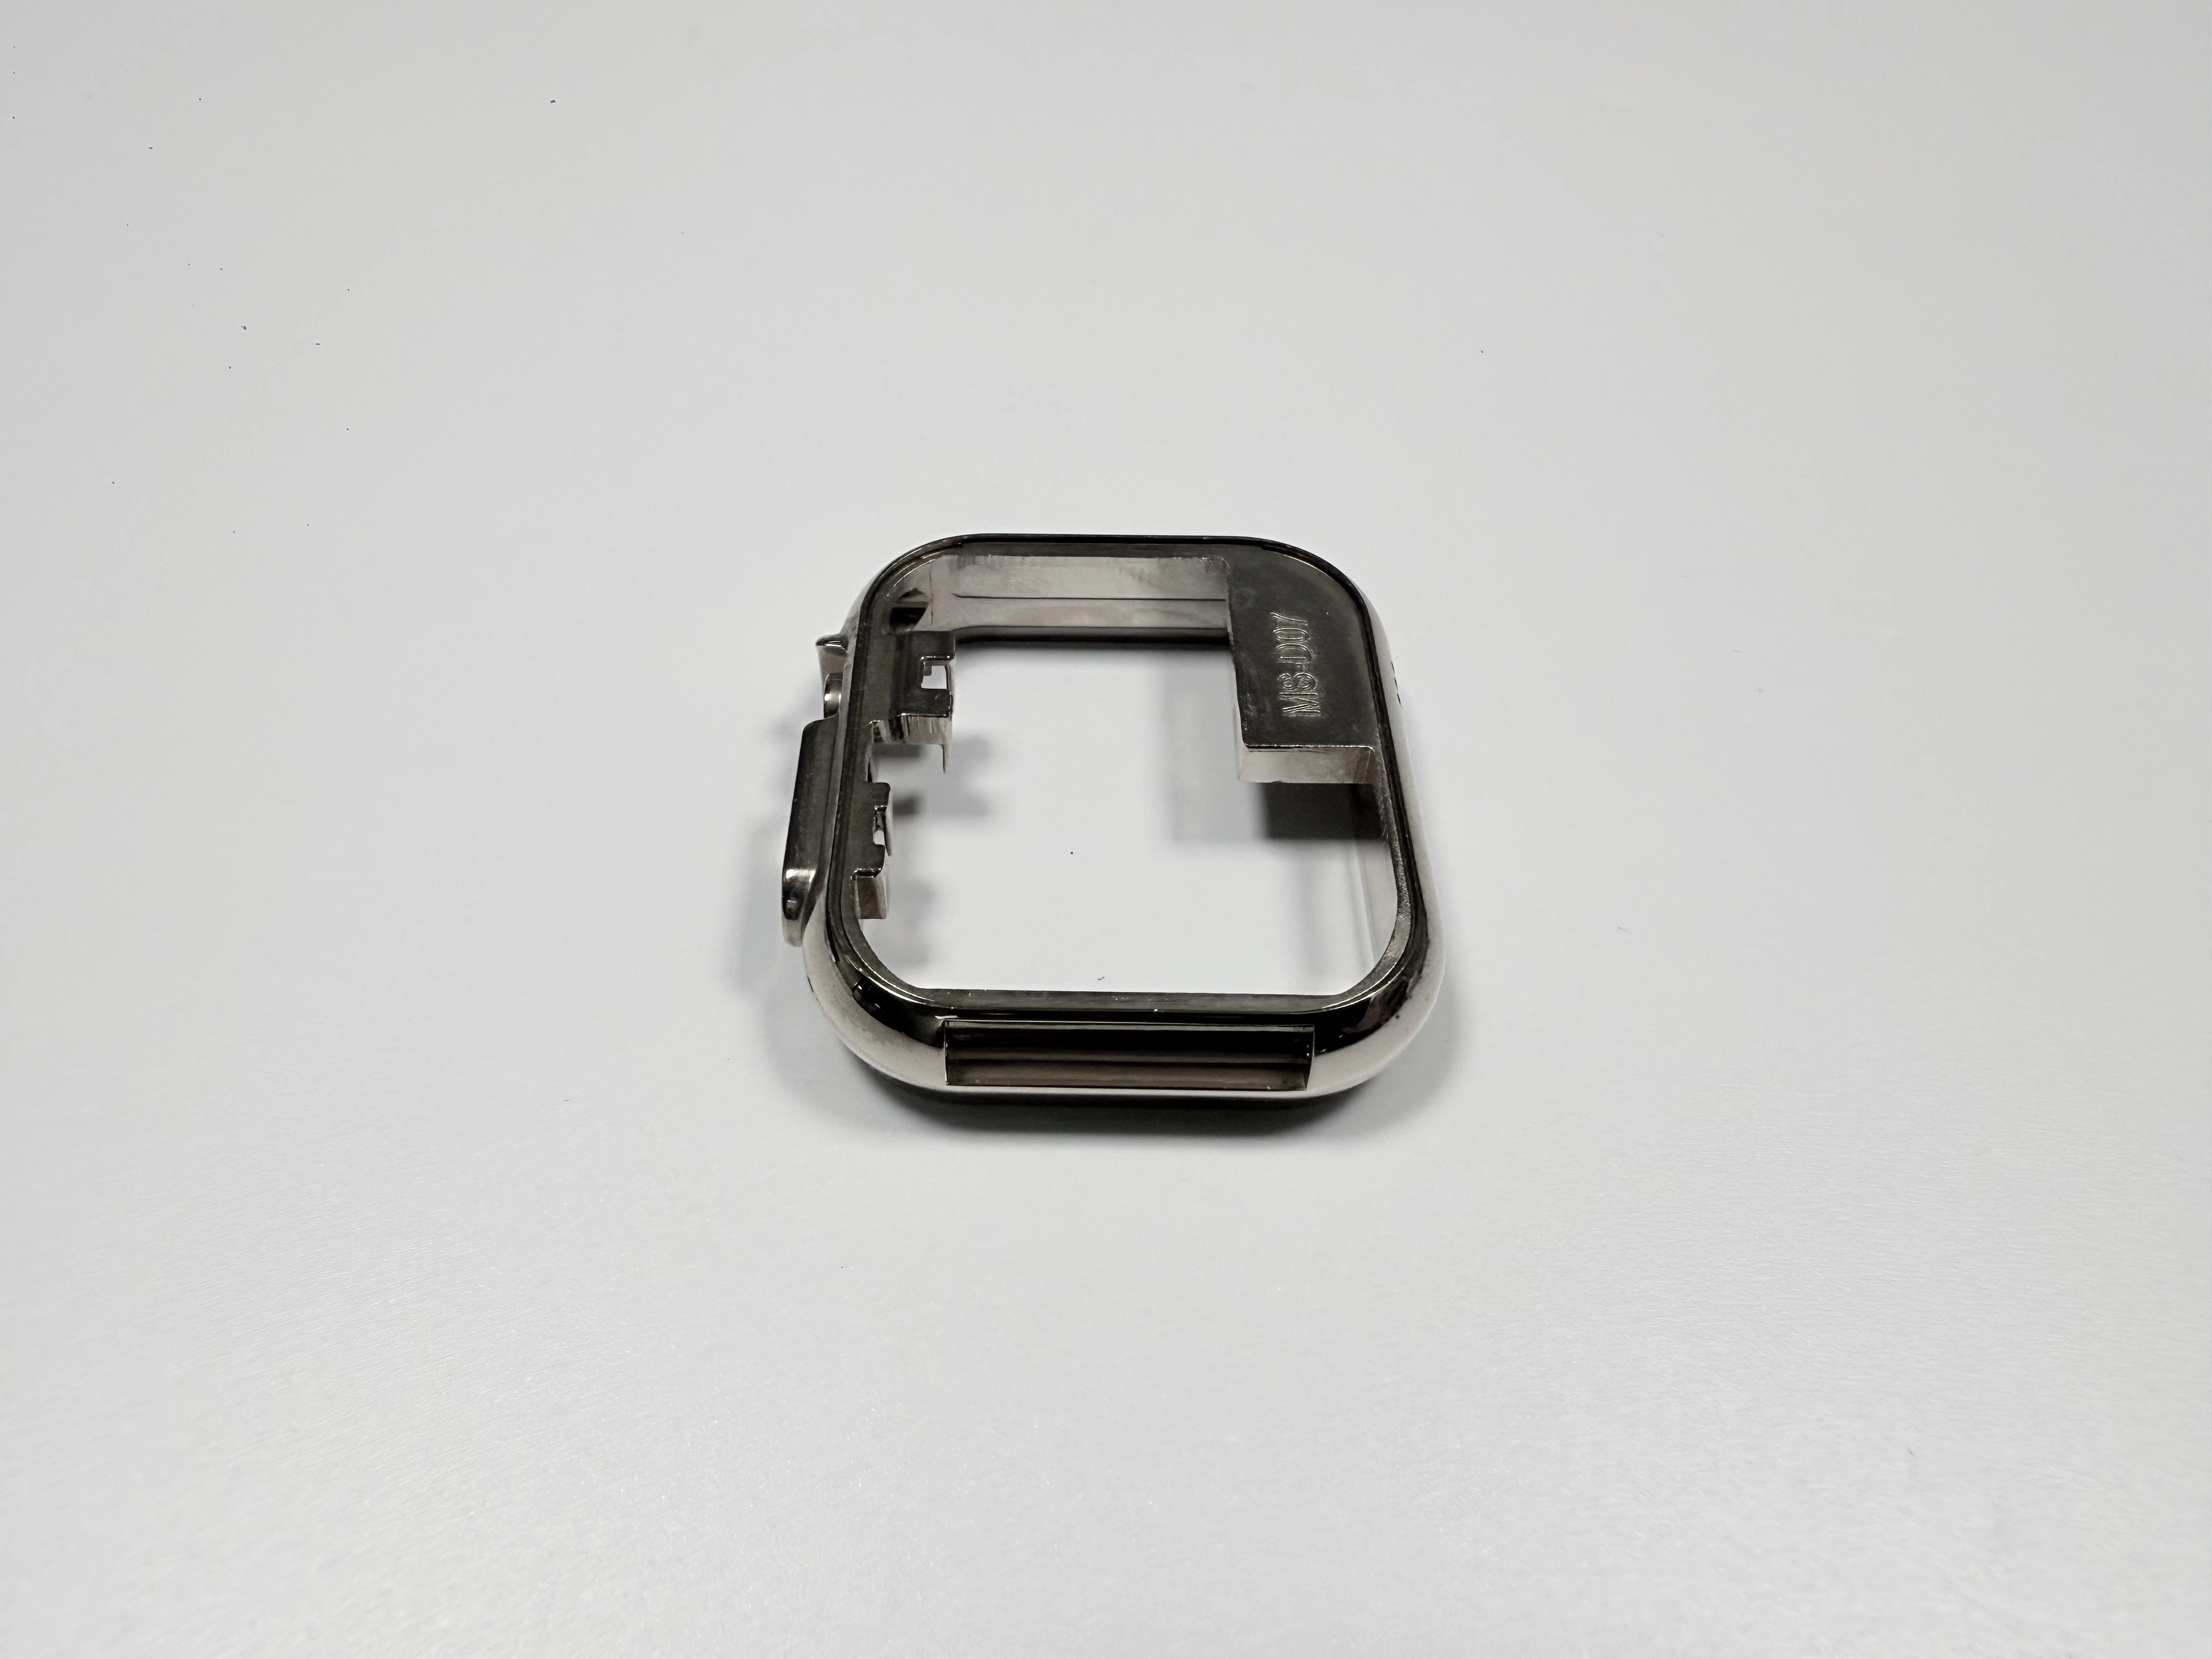
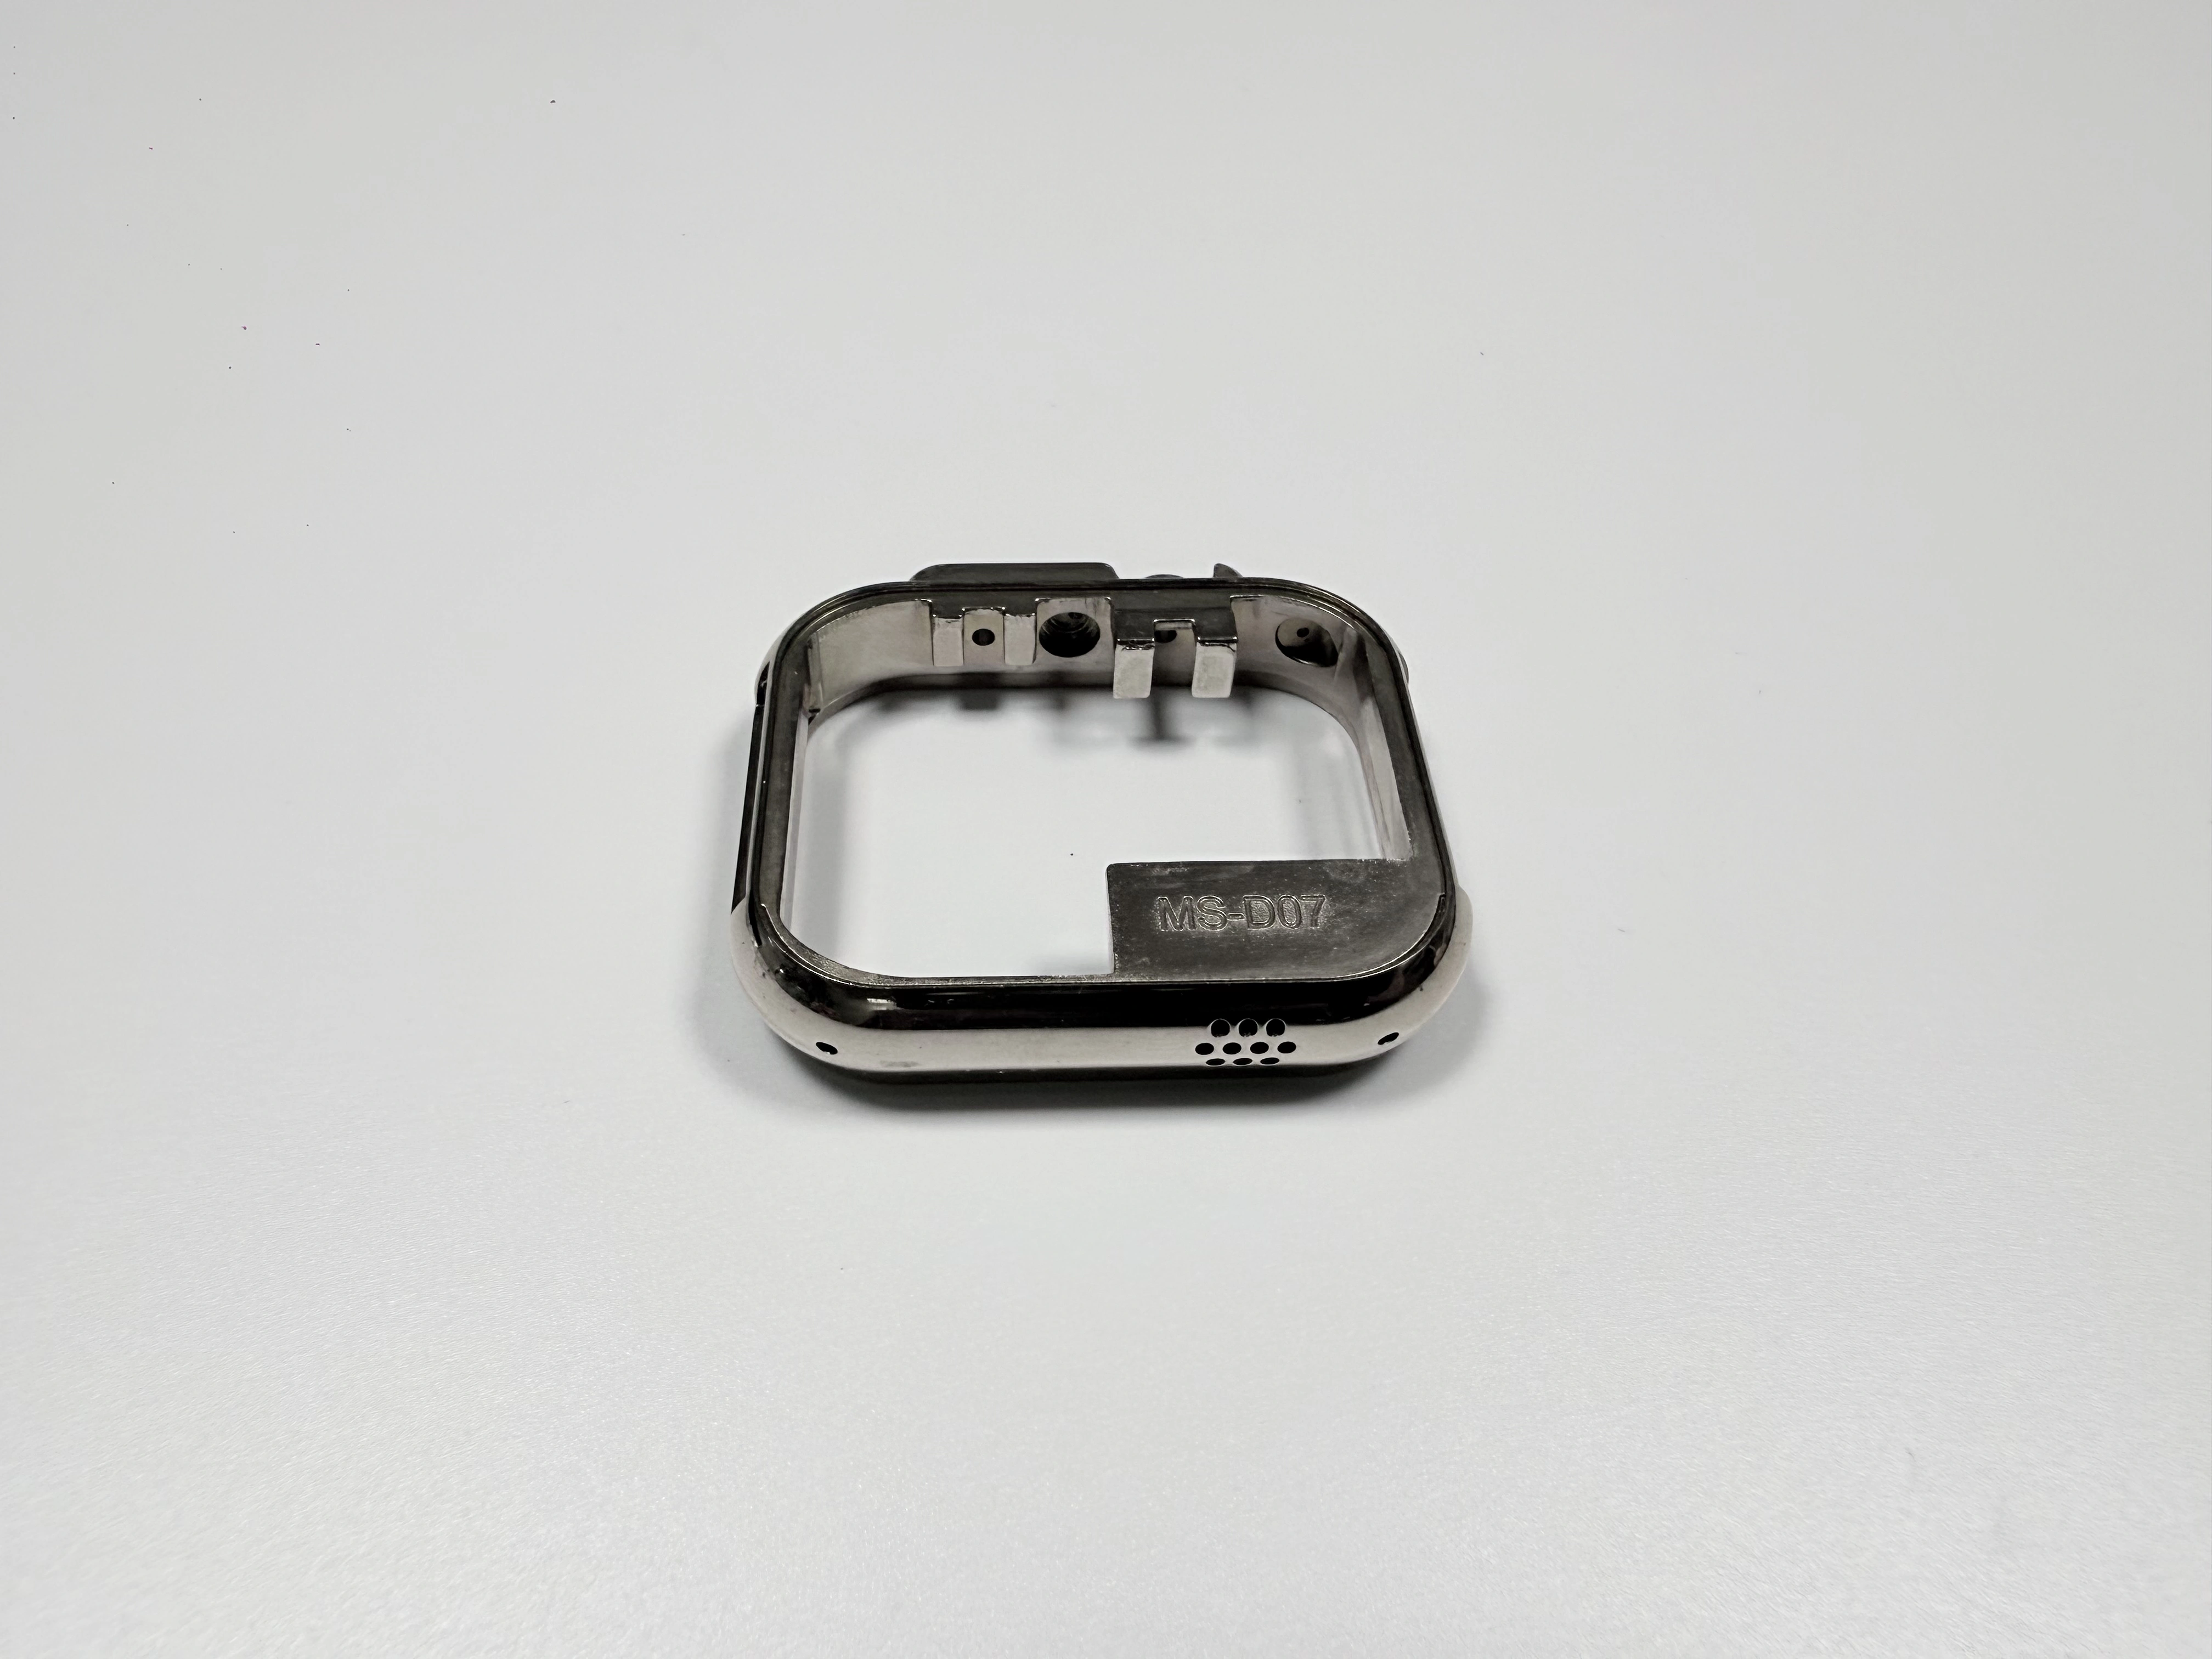
أي سبيكة جرى في الـ 300 قطعة؟
Zamak 5 وفق ASTM B86 AC41A، مصبوب في قالب بأربعة تجاويف من 8407، ثم Cu/Ni/Cr. الهيكل يحمل أربع واجهات: درجة مرآة 0.03 مم، وتجويف الحركة 30.0 مم، وثقب التاج Ø3.0 مم، وثقبا أذنين Ø1.5 مم بتماثل Ø0.05 مم. الجدار 0.9–1.2 مم ويرقّ إلى 0.9 مم عند الأذنين، حيث الثقب أعرض من الجدار. الثقب بانحراف أعلى 0.03 مم وأدنى صفر؛ والتجويف 0.05 مم أعلى وصفر أسفل.
الخاصية | الهدف (مم) | النطاق المسموح (مم) | الأداة |
|---|---|---|---|
ثقبا الأذنين | Ø1.5 | Ø1.50–Ø1.53 | مقياس Ø1.5 |
ثقب التاج | Ø3.0 | Ø3.00–Ø3.05 | مقياس Ø3.0 |
تجويف الحركة | 30.0 | 30.00–30.05 | مقياس التجويف |
درجة المرآة | 0.03 | 0–0.03 | طاولة وشريحة |
الجدار الجانبي | 0.9–1.2 | 0.9–1.2 | مقطع |
أين فشلت الـ 300 قطعة؟
تسع من 300 وصلت إلى الفحص بكسر الفوهة عند مخرج المثقاب، وكلها فوق خط الهدر 0.1 مم. هذه التسع عبرت السلسلة كلها. والثقب لا يُصلح: الكسر على حافة الفوهة، والتسوية توسّع الثقب.
السبب هو السند عند المخرج لا السبيكة. مثقاب Ø1.5 مم يعبر جداراً 0.9 مم ويخرج إلى الهواء، فيدفع الطرف آخر معدن بدل قطعه. لم تكن هناك شطفة عند المخرج، والتغذية استمرت حتى الاختراق. تسع في 300 هي الخسارة التي يحملها عرض الجدار الرقيق دائماً؛ كانت تُحمَّل على الصب، لكنها تولد عند مخرج المثقاب ويجب أن يحملها التشغيل.
ما الذي تغيّر في الثقب بعد الدفعة الأولى؟
تغيّر الثقب لا درجة الأداة. شطفة تمر قبل المثقاب ليكسر الطرف على حافة مسنودة، وتنخفض التغذية حين يقترب الطرف من المخرج. الاثنان في برنامج CNC واحد وتثبيت واحد، فيبقى الثقبان على محور واحد بتماثل Ø0.05 مم.
هذه التمريرة تكلّف زمناً: أداة ثانية ومخرج أبطأ، وهذا كل ما تضيفه التعديلات من موعد. تُسعَّر بالقطعة، فيظهر سعرها في بند التشغيل. والهدر الذي تمنعه كان يُحمَّل على الصب ويُعدّ قطعة كاملة.
أي أربعة ضوابط أبقت الكسر على صفر؟
أربعة ضوابط عملت بعد التعديل. الأول: الشطفة تبقى في البرنامج وتُفحص على أول قطعة. الثاني: خفض التغذية عند المخرج يبقى في البرنامج. الثالث: مقياس ما قبل الطلاء Ø1.536–Ø1.554 مم يفرز الثقب عند الماكينة، وبعد الطلاء يُقرأ Ø1.50–Ø1.53 مم حسب الرسم. الرابع: اعتماد أول قطعة يشغّل الثلاثة الأولى قبل الدفعة، ويوقّع ورشة القالب.
هذا الفحص يكلّف دقائق في الدفعة؛ وكسر الفوهة يكلّف القطعة وكل تشغيل داخلها. حد 0.1 مم عند الفوهة يبقى في ورقة الفحص كهدر لا كملاحظة.
كيف فُحص الثقب بعد التعديل؟
يُقرأ الثقب بالمقياس قبل الطلاء، على المقاس السابق للطلاء الذي يحمل الطبقة: Ø1.50–Ø1.53 مم زائد 18–27 ميكرومتراً لكل وجه، أي 0.036–0.054 مم، يعطي Ø1.536–Ø1.554 مم قبل الطلاء؛ وبعد الطلاء يُقرأ مرة أخرى حسب الرسم فيعود Ø1.50–Ø1.53 مم. الفوهة مقابل 0.1 مم، والمحوران مقابل Ø0.05 مم على CMM. تقرير أول قطعة يحمل القراءات الثلاث مع مرحلتها، والمقاييس عند منصات الاختبار.
المرحلة تُكتب على الورقة لأن الطلاء يحرك الثقب. النحاس والنيكل والكروم تضيف 18–27 ميكرومتراً لكل وجه، و0.036–0.054 مم على القطر؛ ومن يقرأ تفاوت الرسم كمقاس قبل الطلاء لا يبقي عند 1.50 سوى 1.446–1.464 بعد الحوض، فتنزل الدفعة كلها تحت الانحراف الأدنى.
الطبقة | لكل وجه (ميكرومتر) | على القطر (مم) |
|---|---|---|
النحاس | 8–12 | 0.016–0.024 |
النيكل | 10–15 | 0.020–0.030 |
الكروم | 0.1–0.3 | 0.0002–0.0006 |
الثلاثة | 18–27 | 0.036–0.054 |
اتجاه القطر = القيمة لكل وجه × 2؛ وترتيب الطبقات مكتوب في ملاحظات الطلاء.
ماذا تثبت الـ 300 قطعة لجدار 0.9 مم؟
الدليل يتوقف عند مخرج المثقاب. الجدار والسبيكة ومقاس الثقب لم تتحرك بين الدفعتين، فالشطفة والتغذية نقلا العدد من تسعة إلى صفر. هذه الحالة لا تثبت مردود الدفعة كلها. جدار 0.9 مم في سبيكة أخرى، أو ثقب أكبر من Ø1.5 مم، يلقى حمل مخرج آخر ويحتاج أول قطعة خاصة به.
أرسل الرسم مع الشطفة وتوجيه التغذية ومرحلة الطلاء، ويُسعَّر الثقب التالي على الثلاثة. قطعة Zamak بطلاء آخر مسجلة في حالة الدمية المتأرجحة بالمنطق نفسه للجدار الرقيق.
