
ما هو وسط هيكل الساعة؟ صب Zamak في أربعة مقاعد
الوسط هو الجسم بين الإطار والظهر، وفي هيكل مربع 38.0×38.0×9.5 مم يحمل كل مقاعد التركيب. Zamak 5 وفق ASTM B86 AC41A، الهدف 12±1 غراماً، الجدار 0.9–1.2 مم، وCu/Ni/Cr 18–27 ميكرومتراً لكل وجه. سباكة الزنك تحت الضغط تحدد الشكل مرة، وأربعة قطوع بعد الصب تحدد التركيبات.
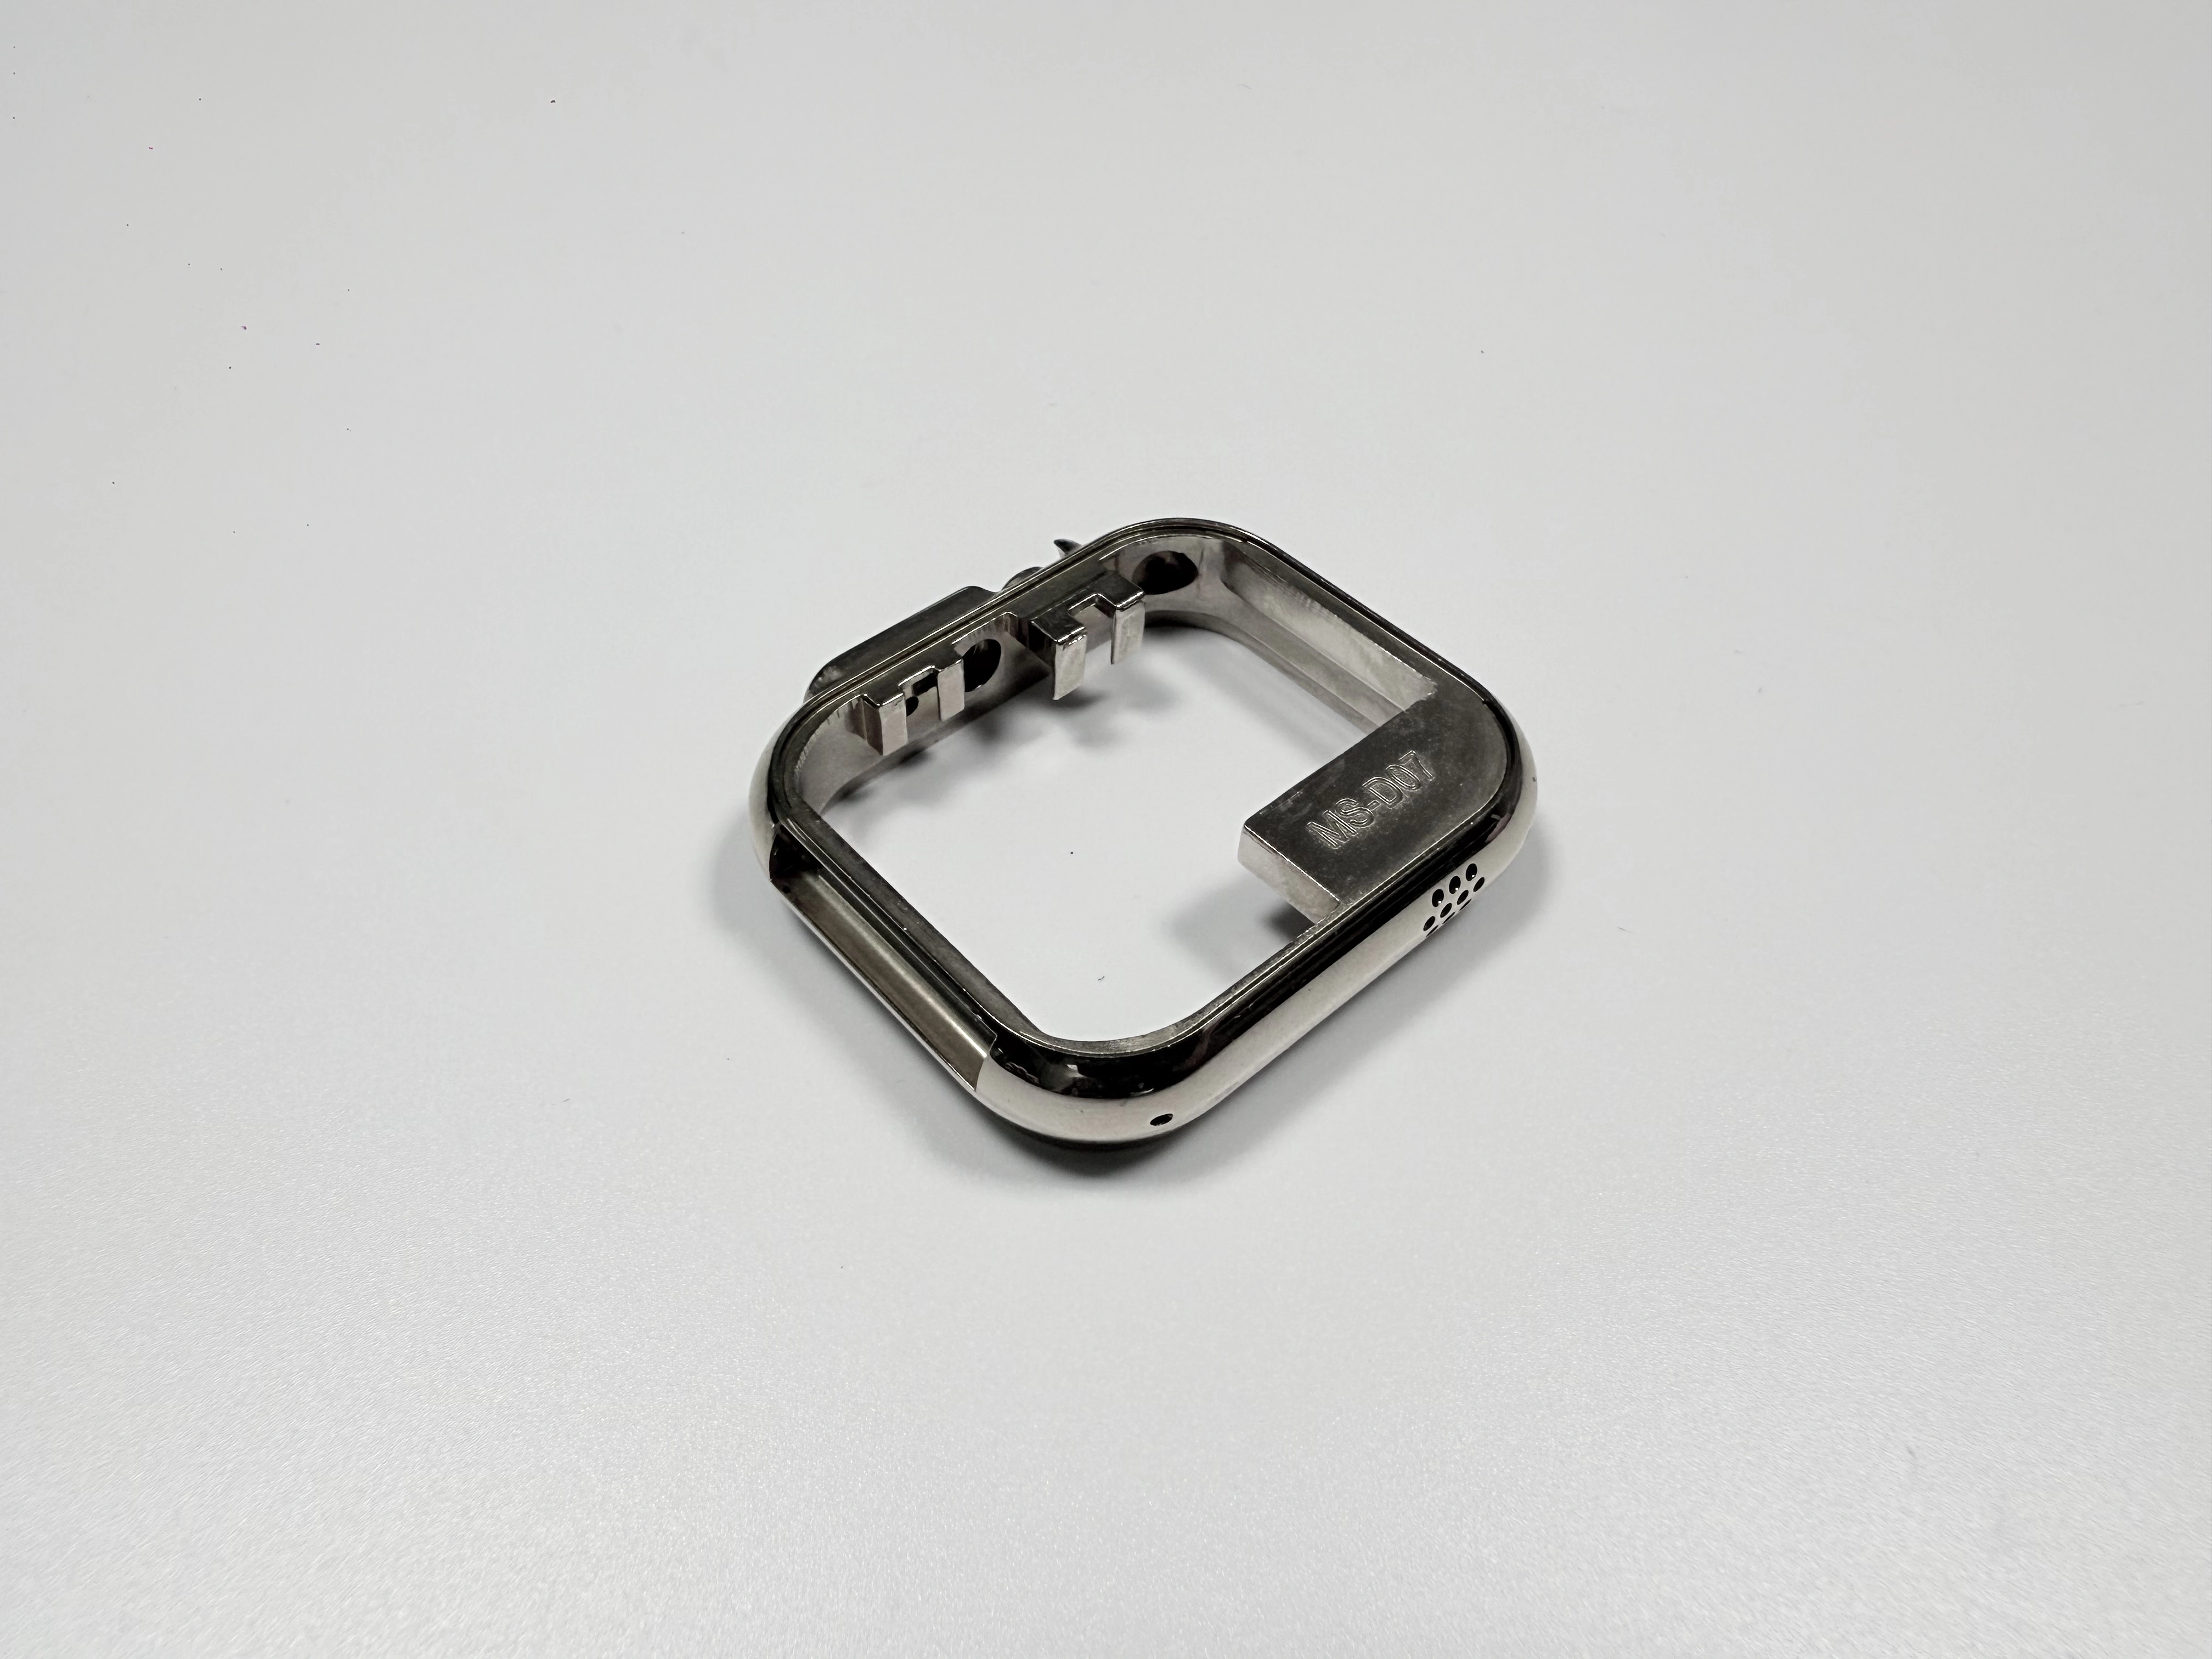
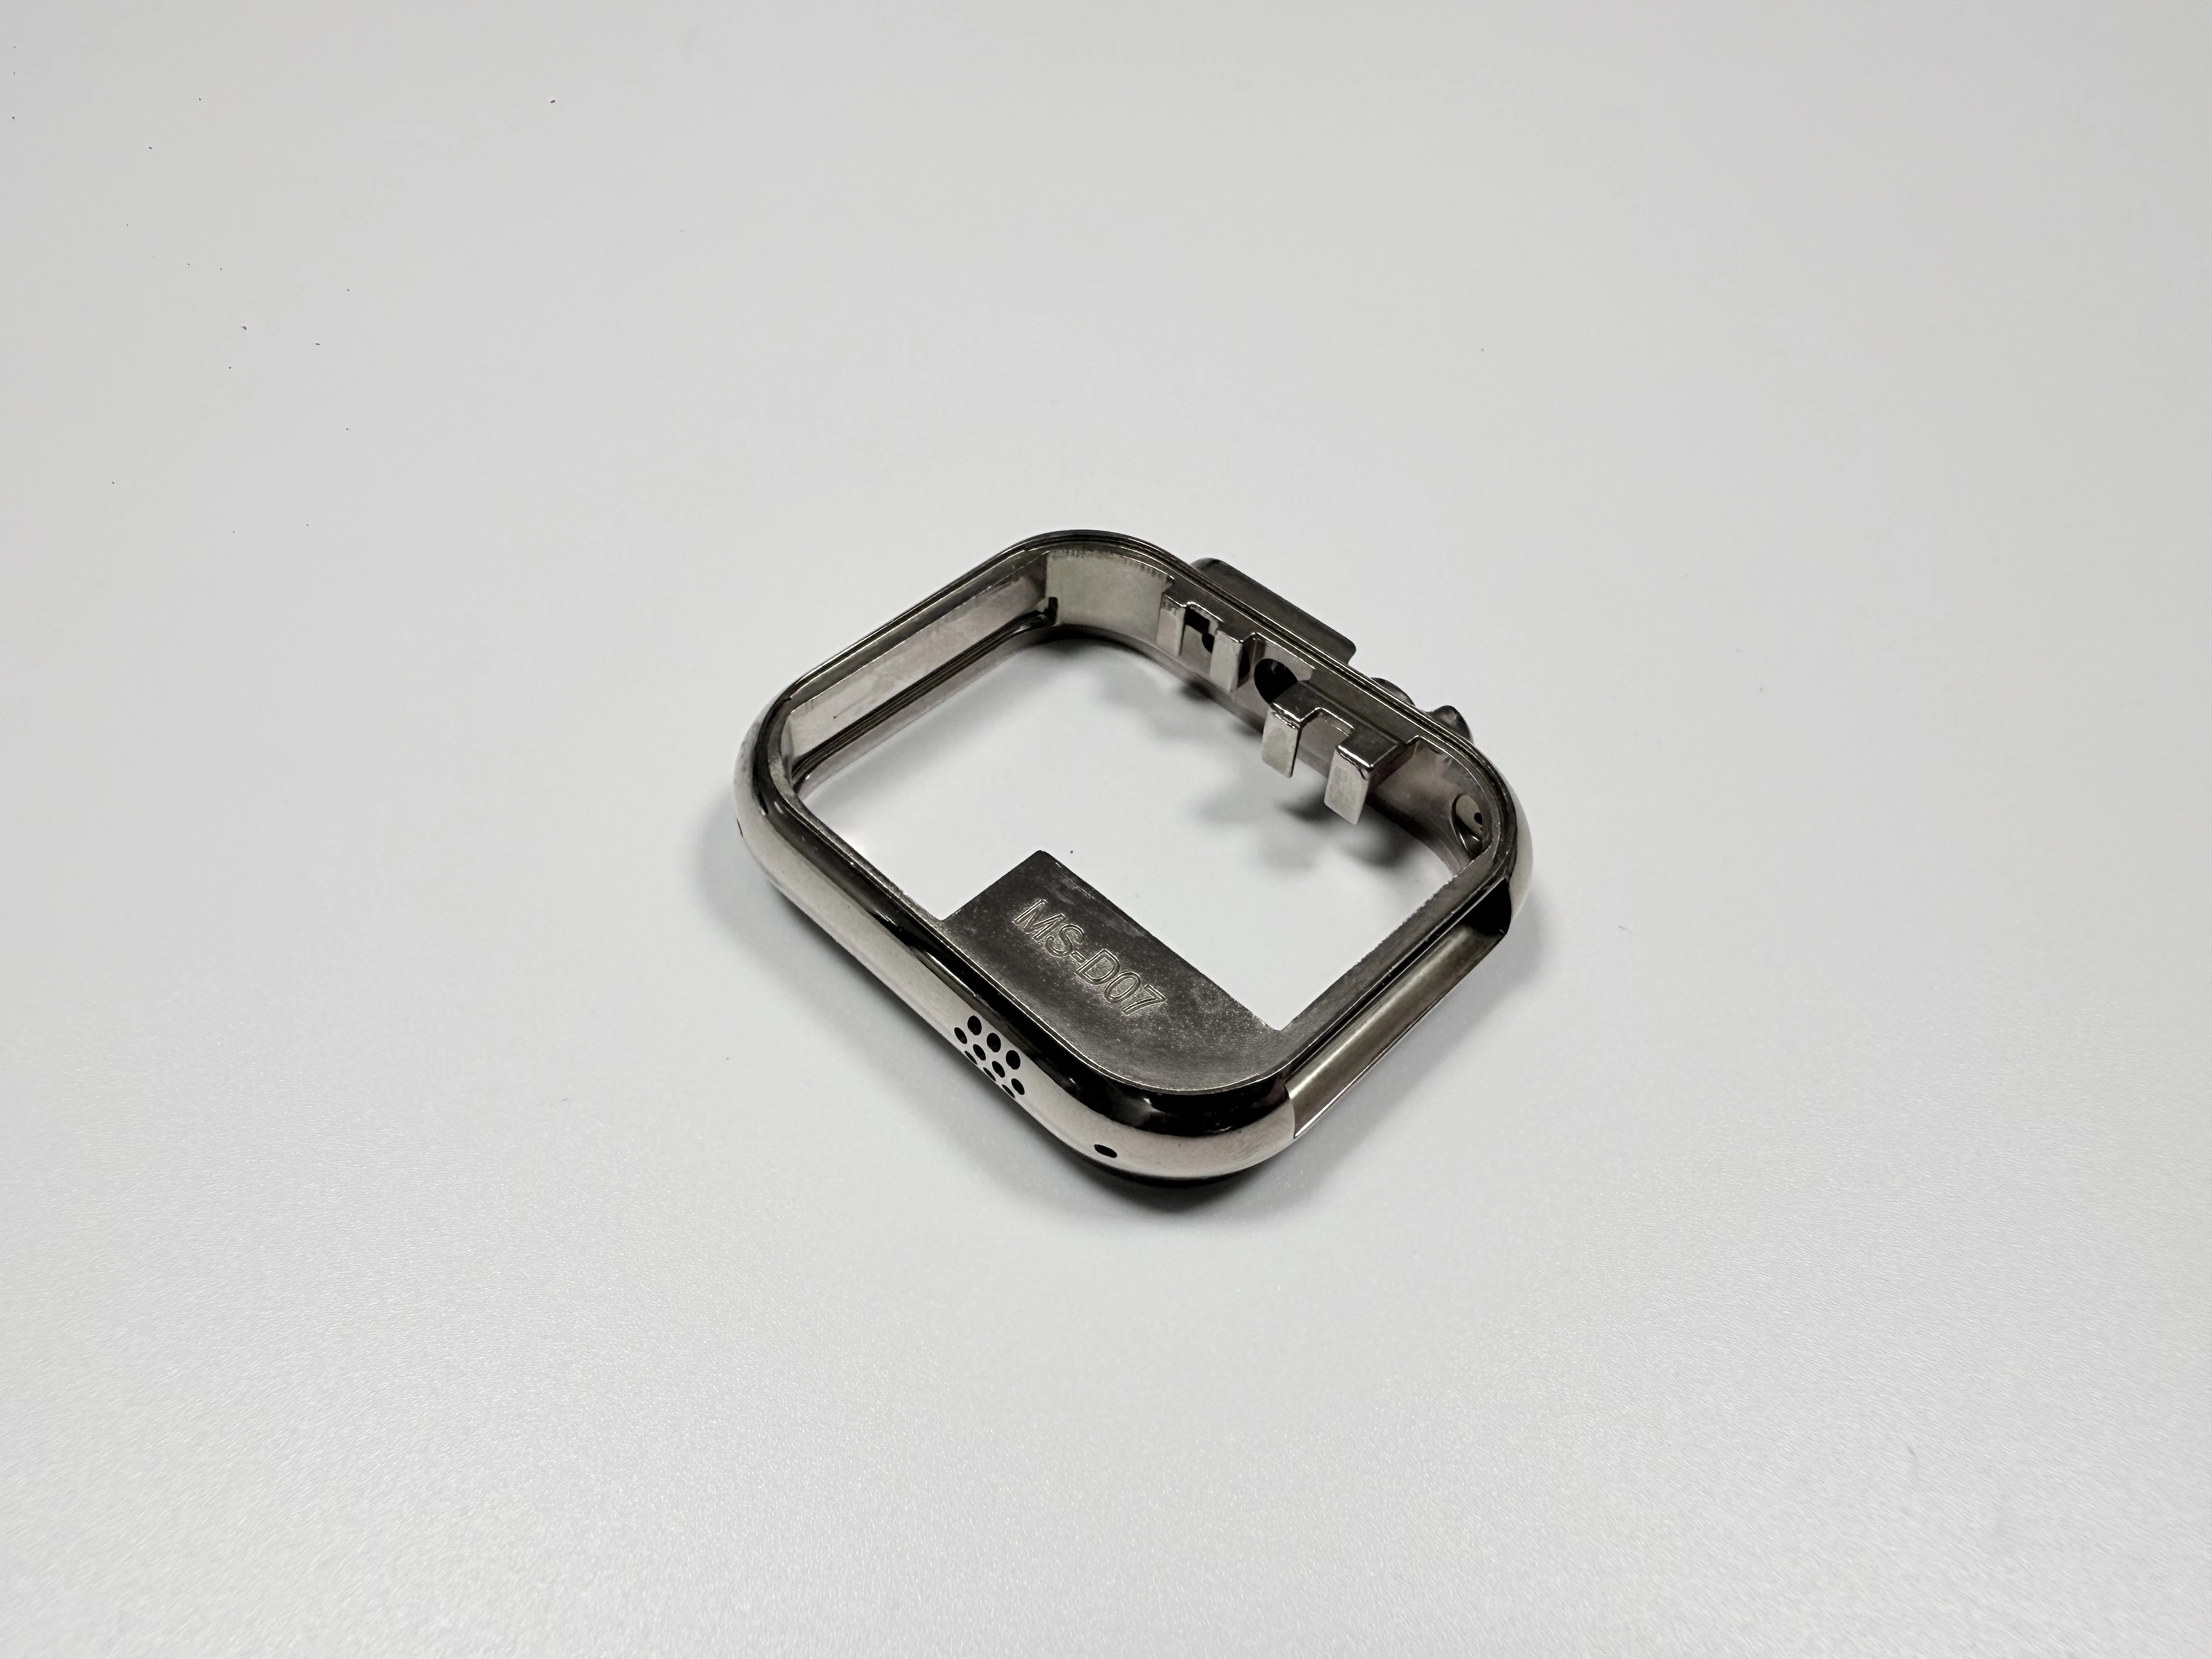
ماذا يحمل الوسط داخل الهيكل؟
الوسط مسار القوة من الزجاج إلى المعصم: الإطار يستقر أعلاه، والظهر يغلق أسفله، وحلقة الحركة تسقط في التجويف. وتُضاف ثلاث حِمْلات: ارتفاع 9.5±0.1 مم، وضغط حشية الظهر، وثقبا أذنين للسواعِد.
لا يُستعاد أي مقعد في التركيب، لأن القطعة المقابلة لا تملك مستنداً ثانياً. لذلك تُقطع المقاعد الأربعة من مرجع واحد في تثبيت واحد.
ما الواجهات الأربع التي تحدد تفاوت الوسط؟
أربع واجهات تحدد التركيب: مقعد الإطار، ومقعد الحركة، وثقب التاج، وثقبا الأذنين. درجة المرآة 0.03 مم بنطاق أحادي (0–0.03)، والتجويف 30.0 مم بانحراف أعلى 0.05 مم وأدنى صفر، وثقب التاج Ø3.0 مم كذلك، وثقب الأذن Ø1.5 مم بانحراف أعلى 0.03 مم وتماثل Ø0.05 مم بين الاثنين.
كل منها قطع مستقل، فإضافة مرجع واحد على الرسم تكلّف سطراً في العرض.
لماذا يُصب الوسط من Zamak 5 بدل تشغيله؟
أربعة مقاعد محفورة من كتلة فولاذ تحتاج مسارات وتثبيتات لكل مقعد. وZamak 5 يعطي هذا الشكل بضربة واحدة، ولا يبقى للتشغيل إلا المقاعد الأربعة بتفاوتها. والكثافة 6.6 غرام/سم³ تحمل هدف 12±1 غراماً.
الثمن هو القالب. التشغيل يضع التكلفة في الدقيقة لكل قطعة، والقالب يُدفع مرة ويُقسم على الدفعة. في الدفعات الصغيرة تحمل حصة القالب سعر القطعة، لذلك قد يكون الصب أغلى من التشغيل في مرحلة النموذج؛ والمنحنيان يتقاطعان عند الكمية.
لماذا يجعل جدار 0.9 مم ثقب Ø1.5 مم صعباً؟
ثقب Ø1.5 مم أعرض من الجدار 0.9 مم الذي يعبره. عند الأذن يخرج المثقاب إلى الهواء، والنصف دورة الأخير يضع كل الدفع على حلقة رقيقة. والجدار لا يرقّ في الاستخدام، بل يسقط في لحظة الخروج.
هذه الهندسة تجعل التغذية متغير الضبط. وكسر الفوهة فوق 0.1 مم هدر، والتسوية تتجاوز 0.03 مم أعلى. و0.9–1.2 مم نطاق تصميم تحدّد حدوده الدنيا دورة الثقب.
ما الذي يحرك الكسر أكثر: التغذية أم السبيكة؟
في لحظة الاختراق تحرك التغذية الكسر أكثر من السبيكة. Zamak 5 لا ينكسر عند المخرج بل يلتف، والدفع المتبقي يمد هذا الالتفاف. وبتغذية منخفضة يحفظ الجدار نفسه حافة نظيفة.
سجل مثال يرقّم ذلك: من 300 قطعة كان تسع بها كسر فوهة، وبعد الشطفة وخفض التغذية صار العدد صفراً. السبب في دورة الثقب، فالمال يذهب إلى شطفة واحدة وإلى زمن دورة، لا إلى سبيكة أخرى ولا إلى قالب معاد.
كيف يوسّع طلاء 18–27 ميكرومتراً درجة 0.03 مم؟
عند 18–27 ميكرومتراً لكل وجه (Cu/Ni/Cr) تكون درجة 0.03 مم 30 ميكرومتراً، والطلاء يشغل 60–90 %. وعلى القطر يستقر من الجانبين، 0.036–0.054 مم، أعرض من 0.03 مم أعلى عند ثقب الأذن.
الدرجة لا تُصحح بعد الطلاء: القطع يكشف الزنك، وعدم القطع يترك الزيادة. لذلك يُقطع المقعد قبل خط الطلاء. ولأن الدرجة تحدد بين قطع ثانٍ والدفعة كلها، يذكر الرسم هل 0.03 مم قبل الطلاء أم بعده. واختيار نظام الطبقات موصوف في خيارات التشطيب لصب الزنك.
كيف يغيّر موضع البوابة والتصريف الكسر؟
قراران في القالب يحركان الكسر: أين تُوضع البوابة (مدخل المعدن إلى التجويف) وأين يُوضع التصريف (مجرى المعدن البارد). البوابة على الأذن السميكة عند 12 و6، والتصريف عند 3 على جانبي الفتحة. والبوابة يجب أن تكون على نتوء الأذن، والثمن أن آخر معدن يصل بجانب جدار 0.9 مم الذي يستقبل الثقب نفسه.
القالب بأربعة تجاويف من فولاذ 8407 ويستهدف 300,000 ضربة. والتجاويف الأربعة تضاعف ثمن بوابة خاطئة أربع مرات، وتكلفة القالب تُقسم على الدفعة لا على عدد التجاويف. والموضع يحدد أيضاً هل ينتهي المسام في معدن يُقطع أم في وجه ظاهر. والبوابة داخل القالب: تغييرها بعد القطع عمل قالب لا ضبط.
أي أداة تلتقط 0.03 مم قبل الطلاء؟
مقعد 0.03 مم يُقرأ على الطاولة بالشريحة، وثقب الأذن بالمقياس، والتماثل على CMM، وسماكة الطبقة بالأشعة السينية.
ثلاثة اختبارات تحفظ الطبقات الثلاث: الصدمة الحرارية ASTM B571 عند 200 °C لساعة للالتصاق، وB117 لـ 240 ساعة كحاجز، وB368 CASS 48 ساعة بدرجة 9 للوجه الظاهر.
الجدول أدناه نظرة وصفية لا معيار قبول. والقبول في الحدود الواردة في النص وفي الاختبارات الثلاثة.
العيب | المتغير المحرك | أين يُلتقط |
|---|---|---|
كسر فوهة ثقب الأذن | الدفع عند الاختراق | المقياس والطاولة |
فتحة تاج مدوّرة | عجلة التلميع على حافة رقيقة | مقارنة المحيط |
فقاعة | مسام مغلق تحت الطلاء | الصدمة الحرارية |
ثقب تحت المقاس بعد الطلاء | زيادة الطبقة على القطر | المقياس |
المعالجة اللاحقة على CNC تحدد المقاعد والثقوب قبل خط الطلاء، والتشغيل على CNC يحفظ المرجع الذي تقرأ منه الأدوات. يُقرأ مرة قبل الطلاء وأخرى بعده حسب الرسم. والقطعة التي تسقط بعده تكون قد دفعت الطلاء، فأداة ما قبل الحوض أرخص من إعادة التشغيل.
لماذا يفشل وسط من Zamak 5؟
ثلاثة شروط تُفشله: وعد مقاومة الغمر، ووجه تحت بري طويل، وجدار تحت 0.9 مم. والتصميم يصلح للساعة الأنيقة التي تحمل العرق والاحتكاك والصدمات اليومية. وإذا تجاوز الشرط هذا الخط، يأخذ العرق والاحتكاك أولاً 18–27 ميكرومتراً عند الأذنين وأنبوب التاج، حيث الكروم 0.1–0.3 ميكرومتراً فقط ويُبلى أولاً.
جدار تحت 0.9 مم ينكسر في ضربة المكبس، والقالب يكون قد دُفع. والمخرج هو التشغيل من الستانلس، وهو ما لا تحمله ميزانية 12±1 غراماً، أو زنك مطلي بالدهان يتخلى عن 18–27 ميكرومتراً وعن مقاومتها للبري. والقالب هو التكلفة الثابتة لهذا الطريق: بمجرد تجاوز الشرط الخط يصبح مالاً ضائعاً. والخط نفسه مرسوم في حالة قطعة Zamak أخرى. الشرط أولاً، ثم السبيكة.
أسئلة شائعة
