
إطار بزيل دائري: جدار 1.8 mm، والتداخل يُحسم بعد الطلاء
اثنا عشر إطاراً من دفعة عددها 500 قطعة لم تدخل في علبها بالكبس، والسبب سماكة الكروم: 0.42 µm مقابل سقف 0.3 µm. كان التصحيح ضبطاً لكثافة التيار أعاد الطبقة إلى 0.25 µm، مع كبسة تجريبية حوّلت التداخل إلى رقم عند مرحلتي المعالجة اللاحقة والطلاء.
الإطار بزيل بقطر Ø35.0 mm من Zamak 5 وفق ASTM B86 AC41A، بارتفاع 1.8±0.05 mm وجدار 1.5–1.8 mm. يُكبس على الزجاج ويدخل في فوهة العلبة بتداخل 0.02–0.05 mm.
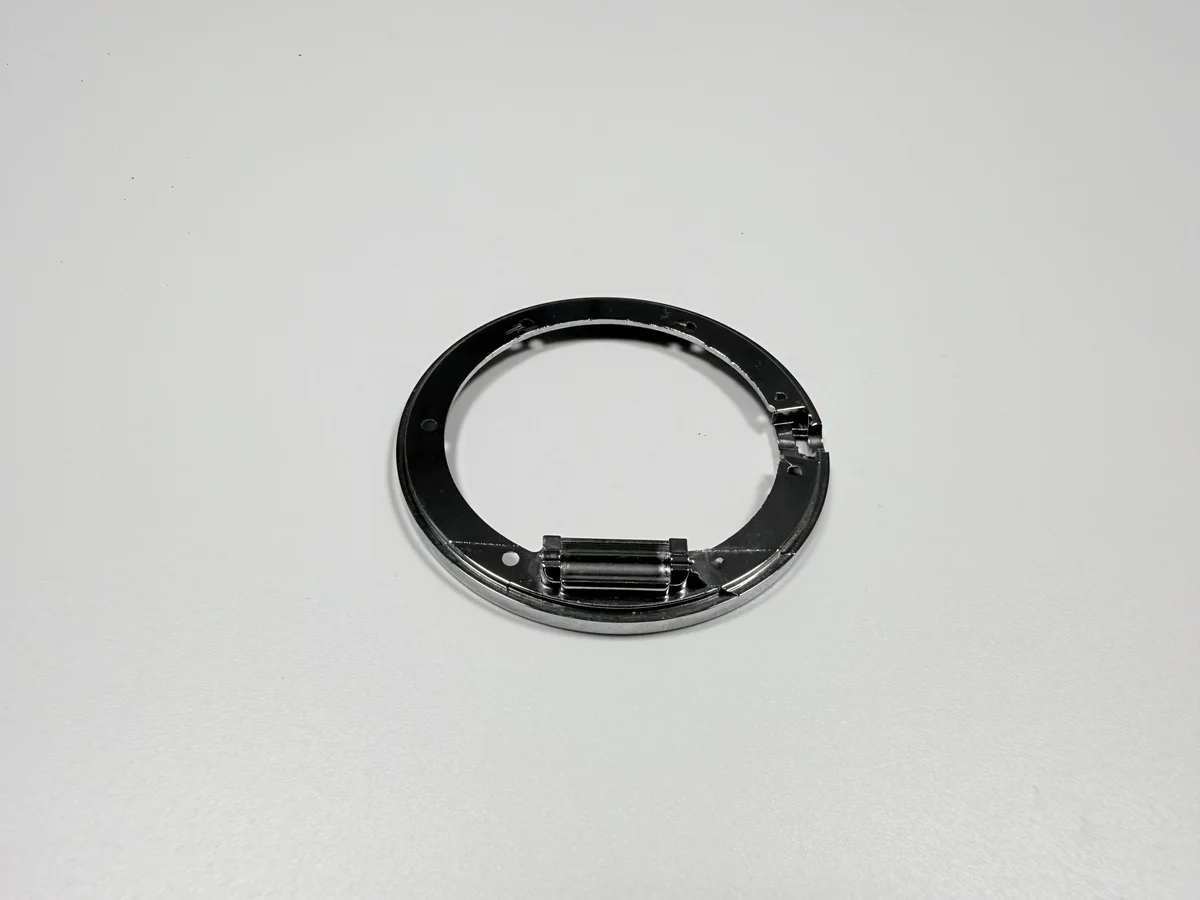
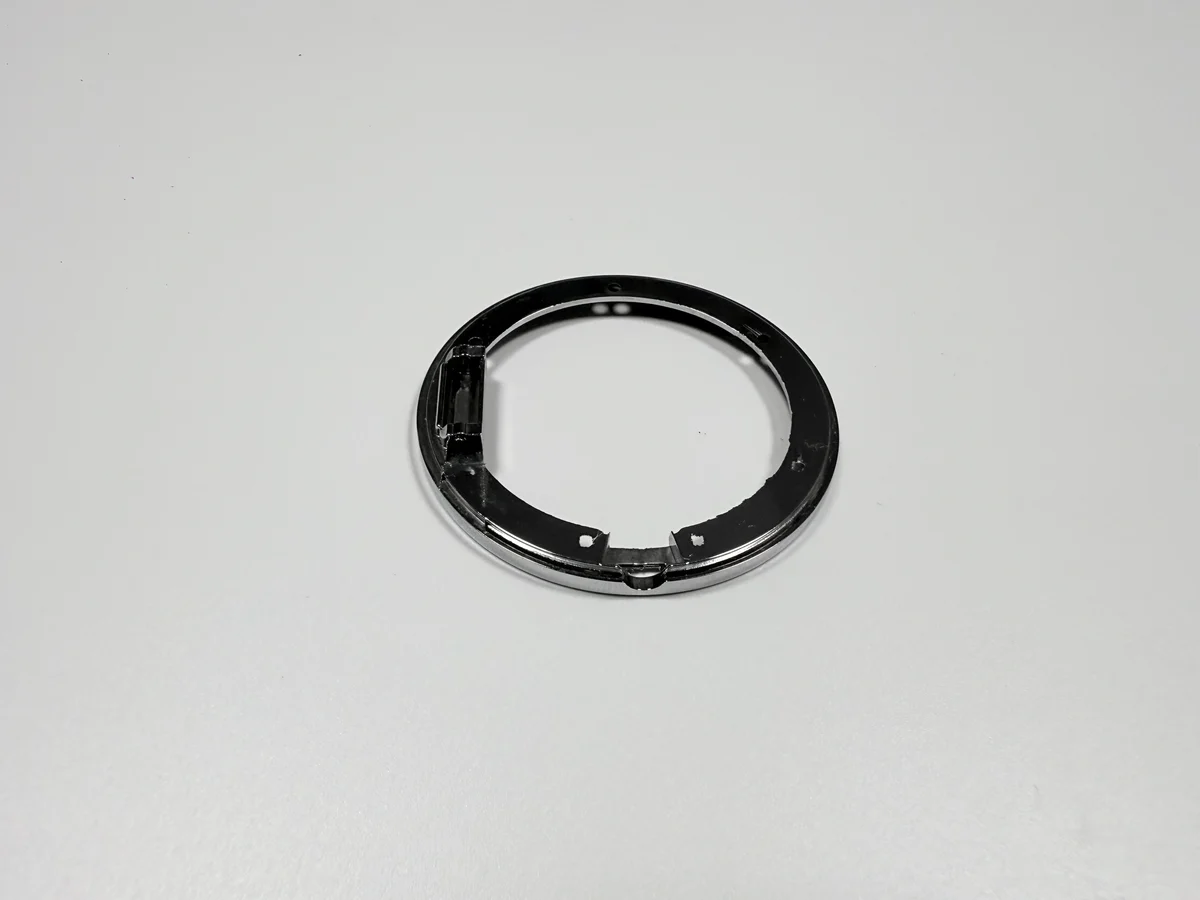
فيمَ فشلت دفعة من 500 قطعة؟
اثنا عشر إطاراً لم تدخل العلبة عند التجميع. كانت قد اجتازت مقياس التجويف عند الماكينة واجتازت الفحص البصري بعد الطلاء، فلم يظهر الفشل إلا حين التقى الإطار بالعلبة المرافقة.
لم يكن النمط عشوائياً. جاءت الاثنا عشر من موضع واحد على الحامل، وهذا ما يشير إلى خلية الطلاء لا إلى الخراطة؛ والإطارات من وسط الحامل كُبست دون مشكلة.
نمط الفشل: إطار داخل سماحية ثقبه في المعدن العاري، وخارج نطاق تداخله بمجرد أن يستقر الطلاء.
كم كان الكروم على الإطارات الفاشلة؟
0.42 µm، مقيسة بأشعة X على العينات الفاشلة. المواصفة تسمح بكروم سماكته 0.1–0.3 µm، فالإطارات الفاشلة حملت كرومًا أكثر بنحو 40 % من الحد الأعلى.
جاء الفائض فوق طبقتَي نحاس ونيكل سليمتين. ولهذا مرّ مقياس التجويف: النحاس والنيكل كانا داخل النطاق، والكروم، وهو أرقّ الطبقات، هو الذي انزاح.
طبقة كروم أسمك لا تصنع إطاراً أفضل: تُضيّق الثقب، وتُزيح اللون، وقد تتشقق تحت المكبس.
ما الذي تغيّر بعد ضبط كثافة التيار؟
عاد الكروم إلى 0.25 µm، داخل نافذة 0.1–0.3 µm، وكُبست الدفعة التالية دون فشل. كان الضبط على كثافة التيار عند الحامل، لا على كيمياء الحوض ولا على ترتيب الطبقات.
روجِع موضع الحامل أيضاً. القطع عند حافة الحامل ترى تياراً مختلفاً عن القطع في الوسط، والاثنا عشر فشلاً جاءت من الحافة؛ فغُيّر التباعد والاتجاه لتوزيع التيار بالتساوي.
لم تحتج هذه الخطوة إلى تعديل الرسم، لأن الرسم كان يسمّي نطاق الطبقة. كان التصحيح في العملية التي انزاحت عن الرسم.
كيف يُتحقق من التداخل الآن؟
بكبسة تجريبية على العلبة المرافقة تُقرأ كقوة داخل نطاق 200–600 N. تحت النطاق يكون الإطار مرتخياً بما يكفي ليرتفع أو يدور؛ وفوقه يتشوه الإطار أو يتشقق الطلاء.
الكبسة صارت جزءاً من أول قطعة لكل لون ولكل تغيير في سماكة الطلاء، لا للدفعة الأولى وحدها. القوة تعتمد على الإطار والعلبة معاً، فدفعة علب جديدة تفتح الفحص من جديد.
يحفظ السجل هوية العلبة بجوار قراءة القوة. قوة قيست على علبة مختلفة لا تُقارن، والرقم عندئذ يكفّ عن أن يكون معياراً.
| الفحص | الهدف | أداة القياس |
|---|---|---|
| الثقب قبل الطلاء | Ø32.0 mm مع سماحية ما قبل الطلاء | مقياس تجويف عند الماكينة |
| الاستدارة | 0.05 mm | جهاز قياس الاستدارة |
| الكروم | 0.1–0.3 µm | سماكة بأشعة X |
| قوة الكبس | 200–600 N | مكبس تجريبي مع العلبة المرافقة |
ماذا يحمل رسم الإطار بعد التصحيح؟
أربعة بنود كانت مطلوبة أصلاً وواحد أُضيف: التداخل، والثقب قبل الطلاء، والطلاء لكل طبقة، ونطاق قوة الكبس، والمرحلة التي تنطبق عليها كل قيمة.
المرحلة هي البند المضاف. بدونها يُفحص إطار مطلي على رقم ما قبل الطلاء فيمرّ وهو خارج التداخل؛ ومعها يعرف الفاحص أي مقياس ينطبق قبل الطلاء وأيها بعده.
بقيت إشارة الطلاء لكل طبقة، لا كمجموع. المورّد الذي يُقال له «18–27 µm إجمالاً» يستطيع الوفاء به والكروم 0.4 µm والنيكل ناقص، وهي بالضبط التركيبة التي فشلت هنا.
ماذا تثبت هذه الحالة لإطار بجدار 1.8 mm؟
تثبت أن تداخل إطار رقيق يحسمه الطلاء بقدر ما تحسمه الخراطة، وأن طبقة داخل المجموع قد تكون خارج حدها الخاص.
ولا تثبت أن كل إطار رقيق يفشل عند 0.42 µm من الكروم، ولا أن ضبط التيار يصلح كل مشكلة تداخل. الدليل هنا موضع حامل واحد ودفعة علب واحدة وانزياح طلاء واحد.
القابل للنقل هو السجل: عدد الفشل، والسماكة المقيسة، والتغيير، وقوة الكبسة. أرسل نطاق التداخل مع هوية العلبة على الرسم، فيُسعَّر الفحص نفسه على الإطار التالي.
| السجل | القيمة | المواصفة |
|---|---|---|
| حجم الدفعة | 500 إطار | سجل مثال |
| إطارات فشل كبسها | 12 | مرفوض تجميع |
| الكروم على الإطارات الفاشلة | 0.42 µm | المسموح 0.1–0.3 µm |
| الكروم بعد الضبط | 0.25 µm | داخل النافذة |
| نطاق قوة الكبس | 200–600 N | مكبس تجريبي مع العلبة المرافقة |
الثقب قبل الطلاء هو النصف الآخر من التداخل نفسه، فسجل علبة بلا مقاس الثقب نصف دليل فقط.
