
एल्यूमीनियम ग्रेविटी कास्टिंग: फ़्लैंज एल्बो के दस चरण
एल्यूमीनियम ग्रेविटी कास्टिंग इस 150±20 g वाले फ़्लैंज एल्बो को तीन क्रमों से गुज़ारती है। गेट बाहरी बेंड पर बैठता है, इसलिए भीतरी बेंड इनलेट नहीं है, और फ़्लैंज के सिरे पर रखा राइज़र उसे फ़ीड देता है। Sa 2.5 का ब्लास्ट फ़्लैंज टर्न होने से पहले आता है, और 0.9 MPa का परीक्षण फ़्लैंज के छेद ड्रिल होने के बाद चलता है।
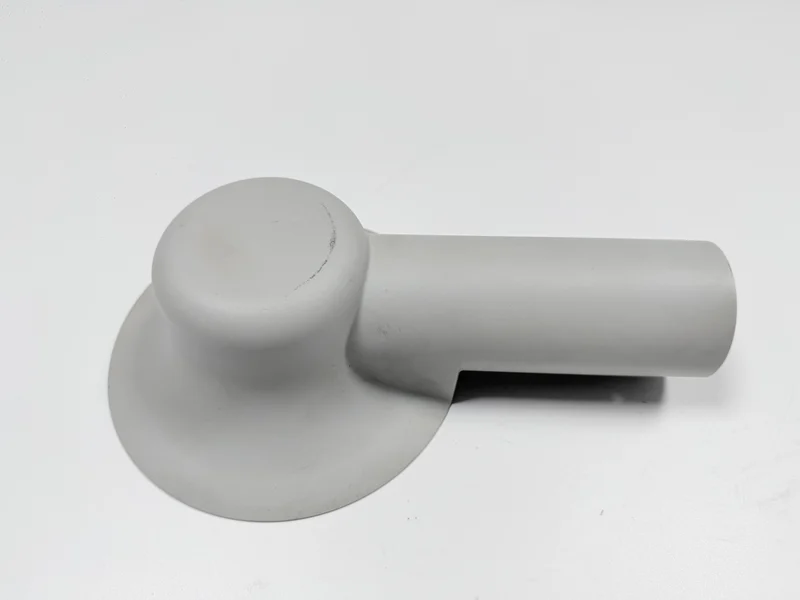
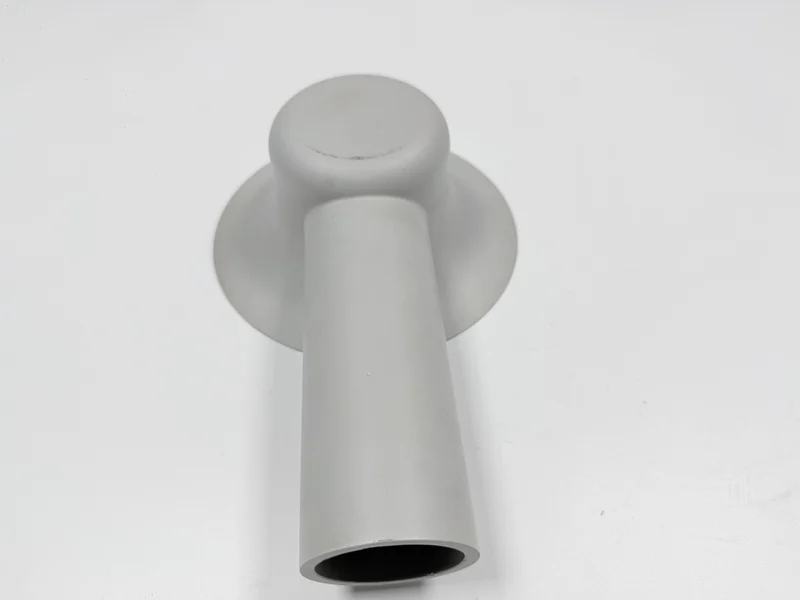
पुर्ज़ा A356 (GB/T 1173 ZL101A, फ़ाउंड्री की पुष्टि बाक़ी) का 75×60×55 mm एल्बो है, जो ढलाई की हालत के F टेम्पर में ढलता है, बिना T6। यह स्टील मेटल-मोल्ड ग्रेविटी कास्टिंग लाइन पर चलता है, एक मोल्ड में एक या दो पुर्ज़े, पहले से गरम गुहा और मशीन किए फ़्लैंज फ़ेस व पोर्ट के साथ।
पूरा रास्ता दस चरणों में चलता है, मेल्ट और डिगैस से अंतिम निरीक्षण तक, और हर चरण अगले को एक टॉलरेंस सौंपता है। तालिका हर चरण की सेटिंग, सीमा और जाँच बताती है।
| चरण | क्या तय करता है | सीमा या जाँच | कहाँ जाँचा जाता है |
|---|---|---|---|
| 1 मेल्ट और डिगैस | मेल्ट में गैस | डिगैस और रिफ़ाइन (सामान्य) | फ़र्नेस रिकॉर्ड |
| 2 डालना | 4–6 mm दीवार का भरना | 700–740 °C धातु, 250–350 °C मोल्ड | पोर्ट सिरे पर कोल्ड शट |
| 3 मोल्ड खोलना | बिना विकृति के निकासी | पुर्ज़े का तापमान प्रोसेस शीट में दी गई सीमा के भीतर; पोर्ट दीवार पर खिंचाव का निशान नहीं | प्रेस रिकॉर्ड और ढलाई पर विज़ुअल जाँच |
| 4 गेट और राइज़र काटना | फ़ीड का रास्ता हटाना | कास्ट सतह तक काटा गया | गेट पैड |
| 5 डिबरिंग | गैस्केट के नीचे के किनारे | रिम या लिप पर कोई बर नहीं | विज़ुअल और स्पर्श |
| 6 ब्लास्ट | मशीनिंग से पहले की सतह | Sa 2.5, ISO 8501-1 | विज़ुअल कम्पैरेटर |
| 7 फ़ेस और पोर्ट की टर्निंग | 0.05 mm समतलता, Ø20 H9 बोर | एक सेटअप, एक डेटम, दोबारा चक नहीं | प्लेट और फ़ीलर गेज, प्लग गेज |
| 8 फ़्लैंज छेद ड्रिल करना | फ़ेस डेटम पर बोल्ट पैटर्न | ड्रॉइंग के अनुसार स्थिति | सीएमएम |
| 9 दबाव परीक्षण | बेंड पर दीवार की सुदृढ़ता | 0.9 MPa पर 60 s तक बनाए रखा, कोई रिसाव नहीं | बेंच रिकॉर्ड |
| 10 अंतिम निरीक्षण | एक ही रिकॉर्ड पर हर कॉलआउट | ड्रॉइंग की सीमाएँ | सीएमएम, पीटी, विज़ुअल |
एल्बो के लिए सैंड कास्टिंग की जगह ग्रेविटी कास्टिंग क्यों चुनें?
सैंड मोल्ड और स्टील मोल्ड दोनों एल्बो देते हैं, और दोनों को फ़्लैंज फ़ेस 0.05 mm तक समतल तथा Ø20 H9 पोर्ट बाद में कटा हुआ चाहिए। सैंड कास्टिंग ज़्यादा भत्ता लेकर आती है और इन नापों तक पहुँचने में ज़्यादा सेटअप माँगती है। चुनाव इस पर टिका है कि ढलाई कट को क्या सौंपती है: स्टील मोल्ड गर्मी तेज़ी से खींचता है, जिससे 4–6 mm की दीवार ज़्यादा घनी स्किन और कम भत्ता माँगने वाले फ़्लैंज के साथ जमती है।
वेल्ड किया हुआ स्टेनलेस एल्बो तीसरा रास्ता है, संक्षारक काम के लिए, जिसमें पुर्ज़े की क़ीमत ज़्यादा है और जाँचने के लिए एक वेल्ड सीम भी।
मोल्ड कटने से पहले कौन-सी टॉलरेंस तय करनी होती हैं?
मोल्ड कटने से पहले पाँच नाप और एक वज़न तय होते हैं; इनमें चार ड्रॉइंग के लक्ष्य हैं, ड्रॉइंग आनी बाक़ी है। वे चार हैं फ़्लैंज फ़ेस पर 0.05 mm की समतलता, ढाले गए फ़्लैंज पर Ø60±0.5 mm, पोर्ट में Ø20 H9 और पोर्ट की धुरी की 0.1 mm लंबवतता। दीवार 4–6 mm पर बैठती है और तैयार वज़न 150±20 g पर। इस वजह से मशीनिंग के कॉलआउट तय करते हैं कि ढलाई कितना भत्ता उठाकर चलती है।
ब्लास्ट की हालत में डिलीवरी पर फ़ेस और बोर में कितना भत्ता रहता है, और ढलाई किस डेटम पर सौंपी जाती है? 0.05 और H9 कट के बाद मुक्त अवस्था में जाँचे जाते हैं या कट से पहले अनुमान लगाए जाते हैं?
| फ़ीचर | लक्ष्य (mm) | अनुमत सीमा | किससे जाँचा जाता है |
|---|---|---|---|
| फ़्लैंज फ़ेस की समतलता | 0.05 (ड्रॉइंग लक्ष्य) | 0.05 mm का ब्लेड घुसे नहीं, पुर्ज़ा मुक्त | प्लेट और फ़ीलर गेज |
| फ़्लैंज का बाहरी व्यास | ढलाई की हालत में Ø60 (ड्रॉइंग लक्ष्य) | ±0.5 | सीएमएम |
| पोर्ट बोर | Ø20 H9 (ड्रॉइंग लक्ष्य) | गो घुसे, नो-गो न घुसे | प्लग गेज |
| फ़्लैंज फ़ेस के सापेक्ष पोर्ट की लंबवतता | 0.1 (ड्रॉइंग लक्ष्य) | 0.1 या कम | सीएमएम |
| दीवार की मोटाई | 4–6 | ड्रॉइंग के सेक्शन के अनुसार | ड्रॉइंग के सेक्शन पर सेक्शन गेज |
ठंडा होते समय भीतरी बेंड को सिकुड़ने से कैसे रोकें?
इस 150 g एल्बो का भीतरी बेंड सबसे आख़िर में जमने वाला सेक्शन है: वह फ़्लैंज डिस्क और ट्यूब दोनों से जुड़ता है, इस कारण उसके सेक्शन में अकेले किसी एक से ज़्यादा द्रव्यमान होता है। हॉट स्पॉट वह ज़ोन है जो अपने पड़ोसियों के बाद ठोस होता है; पतली ट्यूब दीवार जम चुकने के बाद उसे तरल फ़ीड चाहिए।
धातु गेट से घुसती है, जो बाहरी बेंड पर इनलेट है; राइज़र फ़ीड देने वाला है, फ़्लैंज के सिरे पर बैठा भंडार, जो पुर्ज़े के सिकुड़ने के साथ फ़ीड देता रहता है। बाहरी बेंड पर गेट हॉट स्पॉट को इनलेट से दूर रखता है, और राइज़र भीतरी बेंड की ओर फ़ीड देता है। दोनों जगहें टूलिंग का लक्ष्य हैं, फ़ाउंड्री की पुष्टि बाक़ी है।
भीतरी बेंड पर गेट होता, तो हॉट स्पॉट इनलेट पर बन जाता, जहाँ पतली ट्यूब उसे राइज़र से काट देती है। वहाँ बना छिद्र बंद स्किन के नीचे बैठता है, इसलिए उसे सिर्फ़ दबाव परीक्षण पकड़ता है।
एल्यूमीनियम ग्रेविटी कास्टिंग कितनी पतली दीवार भर सकती है?
इस एल्बो की सबसे पतली दीवार 4 mm है, जो स्टील मोल्ड में ग्रेविटी कास्टिंग के लिए पतली नहीं है, क्योंकि धातु पहले से गरम गुहा में घुसती है। 250–350 °C तक पहले से गरम करना स्टील से आने वाली चिल घटा देता है, पर गुहा को गरम नहीं कर देता।
मोल्ड धातु से ठंडा है, जिससे वह धारा के सामने वाले हिस्से पर स्किन बना देता है; बिना जुड़े मिलती दो धाराएँ कोल्ड शट छोड़ जाती हैं: वह रेखा जिस पर धातु कभी वेल्ड नहीं हुई। कोल्ड शट एक विज़ुअल मानदंड है, जिसे पोर्ट सिरे पर देखा जाता है, वहाँ दीवार सबसे पतली है; मोल्ड के तापमान का खिसकना वहीं साइकल टाइम खा जाता है।
A356 को ढालते समय मेल्ट और मोल्ड का तापमान कितना रखें?
A356 (AlSi7Mg), जिसे फ़िलहाल GB/T 1173 ZL101A बताया जाता है (पुष्टि बाक़ी), यहाँ इस्तेमाल होने वाली एल्यूमीनियम कास्टिंग मिश्र धातुओं में से एक है और 700–740 °C पर 250–350 °C के मोल्ड में ढलती है। दोनों सामान्य विंडो हैं, इस प्लांट के आँकड़े नहीं। बैंड से नीचे धातु पोर्ट सिरे तक आधी जमकर पहुँचती है; बैंड से ऊपर ढलाई में ज़्यादा श्रिंकज रह जाता है और वह मोल्ड से चिपक जाती है।
डालने से पहले मेल्ट को डिगैस और रिफ़ाइन किया जाता है, क्योंकि एल्यूमीनियम में घुला हाइड्रोजन धातु के जमते समय गैस छिद्रों के रूप में निकलता है। वे छिद्र सुदृढ़ स्किन के नीचे बैठते हैं और तभी दिखते हैं जब कोई कट उन्हें खोलता है।
चूँकि डिगैसिंग हर मेल्ट पर चलती है, इसे छोड़ना बचत नहीं है; इससे लागत मशीन किए फ़ेस पर चली जाती है, वहाँ फ़्लैंज फ़ेस पर खुलने वाला छिद्र टर्निंग के बाद पुर्ज़े को रिजेक्ट कर देता है।
फ़्लैंज फ़ेस टर्न होने से पहले एल्बो पर ब्लास्ट क्यों किया जाता है?
ब्लास्ट छठे चरण पर चलता है, फ़ेस और पोर्ट बोर की टर्निंग से पहले, इसीलिए अपघर्षक ढलाई की हालत की स्किन से मिलता है, मशीन की गई किसी सतह से कभी नहीं। ISO 8501-1 के हिसाब से Sa 2.5 वह सफ़ाई ग्रेड है जिसके साथ यह एल्बो भेजा जाता है, और मशीनिंग के बाद मशीन की गई दोनों सतहों पर ब्लास्ट नहीं होता।
फ़्लैंज फ़ेस पर अपघर्षक उस किनारे को गोल कर देता है जिस पर गैस्केट बैठती है, और H9 बोर में ग्रिट बोर की दीवार पर खरोंच डाल देता है। इसीलिए सैंडब्लास्टिंग का चरण टर्निंग से पहले चलता है, और उलटा क्रम दो बार चुकाया जाता है।
फ़्लैंज फ़ेस और पोर्ट एक ही सेटअप में कैसे टर्न होते हैं?
एक सेटअप एक ही क्लैंपिंग में फ़्लैंज फ़ेस और Ø20 H9 बोर काटता है। दोनों सिरे अलग-अलग दिशाओं की ओर हैं, इस कारण सेटअप पुर्ज़ा छोड़े बिना दो पास लेता है। अभी कटा फ़ेस पोर्ट की 0.1 mm लंबवतता का संदर्भ और गैस्केट के लिए सीलिंग फ़ेस बन जाता है।
Ø60 mm के फ़्लैंज पर तीन जॉ उसे प्रत्यास्थ रूप से मोड़ देते हैं; मुक्त पुर्ज़ा सरफ़ेस प्लेट पर बैठता है, वहाँ 0.05 mm के ब्लेड वाला फ़ीलर गेज जाँच है। दोबारा चक लगाना एक और स्प्रिंगबैक जोड़ता है, इससे दूसरे कट पर एक और सेटअप और एक और परीक्षण का ख़र्च आता है।
फ़्लैंज के छेद कब ड्रिल होते हैं?
फ़्लैंज के छेद आठवें चरण पर ड्रिल होते हैं, फ़ेस और पोर्ट की टर्निंग के बाद और दबाव परीक्षण से पहले। छेदों की जगहें फ़्लैंज फ़ेस के डेटम से चलती हैं; फ़ेस मशीन होने से पहले काटा छेद ऐसी सतह पर बैठेगा जो अब भी हिलती है। छेदों की गिनती और बोल्ट का नाप ड्रॉइंग पर दिखाए मेटिंग पुर्ज़े से आते हैं, और पैटर्न ड्रॉइंग तय करती है। चूँकि वे छेद उस पुर्ज़े को इंडेक्स करते हैं, खिसका पैटर्न ऐसे पुर्ज़े को रिजेक्ट कर देता है जिसका फ़ेस सही है।
भेजे जाने से पहले हर एल्बो पर कौन-सा रिसाव परीक्षण होता है?
हर एल्बो का दबाव परीक्षण होता है: फ़्लैंज और पोर्ट क्लैंप होते हैं, पुर्ज़ा भरा जाता है, और 0.9 MPa 60 s तक बनाए रखा जाता है। दीवार के आर-पार रिसाव न होने पर पुर्ज़ा रिलीज़ होता है; वह आँकड़ा परीक्षण का स्वीकृति मानदंड है, इस ढलाई की दबाव रेटिंग नहीं। बेंच टर्निंग और ड्रिलिंग के बाद चलता है, इस कारण वहाँ मिला रिसाव मशीन किए पुर्ज़े को स्क्रैप कर देता है।
भीतरी बेंड से होकर जुड़ा छिद्र-रास्ता माध्यम को पार जाने देता है, और रिसाव दिखाता है कि हॉट स्पॉट कहाँ बैठा था; स्किन उसके ऊपर बंद ही रहती है। कास्ट हाउसिंग पर यही बेंच तर्क पंप हाउसिंग अध्ययन में रखा गया है।
भेजने से पहले फ़्लैंज फ़ेस और बोर की जाँच कैसे करें?
भेजने से पहले तैयार एल्बो पर पाँच जाँचें होती हैं। फ़ेस सरफ़ेस प्लेट पर 0.05 mm के फ़ीलर गेज से जाँचा जाता है, पोर्ट Ø20 H9 प्लग गेज से, और पोर्ट की धुरी सीएमएम (कोऑर्डिनेट मेज़रिंग मशीन) पर।
पेनेट्रेंट टेस्टिंग यानी पीटी वे दोष पकड़ती है जो मशीन की गई सतह को तोड़ते हैं, और मैग्निफ़ायर ढलाई की हालत की स्किन पढ़ता है। दोनों में से कोई बेंच की जगह नहीं लेता, क्योंकि स्किन के नीचे का छिद्र-रास्ता बंद ही रहता है।
कैलिपर पोर्ट के आर-पार दो बिंदु नापता है, इसीलिए वह ऐसा अंडाकार बोर पास करा सकता है जिसे H9 प्लग गेज रिजेक्ट कर देता है। इस चूक की क़ीमत मशीन किया पुर्ज़ा है: दोष टर्निंग और ड्रिलिंग के बाद ही सामने आता है। प्लग गेज पूरी आकृति जाँचता है, और स्वीकृति प्लग गेज तय करता है।
एल्बो के लिए सैंड कास्टिंग ग्रेविटी कास्टिंग से कब बेहतर है?
चूँकि पैटर्न स्टील मोल्ड से सस्ता पड़ता है, सैंड कास्टिंग तब जीतती है जब एल्बो की टॉलरेंस ढीली हों और दबाव परीक्षण न हो। 0.05 mm समतलता का कॉलआउट, H9 पोर्ट और दबाव परीक्षण जोड़ें, तो मेटल मोल्ड कम भत्ता और कम सेटअप से अपनी क़ीमत वसूल कर लेता है।
जहाँ किसी प्रोग्राम में ढाले पुर्ज़े और असेंबली मिले-जुले चलते हैं, वहाँ रिलीज़ का तर्क कास्ट हार्डवेयर केस में रखा गया है।
| शर्त | सैंड कास्टिंग | मेटल मोल्ड ग्रेविटी |
|---|---|---|
| टूलिंग | पैटर्न, पहली लागत कम | स्टील मोल्ड, पूरे लॉट पर स्थिर लागत |
| कास्ट सतह | खुरदरी, गहरा कट | घनी स्किन, कम भत्ता |
| 0.05 mm समतलता और H9 पोर्ट | ज़्यादा कट, ज़्यादा सेटअप | ब्लास्ट के बाद एक सेटअप |
| दबाव परीक्षण | वही बेंच; आवृत्ति ड्रॉइंग के अनुसार | हर पुर्ज़े पर परीक्षण |
| कहाँ फ़िट बैठती है | छोटे लॉट, कोई कड़ा कॉलआउट नहीं | परीक्षण के साथ दोहराए जाने वाले लॉट |
फ़्लैंज एल्बो के कोटेशन में क्या-क्या होता है?
इस एल्बो के कोटेशन में पाँच ब्लॉक हैं: मोल्ड; गेट और राइज़र काटने सहित मेल्ट और धातु डालना; ब्लास्ट; ड्रिलिंग सहित फ़ेस और पोर्ट की टर्निंग; और अंतिम निरीक्षण सहित परीक्षण।
गेट और राइज़र मोल्ड में बैठते हैं; पहला ब्लॉक टूलिंग है, और मोल्ड कटने के बाद ड्रॉइंग में बदलाव उसी ब्लॉक में जाता है। फ़ेस और पोर्ट एक ही सेटअप में कटते हैं, इससे टर्निंग ब्लॉक में एक क्लैंपिंग और एक गेज सेट आता है।
लॉट बढ़ने पर प्रति पुर्ज़ा मोल्ड की लागत गिरती है; एक शॉट में एक या दो पुर्ज़े होते हैं, यानी छोटा लॉट प्रति पुर्ज़ा ज़्यादा मोल्ड उठाता है। बेंच पर हर पुर्ज़ा एक स्टेशन लेता है; परीक्षण ब्लॉक मोल्ड के साथ नहीं, लॉट के साथ चलता है।
एक ही अंक में आया कोटेशन छिपा देता है कि ड्रॉइंग बदलने पर कौन-सा ब्लॉक हिलता है। 2D ड्रॉइंग भेजें, जिसमें 0.05 mm समतलता का कॉलआउट, Ø20 H9 पोर्ट, 0.1 mm लंबवतता का कॉलआउट और परीक्षण दबाव हों; साथ में लॉट साइज़ भी भेजें।
FAQ
