
डाई-कास्ट एन्क्लोज़र: 200 पुर्ज़े, छह फ़्लैटनेस फेल
एक उदाहरण रिकॉर्ड में, 200 में से 6 एल्यूमीनियम डाई-कास्ट एन्क्लोज़र ओपनिंग फ़ेस पर 0.15 मिमी नापे गए, जबकि ड्रॉइंग की सीमा 0.10 मिमी थी, और फ़िक्स्चर से बाहर रखे पुर्ज़े पर दोबारा जाँच ने 0.06 मिमी दिया। एन्क्लोज़र 120×90×45 मिमी का है, दीवारें 2.5±0.2 मिमी, रिब 2.0 मिमी, वज़न 380±30 ग्राम। दोनों नापों के बीच दो बदलाव हैं: डाई में नया इजेक्टर लेआउट, और ओपनिंग-फ़ेस कट से पहले स्ट्रेस रिलीफ़।
पुर्ज़ा एन्क्लोज़र प्रोग्राम से आता है: एल्यूमीनियम बॉक्स, ADC12 मिश्र धातु, ASTM B85 के हिसाब से, कास्ट-अवस्था F में, और ग्रेड फ़ाउंड्री की मंज़ूरी बाक़ी है। रूट HPDC कास्टिंग से शुरू होता है, फिर गेट काटना, वाइब्रेटरी डीबरिंग, ओपनिंग फ़ेस और टॉप फ़ेस की CNC मिलिंग, टैपिंग, वॉश, मेटिंग फ़ेस पर मास्क लगाकर कोटिंग, और अंत में निरीक्षण। दोनों मिल किए फ़ेस में से ओपनिंग फ़ेस वह किनारा है जिस पर ढक्कन बैठता है, इसलिए वही पहले नापा जाता है।
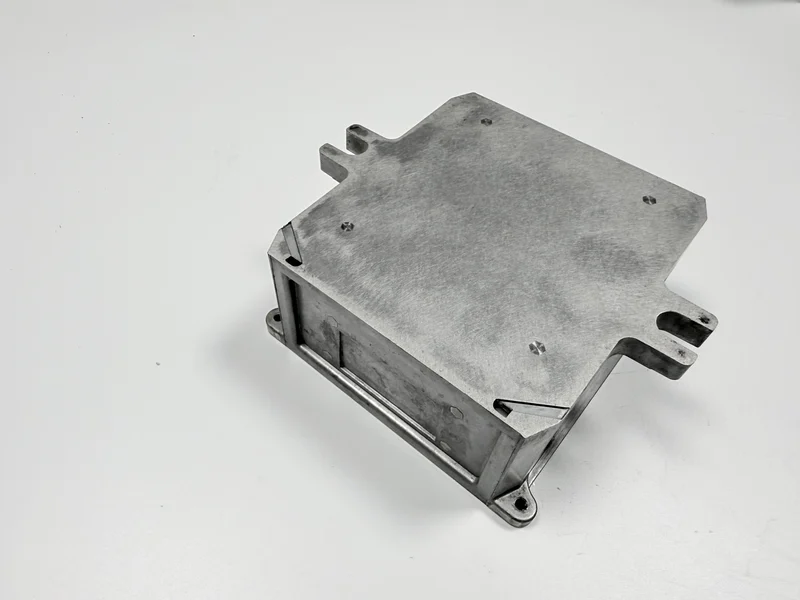
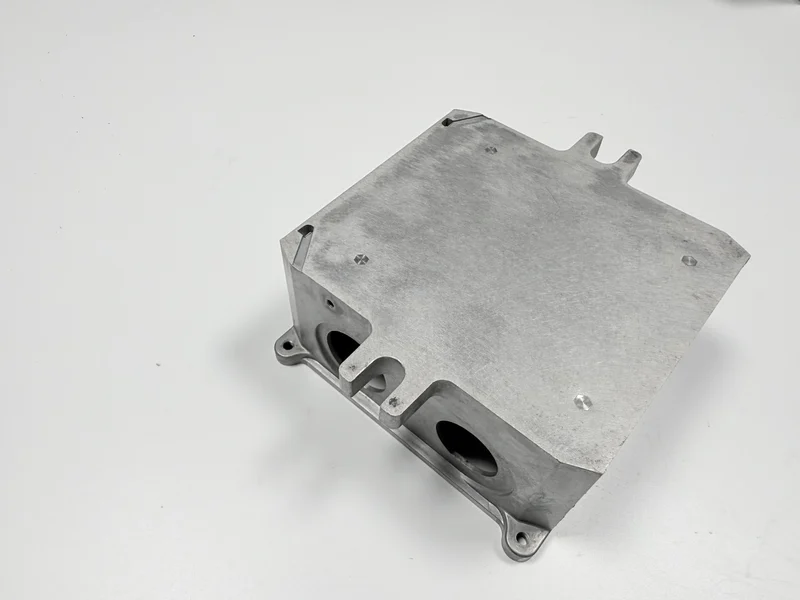
200 पुर्ज़ों का रन किस पर फ़ेल हुआ?
200 में से छह पुर्ज़ों ने ओपनिंग फ़ेस पर 0.15 मिमी दिया, जो 0.10 मिमी की सीमा से ऊपर है। रिकॉर्ड उन छह को नाम से बताता है; यह नहीं कहता कि वे रिवर्क में गए या स्क्रैप में, या लाइन रुकी या नहीं।
साइज़ चेक इसे नहीं पकड़ता, क्योंकि फ़्लैटनेस कोई साइज़ नहीं है। रिकॉर्ड में फ़्लोर की कोई रीडिंग नहीं है, इसलिए जो फ़्लोर पिनों के पीछे चला वह अंतर बना रहता है, और बेंच पर फेल होने वाला फ़ेस तब सामने आता है जब मिलिंग के घंटे बिल हो चुके होते हैं।
| रिकॉर्ड कहता है (पुर्ज़े, मिमी) | रिकॉर्ड चुप है |
|---|---|
| 200 पुर्ज़ों का लॉट | छह रिवर्क में गए या स्क्रैप में |
| छह पुर्ज़े 0.15 मिमी पर, सीमा 0.10 मिमी | कितने पुर्ज़े दोबारा जाँचे गए |
| दोबारा जाँच 0.06 मिमी, पुर्ज़ा फ़िक्स्चर से बाहर | यह नाप किस गेज ने दिया |
0.15 मिमी आया कहाँ से?
फ़िनिश कट से पहले दो भार काम करते हैं: वे पिन जो पुर्ज़े को 2.5 मिमी फ़्लोर से स्ट्रिप करते हैं, और वह क्लैंप जो टॉप-फ़ेस कट के लिए फ़्रेम पकड़ता है। रिकॉर्ड का पहला सुधार इजेक्टर लेआउट है, जो पिनों की ओर इशारा करता है; यह दोनों भार अलग नहीं करता, इसलिए कौन भारी रहा, यह सवाल फ़्लैटनेस के निदान का हिस्सा है।
यहाँ लागत सामान्य प्रथा है, यह रिकॉर्ड नहीं: इजेक्टर बदलना डाई का काम है, एक बार कोट होता है और उसके पीछे फ़र्स्ट आर्टिकल आता है; क्लैंप बदलना बेंच का काम है जो पुर्ज़ों पर बँटता है। कौन सा ख़र्च किसने उठाया, रिकॉर्ड नहीं कहता।
ओपनिंग फ़ेस कैसे नापा गया?
स्वीकृति सरफ़ेस प्लेट और 0.10 मिमी फ़ीलर ब्लेड से होती है: फ़ेस प्लेट पर टिकता है, और ब्लेड फ़्रेम के चारों ओर कहीं भी नहीं घुसनी चाहिए। पुर्ज़ा फ़िक्स्चर से बाहर होना चाहिए; कसे हुए फ़ेस की रीडिंग क्लैंप बताती है, पुर्ज़ा नहीं।
ब्लेड गो/नो-गो जाँच है और 0.06 मिमी का आँकड़ा नहीं दे सकती। रिकॉर्ड 0.06 मिमी बताता है, पर गेज, निरीक्षक या बेंच का नाम नहीं लेता, और उसमें कोई CMM रिपोर्ट नहीं आती। वह आँकड़ा किसने दिया, यह अंतर बना रहता है।
सामान्य प्रथा में यह जाँच प्रति पुर्ज़ा कुछ बेंच मिनट लेती है और किसी फ़िक्स्चर की ज़रूरत नहीं रखती।
किन दो बदलावों ने 0.06 पर पहुँचाया?
पहला बदलाव डाई में नया इजेक्टर लेआउट था। रिकॉर्ड पिनों की संख्या या उनकी जगह नहीं देता।
दूसरा बदलाव स्ट्रेस रिलीफ़ था। उदाहरण रिकॉर्ड उसे ओपनिंग-फ़ेस कट से पहले रखता है; रूट में यह है या नहीं और कहाँ बैठता है, यह अभी तय नहीं; फ़ाउंड्री की मंज़ूरी बाक़ी है। तापमान और होल्ड भी नहीं दिए गए।
रिकॉर्ड सिर्फ़ ये दो बदलाव गिनाता है, और दोनों दोबारा-जाँच लॉट से पहले तय हो चुके थे: एक डाई का काम है, दूसरा प्रोसेस का चरण। सामान्य प्रथा लेआउट को डाई के काम में और स्ट्रेस रिलीफ़ को भट्ठी की खिड़की तथा दूसरे सेटअप में रखती है: एक बार पैसा लगता है, दूसरे पर हर पुर्ज़े के साथ।
दोबारा जाँच ने क्या साबित किया?
दोबारा जाँच ने फ़िक्स्चर से बाहर नापे गए पुर्ज़े पर 0.06 मिमी दिया, 0.10 मिमी की सीमा के अंदर, बिना यह बताए कि कितने पुर्ज़े नापे गए। आँकड़ा दोनों बदलावों से मेल खाता है, उन्हें साबित नहीं करता, और इजेक्टर का हिस्सा स्ट्रेस रिलीफ़ के हिस्से से अलग नहीं करता। तारीख़ें भी नहीं हैं, इसलिए दोनों रन के बीच का फ़ासला खुला रहता है।
| जाँच बिंदु | लक्ष्य (मिमी) | रिकॉर्ड |
|---|---|---|
| ओपनिंग फ़ेस फ़्लैटनेस: 0.10 ब्लेड न घुसे, पुर्ज़ा फ़्री | 0.10 | पहले लॉट में 0.15; दोबारा जाँच में 0.06, गेज का नाम नहीं |
| फ़्लोर की मोटाई | 2.5 ± 0.2 | कोई रीडिंग नहीं; पिनों के पीछे चलने वाला फ़्लोर फ़ेस को साथ ले जाता है |
यह केस नए ड्रॉइंग में क्या बदलेगा?
इस केस के पीछे का रिकॉर्ड ऊपर तालिकाओं में है। नया ड्रॉइंग जो जोड़ सकता है वह तरीक़ा है: डेटम और फ़्री स्टेट का नाम, फ़ेस पढ़ने वाले गेज का नाम, और वह बैच साइज़ जिसके बाद दोबारा जाँच ज़रूरी हो। रिकॉर्ड कितने पुर्ज़े दोबारा जाँचे गए, छह का क्या हुआ, 0.06 मिमी किस गेज ने दिया और स्ट्रेस रिलीफ़ के पैरामीटर क्या थे — इन सब पर चुप है।
यह श्रृंखला दो बदलावों से मेल खाती है, नियंत्रित तुलना नहीं है। यह केस पूरे प्रोडक्शन बैच का बर्ताव साबित नहीं करता, क्योंकि 200 पुर्ज़ों का एक लॉट, एक डाई और एक दोबारा जाँच ही पूरा रिकॉर्ड है। जिस ड्रॉइंग में गेज और फ़्री स्टेट का नाम हो, कोटेशन को जाँच का हिसाब लगाने के लिए वही चाहिए।
दो सीमाएँ इस रिकॉर्ड से बाहर हैं: 2.5 मिमी से पतली दीवार, और पाउडर कोटिंग के बाद पढ़ा गया फ़ेस। शेल कवर का केस कास्टिंग और CNC एक ही ऑर्डर में चलाता है; दीवार की मोटाई की तुलना पतली दीवार को कवर करती है।
ड्रॉइंग भेजें जिसमें ओपनिंग फ़ेस डेटम हो, गेज और ब्लेड की मोटाई का नाम हो, फ़्री स्टेट लिखा हो और बैच साइज़ हो, ताकि कोटेशन डाई का काम और बेंच की जाँच अलग-अलग आँक सके।
