
रोबोट एक्सोस्केलेटन फ़्रेम: ADC12, T6, 0.02 mm जॉइंट सीट
320 × 180 × 90 mm और 1.2 से 1.8 kg पर रोबोट एक्सोस्केलेटन फ़्रेम तब तक हाउसिंग जैसा दिखता है, जब तक ड्रॉइंग में जॉइंट सीट नहीं आती। वे सीटें ±0.02 mm और साथ में 0.03 mm की फ्लैटनेस थामती हैं, और फ़्रेम को T6 के बाद 400 MPa तक पहुँचना है। 1.5 mm की दीवार की गैस T6 को सीमित करती है। क्वेंच का विरूपण सीटों को सीमित करता है। आर्क एनोडाइजिंग (MAO) की परत फिट को सीमित करती है। तीनों का जवाब रास्ते का क्रम और चार गेट देते हैं, कोई एक ज़्यादा कसा प्रोसेस नहीं। एल्यूमीनियम डाई कास्टिंग आकार तय करती है; रिलीज़ के गेट तय करते हैं।
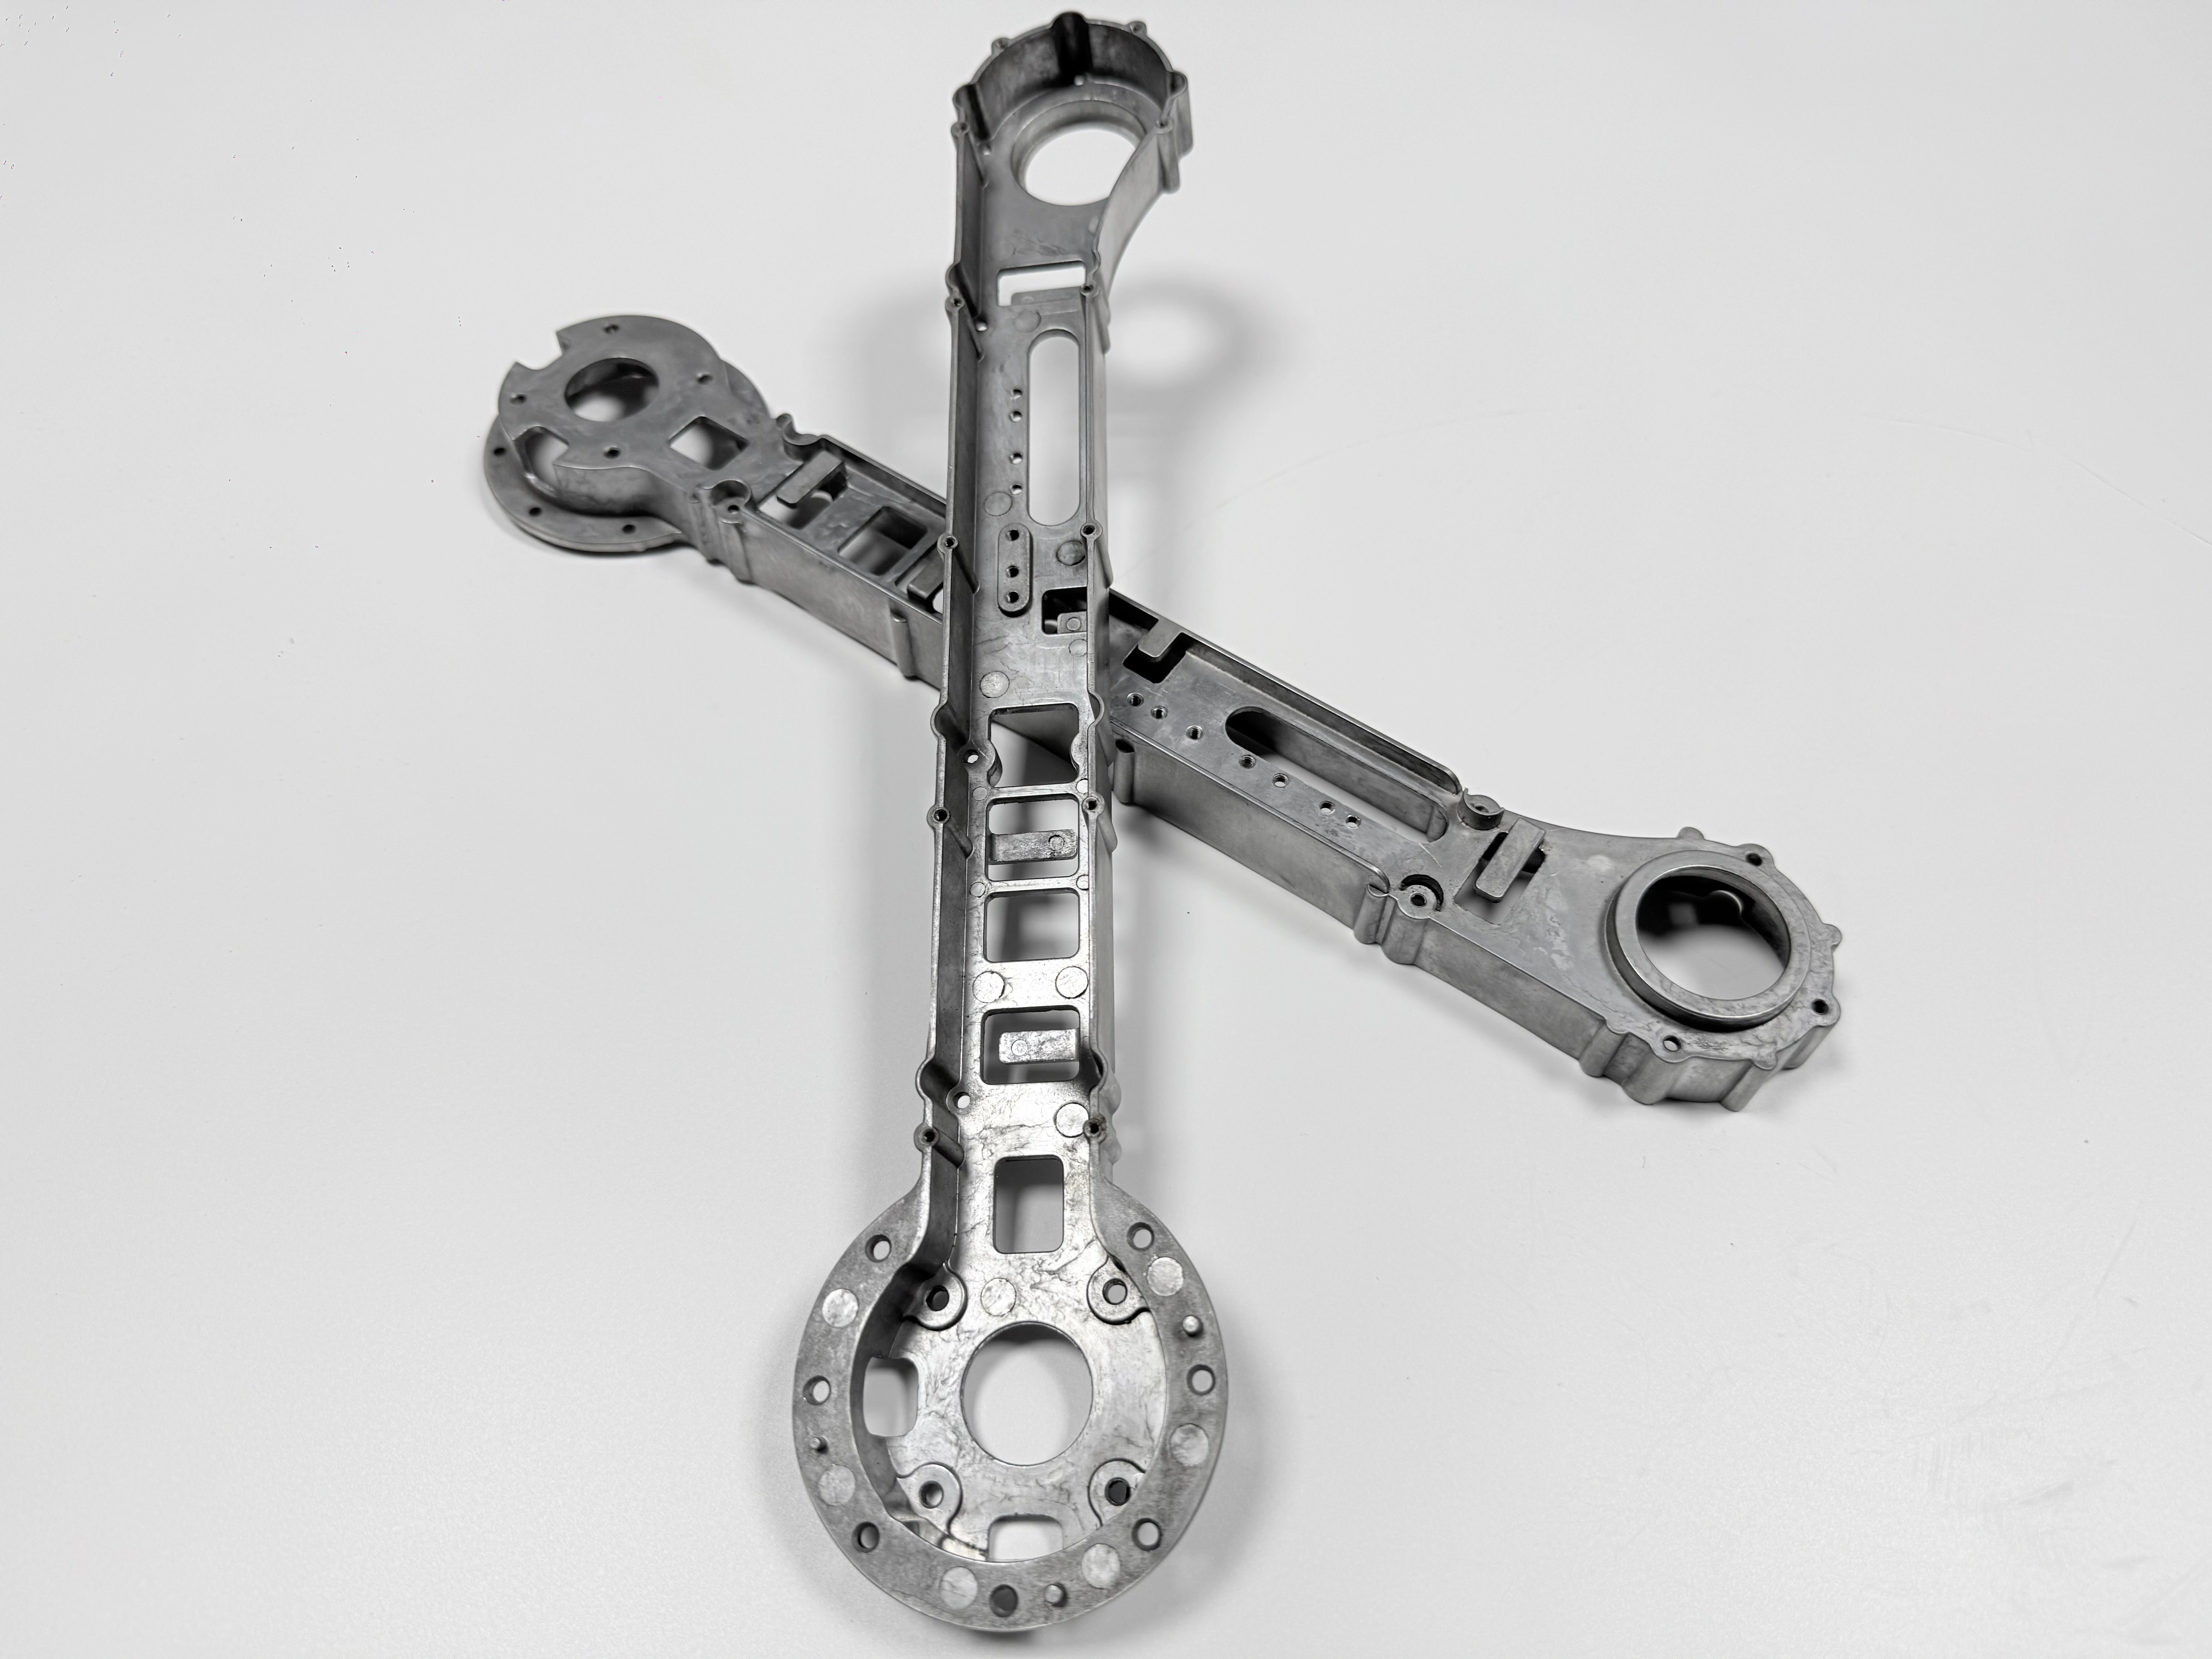
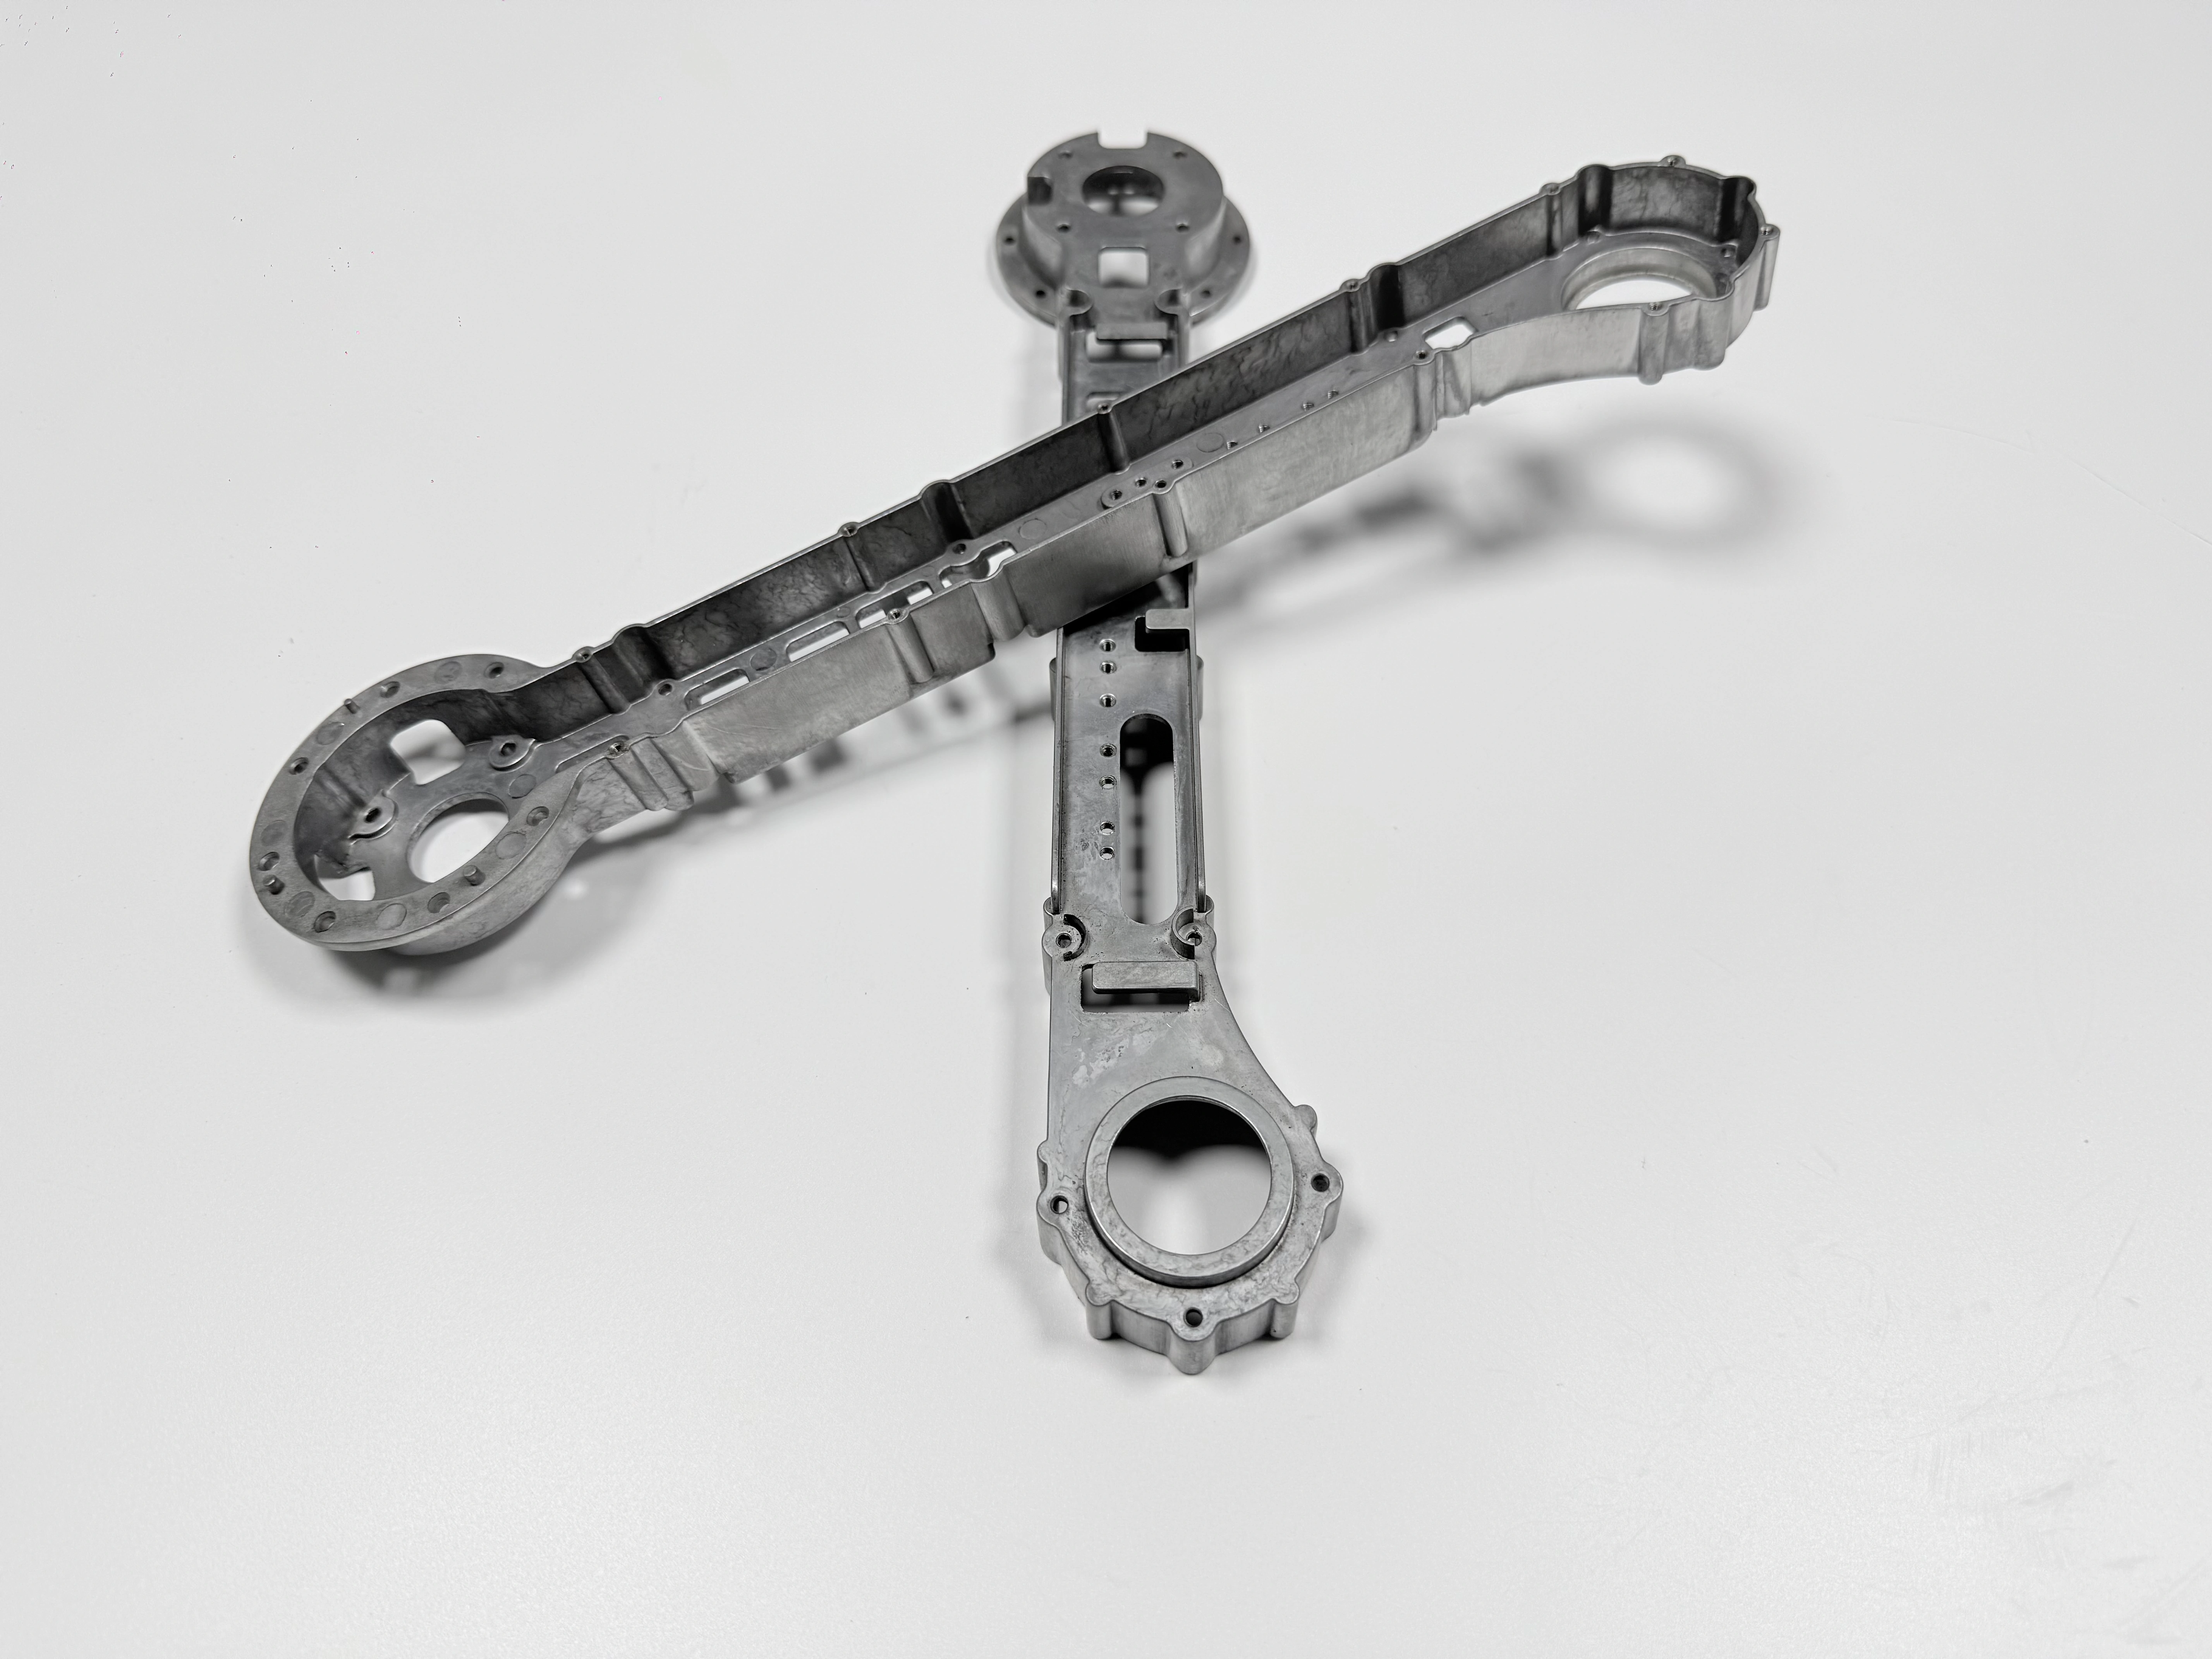
पुर्ज़ा: 320 × 180 × 90 mm, 1.2 से 1.8 kg
पुर्ज़ा औद्योगिक एक्सोस्केलेटन के जॉइंट का फ़्रेम है, दिखावटी कवर नहीं। मिश्र धातु ADC12 है, वही ग्रेड जो ASTM B85 में A383 के सबसे नज़दीक बैठता है। रास्ता इस क्रम में पढ़ा जाता है: वैक्यूम डाई कास्टिंग, गेट काटना, T6, स्ट्रेटनिंग, सीएनसी फ़िनिशिंग, मास्किंग के साथ आर्क एनोडाइजिंग, और अंत में फ़ाइनल इंस्पेक्शन।
जॉइंट बॉस पर दीवार 1.5 mm चलती है। दोनों जॉइंट सीटों पर ±0.02 mm का कॉलआउट है, और बाहरी सतह पर आर्क एनोडाइजिंग की परत है, उस शॉप फ़्लोर के लिए जहाँ कटिंग फ़्लुइड और नमी रहती है।
यहाँ हर आँकड़ा ड्रॉइंग का टारगेट है, किसी रिलीज़ किए लॉट से नापा गया मान नहीं। यह रिकॉर्ड प्रोसेस का उदाहरण है, किसी ग्राहक का प्रोग्राम नहीं।
पहला टकराव: 1.5 mm दीवार बनाम 400 MPa
400 MPa T6 के बाद का टारगेट है, ADC12 का कच्चा गुण नहीं। वहाँ तक पहुँचने के लिए 490 से 510 °C का सॉल्यूशन ट्रीटमेंट और 150 से 170 °C की एजिंग चाहिए। भराव के दौरान फँसी गैस सॉल्यूशन के तापमान पर फैलती है, इसलिए भार उठाने वाले फेस पर बैठा ब्लिस्टर संरचनात्मक दोष है।
1.5 mm भरना उसी समस्या को तेज़ करता है। धातु दीवार के दूर वाले सिरे तक देर से और ठंडी पहुँचती है, इसलिए जो धातु सबसे बाद आती है उसके पास जुड़ने की ऊष्मा सबसे कम बचती है। वैक्यूम, एक कैविटी और उसी सिरे पर ओवरफ़्लो विंडो चौड़ी करते हैं। सिर्फ़ तेज़ शॉट उसी दीवार में और गैस मोड़ सकता है। ये चुनाव वैक्यूम डाई टूलिंग के हैं और पहले शॉट से पहले तय हो जाते हैं।
टेस्ट बार इस मामले को नहीं समेटता। उसी हीट से ढाला और ASTM B557 के हिसाब से खींचा बार केमिस्ट्री और ट्रीटमेंट साबित करता है, 1.5 mm दीवार के दूर वाले सिरे पर बैठा कोल्ड शट नहीं, क्योंकि बार पतला नहीं होता।
जहाँ दीवार मोटी की जा सके और 400 MPa का टारगेट नीचे आ सके, वहाँ T6 वैकल्पिक हो जाता है और ब्लिस्टर का जोखिम भी उसी के साथ चला जाता है।
दूसरा टकराव: क्वेंच बनाम ±0.02 mm
सॉल्यूशन ट्रीटमेंट के बाद की क्वेंच 1.5 mm दीवार को जॉइंट बॉस से पहले ठंडा करती है। बॉस सबसे बाद में बदलता है और सबसे बाद में हिलना बंद करता है। जो सीट उस हिलने के ख़त्म होने से पहले कट जाए, वह ±0.02 mm नहीं थामेगी।
T6 और कट के बीच की स्ट्रेटनिंग उसका जवाब है। वह फ़्रेम को मशीनिंग अलाउंस के भीतर उस समय वापस खींच लाती है जब पुर्ज़ा बिना क्रैक हुए हिल सकता है। इसके बाद सीएनसी पोस्ट मशीनिंग सीटों को सुधरी हुई ब्लैंक से काटती है, और सीएमएम (कोऑर्डिनेट मेज़रिंग मशीन) पॉइंट मैप उन्हें मशीन किए पैड से पढ़ता है।
वह डेटम आधा हल है। 1.5 mm की कच्ची दीवार क्लैंप के भार में हिल जाती है, इसलिए वह ±0.02 mm या 0.03 mm फ्लैटनेस नहीं थाम सकती। डेटम ऐसे पैड पर जाता है जो कटेगा, और उस पैड के पीछे का हीट ट्रीटमेंट उसका ज़रूरी स्टॉक तय करता है।
कट उस तनाव को मुक्त करता है जो स्ट्रेटनिंग पीछे छोड़ गई थी। दोनों ओर से बराबर परत हटे तो तनाव कम निकलता है। एक ही ओर से मोटी परत हटे तो सीट फ़ाइनल पास के बाद खिसक सकती है।
तीसरा टकराव: आर्क एनोडाइजिंग की परत बनाम फिट
आर्क एनोडाइजिंग कोटिंग परत को एल्यूमीनियम पर चढ़ाने की जगह उसी में से उगाती है, इसलिए परत मूल सतह से ऊपर उठती है और उसका कुछ हिस्सा खा भी जाती है। कोटेड फेस के आसपास के थ्रेड और फिट अपने आयाम बनाए रखते हैं, जबकि उनके बीच की जगह सिकुड़ जाती है। सीएनसी पर ±0.02 mm पर कटा फिट कोटिंग के बाद वह फिट नहीं रहता।
क्या नंगा रहेगा, यह कोटिंग शॉप नहीं, ड्रॉइंग तय करती है। मास्क की सूची में चार मदें जाती हैं: थ्रेड, फिट, ग्राउंडिंग पैड और डेटम। ईमेल पर भेजी सूची मास्क की सूची नहीं होती, क्योंकि शॉप वही कोट करती है जो ड्रॉइंग दिखाती है।
मास्किंग एक सतह बचाती है, टॉलरेंस नहीं। मास्क की गई सीट भी कोटिंग के बाद जाँच माँगती है, क्योंकि टेप उठ जाता है, प्लग खिसक जाते हैं, और परत किनारे के नीचे घुस जाती है।
सीमा दोनों तरफ़ चलती है। जो थ्रेड कोटिंग के बाद रीम किया जा सके, उसे मास्क की ज़रूरत नहीं। कसी क्लास का छोटा थ्रेड मास्क माँगता है, क्योंकि रीमिंग उतना हटा सकती है जितना थ्रेड खो नहीं सकता।
पहला बैच: T6 के बाद ब्लिस्टर, आर्क एनोडाइजिंग के बाद थ्रेड
इस रिकॉर्ड के पीछे वाले उदाहरण रन में दो दोष क्रम से आए। T6 के बाद भराव के दूर वाले सिरे के पास पतली दीवार वाले फेस पर ब्लिस्टर दिखे। आर्क एनोडाइजिंग के बाद गो गेज उन थ्रेड पर रुक गया जो कोट हो चुके थे।
दोनों ऑपरेटर की ग़लती नहीं, रास्ते से मेल खाते हैं। ब्लिस्टर उसी गैस के पीछे आता है जो भराव ने फँसाई, और गेज उसी परत के पीछे जो बिना मास्क वाले थ्रेड में उग आई। कोई भी दोष टेस्ट बार की रिपोर्ट पर या कास्टिंग के चरण पर नहीं दिखता।
बार अपने टारगेट पर रहा और दीवार नहीं। सिर्फ़ बार पर टिकी रिलीज़ फ़्रेम भेज देती, और थ्रेड असेंबली में पकड़ा जाता।
रन रोकना पड़ा। दोनों नतीजे बिना किसी दर के उदाहरण रिकॉर्ड के तौर पर रहते हैं, क्योंकि एक बैच की दर क्षमता का आँकड़ा पढ़ी जाती है।
क्या बदला: वैक्यूम, स्ट्रेटनिंग, मास्किंग, रीमिंग
अगले लेआउट में चार बदलाव गए, हर फेल पर एक। वैक्यूम डाई कास्टिंग और एक कैविटी उस गैस को घटाते हैं जो ब्लिस्टर खिलाती है। क्वेंच और कट के बीच की स्ट्रेटनिंग सीटों को सुधरी हुई ब्लैंक देती है। ड्रॉइंग पर रखी मास्क सूची परत को थ्रेड, फिट, ग्राउंड और डेटम से बाहर रखती है। रीमिंग उन थ्रेड को ढकती है जिन पर परत फिर भी चढ़ती है।
हर बदलाव एक चीज़ ख़रीदता है और दूसरी चुकाता है। वैक्यूम और एक कैविटी हर शॉट की लागत बढ़ाते हैं और प्रोग्राम को एक ही डाई से बाँध देते हैं। स्ट्रेटनिंग दो ऐसे ऑपरेशन के बीच एक प्रेस और एक जाँच जोड़ती है जो पहले लगातार, एक के बाद एक चलते थे। मास्किंग कोटिंग लाइन पर काम और दोबारा जाँच जोड़ती है। रीमिंग एक और ऑपरेशन जोड़ती है और थ्रेड में नंगा एल्यूमीनियम छोड़ती है, जिस पर टच-अप का फ़ैसला चाहिए।
बाक़ी काम क्रम उठाता है। T6 से पहले गेट काटना गेट को सॉल्यूशन के तापमान पर ब्लिस्टर खिलाने से रोकता है। सीएनसी से पहले स्ट्रेटनिंग का मतलब है कि कट सुधरे हुए पुर्ज़े पर पड़ता है। सीएनसी के बाद आर्क एनोडाइजिंग आख़िरी ऑपरेशन को परत काटने से रोकती है। इन चरणों के पीछे का रास्ता रोबोट फ़्रेम की डाई कास्टिंग में खुलता है।
नतीजा: छह जाँचों पर चार गेट
रिलीज़ को चार गेट और छह जाँचों में फिर से लिखा गया, नीचे दी तालिका में। धातु की अखंडता के लिए उसी हीट का बार ASTM B557 के हिसाब से 400 MPa टारगेट पर खींचा जाता है, साथ में पतली दीवार के दूर वाले सिरे पर एक्स-रे या सीटी। ज्यामिति के लिए सीट, फ्लैटनेस और होल पोज़िशन के सीएमएम पॉइंट मैप। थ्रेड के लिए कोटिंग के बाद गो/नो-गो गेज। परत के लिए मास्क और नंगे हिस्सों पर मोटाई, साथ में सॉल्ट स्प्रे।
गेट एक दूसरे की जगह नहीं ले सकते। बार पास हो सकता है और दीवार पर ब्लिस्टर आ सकता है। सीट ±0.02 mm के भीतर पढ़ी जा सकती है और फ़ाइनल कट के बाद खिसक भी सकती है। थ्रेड गेज पास कर सकता है और ग़लत फ़ीचर मास्क होने पर असेंबली में फेल हो सकता है।
गेट | जाँच | सीमा | इकाई | तरीक़ा |
|---|---|---|---|---|
1 | उसी हीट का टेस्ट बार, तान | 400 टारगेट | MPa | ASTM B557 |
1 | दीवार के दूर वाले सिरे पर गैस की छिद्रता | कोई कोल्ड शट या अधूरा भराव नहीं | n/a | एक्स-रे या सीटी |
2 | जॉइंट सीट की पोज़िशन | ±0.02 | mm | सीएमएम पॉइंट मैप |
2 | सीट की फ्लैटनेस | 0.03 अधिकतम | mm | सीएमएम |
2 | होल पोज़िशन | ±0.02 | mm | सीएमएम |
3 | आर्क एनोडाइजिंग के बाद थ्रेड | गो गेज पास हो | n/a | गो/नो-गो गेज |
4 | आर्क एनोडाइजिंग की परत, मास्क और नंगे हिस्से | हर लॉट पर दर्ज | n/a | परत मोटाई गेज |
4 | कोटेड फेस पर सॉल्ट स्प्रे | अवधि ड्रॉइंग पर तय | n/a | सॉल्ट स्प्रे चैंबर |
उदाहरण रन के नापे मान प्रोजेक्ट रिपोर्ट में रहते हैं। यह पेज मानदंड, तरीक़ा और क्रम रखता है, और कोई यील्ड नहीं छापता। ADC12 उच्च दबाव डाई कास्टिंग का केस वही गेट तर्क मोटे पुर्ज़े पर चलाता है।
यह केस क्या साबित नहीं करता
यह रिकॉर्ड उदाहरण है। इसमें न ग्राहक का नाम है, न बैच का आकार, न क़ीमत, न लीड टाइम, न यील्ड। इसे क्षमता के आँकड़े के तौर पर उद्धृत नहीं किया जा सकता।
यह साबित नहीं करता कि किसी दूसरे फ़्रेम पर ADC12 1.5 mm पर 400 MPa तक पहुँचती है। सेक्शन, गेट की जगह, वैक्यूम और हीट ट्रीटमेंट पुर्ज़े के साथ बदलते हैं, और एक फ़्रेम पर पास हुआ बार अगली ड्रॉइंग के बारे में कुछ नहीं कहता।
T6 एक विंडो ही रहता है, 490 से 510 °C का सॉल्यूशन और 150 से 170 °C की एजिंग, और उसकी पुष्टि प्लांट करेगा। परत की मोटाई और सॉल्ट स्प्रे की अवधि इंस्पेक्शन की मदें रहती हैं, आँकड़े नहीं।
यह जो दिखाता है वह इससे सँकरा है। तीनों टकराव एक ही पुर्ज़े पर मिलते हैं, और गेटों का क्रम उन्हें अलग-अलग रखता है।
