
स्प्लिट बेयरिंग हाउसिंग: 80 सेट, पाँच अंडाकार बोर
एक उदाहरण रिकॉर्ड में, ग्रेविटी कास्ट A356 बेयरिंग हाउसिंग के 80 सेट के लॉट में पाँच बोर दोनों आधों को बोल्ट करने पर 0.05 मिमी अंडाकार नापे गए, जबकि ड्रॉइंग की सीमा 0.03 मिमी थी। जुड़े हुए आधों को बोर करने और फ़िनिश कट से पहले कास्टिंग को एज करने पर अगले सेट 0.02 मिमी पर आ गए, और इंसर्ट वही रहा, यानी कट की धार बदले बिना नाप सुधर गया।
पुर्ज़ा स्प्लिट हाउसिंग है, 120×95×70 मिमी, वज़न 420±30 g और बोर Ø60 H8; ये सब ड्रॉइंग के लक्ष्य हैं। मिश्र धातु A356 (AlSi7Mg) है, GB/T 1173 ZL101A के हिसाब से, और टेम्पर T6 है। इसका रूट चलता है: पिघलाना और डिगैस, ढलाई, गेट और राइज़र काटना, डीबरिंग, ISO 8501-1 के तहत Sa 2.5 तक शॉट ब्लास्ट, स्प्लिट फ़ेस मिलिंग, दोनों आधों को बोल्ट करके बोरिंग, फ़्लैंज छेदों की ड्रिलिंग, और अंत में निरीक्षण; यही वह क्रम है जिस पर इस पेज का पूरा रिकॉर्ड टिका है।
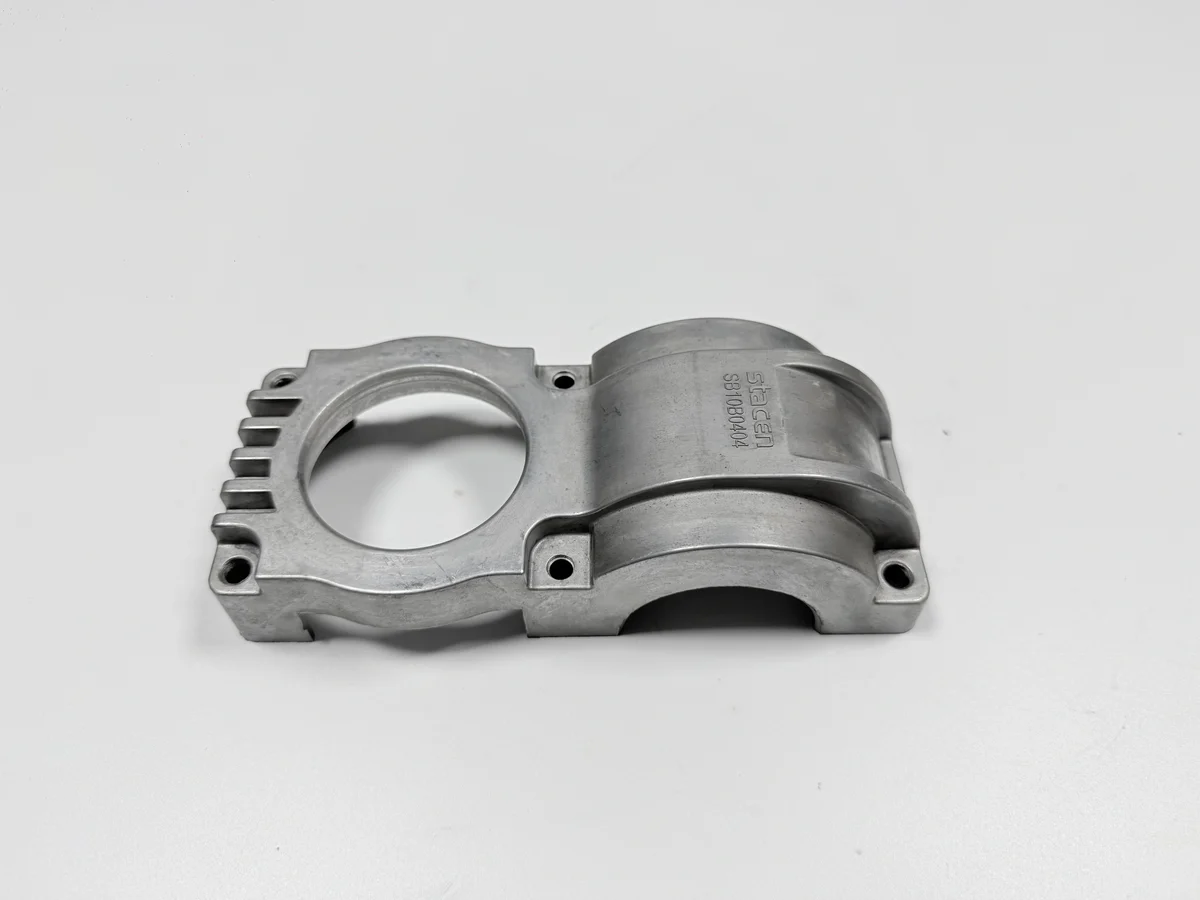
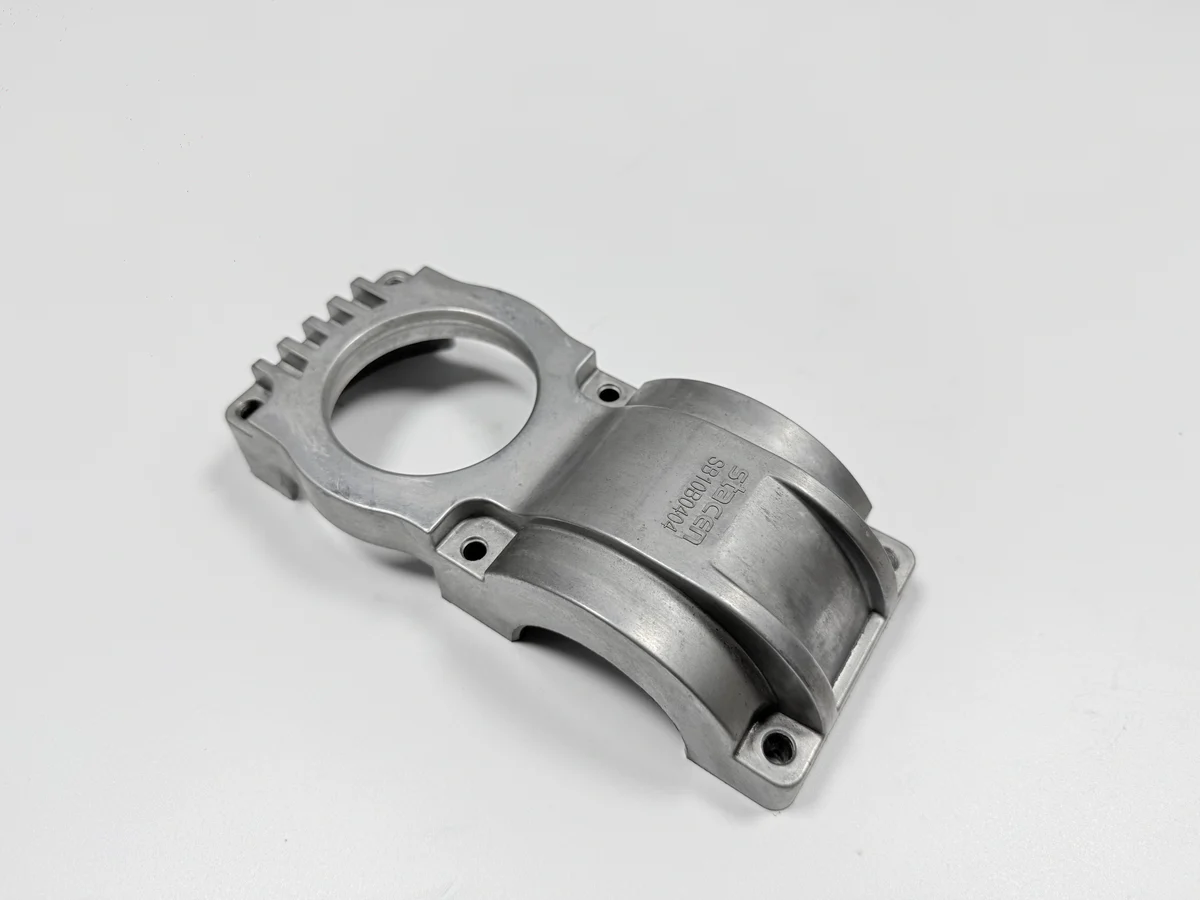
80 सेट का रन किस पर फ़ेल हुआ?
बोल्ट करने के बाद 80 में से पाँच हाउसिंग बोर जाँच में फ़ेल हुईं, और रीडिंग 0.05 मिमी आई, जो 0.03 मिमी की सीमा से ऊपर है। अंडाकारपन एक ही सेक्शन के सबसे लंबे और सबसे छोटे व्यास का फ़ासला है, इसलिए कैलिपर की अकेली रीडिंग उसे नहीं दिखा सकती, चाहे वह नाममात्र नाप के कितनी भी क़रीब क्यों न हो।
यह विफलता बोरिंग स्टेशन पर सामने नहीं आई। वह उस दोबारा जाँच में आई जिसमें स्प्लिट फ़ेस एक-दूसरे से कसे होते हैं, जहाँ बोल्ट बंद होने के साथ बोर खिसकता है। वह दोबारा जाँच कोटेशन में लिखा हुआ स्टेशन है; जो रूट उसे छोड़ता है वह एक फ़िक्सचर बचाता है और वह अकेली रीडिंग खो देता है जो जुड़े पुर्जे से मिलती है।
यह अंडाकारपन आया कहाँ से?
बोर पर दो बल मिलते हैं, और दोनों कट के समय एक साथ काम करते हैं। T6 चक्र 5–8 मिमी की दीवार में तनाव छोड़ जाता है, जो अपने चारों ओर के फ़्लैंज से तेज़ ठंडी होती है, और बोर कटने के समय क्लैंप अपना भार जोड़ देता है। तीसरा बल बोल्ट के साथ आता है, क्योंकि स्प्लिट फ़ेस बंद करने से गोल छेद अपनी शक्ल से हट जाता है।
क्लैंप चार माउंटिंग लग और फ़्लैंज पर बैठता है, इसलिए उसका दबाव बोर तक पहुँचने से पहले पूरी कास्टिंग को पार करता है। तेज़ इंसर्ट साफ़ सतह काटता है और उस बोर को नहीं रोक सकता जो जॉ खुलने पर वापस उछलता है और बोल्ट कसने पर एक बार फिर खिसक जाता है।
नीचे की दो पंक्तियाँ उदाहरण रिकॉर्ड हैं, पहला लॉट और दोबारा रन।
| रन का चरण | गोलाई से बाहर बोर (सेट) | नापा गया अंडाकारपन (मिमी) | सीमा (मिमी) |
|---|---|---|---|
| 80 सेट का पहला लॉट | 5 | 0.05 | 0.03 |
| बोल्टेड बोरिंग और स्ट्रेस रिलीफ़ के बाद दोबारा रन | 0 | 0.02 | 0.03 |
बोर कैसे नापा गया?
तीन बिंदुओं पर पढ़ा गया इंटरनल माइक्रोमीटर वह पकड़ लेता है जो कैलिपर से छूट जाता है। कैलिपर एक ही व्यास नापता है, इसलिए जो बोर एक अक्ष पर 0.05 मिमी बाहर है वह दूसरे अक्ष पर सही पढ़ सकता है, और अंडाकार बेंच जाँच पास कर जाता है।
सीमा आगे के फ़ेस से पीछे तक हर सेक्शन में 0.03 मिमी है, और वह बोल्ट किए हुए हाउसिंग पर लगती है। खुले आधों पर ली गई रीडिंग सेटिंग की जाँच है, रिलीज़ की जाँच नहीं, क्योंकि बोल्ट बाद में बोर को खिसका देते हैं; रिलीज़ की रीडिंग वही है जो जुड़ी हालत में ली जाए।
किन दो बदलावों ने बोर ठीक किया?
पहला बदलाव दोनों आधों को एक ही बोल्ट की हुई बॉडी की तरह बोर करता है। दूसरा रफ़ और फ़िनिश कट के बीच 155–165 °C पर 4–6 घंटे की स्ट्रेस रिलीफ़ एजिंग जोड़ता है, जो ठेठ दायरा है और फ़ाउंड्री की मंज़ूरी के अधीन है।
बोरिंग से पहले बोल्टिंग तीन स्टेशन जोड़ती है जिन्हें स्प्लिट रूट काग़ज़ पर नहीं दिखाया जाता: बोल्टिंग, बोरिंग, फिर बोल्ट खोलकर दोबारा जाँच। हर आधे को अलग बोर करने के मुक़ाबले लागत का अंतर इन्हीं तीन स्टेशनों में बैठा है, और अर्ध-गोल सीट तथा बोर को एक ही अक्ष पर लाने का रास्ता बोल्टिंग ही है। एक ही बॉडी में बोर करने पर सेटअप एक बार होता है और दोनों आधों के बीच का अंतर कट के साथ हट जाता है।
दोबारा जाँच ने क्या पढ़ा?
बोल्ट किए हुए हाउसिंग पर दोबारा रन ने 0.02 मिमी पढ़ा, 0.03 मिमी की सीमा के अंदर, वही गेज और वही तीन बिंदु रखकर। जॉ बंद रखकर ली गई रीडिंग की तुलना उससे नहीं हो सकती।
बाक़ी फ़ीचर अपने-अपने गेज पर रिलीज़ होते हैं, और CMM रिपोर्ट में 0.05 मिमी की समाक्षीयता दर्ज होती है। नीचे की सूची वही है जो फ़र्स्ट-आर्टिकल रिपोर्ट में नाम से आनी चाहिए।
| फ़ीचर | लक्ष्य (मिमी) | अनुमत (मिमी) | गेज |
|---|---|---|---|
| बोर व्यास | Ø60 H8 | ड्रॉइंग के हिसाब से H8 सीमाएँ | इंटरनल माइक्रोमीटर |
| बोर अंडाकारपन | 0.03 | 0.03 अधिकतम, बोल्ट किए हुए | इंटरनल माइक्रोमीटर, तीन बिंदु |
| स्प्लिट फ़ेस फ्लैटनेस | 0.05 | 0.05 अधिकतम | सरफ़ेस प्लेट और फ़ीलर |
| सीट और बोर की समाक्षीयता | 0.05 | 0.05 अधिकतम | CMM |
| फ़्लैंज छेद 4×Ø9 | Ø0.3 स्थिति | Ø0.3 अधिकतम | गो/नो-गो गेज और ट्रायल फ़िट |
यह केस क्या साबित नहीं करता?
केस एक ही श्रृंखला साबित करता है: 80 सेट के लॉट के पाँच अंडाकार बोर, बोल्टेड बोरिंग और स्ट्रेस रिलीफ़ एजिंग के बाद 0.02 मिमी पर लौट आए, और यह नाप बोल्ट किए हुए हाउसिंग पर लिया गया। यह केस पूरे प्रोडक्शन बैच का यील्ड साबित नहीं करता, क्योंकि रिकॉर्ड में एक लॉट, एक मोल्ड और एक बोरिंग सेटअप भर हैं।
सेवा की हालत सीमा तय करती है। हाउसिंग घर के अंदर, तेल की धुंध और कंपन में बैठता है, इसलिए जो पुर्ज़ा बाहर चलता है या उलटता भार उठाता है वह इस रिकॉर्ड से बाहर है। सैंड-कास्ट एल्युमिनियम और कास्ट आयरन तब खुले रहते हैं जब दीवार मोटी हो जाए या लॉट छोटा हो, और दोनों रास्तों की तुलना बोर और स्प्लिट फ़ेस से शुरू होती है।
यही पैटर्न दूसरे कास्ट-और-मशीन पुर्ज़ों में भी दिखता है। जिस हिंज प्रोग्राम में कास्टिंग और CNC एक ही ऑर्डर में चले, वह डेटम पहले तय करके फ़िट पकड़ता है। ड्रॉइंग में बोर, स्प्लिट फ़ेस और माउंटिंग फ़ेस अंकित करके, साथ में लॉट साइज़ भेजें, तो कोटेशन बोल्टेड बोरिंग और स्ट्रेस रिलीफ़ एजिंग को कास्टिंग से अलग दिखा सकता है।
