
صب هيكل محمل منقسم بالجاذبية: الجدار والتجويف
يُصب هيكل المحمل المنقسم في قالب فولاذي، ثم يُفصل إلى نصفين، ويُشدّان بالبراغي عائدين إلى جسم واحد، ويُجوَّف كجسم واحد. والمنقسم يعني أن المقعد النصف دائري يحمل الحلقة الخارجية للمحمل، ويغلق الغطاء الدائرة فوقه. وخطوة الصب بالجاذبية، وهي ملء القالب بثقل المعدن وحده دون ضغط، تثبّت الجدار 5–8 مم والتغذية خلف المقعد؛ والتجويف، أي توسيع الثقب بقضيب قطع دوّار، يقرر هل يتشارك التجويف والمقعد النصف دائري محورًا واحدًا.
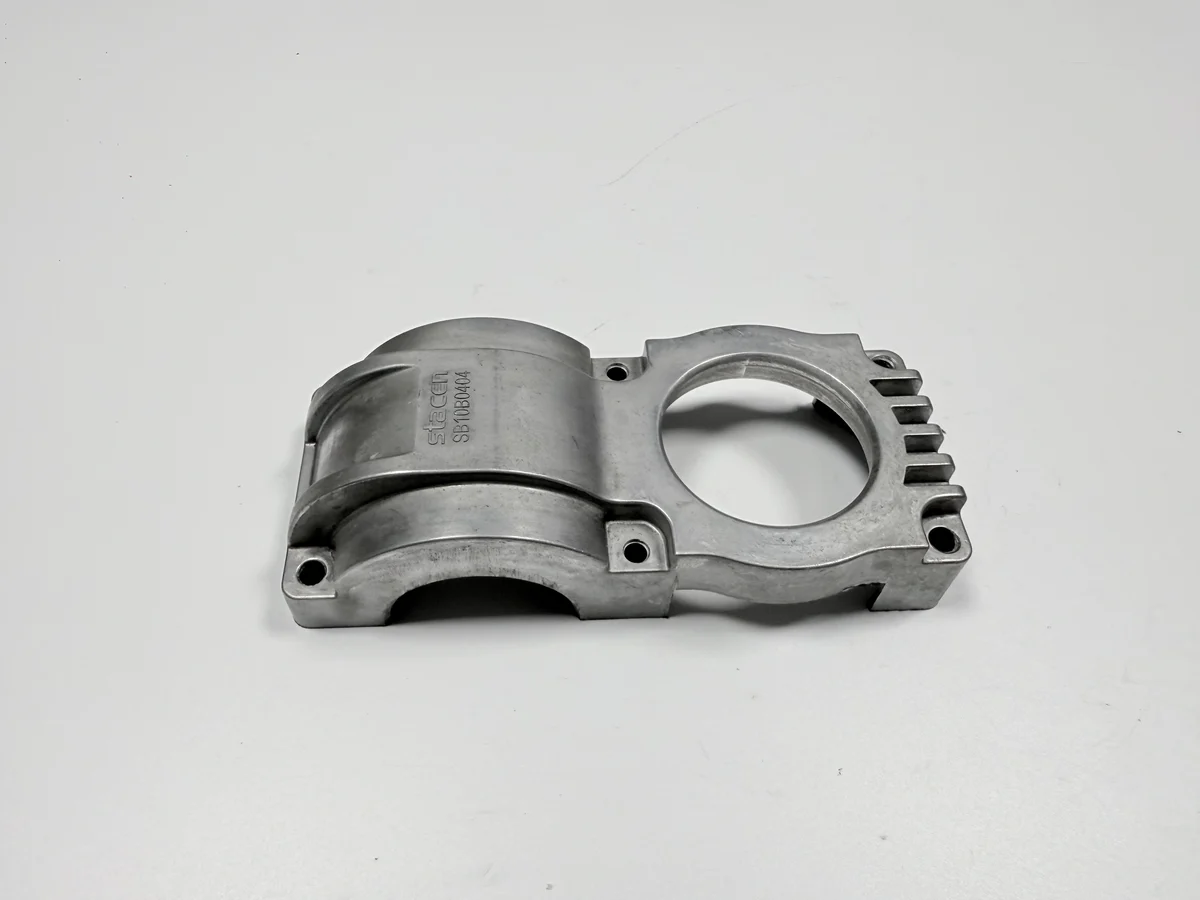
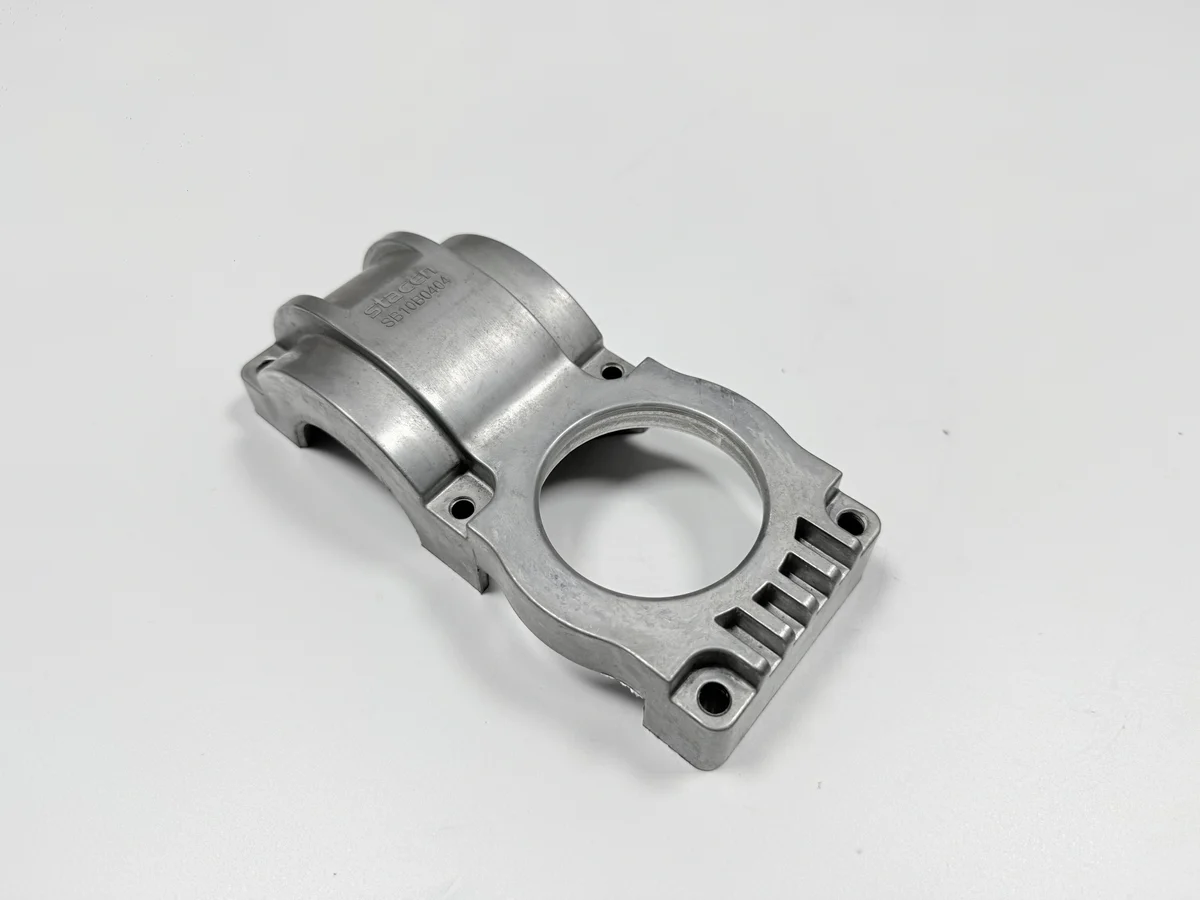
القطعة هيكل من A356-T6 بأبعاد 120×95×70 مم ووزن 420±30 g، وتجويفه Ø60 H8. كل رقم هنا هدف على الرسم لا قراءة على عينة مسحوبة من دفعة، وهو المعيار الذي يُحاسَب عليه القالب والصب وتمريرة التجويف: القطعة تخرج داخل الحدود أو تُرفض، ولا تُعاد الحدود إلى ما سلّمته أول قطعة.
ما الذي يستبدله صب هيكل المحمل بالجاذبية؟
يستبدل هيكلًا من الألمنيوم مصبوبًا في قالب رملي، أو هيكلًا من حديد الزهر، والاستبدال ينقل العمل من ورشة التشغيل إلى القالب. والصب الرملي يحتاج نموذجًا رخيصًا، أي نسخة من القطعة يُدكّ حولها الرمل، ويترك المقاطع سميكة، فيصل الهيكل ثقيلًا ويُشغَّل من كل وجه. والحديد يعطي صلابة لا يعطيها الألمنيوم، مقابل وزن يحمله الإطار طوال عمر الآلة.
ومسار القالب الفولاذي يصمد ما دام الجدار قريبًا من 5–8 مم كما على الرسم، والكمية كبيرة بما يكفي لتحمل كلفة العدة، أي القالب وتجهيزاته التي تُدفع مرة واحدة. والرمل يأخذ الأبعاد الكبيرة أو القطعة الواحدة، والحديد يأخذ الحالة التي تسبق فيها الصلابة الوزن. وهذه القطعة مرسومة لخدمة داخلية داخل آلة، بزيت واهتزاز، دون وعد بتعرّض خارجي.
ولأن القالب فولاذي ويعود إلى المكبس، تتوزع كلفته على الضربات لا على نموذج واحد، فالدورة القصيرة تحمل نصيبًا أكبر من كلفة العدة لكل هيكل. فالقالب لا يُستهلك مع القطعة الأولى، بل يبقى بعدها. والمقايضة بين المسارات مسألة كمية، موضحة في اختيار عملية الصب على أساس الكلفة.
لماذا يُستخدم قالب فولاذي بدل الرمل لهذا الهيكل؟
يُستخدم القالب الفولاذي لأنه يسحب الحرارة عبر الجدار بسرعة تكفي لحفظ مقطع 5–8 مم، ولأن تجويف القالب نفسه يعيد الشكل نفسه في كل ضربة. فالفولاذ ينقل الحرارة أسرع من الرمل، وهذا ما يجعل المقطع الرقيق يتجمد قبل أن يتشوه. أما القالب الرملي فيُعاد بناؤه لكل صبة، فينزلق الجدار مع الدكّ ومع زاوية السحب، أي الميل الذي يُبنى به الجدار ليخرج النموذج.
والقالب المعدني الدائم، وهو قالب صلب يُستخدم آلاف المرات، يحمل قطعة أو قطعتين في الضربة، وهو نطاق معتاد ما زال في انتظار موافقة المسبك، وعمره يُحسب بالضربات لا بالسنوات، أي بعدد القطع التي يسلّمها قبل أن تُعاد تجاويفه.
أي الواجهات يجب أن يحفظها الهيكل؟
ثلاث واجهات: التجويف Ø60 H8 الذي يحمل الحلقة الخارجية للمحمل، والمقعد النصف دائري الذي يُغلق عليه الغطاء، ووجه التركيب بثقوبه الأربعة Ø9. ونطاق H8 تفاوت قياسي ضيق في نظام الثقوب، يُتحقَّق منه بالميكرومتر لا بالعين. والمرجع هو محور التجويف مع هذا الوجه، فأي قراءة تؤخذ في موضع آخر تصف التجهيز لا القطعة.
والمقعد والتجويف يتشاركان محورًا ضمن 0.05 مم، والتجويف يقوم عموديًا على وجه التركيب ضمن 0.05 مم. والاثنان هدفان على الرسم، والاثنان يُكسبان في تثبيت تجويف واحد، فلا يُقاس أحدهما في تثبيت، والآخر في تثبيت آخر.
أي المقاسات تُثبَّت قبل تصنيع النموذج؟
خمسة أرقام تُغلق قبل قطع النموذج: التجويف، واستواء وجهي الفصل، وتعامد التجويف على وجه التركيب، وموضع توزيع البراغي، والأبعاد الكلية. والخمسة أهداف على الرسم، وتغييرها على الورق أرخص من تغييرها في الفولاذ، وهي الحد الذي يفصل بين مراجعة على الورق ومراجعة على العدة.
| الخاصية | هدف الرسم | النطاق المسموح | يُفحص بـ |
|---|---|---|---|
| التجويف | Ø60 H8 | حدود H8 كما على الرسم | ميكرومتر داخلي، ثلاث نقاط |
| وجهَا الفصل | استواء 0.05 مم | لا يتجاوز 0.05 | طاولة مستوية ومقياس تحسس |
| التجويف إلى وجه التركيب | 0.05 مم | تعامد ضمن 0.05 | CMM (قياس الإحداثيات) |
| ثقوب الفلنجة | 4×Ø9 | موضع Ø0.3 مم | مقياس مرور/لا مرور وتجربة تركيب |
| الأبعاد الكلية | 120×95×70 مم | كما على الرسم | قدمة |
ولأن التغيير بعد قطع القالب عمل عدة، يجب توقيع الرسم أولًا. والمعدن المتروك للتجويف هو الحجة المعتادة: هذا المعدن يمكن قطعه بعد ذلك، أما نموذج براغي حُفر في موضع خاطئ فلا يمكن دفعه إلى الوراء، ولا يُصلحه إلا سدّ الثقب وحفره من جديد.
كيف يمتلئ جدار 5–8 مم في قالب فولاذي؟
يمتلئ الجدار ما دامت قناة الصب تغذيه، والقالب الفولاذي يسحب الحرارة من الوجهين، فيتجمد المقطع من كل جانب في وقت واحد. وقناة الصب هي الممر الذي يدخل منه المعدن إلى التجويف. والسبيكة هي A356 (AlSi7Mg، GB/T 1173 ZL101A) بحالة T6، تُصب عند 700–740 °C في قالب مسخّن مسبقًا إلى 250–350 °C، وهو نطاق معتاد في انتظار موافقة المسبك.
والطرف السميك من هذا النطاق يتجمد أخيرًا، وهو ملاصق للمقعد النصف دائري. والمقطع 5–8 مم ليس متفاوتًا بالمصادفة: المقعد يحمل حمل المحمل، وذاك السمك هو أيضًا الكتلة التي يجب أن تصلها التغذية أخيرًا، فالسمك يتبع الحمل لا سهولة الصب.
أين يتشكل ثقب الانكماش في هذا الهيكل؟
يتشكل الانكماش تحت المقعد النصف دائري، عند العقدة التي يلتقي فيها الجدار بالمقعد، لأن تلك الكتلة تتجمد أخيرًا وتكون التغذية قد انقطعت عنها قبل أن تصلها، فالقشرة الصلبة تُغلق عليها قبل أن يكتمل تجمدها. والفراغ يقع أسفل الوجه الذي سيقطعه قضيب التجويف، فأول علامة هي أثر على مقعد مشغول، لا عيب يُرى عند المسبك.
والثقب فوق Ø1 مم يُتلف الهيكل، وما جاء عند Ø1 مم أو دونه يمر إذا كان المقعد سليمًا فيما عدا ذلك. والحكم يُتخذ بالعين ثم يُثبَّت بفحص السائل المخترق، وحد التلف مكانه تقرير أول عينة لا ملاحظة إعادة تشغيل تُترك لتقدير المشغّل، فالثقب يُقاس على الوجه المشغول بعد أن يكون قد مرّ في السلسلة كلها.
والإصلاح مكانه عند الصب، حيث يمكن للمغذّي، أي خزان المعدن السائل فوق القطعة، أن يغذي عقدة المقعد. ولأن العيب يظهر بعد التجويف، يكون زمن التشغيل قد أُنفق قبل أن يظهر، وعرض سعر يسعّر تمريرة التجويف وحدها لا يستطيع إزالته.
أي الأوجه تُشغَّل بعد الصب؟
ثلاث خواص تُشغَّل: وجهَا الفصل يُفريزان، والتجويف يُجوَّف بعد شد النصفين بالبراغي، وثقوب الفلنجة الأربعة تُحفر. والأوجه المصبوبة تحفظ تشطيب السفع، وكل وجه مشغول يبقى كما قُطع، وما لا يُشغَّل يبقى على حاله من القالب.
والسلسلة تمر عبر الصهر ونزع الغاز، ثم الصب، ثم الإخراج من القالب، ثم قطع البوابة والمغذّي، ثم إزالة الأزيز، ثم السفع، ثم تفريز وجهي الفصل، ثم التجويف بعد الشد، ثم حفر الفلنجة، ثم الفحص النهائي. عشر خطوات، ونطاق التشغيل اللاحق يحمل تلك القطع الثلاث.
والتفريز يأتي قبل التجويف بالضرورة. فوجه فصل يُقطع بعد التجويف سيحرّك المحور الذي ضُبط عليه التجويف، ويصبح الهيكل بحاجة إلى تجويف جديد، ولهذا يُقطع وجه الفصل أولًا، ثم يُشدّ النصفان، ثم يأتي التجويف.
لماذا يُشدّ النصفان قبل التجويف؟
لأن كل نصف مجوَّف وحده يعطي المقعد والتجويف محورين، وحلقة محمل تُكبس على محورين تبلى من جانب واحد. والشد يعيد الهيكل إلى شكله في الخدمة، وتمريرة واحدة تقطع النصفين على محور واحد. فالقطعة في الخدمة مشدودة، والقياس يجب أن يجري في الحالة نفسها.
وورقة المنتج تضع المقعد النصف دائري في التثبيت نفسه، وهكذا يُبلَغ هدف التماثل المحوري 0.05 مم، أي بقاء محورَي التجويف والمقعد على خط واحد؛ وهذا التسلسل ما زال في انتظار التأكيد. والتماثل المحوري يُقرأ على CMM، أي آلة قياس الإحداثيات، من محور التجويف ووجه التركيب، وتجربة التركيب تثبت أن المحمل يدخل، لا أن الحلقة تجلس على محور واحد.
ولأن الشد وتمريرة التجويف وفكّ البراغي ثلاث محطات، تكلف الخطوة أكثر من تمريرة واحدة. وهذا الفرق مكانه في عرض السعر، ومقارنة بدونه تختبر عمليتين مختلفتين، والثلاث محطات تُحسب في الزمن لا في الوزن.
لماذا يأتي السفع قبل التشغيل؟
لأن السفع بالكريات يبلغ كل وجه مصبوب بينما وجهَا الفصل والتجويف ما زالا مادة خام. والسفع ينظف سطح الصب ويوحّد مظهره قبل أن يبدأ القطع. وSa 2.5 وفق ISO 8501-1 هو التشطيب على تلك الأسطح المصبوبة، والأوجه المشغولة لا تُسفع إطلاقًا.
واعكس الترتيب، فتحفر الكريات الأوجه التي تحمل المحمل والمفصل. واستعادتها تعني تغطية قبل السفع أو قطعًا آخر بعده، على قطعة حدودها 0.05 مم أصلًا، والحد 0.05 مم لا يحتمل إعادة قطع لوجه سبق ضبطه.
وهذا الترتيب يحدد أيضًا ما يُسعَّر عليه السفع: مساحة السطح المصبوب، لا القطعة كلها، لأن الأوجه المشغولة لا ترى الكريات أبدًا، فالمساحة المصبوبة هي ما يُقاس عليه السعر.
أي الاختبارات تُجيز هيكل المحمل؟
ستة فحوص تُجيز الهيكل، وكل فحص منها يقابل خاصية على الرسم. CMM يحسم التعامد والتماثل المحوري، وميكرومتر ثلاثي النقاط يقيس التجويف، وطاولة ومقياس تحسس يختبران وجهي الفصل. والمقاييس وتجربة التركيب تثبت ثقوب الفلنجة، والسائل المخترق يجد مقعدًا مفتوحًا، وفحص الخشونة يغلق الأوجه المشغولة.
| الفحص | يُقبل عندما | المقياس |
|---|---|---|
| التجويف والبيضاوية | 0.03 مم كحد أقصى | ميكرومتر داخلي ثلاثي النقاط |
| التعامد | 0.05 مم كحد أقصى | CMM، وجه التركيب مرجعًا |
| التماثل المحوري | 0.05 مم كحد أقصى | CMM، محور التجويف مرجعًا |
| وجهَا الفصل | استواء ضمن 0.05 | طاولة ومقياس تحسس |
| ثقوب البراغي | المقاييس تمر، والقطعة تُركَّب | مرور/لا مرور وتجربة تركيب |
| المقعد | لا انكماش مفتوح فوق Ø1 مم | العين ثم السائل المخترق |
والبيضاوية والتعامد يحسمان معظم الخلافات، لأن كليهما يتحرك عند شد القطعة. فالتجويف المقيس في التجهيز يعطي قيمة، والتجويف نفسه بعد فكه يعطي قيمة أخرى، لذا يجب أن يسمّي التقرير الحالة التي قاسها، وإلا نُسب الفرق إلى القطعة وهو فرق بين حالتين.
وفحص السائل المخترق يغطي ما تخطئه العين: فراغ يبلغ الوجه المشغول لكنه يقرأ كأثر مسحوق تحت المصباح. وله حد واحد يستحق أن يُكتب على الرسم، لأن فراغًا يبقى مغلقًا تحت القشرة لا يحتفظ بالصبغ، فالصبغ لا يدخل فتحة أغلقتها القشرة.
كيف يُقبل التجويف بعد التجميع؟
يُقبل التجويف بعد شد النصفين، لأن حمل الشد يحرّكه، والبراغي تضغط النصفين وتغيّر شكل التجويف بأجزاء من المئة. والقراءات المأخوذة قبل الشد تصف قطعة حرة، بينما التجويف تحت حمل البراغي هو ما يلقاه المحمل عند التركيب.
وسجل مثال يبين الفرق. تجويف ببيضاوية 0.05 مم قُرئ بعد الشد رجع إلى 0.02 مم عبر التجويف بعد الشد وتمريرة إزالة إجهادات، مع بقاء حد القبول عند 0.03 مم، وهذا الفرق هو ما يفصل بين قطعة تُقبل وأخرى تُعاد.
وإعادة الفحص هذه مكانها تقرير CMM مع تسمية حالة الشد، بالطريقة نفسها التي يُوثَّق بها فحص CMM لقطع أخرى، لأن الرقم بلا حالة قياس يبقى معلّقًا.
ماذا يحوي عرض سعر هيكل المحمل؟
أربعة بنود: القالب الفولاذي مُستهلكًا على الضربات، والصب مع قطع البوابة وإزالة الأزيز، والتشغيل مع خطوة التجويف بعد الشد، والسفع مع اختبارات الإجازة. وفي هيكل 420 g يكون المعدن أصغر بند، فعرض سعر مبني على الوزن يفوّت معظم العمل، لأن الوزن يشرح كلفة المعدن ولا يشرح كلفة القطع والفحص.
وكل بند يتوسع بمتغيره الخاص، من كمية الطلب إلى مساحة الصب: القالب يتبع الكمية، والصب يتبع المساحة، والتشغيل يتبع التثبيتات، والفحص يتبع عدد القطع.
ولأن خطوة التجويف تحمل شدًا وتمريرة وفكًا مع إعادة فحص، فهي البند الأكثر غيابًا عندما يوضع عرضان جنبًا إلى جنب. والثاني هو إزالة الإجهادات، وهي لا تُستعاد بعد التشطيب. وهما البندان اللذان يغيبان عن العرض المختصر.
اطلب خطوة التجويف بعد الشد وسطر السائل المخترق بالاسم. أحدهما يُسعَّر غالبًا كتشغيل عادي والآخر كفحص، وهيكل يُقارن بدونهما يُقارن على البنود الأربعة الخاطئة. والسؤال المباشر عن الخطوتين يكشف الفرق قبل أن تُقارن الأرقام. والصب والتشغيل في طلب واحد يجريان كمسار واحد، موضحًا في مشروع مفصل مصبوب ومشغول وفي التشغيل مقابل الصب.
الأسئلة الشائعة
