
الصب بالشمع المفقود للفولاذ: قوة الكتيفة والمرجع والسفع
تحمل كتيفة الفولاذ 45 خضوعًا عند 355 MPa لثلاثة أسباب مجتمعة: النتوء 25–30 مم يُغذّى بمغذٍّ يبقى سائلًا، ونافذة التسقية والمراجعة تُحفظ، وشريط اختبار يُصبّ مع القطعة نفسها. أما وجه التركيب فمسألة أخرى: تباعد ثقوب داخل ±0.2 مم ووجه مستوٍ إلى 0.1 مم لا يبقيان إلا إذا سبق السفع القطع الأخير. والصب بالشمع المفقود يشكّل القطعة الخام التي تخرج من القالب، وترتيب الخطوات اللاحقة هو ما يقرر هل تخرج القطعة مطابقة للرسم.
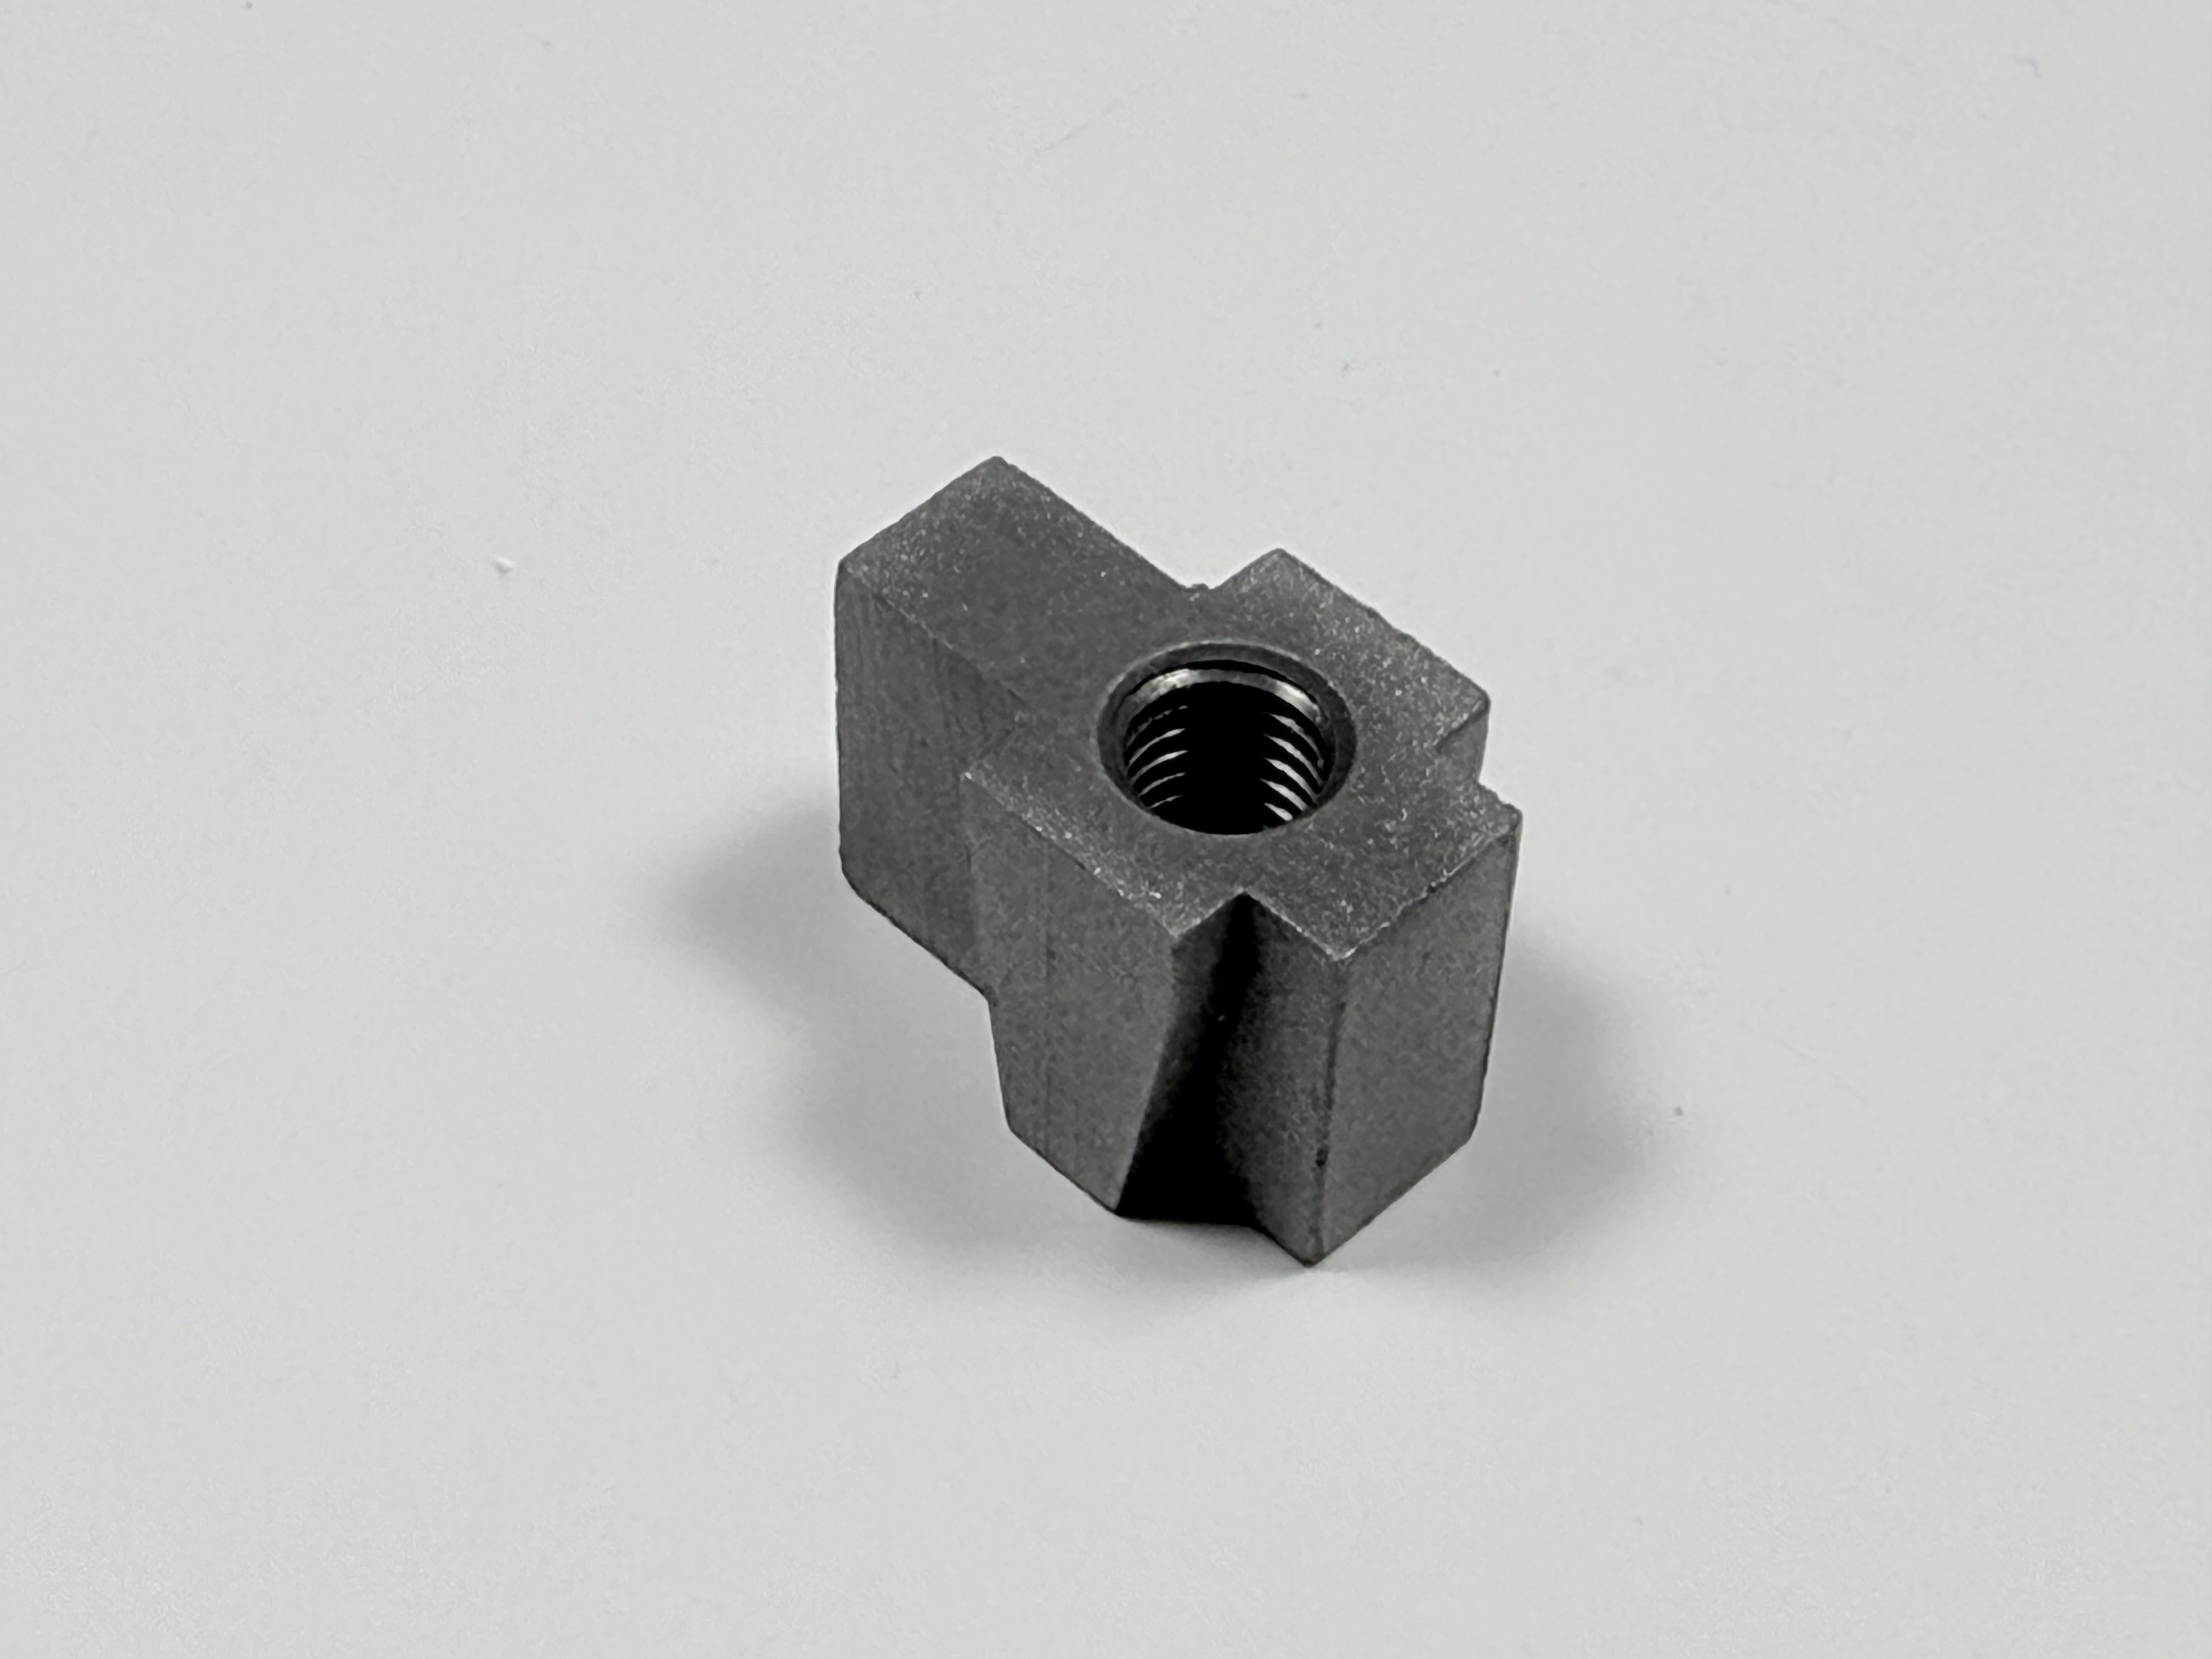
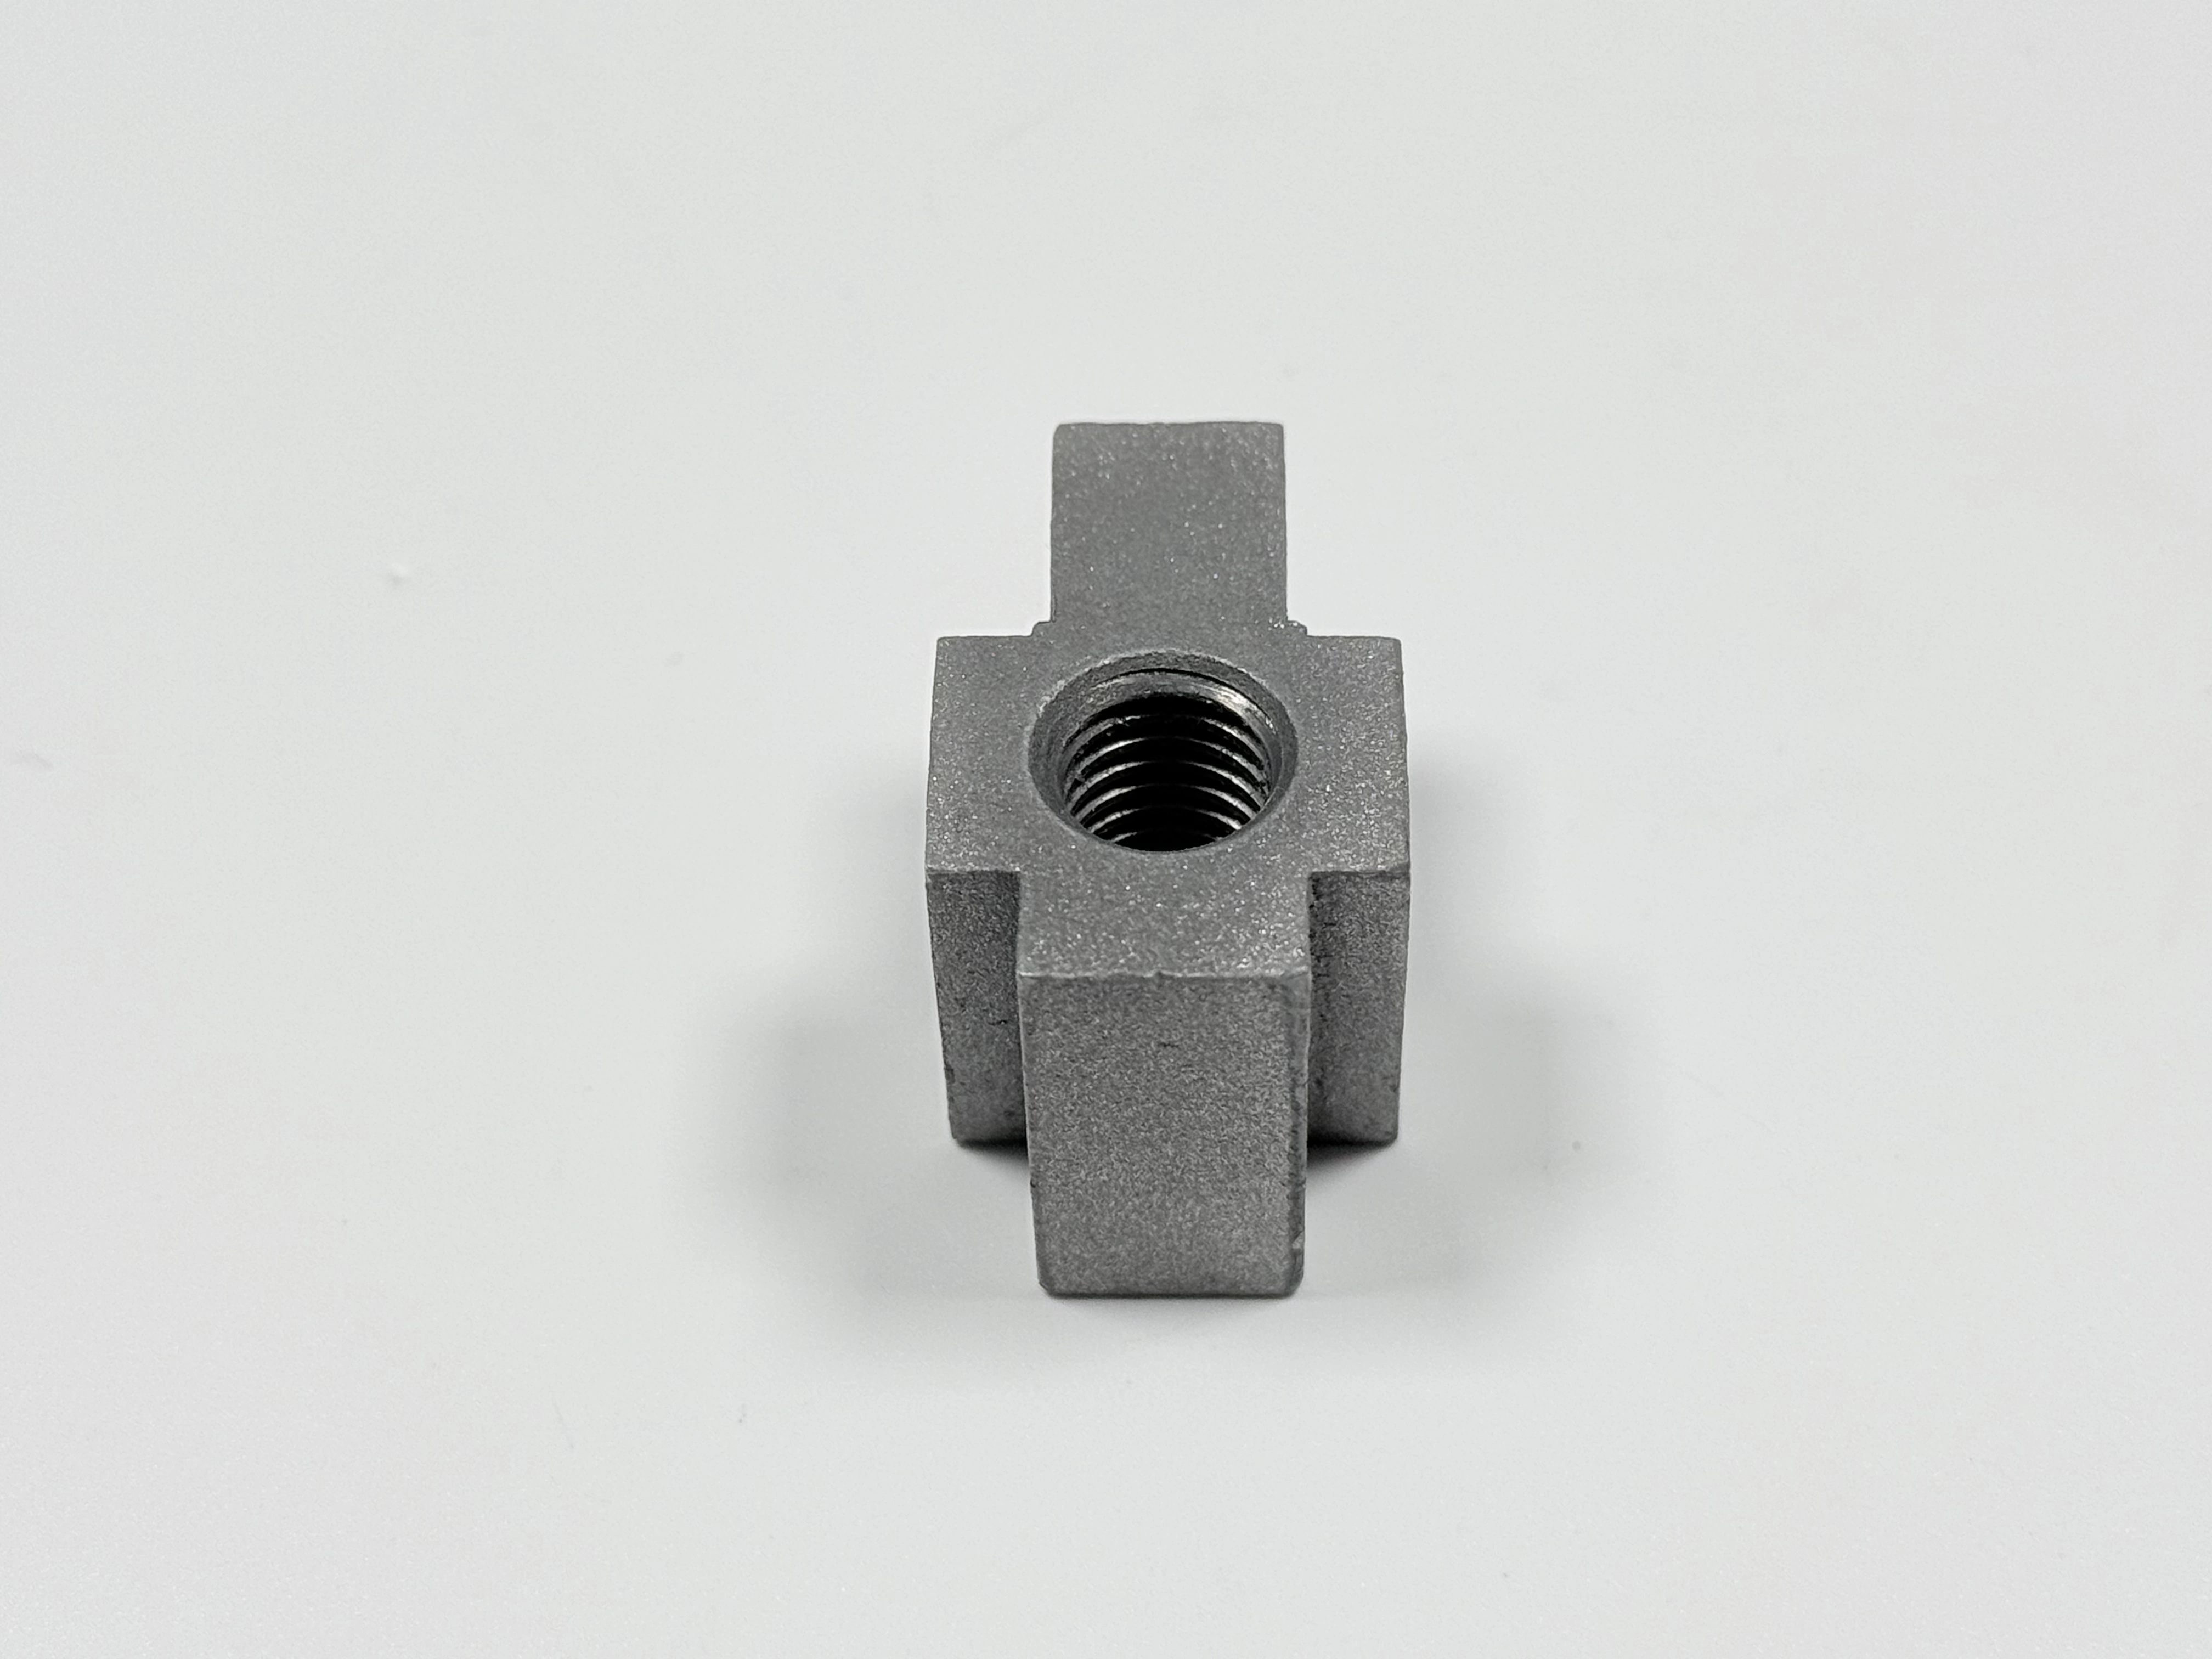
القطعة الخام تحتفظ بالمغذي على المقطع السميك.
ثلاثة مطالب وتسلسل واحد يحفظها
ثلاثة أرقام على الرسم تنتمي إلى ثلاث خطوات مختلفة: خضوع 355 MPa، وشبكة ثقوب محفوظة عند ±0.2 مم، واستواء 0.1 مم على وجه التركيب. الصب يضبط المقطع، والمعالجة الحرارية تضبط القوة، والتشغيل يضبط الرقمين الآخرين. أزح خطوة واحدة عن موضعها، يتغيّر رقم ويبقى الآخران على حالهما. ولهذا تُقرأ الثلاثة كتسلسل واحد، لا كثلاثة بنود منفصلة.
القوة تبدأ من المقطع. النتوء السميك آخر ما يتجمد، فعلى المغذي أن يبقى سائلًا وقتًا يكفي لتغذيته وهو يسحب المعدن إلى داخله. ثم على التسقية من 840–860 °C أن تعبر بذلك المقطع نطاق التحول كله، والمراجعة عند 550–600 °C تبلغ به HB 220–250. والشريط المصبوب مع القطعة يسجل ما فعله الفرن بتلك الصهرة، ويكون هو الدليل على الدورة التي مرّت بها.
والجدول 1 يقرن كل مطلب من هذه المطالب بالخطوة التي تضبطه، والفحص الذي يثبت أنه ضُبط فعلًا.
المطلب | الهدف | يُضبط عند | يثبته |
|---|---|---|---|
قوة الخضوع | ≥355 MPa | تغذية المغذي، تسقية 840–860 °C، مراجعة 550–600 °C | شريط مصبوب مع القطعة وفق ASTM A370 |
تباعد الثقوب | ±0.2 mm | أداة تثبيت وبرنامج بعد قطع الوجه | CMM |
استواء الوجه | 0.1 mm | قطع أخير من المرجع المشغّل | CMM أو لوح قياس مستوٍ |
الجدار والنتوء | جدار 8–12 mm، نتوء 25–30 mm | النموذج وخطة المغذي | فحص المقطع على القطعة الخام |
نظافة السفع | Sa 2.5 (ISO 8501-1) | السفع قبل القطع الأخير | لوح مقارنة |
ما يجب أن يحسمه الرسم قبل النموذج
وجه التركيب هو المرجع، وعلى الرسم أن يسمّيه قبل قطع النموذج. فالوجه المصبوب كما هو يحمل زاوية السحب وملمس الرمل وتشوه المعالجة الحرارية، فلا يستقر مستويًا على إطار ولا يصلح مرجعًا للقياس أو للتثبيت. علّم الوجه الذي يُقطع على الرسم، والسماحية المتروكة عليه، والتفاوتات التي تُقاس منه.
والرسم الذي يسمّي الفولاذ 45 وهدف خضوع ويترك المرجع للورشة يُخرج قطعًا مختلفة من موردين مختلفين. فتعليق المرجع، وسماحية التشغيل، وأداة القياس، تنتمي إلى الورقة نفسها التي تحمل شبكة الثقوب. واستراتيجية المرجع للمصبوبات المشغّلة تبدأ من تلك الورقة، لا من أول تجهيز على الآلة.
القوالب الرملية: 2–4 قطع في صندوق القالب
تطلب خطة القالب قالبًا رمليًا، ونموذجًا من الخشب أو الألمنيوم، وصندوق قالب يحمل 2–4 قطع. وهذا العدد يحدد كيف تُوزّع كلفة النموذج، وكم كتيفة تشترك في صبّة واحدة. وصندوق من أربع قطع يضع أربع كتائف في الصهرة نفسها، فيتحدث الشريط المصبوب مع القطعة عن الأربع.
يُقرأ اسم المسار وخطة القالب معًا. فحين يقول طلب عرض السعر «الصب بالشمع المفقود» وتقول الخطة «قالب رملي»، تؤكد الورشة أي المسارين يعمل فعلًا قبل قطع النموذج، لأن الاسم وحده لا يحدد القالب.
وتُسعّر مادة النموذج وعدد الصناديق في القالب كبند واحد على مسار صب الرمل، لا كبندين منفصلين.
مقطع 25–30 مم: حيث يُحسم 355 MPa
النتوء 25–30 مم آخر ما يتجمد، ويحتاج مغذيًا يبقى سائلًا بينما يسحب المقطع المعدن إلى داخله. ومن دون هذه التغذية يستقر الانكماش في النتوء، فيحمل المقطع حملًا أقل مما يفترضه الرسم.
ومعدل التبريد هو النصف الثاني من المسألة. فالمقطع السميك يصرف الحرارة ببطء عند قلبه، فقد يفوّت المركز نطاق التحول في التسقية. عندها تعمل المراجعة عند 550–600 °C على بنية أطرى، ويهبط الجسم دون 355 MPa بينما ينجح الشريط، ولا شيء في تقرير الشد ينبّه إلى ذلك.
سيناريو هندسي افتراضي: كتيفة 180×120×60 مم بوزن 1.8–2.5 kg وفيها نتوء 25–30 مم. مع المغذي تقع صلابة الجسم في HB 220–250؛ ومن دونه يبقى الشريط مقبولًا ويقع النتوء خارجها. والأرقام أهداف رسم، لا نتيجة دفعة من صهرة بعينها.
والأسمك ليس أأمن. فكل مليمتر إضافي يبطئ القلب ويطلب مغذيًا أكبر، ويدفع وزنًا لا يحمل حملًا. فالمقطع قرار حمل أولًا، ثم قرار صب.
تسقية 840–860 °C ومراجعة 550–600 °C: نافذة واحدة
نافذة التسقية من 840–860 °C، حرارة تكفي لإدخال الكربون في المحلول دون إنماء الحبيبات. وتحتها لا يتشكل الأوستنيت كاملًا، فيجد المراجعة مادة أقل يعمل عليها.
والمراجعة عند 550–600 °C تقترن بـ HB 220–250. فمراجعة عند الطرف الأدنى تترك الصلابة فوق 250 وتأخذ من المتانة؛ وعند الطرف الأعلى تهبط الصلابة دون 220 ويتبعها الخضوع إلى أسفل.
الصلابة هي المقياس البديل في الورشة، وهي الوحيدة التي تُقرأ على القطعة نفسها. فرقم داخل نطاق HB 220–250 يقول إن المقطع استجاب للمراجعة، ولا يقول شيئًا عن رقم الشد. ويبقى على الشريط أن يُشد وفق ASTM A370 ليُعرف الرقم.
والنافذة تفترض صهرة فولاذ 45 وفق GB/T 699-2015 والمقاطع المذكورة في الجدول. غيّر الدرجة أو المقطع، فتُضبط النافذة من جديد؛ واختيار مادة الصب يسبق ورقة المعالجة الحرارية، لأن الورقة تُكتب على مادة محددة.
أشرطة الاختبار: تُصب مع القطعة وتُشد وفق ASTM A370
الشريط المصبوب مع القطعة يُصبّ من المغرفة نفسها التي تصبّ الكتيفة، ويمر بالمعالجة الحرارية نفسها. والشد وفق ASTM A370 يبلّغ قوة الخضوع وقوة الشد لتلك الصهرة، ويحمل التقرير رقم الصهرة نفسه.
الشريط يثبت الصهرة والفرن، ولا يثبت قلب نتوء 25–30 مم، لأنه أصغر مقطعًا وأسرع تبريدًا من المقطع الذي يمثله. وقد تخرج من الدفعة نفسها قطعة بشريط ناجح ونتوء طري، ولا تعارض بين الأمرين.
وموضع الشريط ينتمي إلى مراجعة النموذج، حيث يُثبّت المقطع الذي عليه أن يمثله. واختبار الخواص الميكانيكية يغطي الشد والتقرير الذي يقف خلفه، من العينة إلى رقم القبول.
ويسجل مثال من سجل دفعة هذه الفجوة: نجح الشريط، ولم يبلغ الجسم 355 MPa، فكان التصحيح مغذيًا على المقطع السميك مع تعديل في المراجعة. وكلفة المغذي أقل من إعادة العمل التي منعها، فالمغذي يُضاف في القالب، وإعادة العمل تبدأ بعد أن تخرج الدفعة.
الصلابة HB 220–250: فحص الجسم وأربع بوابات قبول
الصلابة على الجسم هي الفحص الذي لا يستطيعه الشريط. فقيمة داخل HB 220–250 تقول إن المقطع السميك أخذ المراجعة؛ وقيمة خارجها تقول إن المقطع أو الفرن خرج عن النافذة، وقد يبقى الشريط مقبولًا.
ثبّت نقاط الفحص على الرسم. فقراءة واحدة على وسادة منظفة قرب البوابة ليست فحصًا للجسم، لأن النتوء والجدار 8–12 مم يبردان بمعدلين مختلفين. والرقم المعتد به يؤخذ من مقطع 25–30 مم، حيث يحمل الحمل.
أربع بوابات قبول تحفظ القطعة قبل الشحن: القوة من الشريط المصبوب مع القطعة وصلابة الجسم، والمقاس من CMM أو لوح قياس مستوٍ، ونظافة السفع من لوح مقارنة، وعيوب السطح من فحص الجسيمات المغناطيسية أو السوائل المخترقة. وكل بوابة تحتاج أداة قياس مسمّاة على الرسم، وإلا لم يستطع مفتش ثانٍ تكرار النتيجة.
السفع إلى Sa 2.5: قرار أبعاد قبل التشغيل
Sa 2.5 وفق ISO 8501-1 تصف نظافة السطح بعد السفع، لا خشونته. والدرجة تطلب معدنًا شبه أبيض أُزيلت عنه القشرة والصدأ والأتربة، ويُحكم عليها بلوح مقارنة، لا بمقياس خشونة.
السفع يزيل معدنًا مع القشرة، ولهذا يجري قبل القطع الأخير. اسفع وجهًا منتهيًا، فتدور الحواف المقطوعة وتتحرك حواف الثقوب، ويُعاد قياس التباعد على قطعة تغيّر سطحها. والجدول 2 يضع الترتيبين جنبًا إلى جنب، مع ما يحفظه كل ترتيب وما يكلّفه.
الترتيب | ما يحفظه | ما يكلّفه | أين يفشل |
|---|---|---|---|
اسفع ثم اقطع الوجه | التباعد والاستواء يُقطعان بعد آخر خطوة تزيل معدنًا | تجهيز إضافي وإخفاء | تلف الإخفاء على ثقب منتهٍ |
اقطع الوجه ثم اسفع | وجه نظيف قبل السفع | قطع ثانٍ على المرجع وإعادة فحص للتباعد | حواف مدورة وتباعد تحرّك |
والإخفاء يتبع المنطق نفسه. فكل ثقب أو وجه سبق قطعه يبقى مغطى خلال السفع، ووجه التركيب يُقطع بعد ذلك، فلا يلمس السفع المرجع أبدًا. وخطوة السفع الرملي تُعتمد مقابل لوح مقارنة، ومواصفة السفع للمصبوبات تبدأ من تلك الدرجة، لا من رقم خشونة يُكتب منفصلًا.
استواء 0.1: المرجع المشغّل
استواء 0.1 مم يُقطع ولا يُصب. فالقطعة الخام تصل بزاوية سحب وبتشوه من المعالجة الحرارية، والسماحية المتروكة على الوجه عليها أن تغطي الاثنين قبل أن ينظف القطع الأخير الوجه كله. فإن لم تغطهما، خرج القطع ناقصًا.
وإذا نقصت السماحية نظّف القاطع زاوية واحدة وارتجّت الصفيحة على الباقي. تفشل القراءة وإن حفظت الآلة تفاوتها، لأن العيب في القطعة لا في الآلة. والشكل 2 يبيّن الوجه المنتهي على لوح قياس، وهو الفحص المعتد به.
الوجه المشغّل يُقرأ على لوح قياس بعد القطع الأخير.
التشوه هو المتغير الذي يأكل السماحية. فالكتيفة التي تتشوه في التسقية قد تفقد معظم السماحية قبل أن تبلغ المخرطة، فيحمل الرسم سماحية لأجله، وتشغيل المصبوبات يبدأ من حالة القطعة الخام، لا من مقاسها الاسمي.
والثقب الرملي تحت الوجه خطر آخر. اقطع فيه، ينفتح الوجه ويظهر منخفض في موضع مقعد البرغي. فتُفحص القطعة الخام قبل القطع، ويُلتقط الشطب قبل أن تُصرف ساعات التشغيل.
تباعد الثقوب ±0.2: أداة تثبيت لا مثقاب يد
تباعد الثقوب ±0.2 مم على وجه التركيب يأتي من أداة تثبيت وبرنامج، لا من مهارة المشغّل. والثقوب تُثقب بعد قطع الوجه، من المرجع نفسه، فيشترك التباعد والاستواء في مرجع واحد.
والثقب المثقوب يدويًا يقع حيث تجلس علامة النقر، والعلامة تجلس حيث سمح التخطيط. وعلى شبكة الثقوب يتراكم الخطأ، والإطار المزاوج هو ما يقرر هل تُجمّع القطعة.
افحص التباعد على CMM والقطعة مشدودة كما ستُربط على الإطار. فالكتيفة غير المشدودة قد ترتخي بين الآلة والمقياس، وتتحرك القراءة معها، فيخرج رقم لا يشبه حال التشغيل. ولهذا ينتمي التشغيل باستخدام CNC للوجه والثقوب إلى تجهيز واحد، وتُقرأ النتيجة في الحالة المشدودة نفسها.
وإذا حمل الإطار المزاوج ثقوبًا مطوّلة، جاز أن يكون التباعد أرخى من ±0.2 مم، لأن المطوّل يمتص الفرق. وهذا قرار رسم، ويجب أن يُتخذ قبل بناء أداة التثبيت، لا بعدها.
التخميل: فقط إذا قاله الرسم
الفولاذ الكربوني لا يقبل التخميل كما يقبله الفولاذ المقاوم للصدأ. والكلمات الثلاث على الرسوم، التخميل والفسفتة والأكسدة السوداء، تسمّي ثلاث عمليات بثلاثة معايير قبول، وكتيفة الفولاذ 45 تأخذ عادةً واحدة من الأخيرتين.
تعليق السطح يقول «تخميل بانتظار رسم العميل»، وهذه هي الحالة الصحيحة التي تُحفظ. فالخطوة الأخيرة لا تبدأ حتى يسمّي الرسم عملية واحدة ومعيارًا واحدًا؛ وإلا خمّنت الورشة، ولم تجد خطة الفحص ما تقيس عليه.
اكتب على أمر الشراء كلمة واحدة، لا ثلاثًا. فأمر شراء يقول «معالجة سطحية» يترك العملية مفتوحة، وقد تصل دفعتان بتشطيبين مختلفين، كلاهما مقبول للعين ولا واحد منهما يطابق الرسم.
خيارات التشطيب السطحي تفعل أشياء مختلفة بوجه فولاذي، والتعليق يقرر أيها يعمل. وحالة توريد صب معادن على الموقع نفسه تبيّن كيف يقود تعليق التشطيب سجل دفعة، وكيف يحكم المفتش على أساسه.
الأسئلة الشائعة
