Cara de brida de fundición de aluminio: las garras la comban
Un torno que mantiene la cota puede dejar una cara de brida combada, porque las garras aprietan el borde durante el corte. La planitud, el diámetro de la brida, el diámetro del orificio y la perpendicularidad son objetivos del plano: 0,05 mm, Ø60±0,5 mm, Ø20 mm H9 y 0,1 mm. Ninguno de estos valores es un resultado medido.
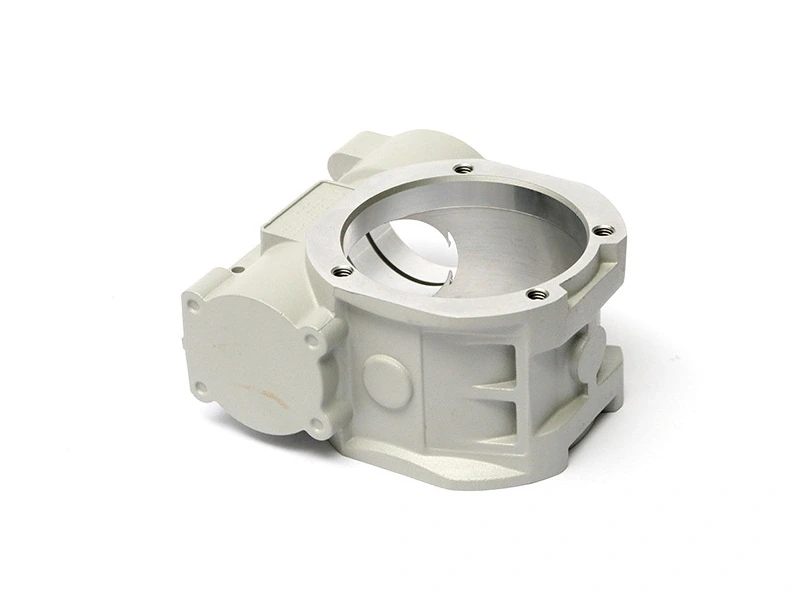
La pieza es un codo bridado de 75×60×55 mm en A356 (GB/T 1173 ZL101A, grado pendiente de confirmación), colado con un peso objetivo de 150±20 g mediante fundición por gravedad en molde metálico. El diámetro exterior de la brida queda en bruto de colada, en la cota objetivo de Ø60±0,5 mm del plano, por eso el torno solo refrenta el lado de estanqueidad.
¿Cómo se deforma la cara de brida colada tras el mecanizado?
Un objetivo de planitud de 0,05 mm en una brida de Ø60 mm se pierde en las garras antes de que la herramienta toque la cara. La planitud mide cuánto se aparta la cara de estanqueidad de un plano perfecto. Las garras aprietan el borde mientras la herramienta corta, así que la cara solo es plana en ese estado de amarre.
El torno mantiene su posición, así que una máquina nueva no ayuda. El movimiento de la cara es recuperación elástica: el retorno del metal al soltar las garras.
La solución está en la posición de amarre y en el montaje. Una segunda pasada con las mismas garras repite la recuperación elástica y añade una prueba de presión.
¿Por qué se comba la cara al amarrar una brida de 60 mm?
Una garra sobre el borde exterior delgado tiene poco metal detrás. Con una pared de 4–6 mm, el borde pierde redondez y la cara se comba con él. Una garra sobre una sección más gruesa resiste el mismo empuje.
0,05 mm son 50 µm: las garras no deben mover el borde más de unos 50 µm, porque la cara libre devuelve ese movimiento.
El punto donde las garras tocan la brida tiene que figurar en la hoja de proceso. Un cambio de útil es un coste único; un retrabajo repite el montaje y la prueba.
¿Cómo se comprueba la planitud de 0,05 mm sobre un mármol?
Una galga de espesores de 0,05 mm determina la planitud sobre un mármol, con la pieza fuera del plato. La galga es una lámina fina de acero y el mármol, una mesa plana de referencia. La pieza se apoya por su propio peso. Pase la lámina por todo el borde exterior, por el borde del orificio y por dos puntos opuestos de la cara. Si entra en cualquiera de estas posiciones, la cara no cumple.
Libre significa que la pieza está asentada sobre el mármol a la temperatura del taller; anotado así, el mármol y la lámina permiten que un segundo inspector rechace la pieza por el mismo motivo.
| Característica | Objetivo (mm) | Rango admisible | Estado | Se comprueba con |
|---|---|---|---|---|
| Planitud de la cara de brida | 0,05 | ≤ 0,05, la lámina no debe entrar | objetivo de diseño | Mármol y galga de espesores |
| Perpendicularidad del orificio (respecto a la cara de brida) | 0,1 | ≤ 0,1 | objetivo de diseño | CMM |
¿Por qué se mecanizan cara y orificio en un solo montaje?
Un solo montaje mecaniza la cara de la brida y el orificio de Ø20 mm H9, de modo que la cara recién mecanizada queda como referencia de la perpendicularidad de 0,1 mm del orificio. Una referencia es la superficie desde la que se mide una tolerancia. El orificio está especificado H9, una tolerancia del diámetro interior que un pie de rey no puede confirmar.
Un segundo amarre pone las garras en otra posición: la cara se corta con un amarre y el orificio con otro, y la perpendicularidad acusa la diferencia.
El montaje es una partida de coste: un amarre, un refrentado y un mandrinado. Separarlos añade un segundo amarre y una segunda ocasión de deformar la brida. La cotización sigue el número de montajes.
¿Cuándo pide la cara de brida un segundo torneado?
Un segundo torneado empieza por un cambio de amarre. Las garras que cortaron la primera cara repetirán la recuperación elástica: el útil o el contacto de las garras tiene que cambiar antes de que la herramienta corte. Después se comprueba la cara con la pieza libre; si la cara sigue sin cumplir y queda sobreespesor por encima de la cara final, el corte está justificado. El corte añade un amarre y una prueba de presión de 0,9 MPa.
Refrentar solo la cara cambia la cara de referencia de 0,1 mm; el orificio tiene que volver a referenciarse contra la cara nueva, o cortarse en el mismo montaje.
Si el sobreespesor es escaso, la pieza se desecha. Una pasada que no llega a limpiar la cara desperdicia el montaje y la prueba. El plano tiene que recoger el sobreespesor.
Compruebe la cara con la pieza libre y después el sobreespesor. La prueba de 0,9 MPa es un control de liberación de la pieza; no es su presión nominal.
Envíe el plano con la indicación de planitud de 0,05 mm, la brida de Ø60±0,5 mm y la indicación de perpendicularidad de 0,1 mm. Añada la prueba de 0,9 MPa×60 s, para que la cotización cubra el útil y el montaje según esas indicaciones.