Orificio de fundición de aluminio: ¿desmoldeo o plato?
El orificio Ø20 H9 puede salir ovalado de la máquina, en la carrera de expulsión o entre las garras que lo sujetan para tornear el orificio y la cara de la brida. H9 es la clase de tolerancia del orificio, una banda estrecha en el plano; la galga de tapón, una galga pasa/no pasa, decide si el orificio acabado cumple.
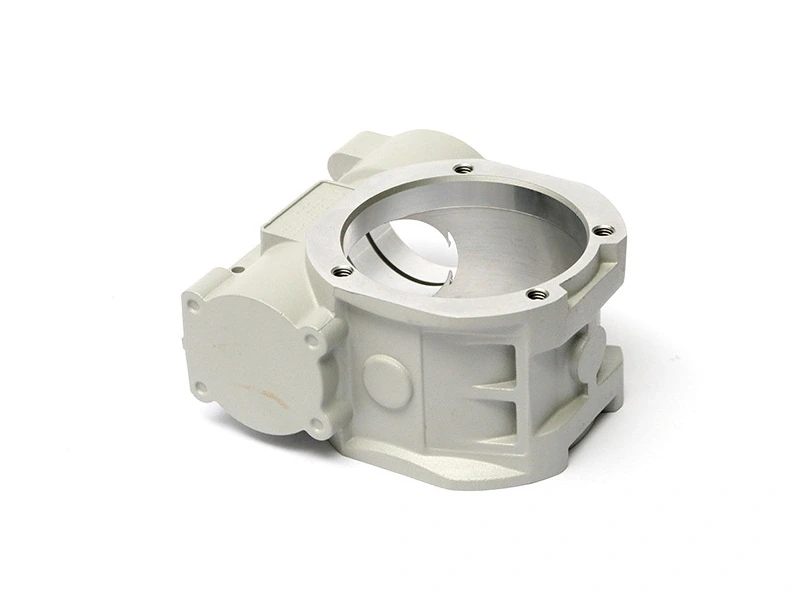
La pieza es un codo bridado de 75×60×55 mm en A356 (GB/T 1173 ZL101A, pendiente de confirmación) de 150±20 g, colado mediante fundición por gravedad en molde metálico, en bruto de colada, estado F. Su orificio Ø20 H9 y la perpendicularidad de 0,1 mm del eje del orificio son objetivos del plano por confirmar; la pared de 4–6 mm es la sección nominal.
¿Por qué se ovala el orificio después de mecanizar?
La expulsión empuja la pieza caliente fuera del macho, y tres garras del plato, el portapiezas del torno, agarran esa pared delgada antes del corte. Ambas cosas ocurren antes de medir: la primera deja ovalado el orificio en bruto, y las garras solo lo ponen redondo mientras están cerradas.
El corte sale redondo mientras las garras lo sujetan, y el orificio libre se lee ovalado al abrirlas.
¿El orificio ovalado es culpa de la colada o del mecanizado?
Dos lecturas separan las causas, y solo la de la pieza acabada usa la galga de tapón H9. El orificio en bruto lleva sobreespesor de mecanizado, por eso el extremo pasa no puede entrar en él. Un micrómetro de interiores, un calibre de interiores de tres puntos o una CMM miden su diámetro mayor y menor en dos ejes perpendiculares; la diferencia es la ovalización de colada.
Esa diferencia debe quedar dentro de un límite del plano o de uno acordado con la fundición. Una lectura por encima del límite apunta a la puesta a punto de la expulsión. Una lectura dentro del límite, con la galga de tapón rechazando la pieza después del torneado, deja dos sospechosos. Una ovalización que repite la dirección de colada es la forma que dejó la colada; una apretada solo donde apoyaba una garra es el amarre. El orden decide el utillaje: la puesta a punto de la expulsión y el amarre son dos trabajos distintos.
En el orificio en bruto, un corte radial más profundo no puede eliminar la ovalización: la pared delgada vuelve a la forma que dejó la expulsión. Ese camino pertenece a la puesta a punto de la expulsión.
¿Comprueba un pie de rey un orificio ovalado de 20 mm?
No. Un pie de rey colocado en la dirección ancha da por bueno el orificio, porque solo lee el diámetro que pasa por los dos puntos altos, no el estrecho. La galga de tapón Ø20 H9 tiene dos extremos y juzga solo el orificio acabado: el extremo pasa entra hasta el fondo y el extremo no pasa se detiene en el chaflán. Un orificio ovalado deja que el extremo no pasa empiece a entrar por la dirección ancha; un orificio por debajo de medida detiene el extremo pasa en la boca. La pieza queda libre, porque un orificio amarrado se lee redondo. Una galga que no llega a la profundidad total puede aprobar una ovalización más adentro.
| Elemento | Objetivo (mm) | Rango admisible | Se mide con |
|---|---|---|---|
| Diámetro del orificio | Ø20 H9 (objetivo del plano) | Entra el pasa; el no pasa queda fuera | Galga de tapón Ø20 H9 |
| Eje del orificio | 0,1 respecto a la cara de la brida (objetivo del plano) | 0,1 o menos, pieza libre | CMM |
| Pared del orificio | 4–6 (sección nominal) | 4–6 | Pie de rey, sección de pared según plano |
¿Por qué tiene que alinearse el orificio con la brida?
La perpendicularidad de 0,1 mm mantiene el orificio perpendicular a la cara de la brida, la referencia de la unión. Un eje inclinado hace que los tornillos de la brida tiren de la unión hacia un lado. Una CMM, una máquina de medición por coordenadas, informa del eje respecto a esa cara; la lectura debe cumplir la indicación de 0,1 mm.
Tornear la cara y el orificio en un mismo montaje mantiene ese eje, mientras que un segundo montaje vuelve a referenciar la pieza y consume la tolerancia.
¿Se puede corregir un orificio ovalado o es chatarra?
Un orificio acabado ovalado tiene dos diámetros. Un nuevo corte debe limpiar el punto alto, y eso pide margen por debajo del límite superior H9 para una pasada más; un punto bajo por debajo del límite inferior no admite aporte de material. Cuando el punto alto está en el extremo superior de la banda, cualquier corte que redondee el orificio se pasa del límite superior y la pieza es chatarra. Un corte dentro de la banda corrige la medida, no la ovalización en estado libre, así que el orificio retrabajado se somete otra vez a la comprobación en estado libre.
El retrabajo añade un montaje más y una comprobación con galga. Ese montaje vuelve a referenciar la pieza, de modo que la CMM vuelve a comprobar el eje de 0,1 mm; el corte también quita más metal de la pared, por eso la prueba de aceptación de 0,9 MPa y 60 s se repite. Cuando pieza tras pieza no pasa la galga, las lecturas deciden el utillaje: un fallo de colada apunta a la puesta a punto de la expulsión, y un fallo solo después del torneado apunta al amarre.
Envíe el plano con la indicación Ø20 H9, la perpendicularidad de 0,1 mm y la galga especificada para el orificio. Esos tres datos en una sola hoja reúnen el plan de torneado y el de inspección.