
45 स्टील ब्रैकेट कास्टिंग: टेस्ट बार, ब्लास्टिंग, मशीन फेस
औद्योगिक फ़्रेम के लिए 45 स्टील ब्रैकेट कास्टिंग का रूट दो आँकड़े तय करते हैं: 355 MPa न्यूनतम उत्पत्ति शक्ति और ±0.2 mm होल पिच। पहले बैच में टेन्साइल बार पास हुआ और बॉडी कम पड़ गई। हल ब्रैकेट पर ढाले गए बार, 25 से 30 mm के सेक्शन पर राइज़र और टेम्पर की दोबारा जाँच से निकला, और ब्लास्टिंग मशीन किए फेस से पहले रखी गई। मेटल कास्टिंग आकार तय करती है। नीचे के चार गेट तय करते हैं कि कोई बैच शॉप छोड़ेगा या नहीं।
पुर्ज़ा और दो आँकड़े
ब्रैकेट औद्योगिक एन्क्लोज़र के अंदर फ़्रेम पर बोल्ट होता है। वह स्टैटिक लोड और कंपन उठाता है। पुर्ज़ा GB/T 699-2015 के हिसाब से 45 स्टील में ढलता है, क्वेंच और टेम्पर होता है, ब्लास्ट होता है, और माउंटिंग फेस पर मशीन होता है।
दीवार 8 से 12 mm चलती है। मोटा सेक्शन 25 से 30 mm चलता है, दीवार से कम से कम दोगुना। यही क़दम दोनों टकरावों की शुरुआत करता है।
ड्रॉइंग उत्पत्ति शक्ति 355 MPa पर और होल पिच ±0.2 mm पर रखती है, साथ में माउंटिंग फेस पर 0.1 mm फ्लैटनेस। न उत्पत्ति शक्ति कास्टिंग से पढ़ी जा सकती है, न पिच। एक को टेन्साइल टेस्ट चाहिए, दूसरे को मशीन किया डेटम।
यह रिकॉर्ड प्रोसेस का उदाहरण है, किसी ग्राहक का प्रोग्राम नहीं। जो आगे ले जाया जा सकता है, वह जाँचों का क्रम है।
पहला टकराव: 355 MPa बनाम 25 से 30 mm सेक्शन
ग्रेड मोटे सेक्शन में उत्पत्ति शक्ति तय नहीं करता। 25 से 30 mm का सेक्शन सबसे बाद में जमता है, और उसके पीछे का फ़ीड रास्ता बंद हो सकता है जबकि कोर अभी तरल है। वहाँ बैठी श्रिंकज छिद्रता लोड उठाने वाले सेक्शन को काट देती है।
840 से 860 °C की क्वेंचिंग कोर को 8 से 12 mm की दीवार से धीमे ठंडा करती है। धीमा कोर कम हद तक ट्रांसफ़ॉर्म होता है, और 550 से 600 °C का टेम्पर वह वापस नहीं ला सकता जो क्वेंचिंग ने छोड़ दिया। बॉडी बार से नरम पढ़ी जाती है।
कास्ट-ऑन बार मोटे सेक्शन से पतला होता है, इसलिए तेज़ ठंडा होता है और 355 MPa पास कर जाता है जबकि सेक्शन नहीं करता। बार हीट और ट्रीटमेंट साबित करता है, कोर नहीं।
जब निर्णायक सेक्शन बार के सेक्शन के क़रीब होता है, दोनों साथ चलते हैं। 25 से 30 mm पर दोनों अलग पड़ जाते हैं, और ड्रॉइंग को टेन्साइल रिपोर्ट के बगल में बॉडी की जाँच चाहिए।
दूसरा टकराव: होल पिच ±0.2 बनाम ब्लास्टिंग
Sa 2.5 ब्लास्टिंग सतह से धातु हटाती है। ब्लास्ट एक समान गहराई नहीं काटती; वह कास्टिंग की सतह, किनारों और गेट पैड के साथ चलती है। ब्लास्ट धातु को µm के पैमाने पर खिसकाती है। ब्लास्ट से पहले ±0.2 mm के भीतर बैठा होल पैटर्न बाद में उससे बाहर बैठ सकता है।
रूट इस तरह चलता है: कास्टिंग, गेट काटना, नॉर्मलाइज़िंग या क्वेंच और टेम्पर, कास्ट-ऑन बार, Sa 2.5 तक ब्लास्ट, माउंटिंग फेस की मशीनिंग, फिर वह फ़िनिश जिसका नाम ड्रॉइंग लेती है। ब्लास्ट कट से पहले बैठती है ताकि कट वह हटा दे जो ब्लास्ट ने खिसकाया।
ब्लास्ट कट के बाद रखें, तो मशीन किया फेस प्रोफ़ाइल पकड़ लेता है। तब होल पिच और 0.1 mm फ्लैटनेस ऐसी सतह पर दोबारा कटते हैं जिस पर स्टॉक बचा ही नहीं। कोर वाले होल और पहले से मशीन किए पैड मास्क करने से ग्रिट उन सतहों से दूर रहता है जो कटने वाली हैं।
मास्किंग क्रम का विकल्प नहीं है। वह एक फेस बचाती है, वह टॉलरेंस नहीं जो ब्लास्ट पहले ही खर्च कर चुकी है।
पहला बैच: टेस्ट बार पास, बॉडी कम
पहले बैच का टेन्साइल बार पास हुआ और बॉडी की जाँच फेल हुई। बार 355 MPa के टारगेट तक पहुँचा। बॉडी नहीं पहुँची, और सेक्शन टारगेट से कम दर्ज हुआ।
बार की रिपोर्ट में कुछ भी इसका संकेत पहले से नहीं दे रहा था। बार की केमिस्ट्री सही थी और टेम्पर भी सही था। जो वह साझा नहीं करता था, वह सेक्शन की ठंडक की दर थी।
बैच रोका गया, शिप नहीं हुआ। सिर्फ़ बार वाला गेट उसे रिलीज़ कर देता: बार शीट का हर मान अपनी सीमा के अंदर बैठा था। फ़र्क़ नमूने में था, टेस्ट में नहीं। उस गेट के पीछे का टेन्साइल तरीक़ा तय है; जिस पुर्ज़े का वह प्रतिनिधित्व करता है, वह बदलता है।
टेस्ट सही था, पर जिस पुर्ज़े का वह बयान दे रहा था वह पुर्ज़ा पास होने वाला नहीं था (चित्र 1)।
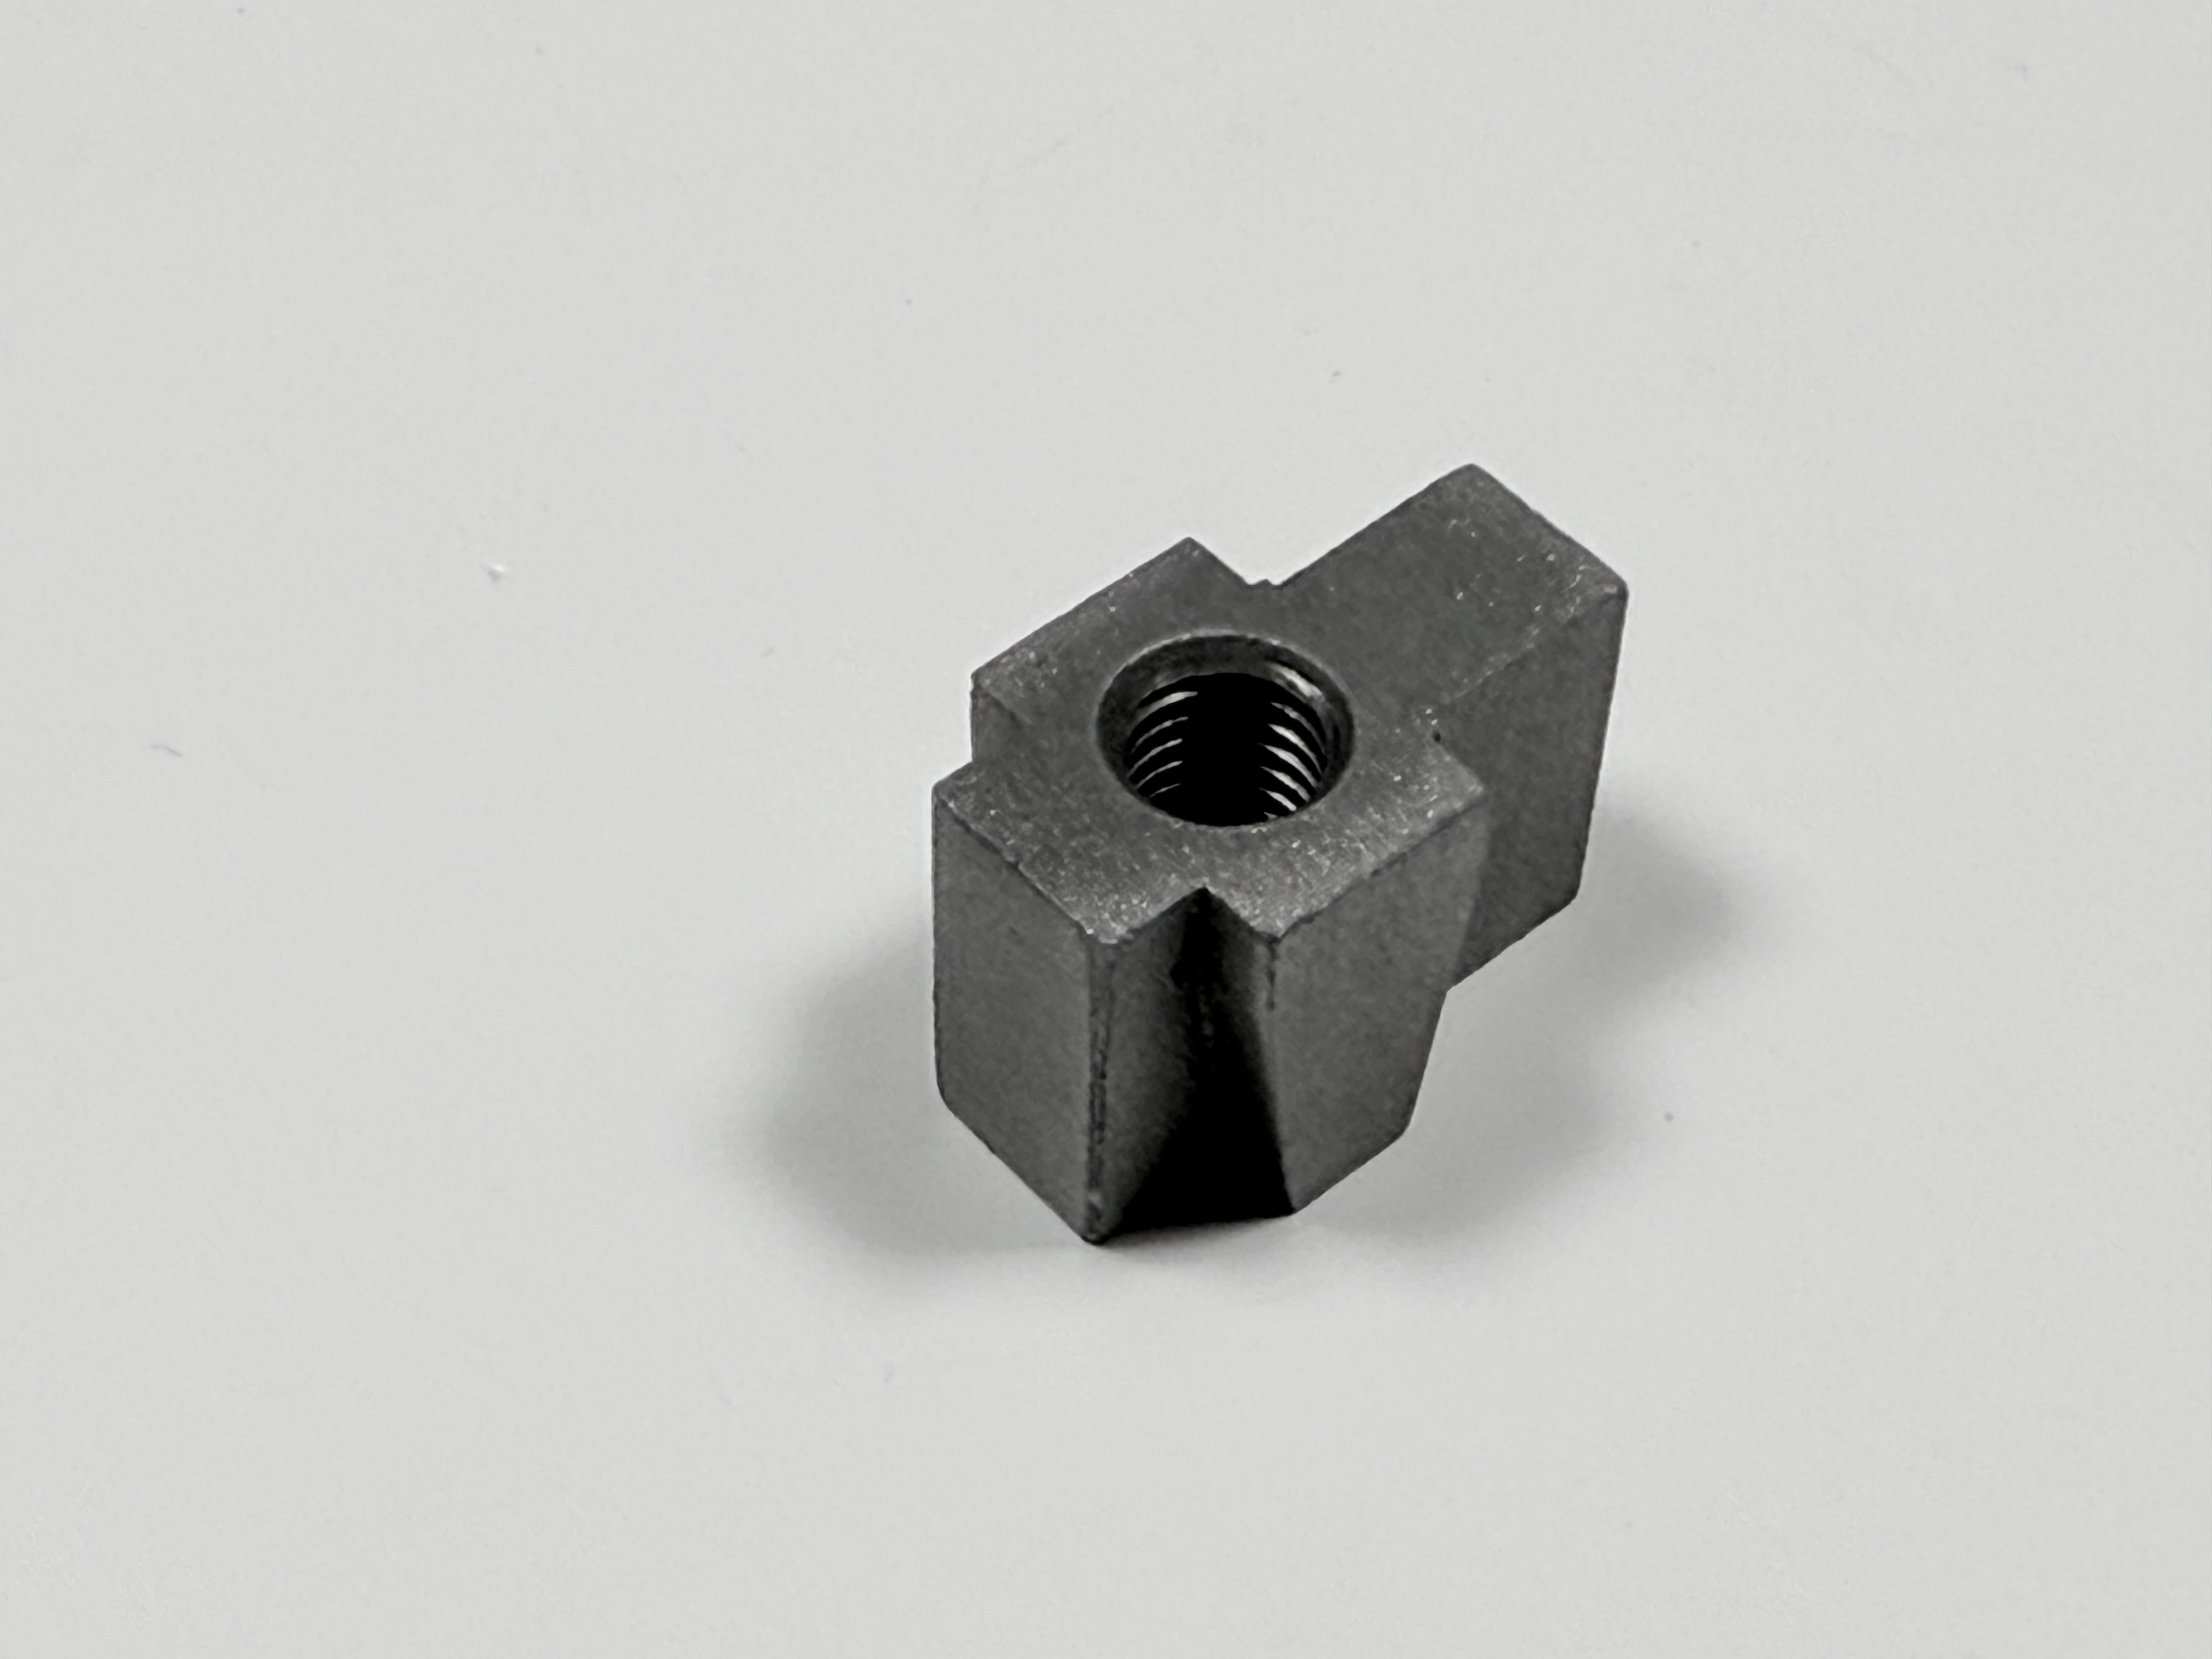
चित्र 1. गेट कटे हुए और राइज़र पैड अभी लगे हुए — इसी हालत में ब्रैकेट हीट ट्रीटमेंट में जाते हैं।
क्या बदला: राइज़र, टेस्ट बार, टेम्पर
अगले लेआउट ने फ़ीड, बार और टेम्पर, तीनों बदले। 25 से 30 mm के सेक्शन पर राइज़र लगाया गया ताकि वह उसे फ़ीड कर सके। बार ब्रैकेट पर आ गया, उसी हीट में डाला गया और उसी फ़र्नेस लोड में ट्रीट हुआ। टेम्पर 550 से 600 °C के भीतर वापस लाया गया और बॉडी पर जाँचा गया, सिर्फ़ बार पर नहीं (चित्र 2)।
राइज़र फ़ीडिंग संभालता है, बार सबूत संभालता है, टेम्पर बॉडी संभालता है। जो सेक्शन ठोस है वह भी कम टेम्पर किया हो सकता है, और सही टेम्पर श्रिंकज कैविटी नहीं भर सकता।
राइज़र हार्डनेबिलिटी का इलाज नहीं है। जो सेक्शन ग्रेड के हिसाब से बहुत मोटा है, उसका कोर फ़ीडिंग से ट्रांसफ़ॉर्म नहीं होगा। तब जवाब सेक्शन बदलना है या दूसरा ग्रेड।
ब्लास्टिंग फ़िनिश कट से पहले ही रही, और कोर वाले होल मास्क किए गए। माउंटिंग फेस की सीएनसी (कंप्यूटर न्यूमेरिकल कंट्रोल) मशीनिंग ब्लास्ट के बाद चली, इसलिए आख़िरी ऑपरेशन ने वह सतह बनाई जो फ़्रेम पर बोल्ट होती है।
क़ीमत हर हीट के लिए एक टेस्ट बार और एक अतिरिक्त कठोरता जाँच है।
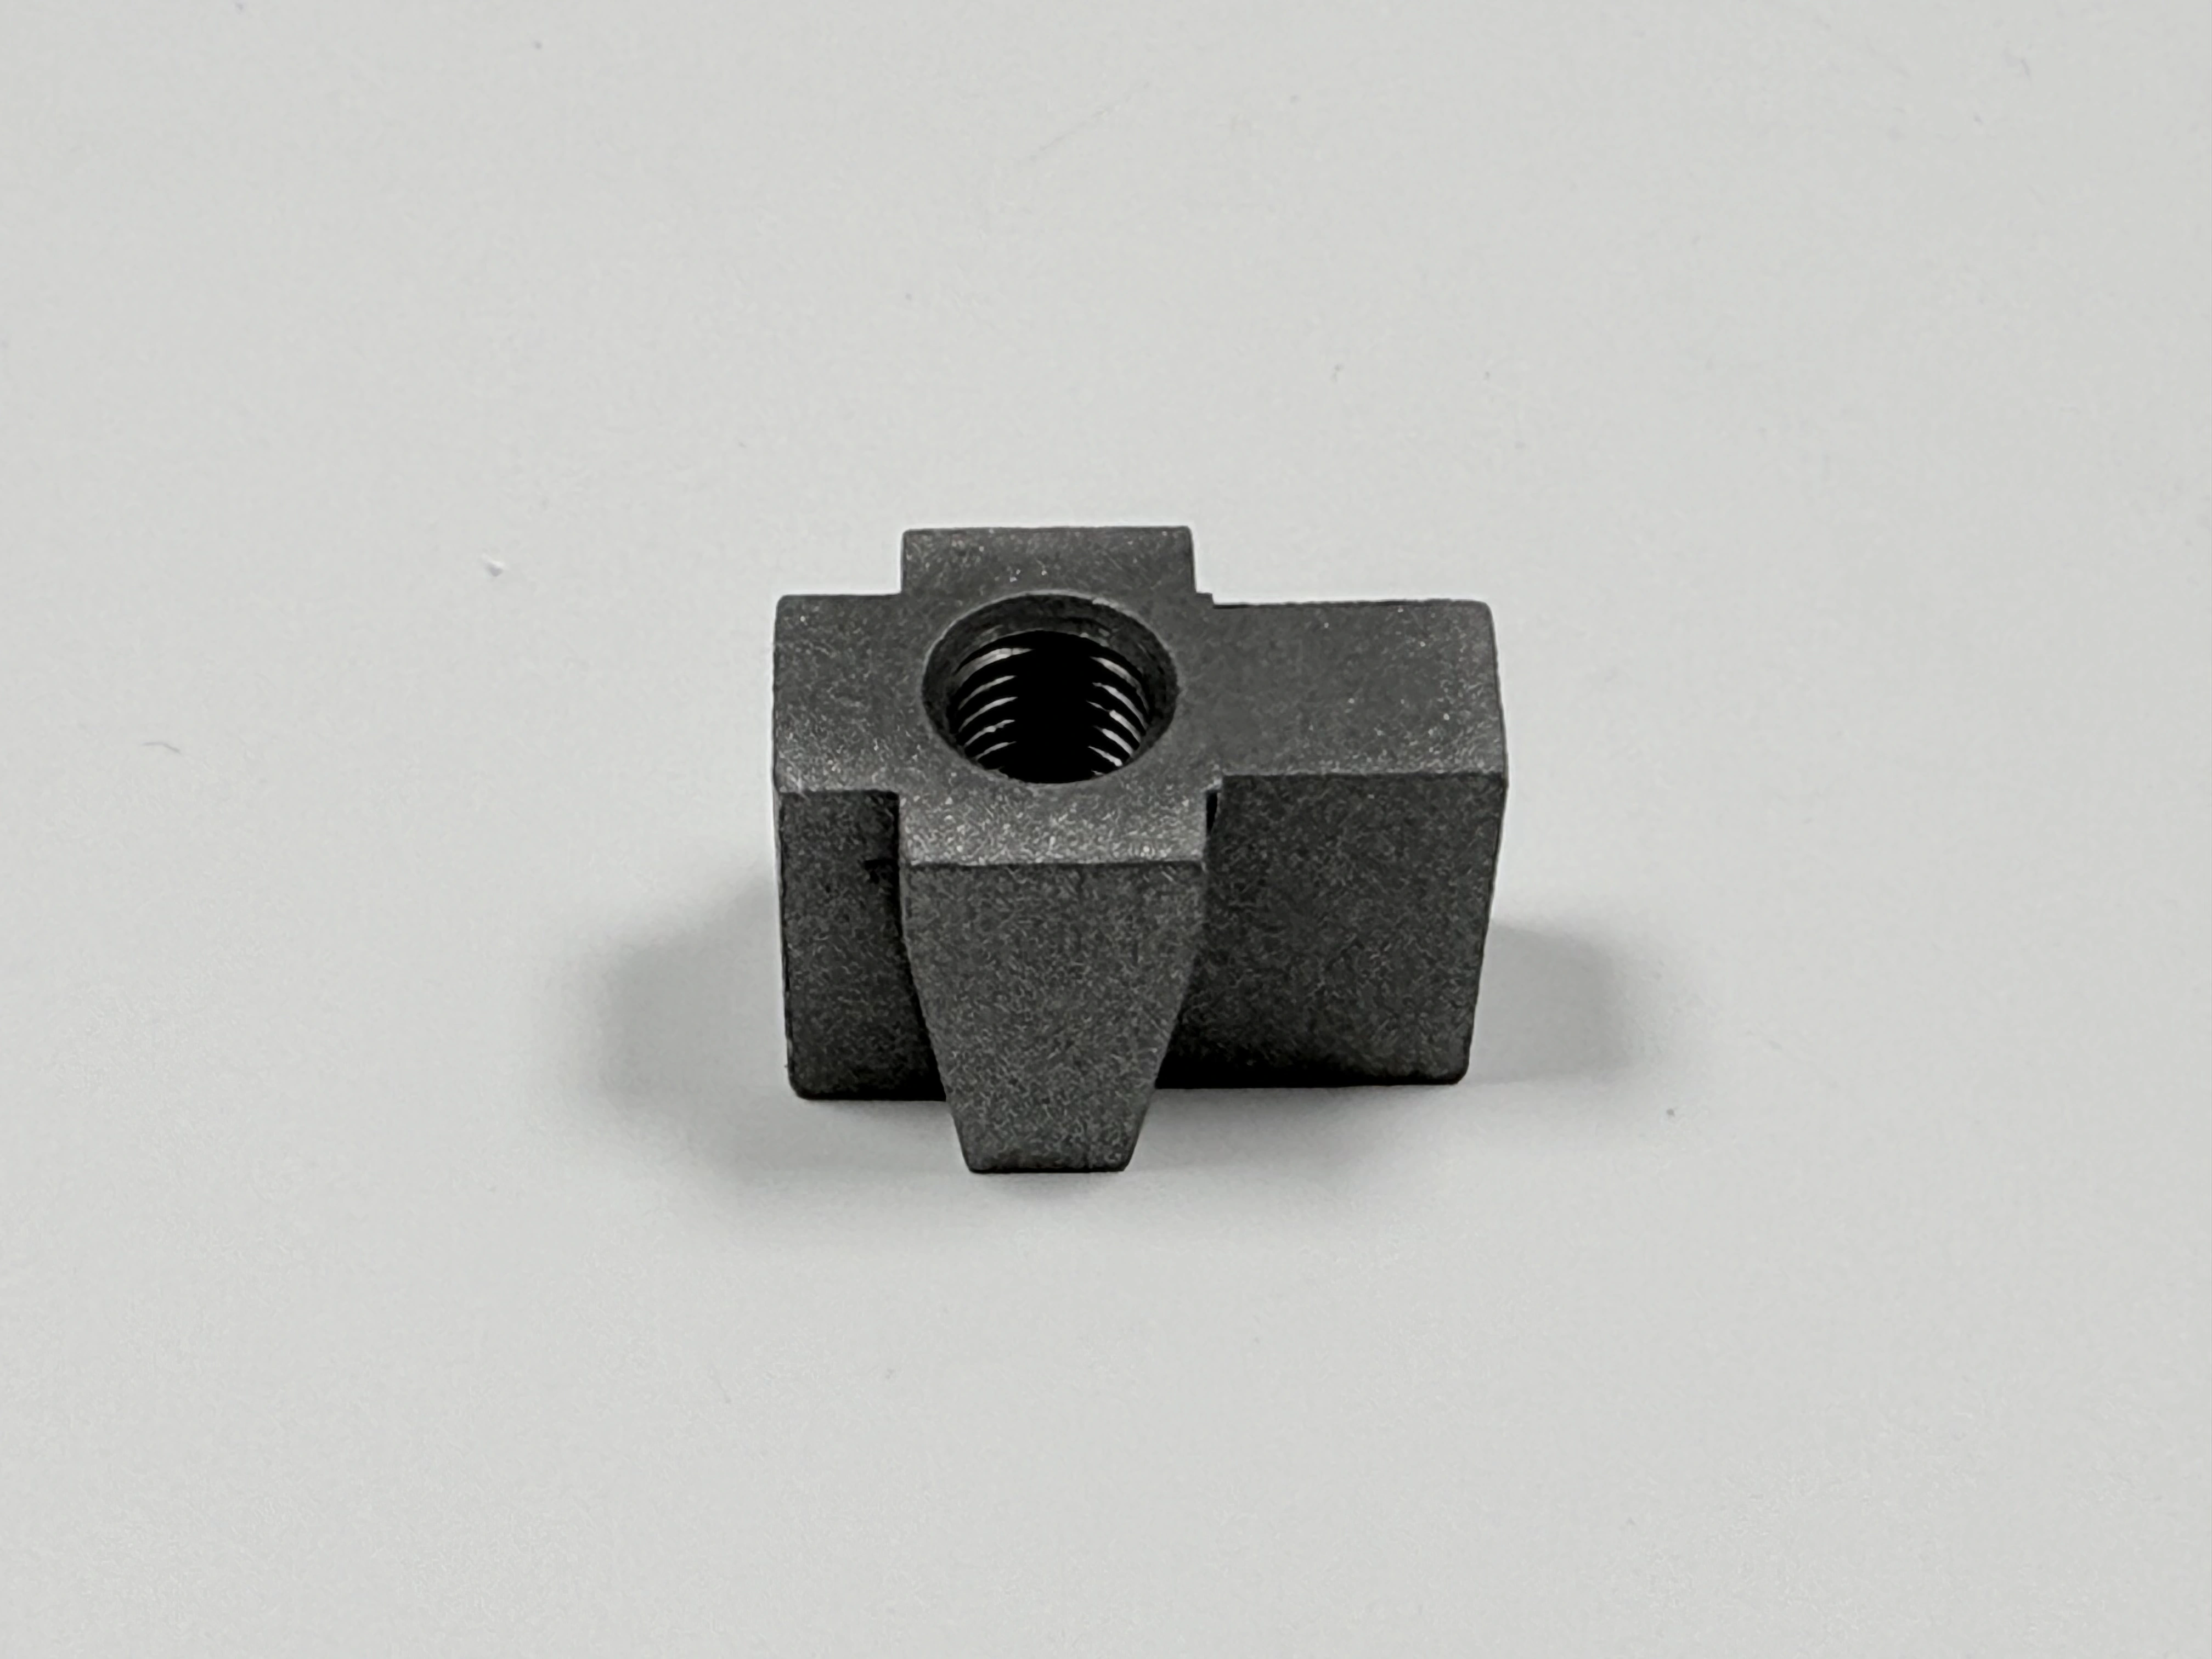
चित्र 2. ब्रैकेट पर ढाला गया बार उसी पोर और उसी हीट ट्रीटमेंट में चलता है; अलग ढाला गया बार नहीं।
चार गेट के सामने नतीजा
दोबारा चले बैच की स्वीकृति चार गेट के रूप में लिखी गई, एक टेन्साइल रिपोर्ट के रूप में नहीं। गेट एक कास्ट-ऑन बार है, जो ASTM A370 पर खींचा जाता है और 355 MPa तक पहुँचना ज़रूरी है। गेट दो बॉडी की कठोरता है, HB 220 से 250 के भीतर। गेट तीन ज्यामिति है: होल पिच ±0.2 mm के भीतर और फ्लैटनेस 0.1 mm के भीतर, सीएमएम (कोऑर्डिनेट मेज़रिंग मशीन) पर। गेट चार सतह और अखंडता संभालता है: कम्पैरेटर पर ISO 8501-1 के हिसाब से Sa 2.5, साथ में कट से पहले माउंटिंग फेस पर मैग्नेटिक पार्टिकल या पेनेट्रेंट।
हर गेट अलग फेलियर पकड़ता है, इसलिए कोई किसी की जगह नहीं ले सकता। बार पास हो सकता है जबकि बॉडी नरम हो। बॉडी ठोस हो सकती है जबकि ब्लास्ट कोई होल खिसका चुकी हो। फेस सपाट हो सकता है जबकि उसके नीचे श्रिंकज कैविटी खुल रही हो।
गेट | जाँच | सीमा | यूनिट | तरीक़ा |
|---|---|---|---|---|
1 | कास्ट-ऑन बार की उत्पत्ति शक्ति | 355 या ज़्यादा | MPa | ASTM A370 |
2 | बॉडी की कठोरता | 220–250 | HB | कठोरता टेस्टर |
3 | होल पिच | ±0.2 | mm | सीएमएम |
3 | माउंटिंग फेस की फ्लैटनेस | 0.1 या कम | mm | सीएमएम या सरफ़ेस प्लेट |
4 | ब्लास्ट की सफ़ाई | Sa 2.5 | ग्रेड | ISO 8501-1 कम्पैरेटर |
4 | माउंटिंग फेस की अखंडता | कोई खुली छिद्रता नहीं | लागू नहीं | मैग्नेटिक पार्टिकल या पेनेट्रेंट |
दोबारा चला बैच चारों गेट पर खरा उतरा। नापे गए मान प्रोजेक्ट रिपोर्ट में हैं। यह पेज गेट और हर गेट के पीछे का तरीक़ा रखता है।
यह केस क्या साबित नहीं करता
यह रिकॉर्ड एक उदाहरण है। इसमें ग्राहक का नाम, बैच साइज़, डिलीवरी की तारीख़, क़ीमत या प्रोडक्शन यील्ड में से कुछ नहीं है, और इसे क्षमता के आँकड़े के तौर पर उद्धृत नहीं किया जा सकता।
यह साबित नहीं करता कि 45 स्टील ब्रैकेट कास्टिंग 25 से 30 mm पर हमेशा 355 MPa पा लेती है। हार्डनेबिलिटी, सेक्शन और हीट ट्रीटमेंट पुर्ज़े के साथ बदलते हैं। जो बार एक ब्रैकेट पर पास हो गया, वह अगले पैटर्न के बारे में कुछ नहीं कहता।
जो यह साबित करता है, वह इससे सँकरा है। सिर्फ़ बार वाला गेट ऐसी बॉडी को पास कर सकता है जिसे रोकना चाहिए था, और गेट का क्रम उसे पकड़ लेता है।
जो जाँचें आगे ले जाई जा सकती हैं
पैटर्न कटने से पहले RFQ पर पाँच चीज़ें रखें। जो सेक्शन नतीजा तय करता है और बार कहाँ ढलता है, दोनों लिखें। टेन्साइल तरीक़ा यानी ASTM A370, और कठोरता का बैंड उसके नापने की जगहों के साथ लिखें। ड्रॉइंग पर ब्लास्ट का ग्रेड और रूट में उसकी जगह डालें, फ़िनिश कट से पहले। मशीन किए फेस को डेटम और स्टॉक दें, और होल मास्क करें। माउंटिंग फेस के नीचे छिद्रता के लिए एक सतह जाँच जोड़ें।
मशीनिंग का चरण कास्टिंग की मशीनिंग में खुला है, और ब्लास्ट का कॉलआउट Sa 2.5 ब्लास्टिंग और निरीक्षण में। मेटल कास्टिंग सप्लाई का एक केस दूसरे पुर्ज़े पर वही चार-गेट तर्क दिखाता है।
