
बेज़ल रिटेनिंग रिंग: 1,000 पीस, सात टूटे क्लॉ रूट
एक उदाहरण रिकॉर्ड में, Zamak 5 की बेज़ल रिटेनिंग रिंग के 1,000 पुर्ज़ों में सात क्लॉ रूट टूटे, और जिस प्रेस ने उन्हें बैठाया, उसने 80–200 N के दायरे के मुक़ाबले 320 N पढ़ा। रूट पर R0.2 मिमी की त्रिज्या और प्रेस पर एक स्ट्रोक स्टॉप ने उसी बेंच पर टूटने की गिनती शून्य कर दी।
रिंग Ø26.0 मिमी का बैंड है, जिसकी दीवार 0.8 मिमी है और अंदर 120° पर तीन क्लॉ बैठे हैं; ये सब डिज़ाइन लक्ष्य हैं। क्लॉ की ऊँचाई 1.2±0.05 मिमी पर रखी जाती है, वज़न 1.8±0.2 g है, और मिश्र धातु कास्ट अवस्था में ASTM B86 AC41A के अनुसार Zamak 5 है।
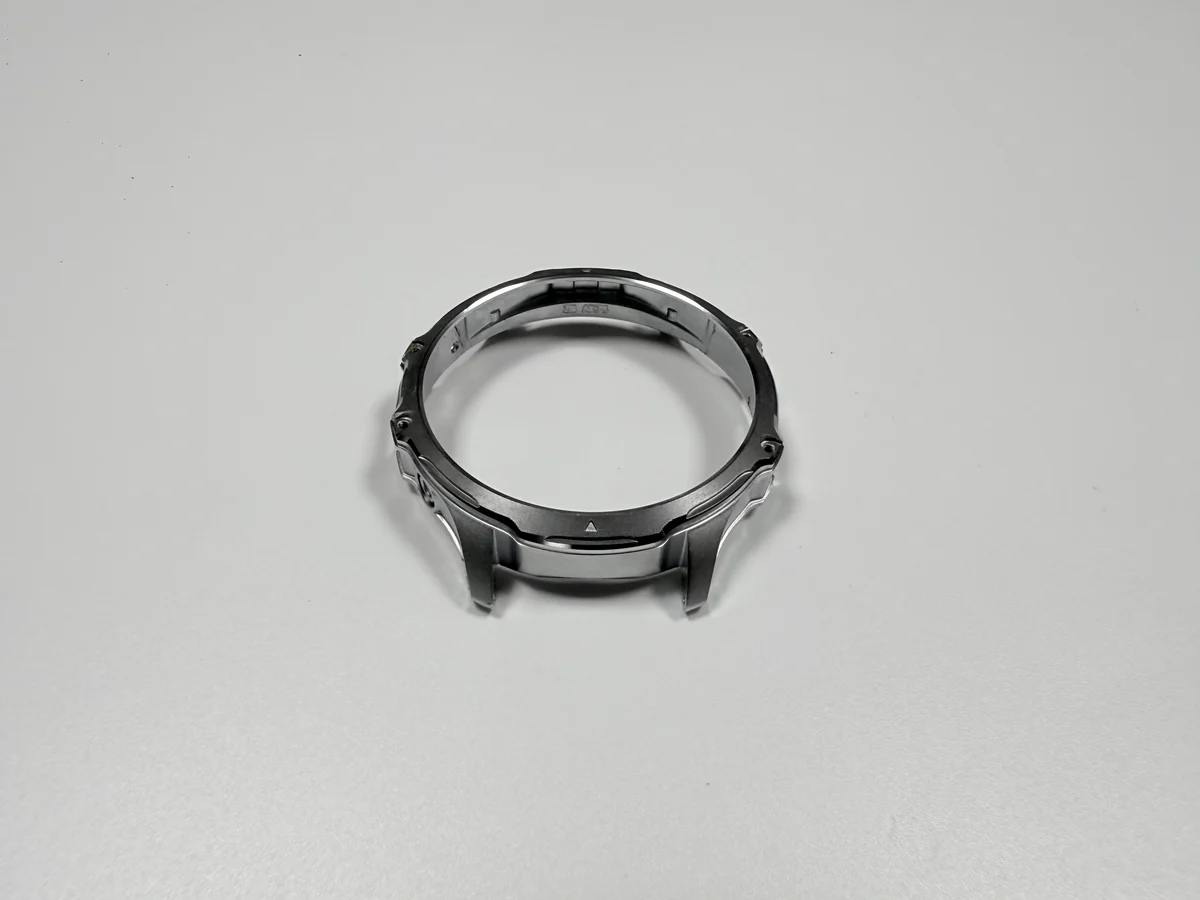
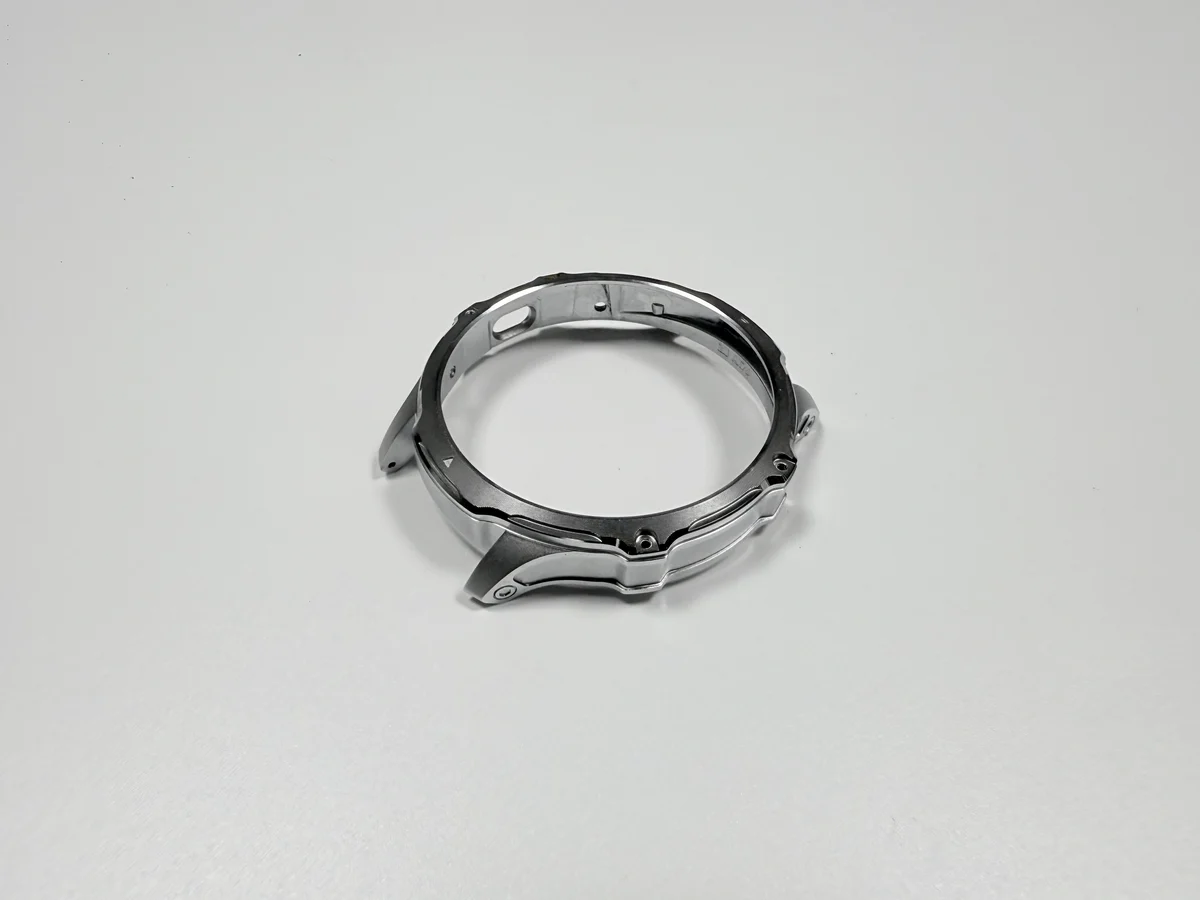
1,000 पीस का लॉट किस पर फेल हुआ?
1,000 पीस के लॉट में से सात रिंग प्रेस-इन पर फेल हुईं, और सातों क्लॉ रूट पर फेल हुईं। बाहरी व्यास का रिंग गेज और प्लेटिंग की विज़ुअल जाँच क्लॉ रूट को देख ही नहीं सकते, इसलिए ग़लती सिर्फ़ प्रेस पर सामने आई।
पैटर्न किसी एक फ़ीचर की ओर इशारा कर रहा था, इधर-उधर के रिजेक्ट की ओर नहीं। जिस फ़्रैक्चर फ़ेस में कोई श्रिंक होल नहीं था, उसने टूटने की जगह पर कास्टिंग की छिद्रता को बाहर कर दिया और भार के नीचे रूट का सेक्शन ही बचा। एक तेज़ कोना उस भार को कुछ दसवें मिमी मोटे सेक्शन में केंद्रित कर देता है।
फेल रिंगों पर कितना प्रेस बल पड़ा?
फेल रिंगों पर प्रेस बल बेंच पर 320 N पढ़ा गया, साथी केस लगा हुआ। रिलीज़ का मानदंड 80–200 N है, इसलिए रीडिंग 200 N की ऊपरी सीमा से 1.6 गुना पर बैठी। 80 N से नीचे रिंग इतनी ढीली रहती है कि क्रिस्टल उठ जाए या घूम जाए; 200 N से ऊपर रूट अपने सेक्शन की क्षमता से ज़्यादा भार उठाता है।
बल स्ट्रोक से आता है, और अंदाज़े से सेट की गई प्रेस पतले बैंड पर ज़्यादा चल जाती है। स्ट्रोक स्टॉप टूलिंग है, जो प्रेस के लिए एक बार कोट होता है, जबकि तेज़ कोने वाला रूट हर असेंबली लॉट में रिजेक्ट रिंग के रूप में लौटता है। नीचे की पंक्तियाँ उदाहरण रिकॉर्ड हैं।
| लॉट का चरण | प्रेस बल (N) | सीमा (N) | टूटे क्लॉ रूट (पीस) |
|---|---|---|---|
| पहला लॉट, 1,000 पीस | 320 | 80–200 | 7 |
| R0.2 और स्ट्रोक स्टॉप के बाद दोबारा लॉट | दायरे के अंदर | 80–200 | 0 |
कौन-से कास्टिंग बदलाव ने क्लॉ रूट ठीक किया?
औज़ार ने क्लॉ रूट पर R0.2 मिमी की त्रिज्या ली, और मिश्र धातु वही रही। रूट कैसे भरता है, यह दो डिज़ाइन लक्ष्य तय करते हैं: केंद्रीय गेट, और क्लॉ रूट के बाहर रखा ओवरफ़्लो, ताकि धातु जमते समय भी उस सेक्शन तक पहुँचती रहे।
औज़ार 8407 का आठ-गुहा इंसर्ट है, जिसका डिज़ाइन लक्ष्य 500,000 शॉट है। त्रिज्या का काम एक बार कोट होता है और औज़ार में ही रहता है, इसलिए पतली दीवार का डिज़ाइन कॉलआउट कटाई से पहले ड्रॉइंग पर होना चाहिए।
प्रेस को ज़्यादा चलने से किसने रोका?
स्ट्रोक स्टॉप रैम को उन 320 N से नीचे रोकता है जिन्होंने रूट तोड़े थे। इसे उसी बेंच और उसी केस पर 80–200 N की पट्टी के हिसाब से सेट किया जाता है, और यह रिंग की जगह प्रेस को बदलता है।
रिंग पर दूसरी बार प्रेस नहीं चलता। एक बार बैठने पर वह क्रिस्टल पकड़ लेती है और केस उसके ऊपर बंद हो जाता है, इसलिए टूटा रूट रिंग को ऐसे समय स्क्रैप कर देता है जब क्रिस्टल पहले ही अपनी जगह पर बैठ चुका होता है। एक स्टॉप उस लॉट को बचाता है जिसे दोबारा काम नहीं किया जा सकता।
अब क्लॉ रूट की जाँच कैसे होती है?
रूट दो जाँचों से पास होता है। प्रेस बल साथी केस के साथ पढ़ा जाता है और 80–200 N की पट्टी में आना चाहिए। जब टूटन हो भी जाए, तो फ़्रैक्चर फ़ेस पर कोई श्रिंक होल नहीं दिखना चाहिए, और यही कास्टिंग की ग़लती को प्रेस की ग़लती से अलग करता है।
क्लॉ की ऊँचाई ढलाई के बाद अंदरूनी क्लॉ की ट्रिमिंग से तय होती है, फिर हाइट माइक्रोमीटर से 1.2±0.05 मिमी पर पढ़ी जाती है। बाहरी व्यास रिंग गेज पर Ø26.0 0/-0.05 मिमी से जाता है, और फ़्लैटनेस सरफ़ेस प्लेट पर 0.05 मिमी के फ़ीलर से नापी जाती है। नीचे की पंक्तियाँ कॉलआउट दिखाती हैं।
| फ़ीचर | लक्ष्य (मिमी) | अनुमत (मिमी) | गेज |
|---|---|---|---|
| क्लॉ ऊँचाई | 1.2 | 1.15–1.25 | हाइट माइक्रोमीटर |
| रूट त्रिज्या | R0.2 | कोई तेज़ कोना नहीं | टूल जाँच |
| बाहरी व्यास | Ø26.0 | 25.95–26.00 | रिंग गेज |
| फ़्लैटनेस | 0.05 | 0.05 अधिकतम | सरफ़ेस प्लेट और फ़ीलर |
| फ़्रैक्चर फ़ेस | सघन धातु | कोई श्रिंक होल नहीं | विज़ुअल जाँच |
इन जाँचों को खुराक देने वाली कड़ी डाई कास्टिंग, गेट काटना, टंबलिंग डिबरिंग, क्लॉ ट्रिमिंग, पॉलिशिंग और प्लेटिंग से गुज़रती है। असेंबली फ़िट दूसरा आधा हिस्सा है, और पोस्ट-मशीनिंग फ़िट की जाँच रिंग के आधार वाले डेटम से शुरू होती है।
यह केस क्या साबित नहीं करता?
यह केस एक ही कड़ी साबित करता है: रूट की त्रिज्या और प्रेस के स्ट्रोक ने एक लॉट को सात टूटे रूट से शून्य तक पहुँचाया, और यह उसी बेंच पर पढ़ा गया। यह पूरे प्रोडक्शन बैच की यील्ड साबित नहीं करता, क्योंकि पूरा रिकॉर्ड एक लॉट, केस के एक बैच और एक प्रेस का है।
सेवा की स्थिति सीमा तय करती है। रिंग सूखी केस गुहा में बैठती है, जहाँ कोई संक्षारक माध्यम नहीं है, और असेंबली के बाद उसकी मरम्मत नहीं होती, इसलिए जो पुर्ज़ा खोलकर दोबारा दबाया जाए वह इस रिकॉर्ड से बाहर है। एक पतली दीवार वाला केस फ़्रेम यही दीवार की समस्या बड़े पुर्ज़े पर उठाता है, जहाँ बदलने वाला कारक प्रेस बल नहीं, प्लेटिंग है।
जिस ड्रॉइंग पर रूट की त्रिज्या, प्रेस-बल की पट्टी और वह केस लिखा हो जिस पर बल पढ़ा गया, वह अगले कोट को तीन ऐसी पंक्तियाँ बना देती है जिन्हें दूसरे सप्लायर को मिलाना पड़ता है। ये इनपुट यह भी तय करते हैं कि रूट औज़ार का काम है या कास्टिंग का बदलाव।
