
स्क्वायर वॉच केस: Zamak 5, 0.9 मिमी लग, कोटिंग
38.0×38.0×9.5 मिमी का स्क्वायर वॉच केस, Zamak 5, 12±1 ग्राम। एक उदाहरण रिकॉर्ड में इस 300 पीस की खेप में से नौ लग छेद के मुँह पर चिपके हुए इंस्पेक्शन तक पहुँचे। ड्रिल से पहले चैम्फ़र और निकलते समय कम फ़ीड ने अगला लॉट शून्य पर ला दिया। ज़िंक डाई कास्टिंग आकार तय करती है, ड्रिल का निकास स्क्रैप तय करता है।
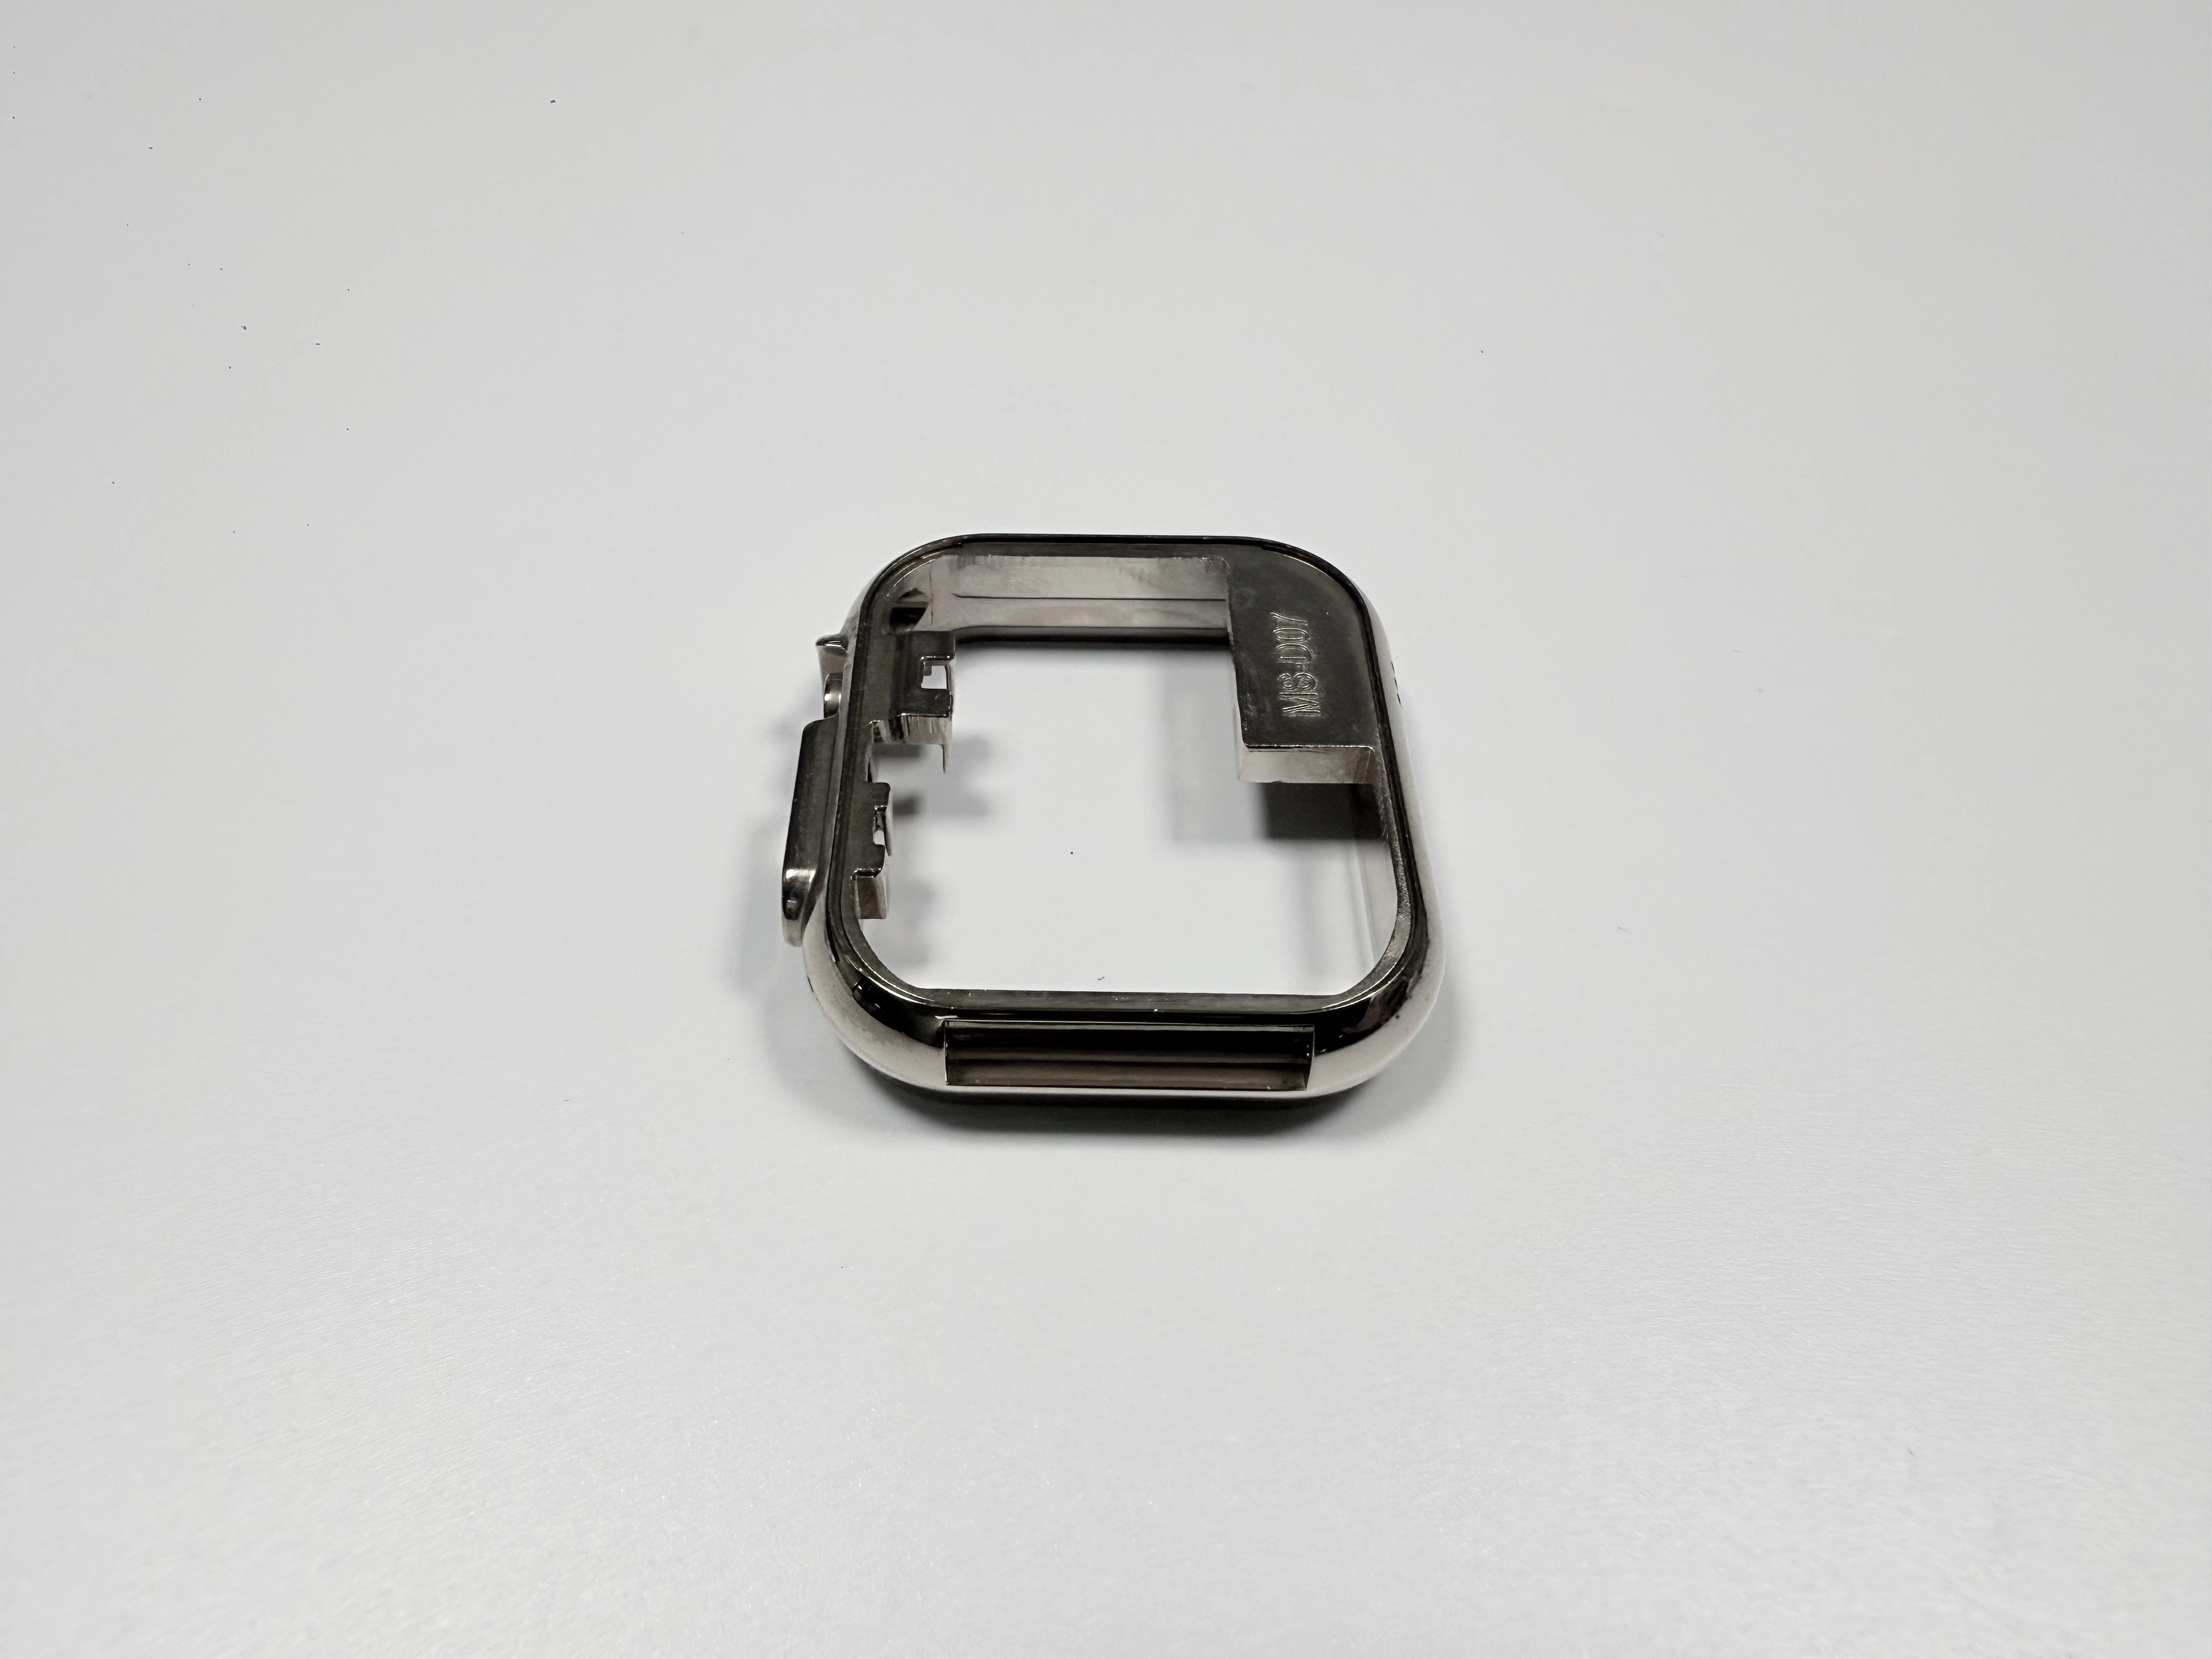
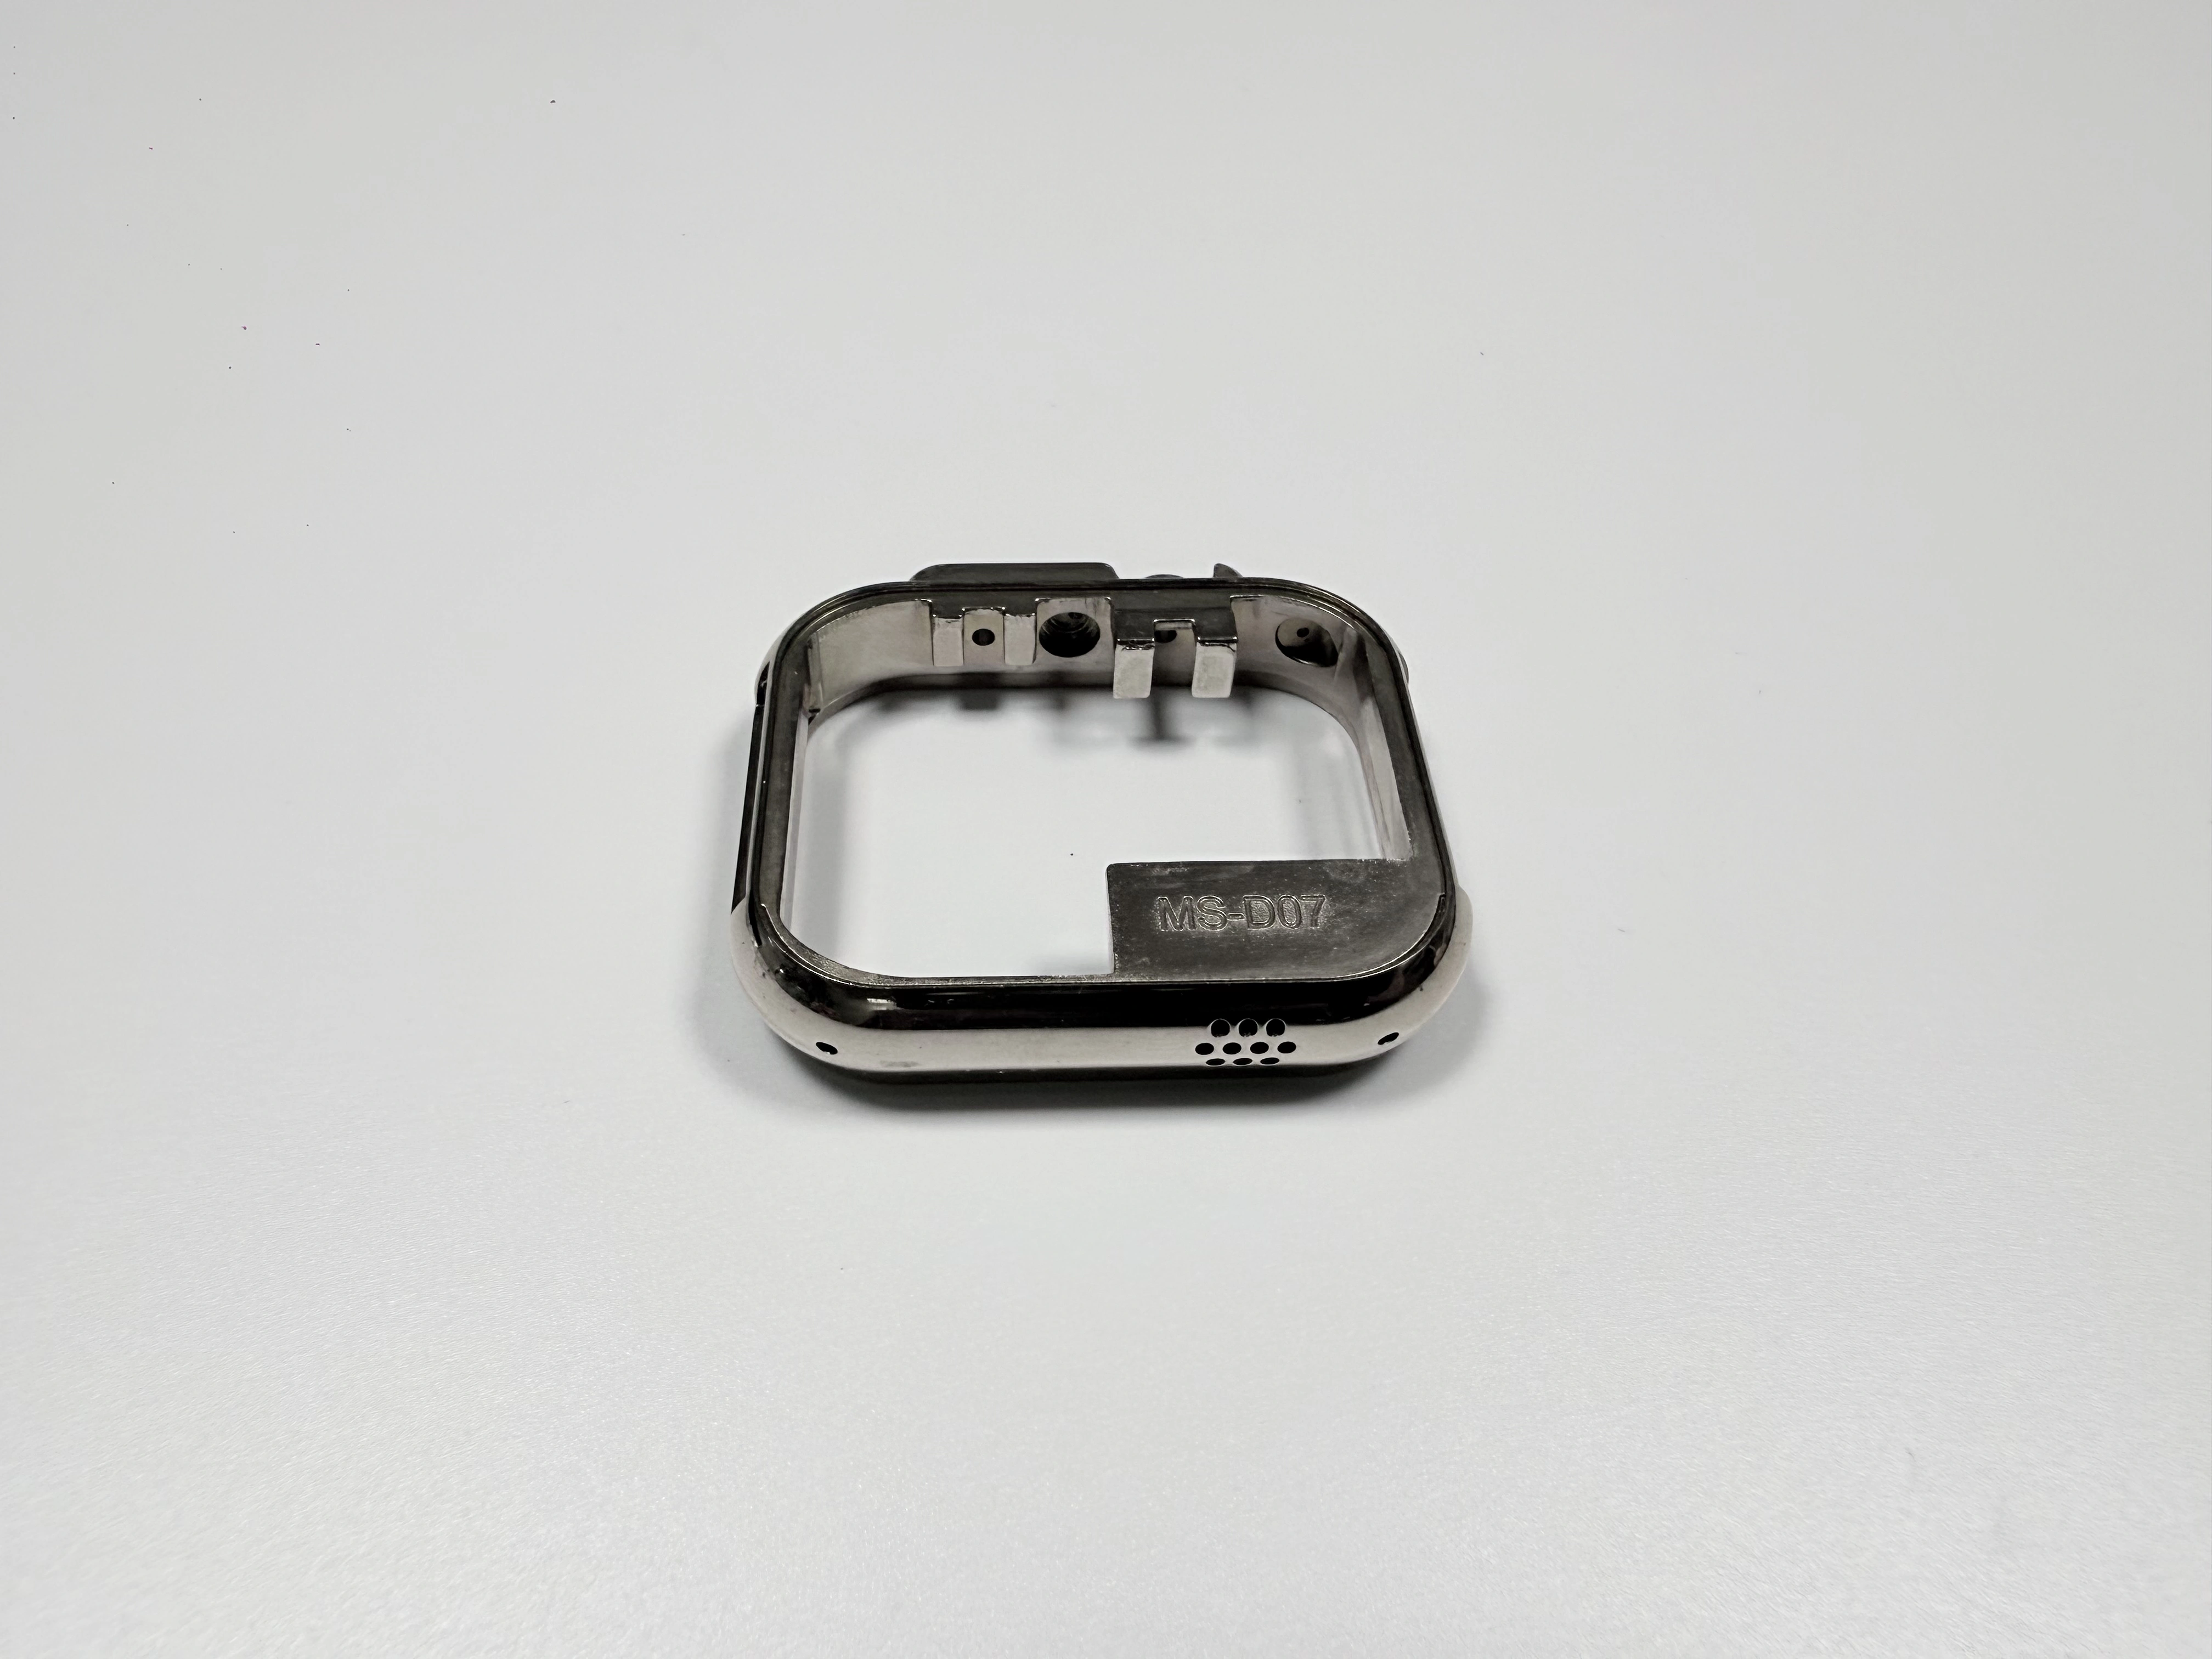
300 पीस में कौन-सी मिश्र धातु चली?
ASTM B86 AC41A का Zamak 5, 8407 के 4-कैविटी मोल्ड में ढला, फिर Cu/Ni/Cr। केस में चार इंटरफ़ेस हैं: 0.03 मिमी मिरर स्टेप, 30.0 मिमी मूवमेंट कैविटी, Ø3.0 मिमी क्राउन छेद, और दो लग छेद Ø1.5 मिमी Ø0.05 मिमी कोएक्सियलिटी पर। दीवार 0.9–1.2 मिमी चलती है और लगों पर 0.9 मिमी तक पतली होती है, जहाँ छेद दीवार से चौड़ा है। छेद का ऊपरी विचलन 0.03 मिमी और निचला शून्य; कैविटी का 0.05 मिमी ऊपर और शून्य नीचे।
फ़ीचर | लक्ष्य (मिमी) | स्वीकार्य सीमा (मिमी) | गेज |
|---|---|---|---|
लग छेद, दो | Ø1.5 | Ø1.50–Ø1.53 | Ø1.5 प्लग गेज |
क्राउन छेद | Ø3.0 | Ø3.00–Ø3.05 | Ø3.0 प्लग गेज |
मूवमेंट कैविटी | 30.0 | 30.00–30.05 | कैविटी गेज |
मिरर स्टेप | 0.03 | 0–0.03 | प्लेट और फीलर |
साइड दीवार | 0.9–1.2 | 0.9–1.2 | सेक्शन |
300 पीस कहाँ फेल हुए?
300 में से नौ इंस्पेक्शन में ड्रिल निकास पर फटे मुँह के साथ आए, सभी 0.1 मिमी की स्क्रैप लाइन से ऊपर। ये नौ पूरी श्रृंखला से गुज़र चुके थे। छेद भी नहीं बचता: चिप मुँह के किनारे पर है, और पीसने से छेद बड़ा हो जाता है।
कारण निकास पर सहारा था, मिश्र धातु नहीं। Ø1.5 मिमी ड्रिल 0.9 मिमी दीवार को पार करके हवा में निकलती है, इसलिए टिप आख़िरी धातु को काटने के बजाय धकेल देती है। निकास पर चैम्फ़र नहीं था और फ़ीड टूटने तक चलती रही। 300 में नौ वह नुक़सान है जो पतली दीवार का कोटेशन हमेशा उठाता है; वह कास्टिंग पर डाला जाता था, पर पैदा ड्रिल निकास पर होता है और उसे मशीनिंग को उठाना चाहिए।
पहले लॉट के बाद ड्रिलिंग में क्या बदला?
छेद बदला, औज़ार की क़िस्म नहीं। ड्रिल से पहले चैम्फ़र जाता है ताकि टिप सहारे वाले किनारे पर टूटे, और टिप निकास के पास आने पर फ़ीड गिरती है। दोनों एक ही CNC प्रोग्राम और एक ही सेटअप में हैं, इसलिए दोनों लग एक अक्ष पर रहते हैं और Ø0.05 मिमी कोएक्सियलिटी बनी रहती है।
यह पास साइकल की क़ीमत पर है: दूसरा औज़ार और धीमा निकास, और बदलाव की पूरी अतिरिक्त लीड टाइम यही है। यह प्रति पीस कोट होता है, इसलिए क़ीमत मशीनिंग पंक्ति में दिखती है। जो स्क्रैप यह रोकता है वह पहले कास्टिंग पर डाला जाता था और पूरे पीस में गिना जाता था।
कौन-से चार नियंत्रण चिप को शून्य पर रखते हैं?
बदलाव के बाद चार नियंत्रण चले। एक, चैम्फ़र प्रोग्राम में रहता है और पहले पीस पर जाँचा जाता है। दो, निकास पर फ़ीड कमी प्रोग्राम में रहती है। तीन, कोटिंग से पहले का गेज Ø1.536–Ø1.554 मिमी मशीन पर छेद छाँटता है, और कोटिंग के बाद ड्रॉइंग के अनुसार Ø1.50–Ø1.53 मिमी पढ़ा जाता है। चार, पहले नमूने की मंज़ूरी लॉट से पहले पहले तीन चलाती है, और मोल्ड वर्कशॉप हस्ताक्षर करती है।
यह जाँच प्रति लॉट मिनट लेती है; फटा मुँह पीस और उसके अंदर की पूरी मशीनिंग ले जाता है। 0.1 मिमी की मुँह सीमा जाँच पर्ची पर स्क्रैप के रूप में रहती है, नोट के रूप में नहीं।
बदलाव के बाद लग छेद कैसे जाँचा गया?
छेद कोटिंग से पहले प्लग गेज से पढ़ा जाता है, उस पहले वाले नाप पर जो परत उठाता है: ड्रॉइंग का Ø1.50–Ø1.53 मिमी और प्रति सतह 18–27 µm, यानी 0.036–0.054 मिमी, मिलकर कोटिंग से पहले Ø1.536–Ø1.554 मिमी देता है; कोटिंग के बाद ड्रॉइंग के अनुसार फिर पढ़ा जाता है और छेद Ø1.50–Ø1.53 मिमी पर लौटता है। मुँह 0.1 मिमी के सामने, दोनों अक्ष CMM पर Ø0.05 मिमी। पहले नमूने की रिपोर्ट तीनों रीडिंग अपने चरण के साथ रखती है, और गेज टेस्ट बेंच पर रहते हैं।
चरण लिखना पड़ता है क्योंकि परत छेद को हिलाती है। तांबा, निकल और क्रोम प्रति सतह 18–27 µm, व्यास पर 0.036–0.054 मिमी जोड़ते हैं; जो ड्रॉइंग का टॉलरेंस कोटिंग से पहले का नाप समझे, उसके पास 1.50 पर बाथ के बाद सिर्फ़ 1.446–1.464 बचता है, और पूरा लॉट निचले विचलन से नीचे चला जाता है।
परत | प्रति सतह (µm) | व्यास पर (मिमी) |
|---|---|---|
तांबा | 8–12 | 0.016–0.024 |
निकल | 10–15 | 0.020–0.030 |
क्रोम | 0.1–0.3 | 0.0002–0.0006 |
तीनों | 18–27 | 0.036–0.054 |
व्यास की दिशा = प्रति सतह मान × 2; परतों का क्रम कोटिंग नोट्स में लिखा है।
0.9 मिमी दीवार के लिए 300 पीस क्या साबित करते हैं?
सबूत ड्रिल निकास पर ख़त्म होता है। दीवार, मिश्र धातु और छेद का नाप दोनों लॉट के बीच नहीं हिले, इसलिए चैम्फ़र और फ़ीड ने गिनती नौ से शून्य की। यह केस पूरे लॉट का यील्ड साबित नहीं करता। दूसरी मिश्र धातु में 0.9 मिमी दीवार, या Ø1.5 मिमी से बड़ा छेद, अलग निकास भार पाता है और अपना पहला नमूना माँगता है।
ड्रॉइंग में चैम्फ़र, फ़ीड निर्देश और कोटिंग चरण लिखकर भेजें, तो अगला छेद इन तीनों पर कोट हो सकता है। दूसरी कोटिंग वाला Zamak पीस डोलने वाली गुड़िया के केस में उसी पतली दीवार के तर्क से दर्ज है।
