
रोली-पोली सिक्का बैंक: Zamak 5, सीएनसी फ़िट और पीवीडी
इस ज़मक सिक्का बैंक का जोड़ 0.05 mm पर तभी बंद हुआ जब फ़िनिश कट को पॉलिश के पीछे खिसकाया गया। जिंक डाई कास्टिंग ने दोनों शेल हिस्सों को Zamak 5 में ड्रॉइंग पर उतारा, और जोड़ पुर्ज़े की सबसे चौड़ी दिखने वाली पट्टी से होकर गुज़रता है। पहले बैच में 0.05 mm का ब्लेड 0.10 से 0.12 mm तक घुस गया। रास्ते में एक ही ऑपरेशन खिसकाने से वह बंद हुआ, और नीचे के चार गेट वही हैं जिन पर हर बैच जाँचा जाता है।
ब्रीफ़: दो हिस्से, एक दिखता जोड़
पुर्ज़ा डेस्क का बैंक है जो धक्के के बाद ख़ुद सीधा हो जाता है, गिफ़्ट के रूप में बिकता है और काउंटर पर रखा रहता है। इसके दोनों ढाले हिस्से भूमध्य रेखा पर मिलते हैं, इसलिए जोड़ उसी पट्टी में बैठता है जिसे हर कोई पहले देखता है। उस लकीर को कोई ढकता नहीं, और इसीलिए हर बैच पर दिखावट ही निर्णायक जाँच है।
वज़न 12 mm के उस पैड में बैठता है जो निचले हिस्से के साथ ढलता है। न स्टील इंसर्ट, न अलग स्लग, इसलिए जो फ़ीचर बैंक को सीधा करता है वही बेस की कूलिंग की समस्या भी खड़ी करता है। उसके बगल में शेल की दीवार 1.2 से 1.5 mm चलती है।
शुरू में ही चार सीमाएँ ड्रॉइंग पर चढ़ गईं, और उनमें से किसी ने क्रम नहीं बताया। उसी खाली जगह ने पहले बैच की क़ीमत वसूली।
टकराव: जोड़ बनाम पॉलिश स्टॉक
पॉलिशिंग स्टॉक हटाने का काम है, और व्हील को पता नहीं कि टॉलरेंस किस फेस का है। एक पास हर फेस से क़रीब 0.05 mm उठा लेता है, जो पूरा जोड़ भत्ता है। वही पास चौकोर मिलने वाले किनारे को गोल कर देता है, क्योंकि व्हील सपाट काटने के बजाय दबाता और घसीटता है।
दो गोल किनारे लकीर पर नहीं बंद होते। वे V पर बंद होते हैं, और V का मुँह रोशनी की ओर रहता है। जोड़ पर धकेला ब्लेड फेसों के बीच के गैप में नहीं, उसी ग्रूव में घुसता है, इसलिए जो आँकड़ा पढ़ा जाता है वह घुसने की गहराई है।
व्हील पर की गई मेहनत वह रीडिंग वापस नहीं ला सकती। स्टॉक उस सतह से जा चुका है जिस पर दोनों हिस्से बैठते हैं, और फ़िनिशिंग उसे लौटाती नहीं। टकराव वहीं ख़त्म होता है जहाँ सीट व्हील के आख़िरी पास के बाद कटती है। जो क्रम फ़िनिश कट को पहले रखे, वह किनारा पॉलिश के हवाले छोड़ देता है।
रास्ते का फ़ैसला: पॉलिश से पहले मशीन या बाद में
मेज़ पर दो रास्ते थे, और दोनों कोटेड पुर्ज़े पर ही ख़त्म होते हैं। पहला रास्ता मिलने वाले फेस को पहले मशीन करता है, शेल की पॉलिश करता है, फिर कोटिंग करता है। रूट B पहले पॉलिश करता है, मिलने वाला फेस ऐसे डेटम से काटता है जिसे व्हील ने कभी नहीं छुआ, फिर कोटिंग करता है।
रूट A एक ही सेटअप में चलता है, इसीलिए कोटेशन पर सस्ता दिखता है। वह फ़िनिश कट को व्हील से पहले भी रखता है, इसलिए जो किनारा मिल पर चौकोर था वह हिस्सों के मिलते वक़्त गोल निकलता है। तब जोड़ ड्रॉइंग के बजाय पॉलिशिंग के पीछे चलता है।
रूट B हर पुर्ज़े पर असेंबली फेस की मशीनिंग के लिए एक दूसरी क्लैंपिंग जोड़ता है। वह क़ीमत कोटेशन पर दिखती है; रूट A की क़ीमत देर से, बेंच पर, रिजेक्ट बैच के रूप में आती है। प्रोग्राम ने इसी वजह से रूट B चुना।
पहला बैच: गेज ने क्या पढ़ा
ट्रायल ने वही क्रम चलाया जिसके लिए टूल बना था: ढालना, पॉलिश, मशीनिंग, कोटिंग। बेंच पर जाँचे गए हर जोड़ में ब्लेड घुसा और 0.05 mm की सीमा के सामने 0.10 से 0.12 mm पढ़ा। पुर्ज़े भेजे नहीं गए, रोक लिए गए।
साफ़ दिखने वाला कदम टूल बदलना था, और वह कदम ग़लत था। पहले बैच में बढ़ती रीडिंग स्टील की ओर इशारा करने से पहले ऑपरेशन के क्रम की ओर करती है। V ग्रूव ने बिना डाई बदले आँकड़े समझा दिया: किनारा गोल हो चुका था, और ग्रूव ने ब्लेड को फेसों से आगे जाने दिया।
यह निदान तभी टिकता है जब रीडिंग जोड़ के चारों ओर दोहराए और पॉलिश की लकीर के साथ चले। जो रीडिंग गुहा-दर-गुहा बदले, या ऐसे फेस पर दिखे जिसकी किसी ने पॉलिश ही नहीं की, वह सवाल वापस कास्टिंग के पास भेज देती है।
क्या बदला: पहले पॉलिश, फिर फ़िनिश मशीनिंग
रास्ता एक क़दम खिसका। अब पॉलिशिंग फ़िनिश कट से पहले चलती है, और कट अपना डेटम गुहा के अंदर उस पैड से लेता है जहाँ व्हील पहुँचता ही नहीं। कोटिंग सबसे आख़िर में, मास्क किए पुर्ज़े पर आती है।
पॉलिश किए शेल पर डेटम रखने से पॉलिश की हर ग़लती जोड़ में पहुँच जाती, क्योंकि वह सतह सेटअप के बीच खिसकती है। अंदरूनी पैड नहीं खिसकता, इसलिए कट को वही ज्यामिति दो बार मिलती है। मास्किंग परत को बैठने वाले फेसों से दूर रखती है, और पीवीडी (फिज़िकल वेपर डिपोज़िशन) कोटिंग 0.5 से 3 µm चलती है, जो हिस्सों तक पहुँच जाए तो उन्हें अलग रखने के लिए काफ़ी है।
जुड़ती क़ीमत एक क्लैंपिंग और एक फिक्स्चर है। उसके बाद का सब कुछ सुधरा हुआ फेस विरासत में लेता है, कोटर पर रैक भी। क्रम इस शेल के प्रोसेस रूट में लिखा है।
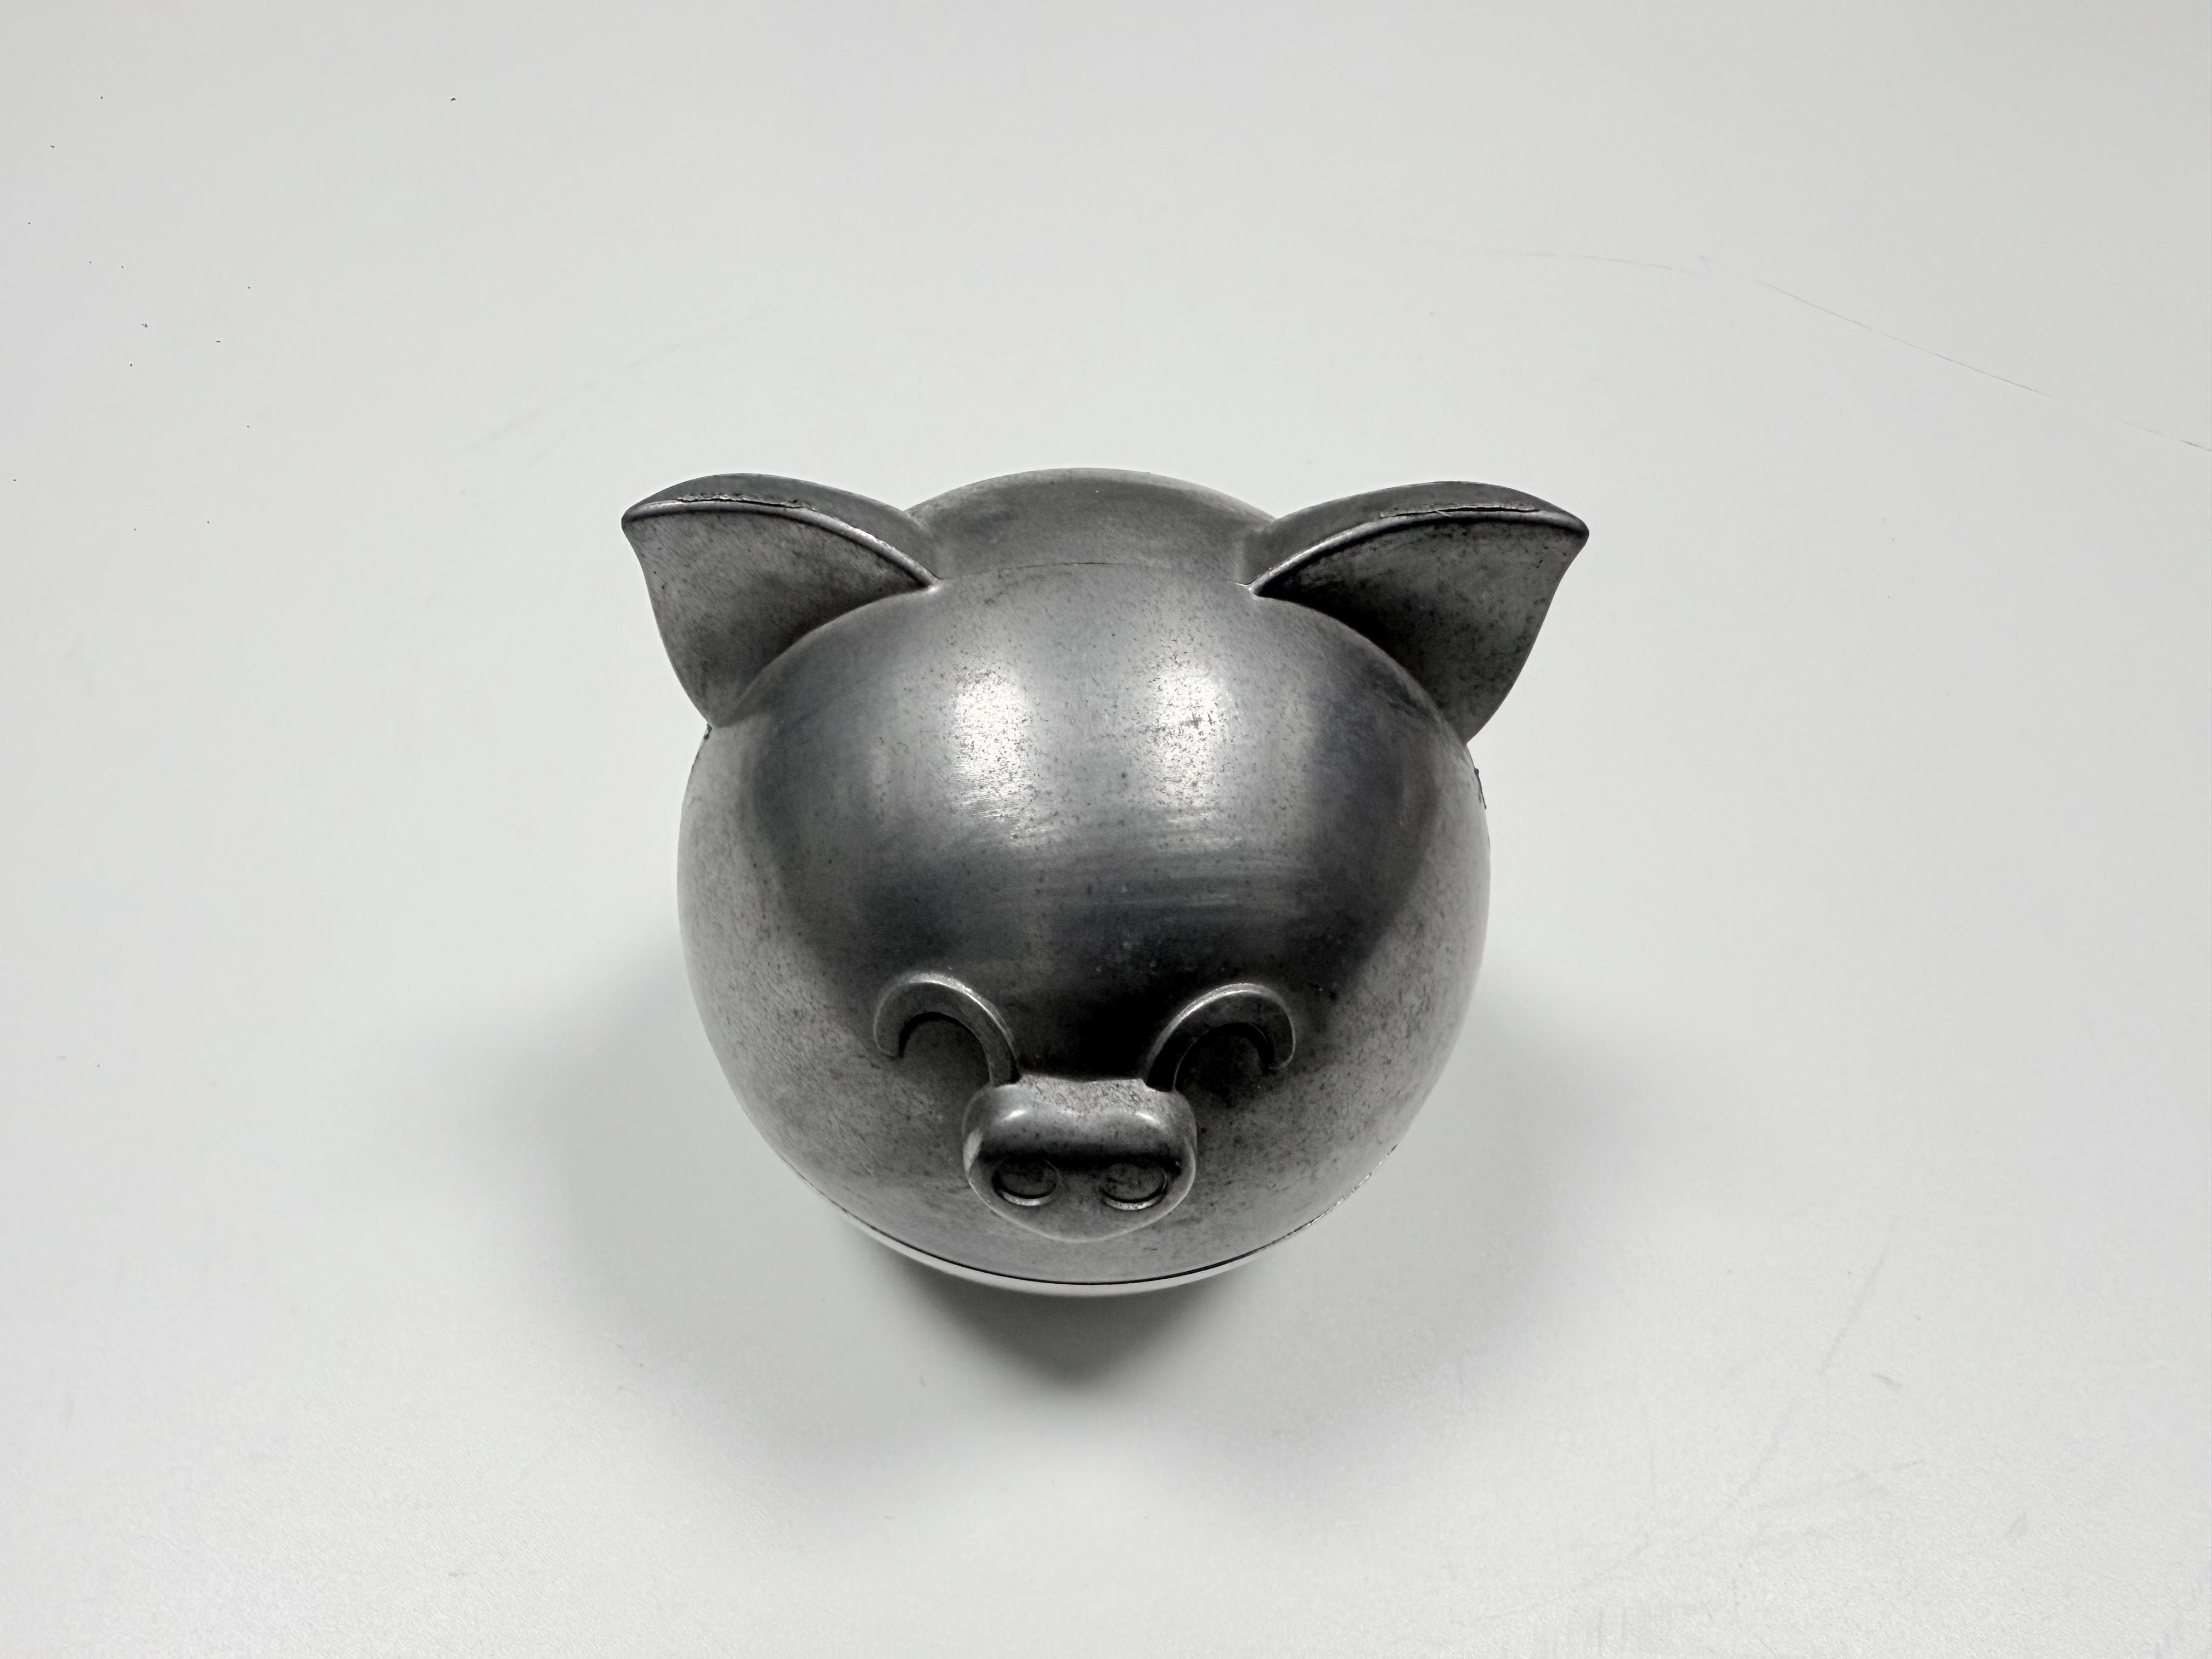
चित्र 1. पॉलिश के बाद सीट मशीन करने से वहाँ चौकोर किनारा बचता है जहाँ दोनों हिस्से मिलते हैं।
चार मानकों पर नतीजे
हर बैच चार जाँचों पर परखा जाता है, और हर जाँच का तरीक़ा ऐसा है जिसे दूसरा निरीक्षक दोहरा सके। जोड़ तब पास होता है जब 0.05 mm का ब्लेड हर जाँची जगह पर जोड़ के मुँह पर रुक जाए। मिलने वाले फेस की समतलता सीएमएम पर 0.05 mm की पट्टी के सामने पढ़ी जाती है।
दिखने वाले फेस की फ़िनिश पॉलिश के बाद और कोटिंग से पहले पोर्टेबल प्रोफ़ाइलोमीटर से Ra 0.5 पर पढ़ी जाती है। फिर कोटिंग पर क्रॉस-हैच बनाकर ASTM D3359 के हिसाब से टेप खींचा जाता है, जो आसंजन को उस पैमाने पर ग्रेड देता है जहाँ 4B–5B पास की पट्टी है।
गेट चार में कोटिंग की दो जाँच इसलिए बैठती हैं कि वे अलग-अलग वजहों से फेल होती हैं। आसंजन सतह की तैयारी बताता है, और ASTM B117 के तहत 48 घंटे का न्यूट्रल सॉल्ट स्प्रे लेयर स्टैक बताता है। एक पास हो सकती है जबकि दूसरी फेल, इसीलिए दोनों दर्ज होती हैं।
जाँच | सीमा | इकाई | तरीक़ा |
|---|---|---|---|
जोड़ पर सीम | 0.05 अधिकतम, प्रवेश नहीं | mm | फीलर ब्लेड, चार जगह |
मिलने वाले फेस की समतलता | 0.05 अधिकतम | mm | सीएमएम, डेटम ढाले पैड से |
कोटिंग से पहले फ़िनिश | Ra 0.5 | µm | पोर्टेबल प्रोफ़ाइलोमीटर |
कोटिंग सिस्टम | 4B–5B, 48 घंटे | ग्रेड, घंटे | ASTM D3359, ASTM B117 |
हर बैच के नापे गए मान प्रोजेक्ट रिपोर्ट में रहते हैं। इस पन्ने पर वही चार सीमाएँ हैं जिनके सामने वे मान पढ़े गए, हर एक के पीछे का तरीक़ा भी। डाई कास्ट पुर्ज़ों पर सजावटी कोटिंग उस लेयर स्टैक को खोलती है जिसे गेट चार जाँचता है।
अगली बिल्ड क्या अलग करेगी
12 mm का पैड और 1.2 से 1.5 mm की दीवार ऐसे सेक्शन अनुपात पर मिलते हैं जो असमान रूप से जमता है। मोटी धातु सबसे आख़िर में ठंडी होती है, और उसके पीछे का फ़ीड रास्ता बंद हो जाता है जबकि पैड अब भी तरल होता है। तब सिंक मार्क पैड के सामने वाले फेस पर बैठता है, और पॉलिश तिरछी रोशनी में उसके किनारे को चमकाकर छल्ला बना देती है।
संक्रमण पर टेपर, मोटी तरफ़ गेट और पैड पर अलग कूलिंग उस निशान को दिखने वाले फेस से हटा देते हैं। पैड पतला करने से भी निशान हट जाता, पर उस द्रव्यमान की क़ीमत पर जो बैंक को सीधा करता है। Zamak 5 का घनत्व और वज़न बजट बताता है कि सेक्शन कहाँ तक जा सकता है, इससे पहले कि बैंक सीधा लौटना छोड़ दे।
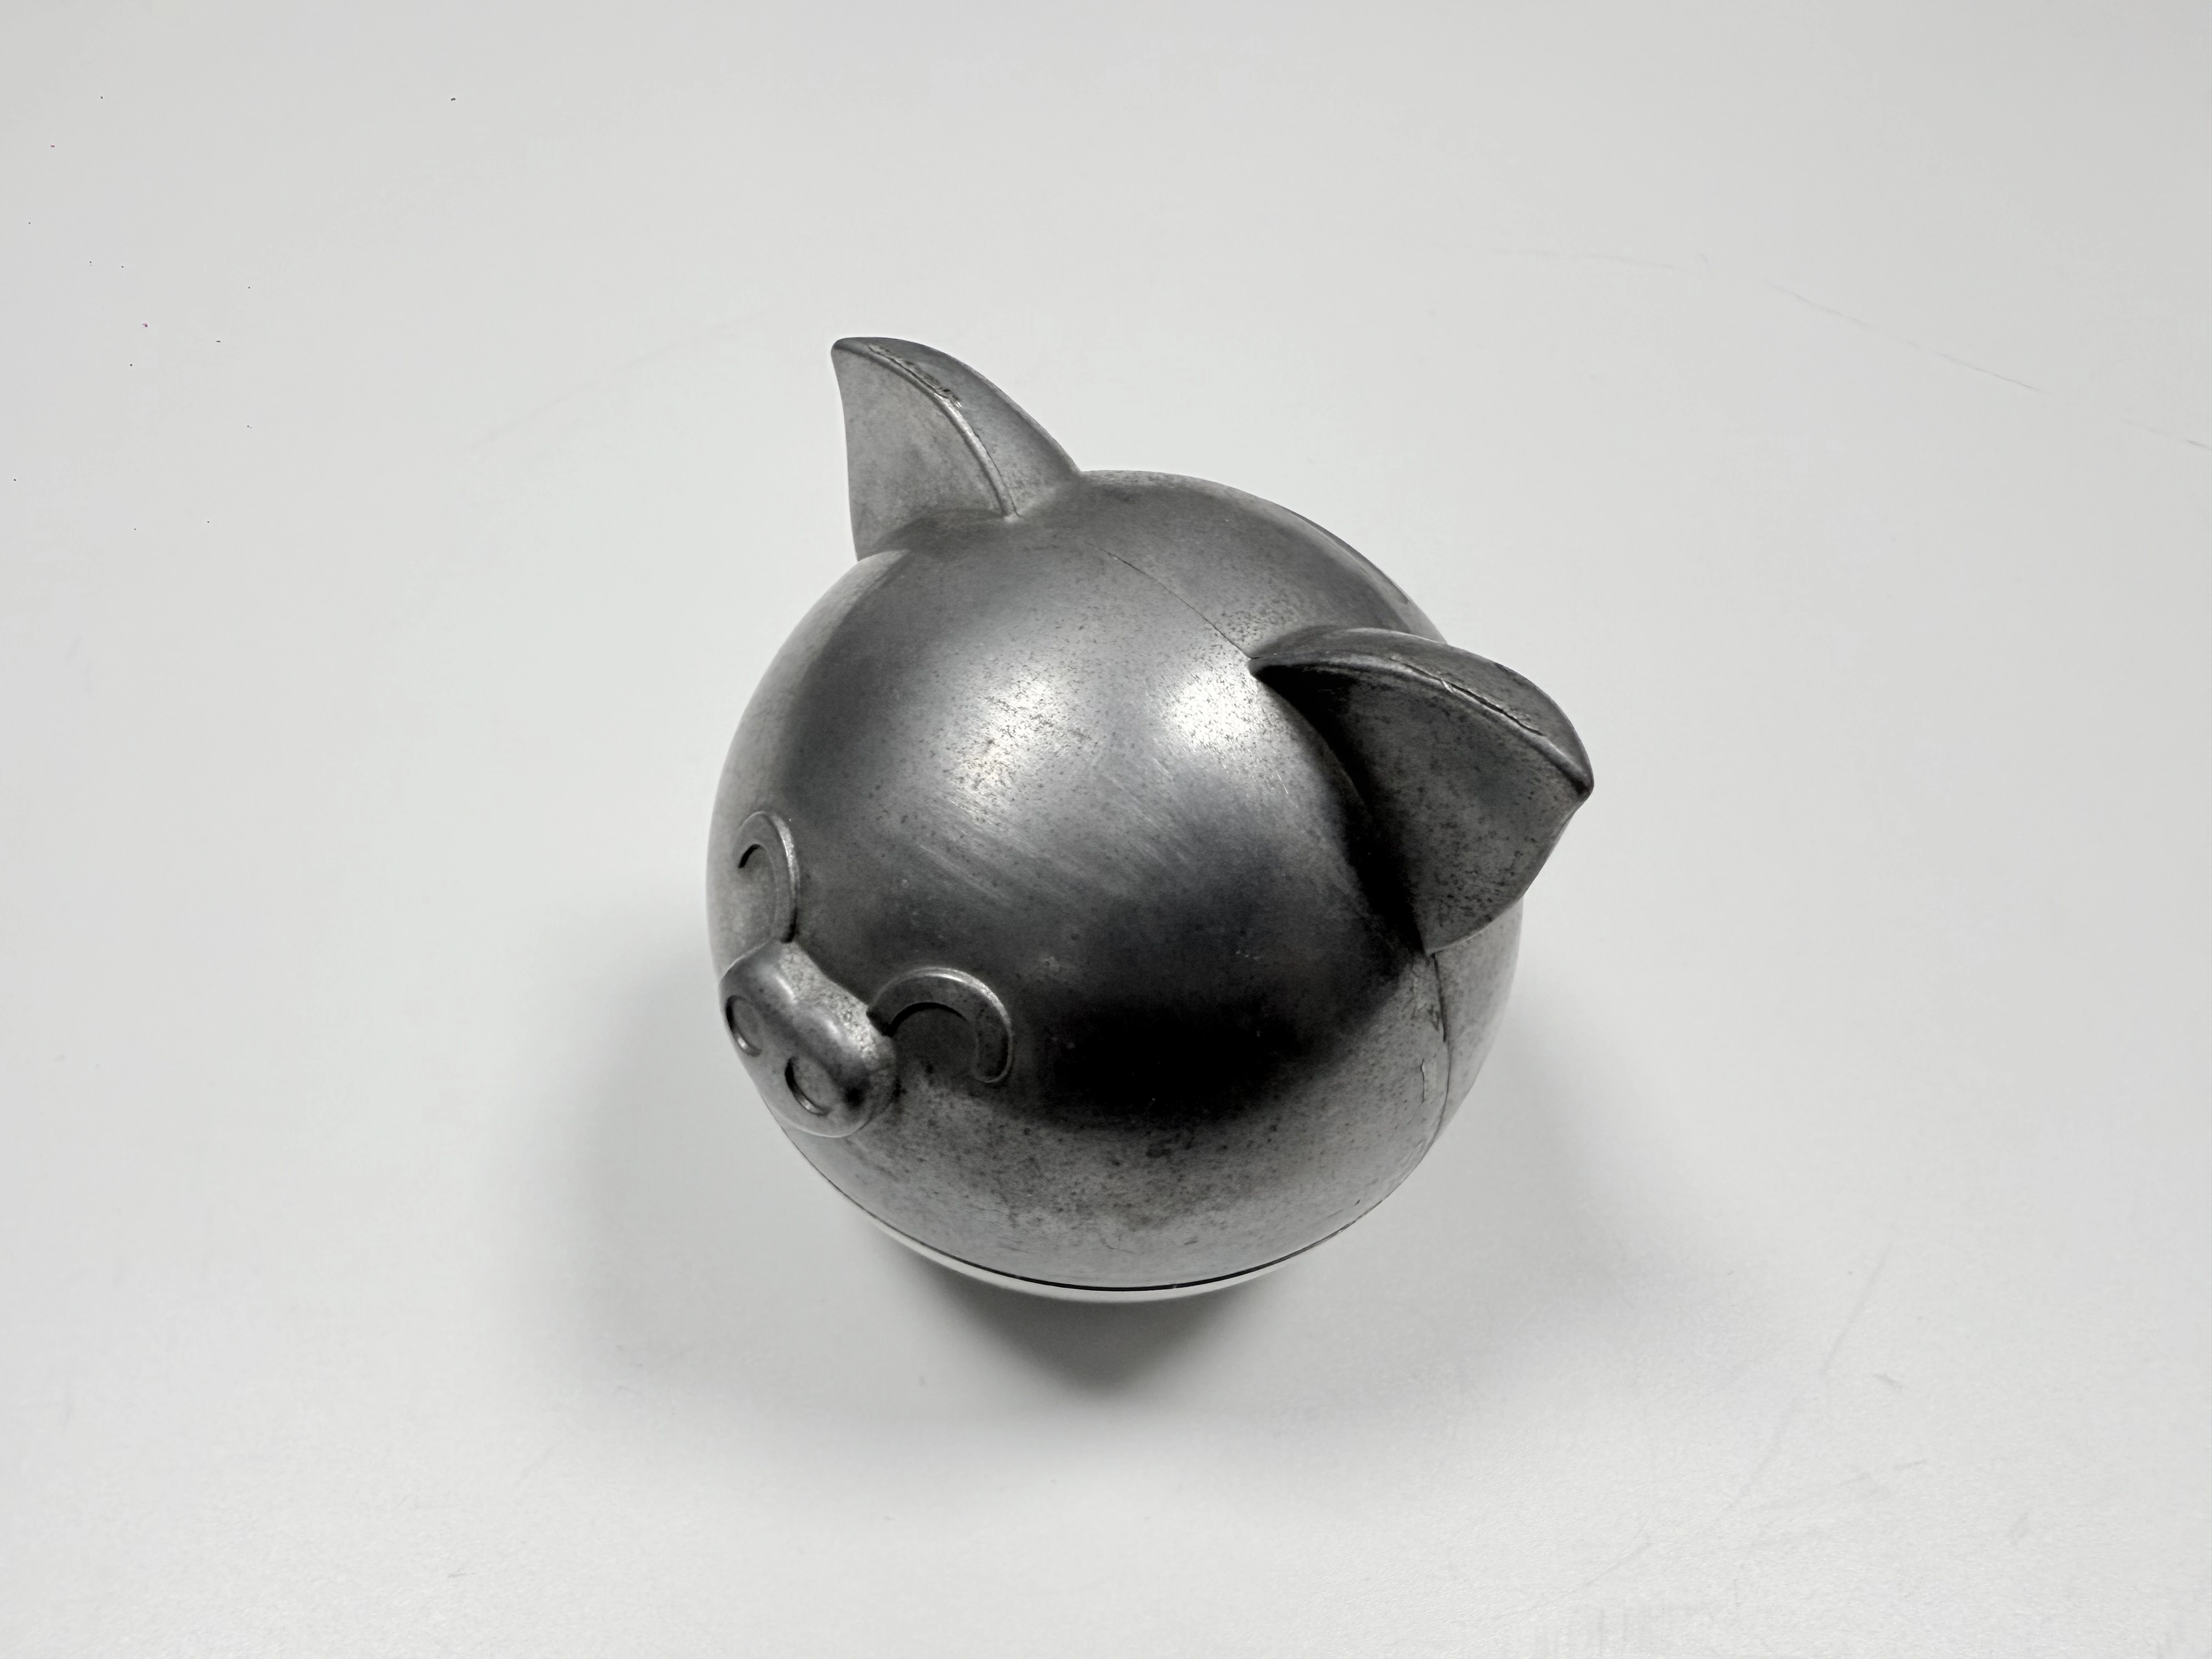
चित्र 2. पैड निचले हिस्से के साथ ढलता है, इसलिए वज़न कास्टिंग है, इंसर्ट नहीं।
दूसरा बदलाव टूल पर नहीं, ड्रॉइंग पर है। पॉलिश के स्टॉक को मान और डेटम मिले, ताकि फ़िनिश कट को पता रहे कि वह किस पर से काट रहा है और कहाँ से शुरू करता है।
आगे ले जाने लायक नियम
इस प्रोग्राम से तीन नियम निकले, और तीनों टूल कटने से पहले लागू होते हैं। फ़िनिश कट को उस आख़िरी चरण के पीछे रखें जो सीट से धातु हटाता है। उस कट को ऐसा डेटम दें जहाँ पॉलिशिंग पहुँच न सके।
तीसरा नियम रीडिंग का है। गोल जोड़ पर 0.05 mm का ब्लेड घुसने की गहराई नापता है, इसलिए ड्रॉइंग को बताना होता है कि ब्लेड कहाँ रुकेगा, सिर्फ़ यह नहीं कि गैप कितना चौड़ा हो सकता है। उस लकीर के बिना दो निरीक्षक एक ही जोड़ पढ़कर अलग-अलग बैठ सकते हैं।
पीवीडी वाले पहले ज़मक प्रोजेक्ट ने वही लेयर स्टैक दूसरे पुर्ज़े पर चलाया था, और चारों जाँच वहाँ से सिर्फ़ जोड़ का मान बदलकर आ गईं। अगली RFQ इन्हीं चार से शुरू करना बेंच पर उन्हें दोबारा ढूँढ़ने से सस्ता है।
