
Seleção de Fundição sob Pressão: Controle de Ligas, Prática de Fundição e Rastreabilidade
Uma fundição sob pressão deve ser selecionada pela sua capacidade de controlar todo o percurso, desde a carga de liga e a condição da ferramenta até as peças rebarbadas, usinadas, acabadas e inspecionadas. A capacidade do equipamento é importante, mas não responde se a fundição pode manter as interfaces críticas da peça, gerenciar o risco de porosidade, manter respiros e refrigeração, ou rastrear uma mudança até um lote específico. Comece com o desenho, liga, geometria, quantidade e plano de aceitação. Em seguida, peça à fundição que mostre como seu processo aborda as características reais.
A fundição sob pressão é sensível à relação entre temperatura do metal, temperatura da matriz, enchimento, pressão, ventilação, refrigeração, extração, rebarbação e manutenção. A mesma máquina nominal pode produzir resultados diferentes com uma ferramenta, liga, layout de parede ou ciclo diferentes. Portanto, uma qualificação sólida combina uma revisão de DFM, teste de ferramenta, inspeção baseada em características, evidência de material e registro de produção. Não se baseia em uma tonelagem genérica da máquina ou na afirmação de que todas as ligas seguem o mesmo percurso.
O Controle da Liga Começa Antes do Forno
A fundição deve saber qual designação controla, como o material de carga é identificado, quais adições são permitidas e como o fundido é associado ao lote de fundição. O comprador deve declarar química, condição, elementos restritos, requisitos de certificado e qualquer regra de material específica do cliente. Se o fornecedor usar rebarbas ou misturar material, o método deve ser controlado e documentado dentro da especificação aplicável. Um certificado é útil quando pode ser rastreado até as peças e quando seu escopo é compreendido.
A seleção do material também afeta as decisões de ferramenta e processo. Ligas de alumínio, zinco, magnésio e cobre criam preocupações diferentes para desgaste da matriz, ciclagem térmica, enchimento, usinagem e acabamento. Uma alternativa de liga deve ser revisada em relação ao requisito que causou a seleção original. Um grau diferente pode alterar corrosão, resistência, condutividade, desgaste, resposta a revestimento ou integridade à pressão. O comprador deve exigir uma comparação técnica e aprovação em vez de aceitar um nome comercial semelhante.
Use Evidência de Material Sem Superinterpretá-la
A evidência de material confirma a identidade dentro do seu escopo declarado. Ela não prova que cada fundição está livre de porosidade, que um limite de pressão usinado passará, ou que um acabamento superficial atenderá às expectativas de aparência. Essas questões precisam de evidência de processo e de peça acabada. Mantenha o registro de material vinculado à ferramenta, lote, usinagem, acabamento e registros de teste. Se um resultado de material estiver fora do requisito, contenha as peças associadas antes que uma aprovação visual ou dimensional permita que avancem.
A Prática de Moldagem É Visível na Peça
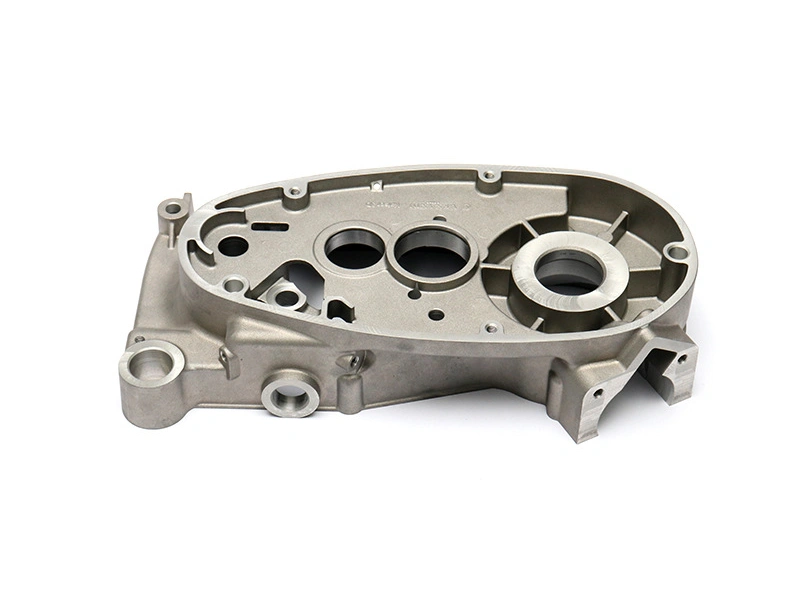
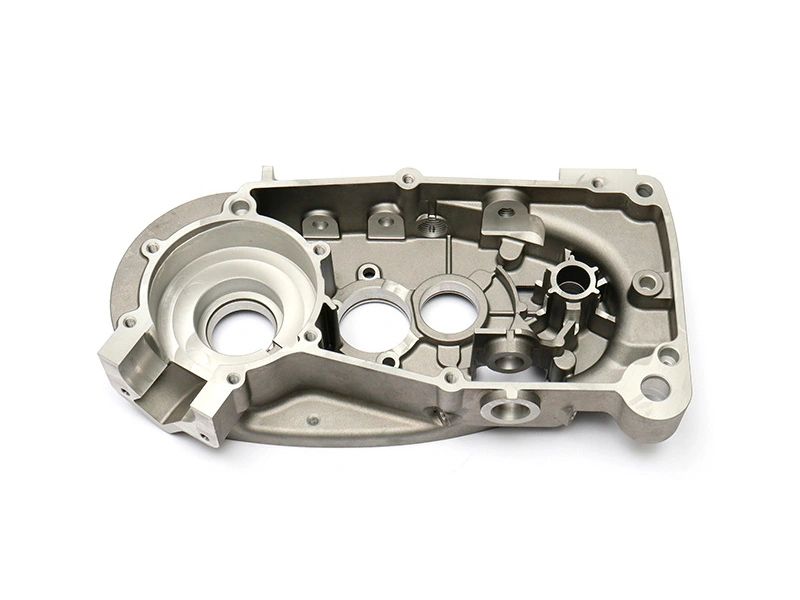
O projeto da matriz e a prática de moldagem devem ser revisados em conjunto. Linhas de partição, deslizantes, núcleos, canais de enchimento, canais de alimentação, respiros, canais de transbordamento, canais de refrigeração e extratores determinam como o metal atinge e deixa a cavidade. A fundição deve marcar as áreas sensíveis no desenho e explicar como a ferramenta as suporta. Um canto remoto pode precisar de uma estratégia de enchimento diferente de um reforço espesso; uma face cosmética pode precisar de uma decisão de partição e rebarbação diferente de um suporte de montagem oculto.
A condição da ferramenta muda com o tempo. Um fechamento desgastado pode criar rebarbas, um canal de enchimento danificado pode alterar o enchimento, um respiro bloqueado pode reter gás, e uma restrição de refrigeração pode mover dimensões ou condição superficial. O registro de manutenção da fundição deve identificar a área da ferramenta, condição medida, reparo e verificação de reaprovação. Se a ferramenta for operada em turnos diferentes ou movida entre máquinas, o comprador deve entender como as configurações de processo aprovadas e a identidade da ferramenta permanecem controladas.
Leia o Teste Contra o Risco das Características
Um teste de ferramenta deve revisar áreas finas, seções pesadas, cantos remotos, deslizantes, fechamentos, marcas de extração, desalinhamento de partição e acesso de rebarbação. Siga a fundição através da limpeza e usinagem, porque uma amostra bruta pode não revelar como a remoção de material afeta um furo, vedação ou parede. Registre a revisão da ferramenta, lote de liga, estado da máquina ou processo e método de inspeção. Se o teste for exploratório, rotule-o como tal; não confunda evidência de viabilidade com aprovação final de produção.
| Ponto de controle da fundição | Sintoma na peça quando instável | Evidência para qualificação |
|---|---|---|
| Carga de liga e identidade do fundido | Variação de química ou lote não rastreável | Registro de material vinculado ao calor, fundido ou lote de fundição |
| Condição de respiros e canais de transbordamento | Gás retido, enchimento frio, rebarbas ou superfície inconsistente | Inspeção de ferramenta, notas de teste e verificações visuais ou internas definidas |
| Refrigeração e controle de ciclo | Distorção, movimento dimensional ou mudança superficial local | Registro de processo e resultados dimensionais baseados em características |
| Manutenção de ferramenta | Rebarbas, furos deslocados, bordas desgastadas ou defeitos repetidos de reparo | Histórico de ferramenta, registro de reparo e reinspeção |
| Transferência para rebarbação e usinagem | Interfaces danificadas ou condição de fundição exposta | Relatório de peça acabada e datum ou estado de teste acordado |
A Rastreabilidade Deve Apoiar a Contenção, Não Apenas Papelada
A rastreabilidade é útil quando uma marcação na peça ou código de lote leva aos registros de material, ferramenta, máquina, turno ou execução, usinagem, acabamento, inspeção e embalagem. A marcação deve ser colocada onde não afete a montagem ou aparência. Defina como a fundição contém peças quando um defeito é encontrado após usinagem ou montagem do cliente. Se o código não puder distinguir cavidades da ferramenta, turnos ou mudanças de processo onde importam, o comprador pode precisar de uma regra de identificação mais forte.
Operações subcontratadas precisam da mesma disciplina. Se usinagem, revestimento, pintura, tamboreamento ou teste forem realizados fora da fundição, o fornecedor principal deve manter a responsabilidade pela relação do lote e resposta a não conformidades. Pergunte quem controla a especificação no subcontratado e como uma mudança de processo é aprovada. Uma fundição pode passar na fundição e falhar após uma operação de acabamento ou usinagem mal controlada.
Registros de Qualidade Precisam de um Escopo Definido de Retenção e Revisão
Concorde quais registros são fornecidos com amostras, quais acompanham cada lote e quais são retidos para investigação. O comprador pode precisar de certificados de material, relatórios dimensionais, resultados de vazamento ou pressão, registros de superfície ou acabamento, relatórios de teste de ferramenta e desvios. O requisito deve identificar a quantidade de amostra ou base de lote quando relevante e não deve solicitar um documento sem uma decisão associada a ele. Os registros são valiosos quando mostram o estado da peça, revisão, equipamento, datum e regra de aceitação.
Use um RFQ e Revisão Técnica para Testar a Adequação da Fundição
Forneça o desenho e modelo, liga, quantidade, rota de fundição, estado acabado, áreas cosméticas, características usinadas, inspeção, embalagem e regras de mudança. Peça uma revisão de DFM anotada, conceito de ferramenta, abordagem de canal de enchimento e respiro, suposições de manutenção, plano de teste, evidência de material e lista de subcontratação. Uma chamada técnica ou revisão no local deve seguir a mesma lista de verificação. O objetivo é ver se a fundição explica a peça em termos de processo, não simplesmente se tem uma máquina grande.
A rota de fundição de metal da Neway pode ser considerada quando o comprador precisa que o processo de fundição esteja conectado com ferramentaria, usinagem e registros de qualidade. Peça limites claros sobre o que está incluído e o que depende do desenho final, liga, volume e plano de teste.
Conecte os Registros da Fundição ao Estado Real do Processo
O registro de processo de uma fundição sob pressão deve identificar o lote de material, ferramenta ou cavidade, máquina ou célula, revisão de processo e estado de inspeção relevante. O registro não precisa expor cada parâmetro de controle interno para ser útil. Ele precisa mostrar que as peças enviadas vieram da rota aprovada e tornar possível uma investigação posterior. Se a peça for usinada ou acabada após a fundição, o registro deve seguir o identificador através dessas operações.
Material recebido, preparação do fundido, fundição, rebarbação, limpeza, usinagem, acabamento, teste e embalagem cada um cria uma possível mudança. A fundição deve definir o que é registrado em cada transferência e como um resultado não conforme interrompe ou contém o lote afetado. Um certificado de material sem relação com a peça é rastreabilidade fraca. Um relatório dimensional sem identidade de ferramenta ou datum é difícil de reproduzir.
Pergunte Como a Fundição Controla a Deriva do Processo
A deriva do processo pode vir de desgaste da ferramenta, bloqueio de respiro, restrição de refrigeração, mudança de liga, configuração da máquina, movimento do dispositivo ou uma etapa de acabamento alterada. A fundição deve explicar quais observações acionam uma revisão e como o processo é retornado à condição aprovada. Por exemplo, rebarbas podem levar a uma inspeção da ferramenta, um furo deslocado pode levar a uma verificação de deslizante ou núcleo, e uma mudança de superfície pode levar a uma revisão de respiro, enchimento ou limpeza. A resposta deve conectar o sintoma à operação responsável.
Não exija um número de capacidade fixo sem uma peça e método de medição definidos. Um plano de controle útil identifica a característica, datum, equipamento, base de amostra e reação quando o resultado muda. A rota de fabricação de ferramentas e matrizes da Neway pode ser incluída quando a condição da ferramenta e a consistência da fundição precisam de um único responsável.
A Manutenção da Ferramenta Faz Parte da Qualificação da Fundição
Ferramentas de fundição sob pressão combinam superfícies de cavidade com canais de enchimento, canais de alimentação, respiros, canais de transbordamento, deslizantes, núcleos, extratores, passagens de refrigeração e insertos. Cada área desgasta ou acumula resíduos de forma diferente. A fundição deve mostrar como essas áreas são identificadas, limpas, inspecionadas e reparadas. Um registro de manutenção de ferramenta deve declarar a localização, condição observada, ação e verificação pós-manutenção. Isso dá ao comprador uma maneira de relacionar um defeito de peça a um evento específico da ferramenta.
Refrigeração e acesso ao respiro são pontos práticos de qualificação. Uma passagem que não pode ser lavada ou verificada pode se tornar uma fonte oculta de deriva. Um respiro inacessível pode ser limpo de forma inconsistente. Um deslizante sem referência de localização repetível pode ser reparado em uma posição diferente. A revisão da ferramenta deve incluir acesso, peças sobressalentes, estratégia de inserto e o caminho de aprovação após um reparo.
Audite a Transferência de Fundição para Usinagem
A usinagem pode expor uma condição de fundição que não era visível no exterior. Um furo pode abrir um vazio, uma face pode revelar uma dobra, ou uma rosca pode intersectar um defeito ou deslocamento de núcleo. A fundição e a equipe de usinagem devem concordar com o datum bruto, sobremetal, suporte do dispositivo e estado de aceitação final. Se a usinagem for subcontratada, o fornecedor principal deve controlar a revisão, identidade da peça e resposta a não conformidade.
A rota de pós-usinagem da Neway pode ser revisada com o processo da fundição para que a evidência de fundição bruta não seja confundida com evidência de peça acabada. Para um recurso de pressão ou vedação, especifique se o teste é realizado antes ou depois da usinagem e acabamento. Para uma face cosmética, inspecione após a sequência completa de limpeza e acabamento.
Separe a Qualificação da Fundição do Monitoramento da Produção
A qualificação prova que uma rota proposta pode fazer a peça sob uma condição acordada. O monitoramento da produção verifica se a rota aprovada permanece em vigor. Os dois estágios podem usar diferentes quantidades de amostra e registros, mas devem compartilhar a mesma revisão de peça, identidade de ferramenta, requisito de material e lógica de aceitação. Um teste inicial pode identificar uma mudança de design; uma verificação de produção não deve aceitar silenciosamente essa mudança como a nova linha de base.
Durante a qualificação, revise os estados de fundição bruta, rebarbação, usinagem, acabamento e inspeção. Durante a produção, monitore as características que revelam deriva e retenha os registros necessários para contenção. O plano de monitoramento deve ser proporcional à consequência da falha. Um exterior funcional não crítico pode precisar de controle visual, enquanto um limite de pressão usinado pode precisar de um teste de vazamento definido ou outra evidência.
Controle Acabamento e Testes Subcontratados
A subcontratação pode ser prática, mas cria uma transferência que deve ser visível. Identifique quem é o dono da revisão do desenho, requisito de material ou revestimento, aprovação de amostra, embalagem e ação corretiva. Mantenha o lote de fundição vinculado ao resultado usinado, revestido, pintado, tamboreado ou testado. Se um subcontratado mudar seu processo, o fornecedor principal deve determinar se a peça aprovada ou o método de inspeção é afetado.
Acabamento e limpeza podem influenciar o ajuste dimensional e a aparência. Um revestimento pode entrar em uma rosca ou furo; o tamboreamento pode alterar uma borda; o jateamento pode mudar a textura; e a lavagem pode deixar resíduos se a drenagem for ruim. A qualificação da fundição deve inspecionar a peça no estado entregue ao comprador. A rota de pós-processamento da Neway pode ser revisada quando o tratamento de superfície faz parte do componente fundido sob pressão.
Entradas de RFQ para uma Fundição sob Pressão
Forneça o desenho e modelo, liga, quantidade, restrição de máquina ou processo, se conhecida, zonas cosméticas, datums funcionais, características usinadas, requisito de pressão ou ambiental, acabamento, inspeção, embalagem e registros necessários. Peça à fundição que declare conceito de ferramenta, rastreabilidade de material, manutenção, evidência de teste, subcontratação e controle de mudanças. Se a peça for cotada como um produto montado, identifique o hardware fornecido e o teste de montagem final.
A rota de material de fundição da Neway pode ser considerada com o escopo da fundição quando a identidade da liga e os registros de processo precisam permanecer conectados. O comprador deve aprovar a rota com base no produto real e evidência, em vez do nome do equipamento.
Verifique a Fonte do Material e a Transferência de Produção
Uma fundição sob pressão deve ser capaz de explicar onde a liga ou material de carga entra no processo e como permanece associado ao lote de fundição. Se o material vem de várias fontes, identifique as fontes aprovadas e a evidência usada para liberá-las. Se rebarbas ou adições forem usadas, o método de controle deve permanecer dentro da especificação de material aplicável.
A transferência do fundido para a fundição deve preservar a identidade do lote. Um certificado de material que não pode ser conectado às fundições é difícil de usar em uma reclamação. O mesmo princípio se aplica quando a peça se move para rebarbação, usinagem, acabamento, teste ou embalagem. A rota de material de fundição da Neway pode ser revisada com o plano de rastreabilidade da fundição.
Revise Mudanças de Processo Contra a Amostra Aprovada
Um reparo de ferramenta, método de limpeza de respiro, conexão de refrigeração, mudança de máquina, fonte de liga ou subcontratado de acabamento pode afetar a peça. A fundição deve registrar a mudança, identificar a característica afetada e decidir se a amostra aprovada ou o plano de inspeção ainda se aplica. Isso não exige repetir todos os testes para cada ação rotineira; requer um vínculo fundamentado entre a mudança e o risco.
A Qualidade da Superfície Começa com a Ferramenta e Termina com o Manuseio
A marca da linha de partição, limpeza do canal de enchimento, rebarbas, marcas de extrator, textura e danos de manuseio podem afetar a aparência e a montagem. Revise a superfície da ferramenta, processo de rebarbação, limpeza, acabamento em massa, revestimento e embalagem como uma cadeia. Um revestimento pode esconder uma marca, mas não reparar uma borda instável ou substrato pobre. Uma peça limpa ainda pode ser arranhada por um separador duro.
A rota de pós-processamento da Neway pode ser avaliada com o processo da fundição quando uma superfície acabada faz parte da compra. A amostra deve usar a mesma condição de fundição, limpeza e acabamento que a produção entregará.
Valide Características Funcionais no Estado Acabado
Uma fundição sob pressão pode inspecionar uma peça bruta, mas o comprador deve decidir se o requisito funcional existe antes ou depois da usinagem. Um furo, rosca, vedação, parede de pressão ou pad de localização muitas vezes se torna significativo apenas após a operação a jusante. Defina o datum, dispositivo, teste e estado acabado. Isso evita que um relatório de dimensão externa seja confundido com prova de uma montagem acabada.
Se um teste for terceirizado, identifique o laboratório de teste ou dono do processo, identidade da amostra, método e resultado. O fornecedor principal deve reter a relação entre o teste e o lote de fundição. Se um item falhar, preserve as amostras brutas e acabadas quando prático.
Perguntas para uma Revisão Técnica de Fundição
Pergunte como a fundição controla identidade da liga, revisão da ferramenta, condição de respiro e refrigeração, localização de núcleo ou deslizante, extração, rebarbação, limpeza, usinagem, acabamento, inspeção, não conformidade e mudança. Peça exemplos dos registros usados, não números de desempenho sem suporte. A revisão deve seguir uma peça desde o recebimento do material até a embalagem para que lacunas de transferência sejam visíveis.
Resumo do Comprador
Uma fundição sob pressão adequada controla identidade do material, prática de ferramenta e moldagem, manutenção, operações a jusante, inspeção e rastreabilidade como uma única rota. A capacidade do equipamento é apenas uma parte dessa decisão.
Qualifique a fundição contra as características reais da peça e a evidência necessária para aprová-las. Isso dá à compra uma comparação defensável e à engenharia um caminho claro para mudanças de produção.
Perguntas Frequentes
