
Peças de Fundição sob Pressão OEM: Controle de Desenho, Propriedade da Ferramenta e Registros de Pro...
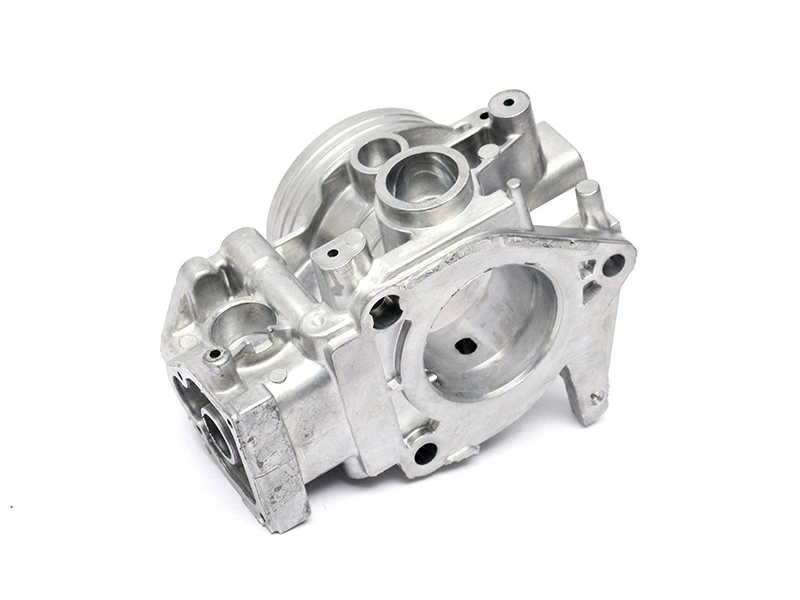
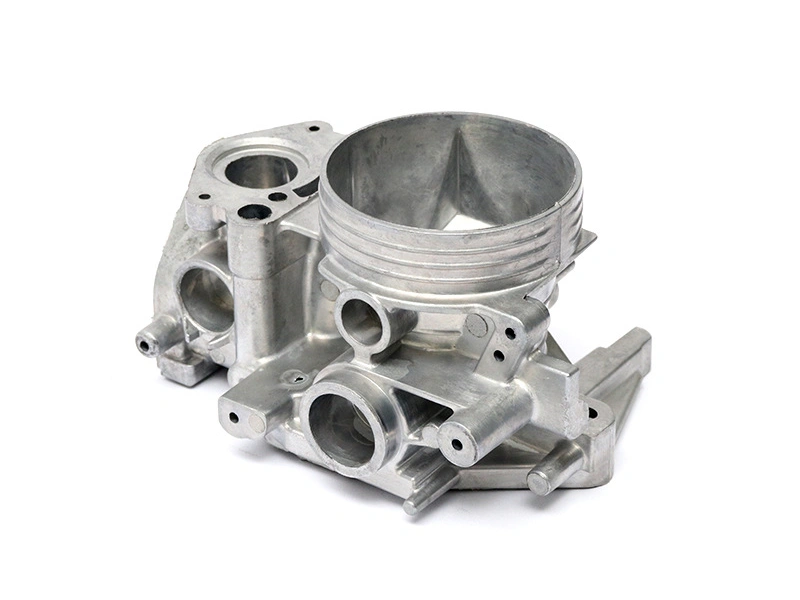
As peças de fundição sob pressão OEM devem ser liberadas como um pacote controlado de produto e processo, não como um arquivo de forma enviado com uma quantidade. O pacote precisa do desenho aprovado, modelo 3D, liga e condição, referências funcionais, estado de fundição e usinagem, acabamento, método de inspeção, embalagem e regras de aprovação de alterações. O roteiro de fundição pode então ser selecionado com base na peça real e no requisito de produção. Um fornecedor pode ser capaz de fundir a geometria, mas a decisão do OEM também depende de quem controla a ferramenta, como uma revisão é identificada, quais registros acompanham o lote e como uma alteração de processo é aprovada.
A revisão inicial mais útil conecta cada requisito do desenho a uma operação e a evidências. Uma superfície de vedação pode ser fundida e depois usinada; uma parede cosmética pode permanecer como fundida; um furo roscado pode precisar de usinagem e um calibrador; e um limite de pressão pode precisar de um teste de vazamento na peça acabada. A fundição sob pressão OEM torna-se previsível quando esses estados são documentados. Se o comprador os deixar implícitos, as cotações que parecem comparáveis podem incluir diferentes níveis de ferramentaria, usinagem, inspeção e risco de garantia.
Libere o Desenho Antes de Liberar a Ferramenta
Comece com a revisão que rege a compra. O desenho deve identificar a designação do material, o processo de fundição, se for fixo, os requisitos de tratamento térmico ou condição, o tratamento de superfície, a marcação da peça e o estado de medição. O modelo 3D deve ter a mesma identidade de revisão do desenho 2D. Se o modelo for nominal e o desenho controlar as dimensões, declare isso. Se o modelo controlar um perfil ou superfície de forma livre, declare essa relação. Isso evita que um fabricante de ferramentas corte aço de um arquivo que o comprador posteriormente considere apenas geometria de referência.
Em seguida, mapeie os recursos para seu estado de produção. Um furo mostrado no modelo pode ser fundido, vazado com piloto, perfurado, alargado ou rosqueado por usinagem. A escolha afeta o custo da ferramenta, o ciclo, o estoque, a inspeção e o risco de abrir um defeito subsuperficial. Uma grande face plana pode ser aceitável como fundida para uma tampa, mas exigir fresamento para uma junta. O RFQ deve identificar quais dimensões são avaliadas na fundição bruta e quais são avaliadas após rebarbação, usinagem, revestimento ou montagem.
Defina as Referências a Partir da Montagem
As peças OEM geralmente falham nas interfaces, em vez de em seu envelope geral. Uma almofada de montagem, um boss de localização, um furo de rolamento, uma abertura de conector ou uma face de vedação estabelecem como a peça se encaixa na próxima montagem. O desenho deve tornar essas relações claras e o fornecedor deve mostrar como a fundição bruta será localizada para usinagem. Uma parede flexível não deve ser empurrada para a posição por um dispositivo e depois relatada como se fosse naturalmente estável. O resultado da medição só tem significado quando o suporte e a base de referência são declarados.
O controle de referências também afeta o projeto da ferramenta. Se uma linha de partição cruzar uma interface, rebarbas ou desalinhamento podem entrar no estoque de usinagem ou permanecer na face acabada. Se um núcleo formar uma passagem longa, o deslocamento do núcleo pode alterar a parede em relação aos recursos de montagem externos. Se os extratores empurrarem uma parede cosmética fina, a peça pode se mover após a liberação. A revisão DFM deve marcar essas relações no modelo e concordar quais efeitos são removidos pela usinagem e quais permanecem parte da aceitação como fundido.
| Requisito OEM | Decisão de produção | Evidência a solicitar |
|---|---|---|
| Interface de montagem ou localização | Escolher a referência de fundição, o setup de usinagem e o suporte do dispositivo | Plano de referência, descrição do dispositivo, relatório dimensional |
| Recurso de pressão ou vedação | Controlar parede, remoção de estoque, superfície e estado de teste | Resultado do teste de vazamento ou pressão na peça acabada e disposição de defeito |
| Face cosmética | Definir limites de partição, canal de enchimento, rebarbação, limpeza e acabamento | Amostra visual aprovada e registro de inspeção de acabamento |
| Peça repetitiva de alto volume | Definir manutenção da ferramenta, rastreabilidade do lote e aprovação de alterações | Histórico da ferramenta, registro de processo e liberação com controle de revisão |
A Propriedade da Ferramenta Exige Mais que um Nome em uma Fatura
A propriedade da ferramenta deve abranger a custódia física, arquivos de projeto, revisões, manutenção, inserções sobressalentes, armazenamento e liberação de reparos. O comprador deve saber se a ferramenta é dedicada a uma peça, se o fornecedor pode usá-la para outro cliente e quem autoriza uma alteração de geometria. Uma ferramenta pode ser paga pelo OEM e ainda assim ser difícil de transferir se o modelo da cavidade, os dados do eletrodo, os registros de inspeção e o histórico de manutenção não estiverem incluídos no entregável acordado.
Solicite um esquema de identificação da ferramenta que vincule os números da cavidade, inserção, corrediça e núcleo ao desenho da montagem. Isso ajuda quando uma inserção é reparada ou substituída enquanto o restante da ferramenta permanece inalterado. O registro do reparo deve descrever a área, o motivo, a ação e a verificação pós-reparo. Sem esse registro, uma rebarba ou deslocamento dimensional posterior pode ser atribuído ao processo de fundição quando a mudança real foi um reparo de fechamento ou retrabalho da inserção.
A Manutenção Faz Parte do Preço de Produção
As ferramentas de fundição sob pressão precisam de limpeza, inspeção, lubrificação quando aplicável e reparo com base na liga, ciclo, histórico térmico e áreas de desgaste. A cotação de produção deve declarar qual trabalho de rotina está incluído e o que aciona uma correção cobrável. Bordas de canal, respiros, corrediças, extratores, passagens de resfriamento e fechamentos não têm a mesma necessidade de manutenção. Uma declaração genérica de que a ferramenta é mantida "conforme necessário" não dá ao comprador nenhuma maneira de comparar capacidade ou planejar paradas.
O roteiro de ferramentaria e matrizaria da Neway pode ser avaliado com o escopo da ferramenta OEM. O comprador deve reter o projeto da ferramenta aprovado, a revisão do ensaio, as premissas de manutenção e os termos de propriedade. Esse registro é útil mesmo quando o fornecedor continua operando a ferramenta, porque define o que o comprador está realmente comprando.
Os Registros de Validação Devem Acompanhar a Peça Através de Seus Estados
Um pacote de validação OEM deve distinguir viabilidade de projeto, ensaio da ferramenta, aprovação do processo e verificações contínuas de produção. Uma primeira fundição pode mostrar que a cavidade é preenchida, mas o componente usinado ainda pode falhar porque o estoque é insuficiente ou o dispositivo desloca uma referência. Uma amostra acabada pode atender às dimensões enquanto a ferramenta contém um problema de respiro ou resfriamento que se tornará visível após a manutenção. Registre a condição da amostra, revisão da ferramenta, lote da liga, estado do processo, setup de usinagem, acabamento e método de inspeção para cada estágio.
A inspeção deve ser escolhida para o modo de falha. Verificações visuais podem identificar rebarbas, fechamentos a frio, dobras superficiais e marcas de manuseio. Verificações dimensionais podem confirmar interfaces e forma geral. O teste de vazamento pode abordar um limite de pressão definido. O exame interno pode ser selecionado para um risco subsuperficial conhecido. Nenhum certificado único prova todos os requisitos. O comprador deve perguntar por que cada método é incluído e qual resultado causaria uma revisão do processo ou rejeição da peça.
Torne a Rastreabilidade Útil no Nível da Montagem
A identificação do lote é útil quando pode ser conectada aos registros de material, ferramenta, processo, usinagem, acabamento e inspeção. A marca pode ser um código, referência da cavidade, data ou identificador do lote, ou outro método aprovado pelo cliente. Ela não deve danificar uma face de vedação ou alterar o equilíbrio de uma peça rotativa. O registro deve explicar o que o identificador significa e como um lote não conforme é contido.
Para um produto OEM montado, defina também como as peças fundidas são separadas do hardware, vedações, inserções e revestimentos no sistema de rastreabilidade. Uma falha de vazamento pode vir da fundição, usinagem, vedação ou torque de montagem. Se todos forem agrupados sob um único número de peça, sem histórico de processo, a ação corretiva se torna um palpite. Um registro em etapas torna a investigação mais rápida e protege o comprador de repetir uma correção que abordou a operação errada.
O Controle de Alterações Protege a Peça Aprovada
Alterações que parecem pequenas podem modificar uma peça de fundição sob pressão OEM. Um canal pode ser movido, um transbordo removido, um núcleo alterado, uma ferramenta de usinagem substituída ou um pré-tratamento de revestimento ajustado. Cada alteração pode afetar dimensões, porosidade, superfície, ciclo ou montagem. Os termos de compra devem definir quais alterações exigem aprovação prévia, quais podem ser tratadas como manutenção de rotina e quais evidências são necessárias antes que o processo alterado retorne à produção.
O controle de revisão deve abranger o desenho, o modelo 3D, o projeto da ferramenta, a folha de processo, o plano de inspeção, o plano de controle quando usado e a instrução de embalagem. Use uma única identidade de revisão em todos os documentos. Quando um fornecedor sugerir uma liga, processo ou acabamento alternativo, a solicitação deve indicar o requisito afetado e a evidência que suporta a alteração. Isso impede que uma redução de custo comercial se torne uma substituição técnica não documentada.
Entradas do RFQ para Peças de Fundição sob Pressão OEM
Forneça o desenho e o modelo aprovados, a liga e a condição, as quantidades anuais e de lançamento, as interfaces funcionais, as superfícies cosméticas, o estado esperado da fundição, os requisitos de usinagem, o acabamento, a inspeção, a embalagem, a marcação e as regras de alteração. Declare se o fornecedor deve fornecer ferramentaria, usinagem, montagem ou apenas blanks fundidos. Inclua quaisquer requisitos específicos do cliente sobre materiais ou substâncias restritas e identifique quais resultados são necessários para a aprovação da amostra.
Peça ao fornecedor que devolva uma revisão DFM anotada, conceito da ferramenta, roteiro de processo, plano de referências de usinagem, proposta de inspeção, escopo de manutenção e premissas de cronograma. Uma cotação do roteiro de fundição sob pressão de alumínio da Neway pode ser comparada de forma mais justa quando cada operação e pacote de evidências são visíveis. O comprador pode então decidir se um preço unitário mais baixo inclui o mesmo nível de controle de produção.
Use a Revisão DFM para Congelar as Decisões Certas
A revisão DFM é o ponto em que o OEM, o projetista da ferramenta, o engenheiro de fundição, o engenheiro de usinagem e o representante da qualidade devem olhar para a mesma revisão. Marque a linha de partição proposta, canais, transbordos, respiros, corrediças, núcleos, extratores, ângulos de saída, nervuras, boss e estoque de usinagem. Em seguida, marque os recursos que não podem se mover devido a um requisito de montagem, vedação, elétrica, térmica ou cosmética. Um recurso que é fácil de fundir, mas difícil de inspecionar, pode não ser o melhor recurso para a liberação de produção.
Não aprove um relatório DFM que apenas liste possíveis alterações. Cada alteração proposta deve indicar o requisito que protege e o efeito no custo, ferramentaria, usinagem ou aparência. Uma nervura pode ser engrossada para suportar um caminho de carga, mas pode criar uma seção espessa e um risco local de rechupe. Um furo pode ser movido para longe da linha de partição, mas a realocação pode afetar o suporte de montagem. O comprador pode aprovar uma alteração rapidamente quando a razão de engenharia e o efeito comercial são mostrados juntos.
Mantenha Simulação, Ensaio e Inspeção Física Conectados
A simulação de fluxo ou solidificação pode ajudar a identificar um caminho de preenchimento difícil, um ponto quente potencial ou um conceito de canal e transbordo. É um auxílio de projeto, não uma prova física da peça acabada. A entrada do modelo deve identificar a liga, a revisão da geometria, o processo assumido e as condições de contorno. Quando a ferramenta real ou o processo mudar, o resultado pode precisar ser revisitado. Um ensaio físico verifica então os recursos que a análise identificou, seguido de inspeção dimensional, de superfície, interna, de vazamento ou funcional, conforme necessário.
A FEA ou a simulação de fundição não deve ser usada para criar uma promessa que o comprador não especificou. Pergunte qual decisão a análise suporta: uma alteração de parede, localização do canal, arranjo do núcleo, referência de usinagem ou seleção de teste. O pacote final de validação deve manter o arquivo analítico, a revisão da ferramenta, a amostra física e o relatório de inspeção rastreáveis. O roteiro de soluções de engenharia da Neway pode ser revisado quando o OEM precisar avaliar decisões de projeto e fundição juntas.
Faça o Modelo de Custo Corresponder ao Entregável
As cotações OEM devem distinguir ferramentaria e engenharia não recorrentes do custo recorrente da peça. A ferramentaria pode incluir projeto, aço, inserções, eletrodos, tratamento térmico, montagem, ensaio, correção e armazenamento. O custo recorrente pode incluir liga, fundição, rebarbação, usinagem, acabamento, inspeção, embalagem e manutenção. Se um fornecedor combinar tudo em um preço unitário, o comprador não pode ver qual alteração afetará o programa ou comparar uma transferência de ferramenta posteriormente.
O escopo da usinagem é especialmente importante. Um blank fundido pode ser barato, enquanto uma carcaça acabada requer várias configurações, dispositivos especiais, rebarbação, lavagem e inspeção. Um acabamento pode adicionar mascaramento e manuseio que não são visíveis na cotação da fundição bruta. Peça ao fornecedor que identifique premissas sobre refugo, retrabalho, peças de amostra e embalagem. O roteiro de acabamento pós-processo da Neway pode ser incluído quando a peça entregue precisar de uma superfície controlada em vez de apenas uma aparência fundida.
Planeje a Transição da Validação para a Produção
A liberação de produção deve listar o desenho e o modelo aprovados com revisão, material, identidade da ferramenta, roteiro de processo, programa de usinagem, acabamento, plano de inspeção, embalagem e registros. Também deve identificar itens em aberto, desvios temporários e a data ou condição em que eles são encerrados. Uma aprovação de amostra sem vínculo com a revisão de produção é difícil de aplicar. O comprador deve exigir uma declaração clara de que o processo de produção corresponde à amostra aprovada ou identificar as diferenças aprovadas.
A embalagem merece uma revisão técnica para peças usinadas e acabadas. As peças podem ser arranhadas, amassadas, contaminadas ou misturadas por cavidade e lote durante o transporte. A embalagem deve proteger as superfícies funcionais, preservar as marcas da peça e manter as peças acabadas separadas de material não acabado ou rejeitado. Se a limpeza for necessária antes da montagem, declare o estado de limpeza e como é verificado. O roteiro de pós-usinagem da Neway pode ser revisado com o estado de embalagem e inspeção para que a peça entregue não seja confundida com a fundição bruta.
Controle os Desvios Sem Perder a Definição do Produto
Desvios às vezes são necessários durante o lançamento, mas cada um deve identificar a nota do desenho afetada, o recurso da peça, a quantidade, a duração e a disposição. Uma tolerância temporária em uma face cosmética é diferente de uma alteração em um limite de pressão ou furo de localização. O comprador deve saber se o desvio é limitado a uma amostra, um lote ou um intervalo de datas e quais evidências são necessárias antes que a produção normal seja retomada.
Peças não conformes devem ser separadas usando os mesmos identificadores usados para rastreabilidade. Se um defeito for encontrado após a usinagem, preserve as amostras brutas e acabadas sempre que possível. Isso ajuda a equipe a identificar se a causa veio do metal, ferramenta, rebarbação, dispositivo, usinagem, acabamento ou montagem. A ação corretiva é mais útil quando altera uma etapa controlada do processo e verifica o recurso afetado, em vez de simplesmente classificar o próximo lote.
As peças de fundição sob pressão OEM são mais fáceis de gerenciar quando os limites técnicos e comerciais são visíveis. Inclua a definição do produto aprovada, registros da ferramenta, evidências do processo, estado acabado e regras de alteração no pacote de compra. Isso dá ao fornecedor um roteiro preciso e ao OEM um registro defensável quando o programa passa do lançamento para a produção contínua.
Mantenha os Registros de Lançamento Separados das Alegações de Marketing
No lançamento, retenha a amostra aprovada, o desenho e o modelo com revisão, a identidade da ferramenta, o registro do material, o estado de usinagem, o acabamento, a inspeção e a lista de desvios. Esses registros descrevem o que foi realmente aprovado. Eles são mais úteis para um OEM do que uma alegação sem suporte sobre capacidade ou entrega, porque podem ser verificados quando o produto ou o processo muda.
Aprove a Amostra no Estado que o OEM Receberá
Se o cliente recebe uma peça usinada, acabada ou montada, aprove esse estado. Uma amostra de fundição bruta pode apoiar o aprendizado do processo, mas não pode substituir a inspeção da interface entregue.
Resumo para o Comprador
As peças de fundição sob pressão OEM são produtos controlados. Sua qualidade depende da liberação do desenho, dos estados de fundição e usinagem, propriedade da ferramenta, referências, validação, rastreabilidade e aprovação de alterações. Um fornecedor deve explicar como o desenho se torna um processo repetível e como a evidência acompanha a peça na produção.
Defina as interfaces, os registros da ferramenta, a evidência do material, o estado de inspeção e o caminho de reparo antes do corte do aço. Isso dá às equipes de projeto, compras e qualidade uma base compartilhada para aprovar um programa de fundição sob pressão OEM.
Perguntas Frequentes
