
Caixa fundida por injeção: 200 peças, seis falhas de planura
Num registo de exemplo, 6 de 200 caixas de alumínio fundidas por injeção deram 0,15 mm na face de abertura contra um limite de 0,10 mm, e a reverificação posterior devolveu 0,06 mm com a peça livre do dispositivo. A caixa mede 120×90×45 mm, tem paredes de 2,5±0,2 mm, nervuras de 2,0 mm e pesa 380±30 g. Entre as duas leituras ficam duas alterações: um novo esquema de extratores no molde e um alívio de tensões antes do corte da face de abertura.
A peça vem de um programa de caixas: caixa de alumínio, liga ADC12 segundo a ASTM B85 no estado F, pendente de aprovação pela fundição. O percurso passa pela fundição por injeção, pelo corte de ataques, pelo acabamento vibratório, pela fresagem CNC da face de abertura e da face superior, pela roscagem, pela lavagem, pela pintura com as faces de ajuste mascaradas e pela inspeção final. Das duas faces fresadas, a de abertura é o quadro onde assenta a tampa, e é por isso que é a primeira a ser medida.
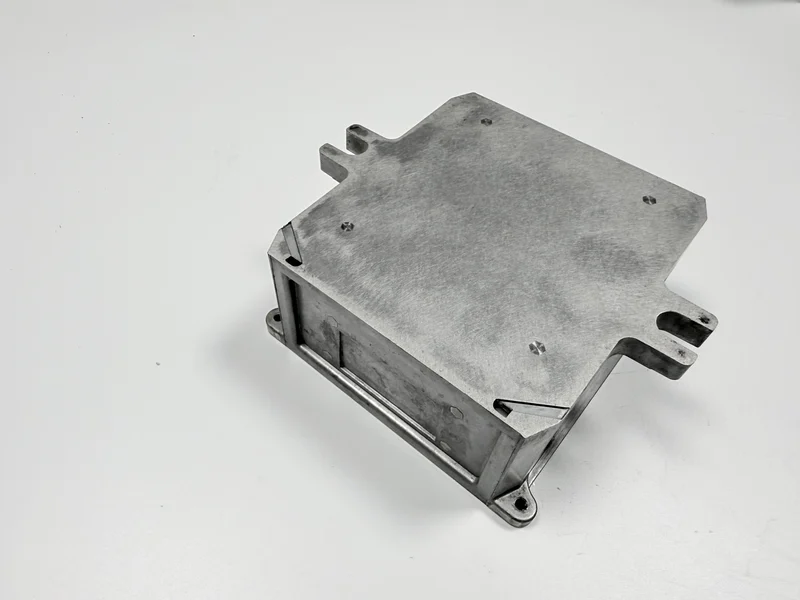
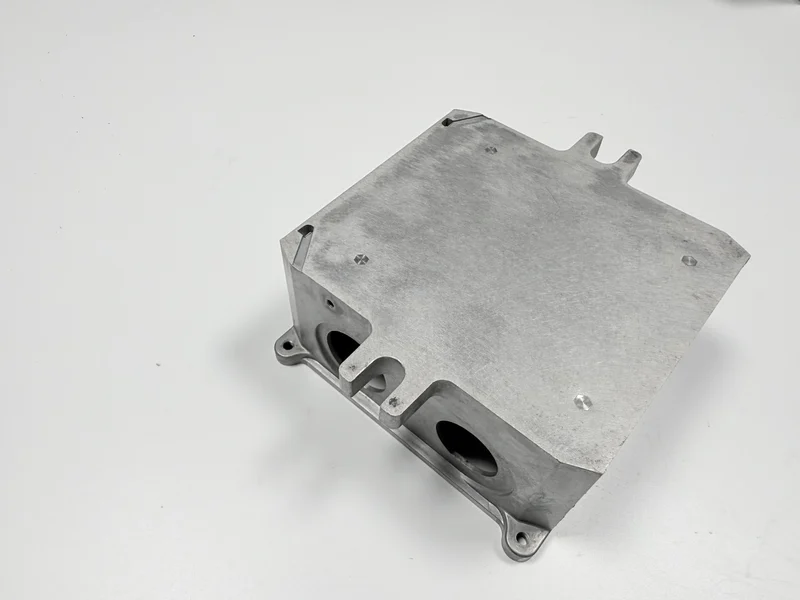
Em que ponto falhou o lote de 200 peças?
Seis peças de 200 mediram 0,15 mm na face de abertura, acima do limite de 0,10 mm. O registo nomeia essas seis; não diz se foram para retrabalho ou para sucata, nem se a linha parou para as atender.
Um controlo dimensional não apanha o problema, porque a planura não é uma medida. O registo não traz qualquer leitura de chão de fábrica, pelo que um fundo que seguiu os extratores fica como lacuna, e uma face que falha na bancada aparece quando as horas de fresagem já estão faturadas. A peça é libertada contra o desenho, não contra a forma como saiu do molde.
| O registo diz (peças, mm) | O registo cala sobre |
|---|---|
| Lote de 200 peças | Se as seis foram para retrabalho ou para sucata |
| Seis peças a 0,15 mm, limite 0,10 mm | Quantas peças foram reverificadas |
| Reverificação 0,06 mm, peça livre do dispositivo | Que instrumento produziu esse valor |
De onde vieram os 0,15 mm?
Duas cargas atuam antes do passe de acabamento: os extratores que desmoldam o fundo de 2,5 mm e a fixação que segura o quadro para o corte da face superior. A primeira alteração do registo é o esquema de extratores, e aponta para os pinos; não separa as duas cargas, pelo que saber qual delas dominou fica para o diagnóstico da planura.
O custo tratado aqui é prática geral e não deste registo: uma alteração de extratores é trabalho de molde, cotado uma vez e com uma primeira peça atrás, enquanto uma alteração de fixação é trabalho de bancada que se reparte pelas peças. O registo não diz quem suportou qualquer das duas coisas.
Como foi medida a face de abertura?
A aceitação é uma placa de planicidade e um calibrador de lâminas de 0,10 mm: a face assenta na placa e a lâmina não pode entrar em ponto nenhum do quadro. A peça tem de estar livre do dispositivo, porque uma face apertada lê-se pelo aperto e não pela peça.
O calibrador de lâminas é um controlo passa/não passa e não pode produzir um valor de 0,06 mm. O registo reporta 0,06 mm sem nomear o instrumento, o inspetor ou a bancada, e não aparece nele nenhum relatório de CMM. O que produziu esse valor continua a ser uma lacuna do registo.
Como prática geral, o controlo custa minutos de bancada por peça e não precisa de dispositivo.
Que duas alterações a levaram a 0,06?
A primeira alteração foi um novo esquema de extratores no molde. O registo não dá o número de pinos nem descreve a sua posição.
O alívio de tensões foi a segunda alteração. O registo de exemplo coloca-o antes do corte da face de abertura. Se o percurso inclui um e onde fica, tal decisão está pendente de aprovação pela fundição. A temperatura e o tempo de permanência também faltam no registo.
O registo enumera apenas estas duas alterações, e ambas ficaram fixadas antes do lote de reverificação: uma é trabalho de molde e a outra é um passo de processo. A prática geral coloca o esquema no trabalho de molde e o alívio numa janela de forno com uma segunda montagem, um pago uma vez e o outro em cada peça.
O que provou a reverificação?
A reverificação deu 0,06 mm numa peça medida livre do dispositivo, dentro do limite de 0,10 mm, sem indicar quantas peças foram medidas. O valor é coerente com as duas alterações e não a prova delas, e não separa o contributo dos extratores do contributo do alívio. Também não aparecem datas, pelo que o intervalo entre as duas tiragens fica em aberto.
| Item de controlo | Alvo (mm) | Registo |
|---|---|---|
| Planura da face de abertura: a lâmina de 0,10 não pode entrar, peça livre | 0,10 | 0,15 no primeiro lote; 0,06 na reverificação, instrumento não nomeado |
| Espessura do fundo | 2,5 ± 0,2 | Sem leitura; um fundo que segue os extratores arrasta a face |
O que mudaria este caso num desenho novo?
O registo por trás deste caso está tabelado acima. O que um desenho novo pode acrescentar é o método: nomear o datum e o estado livre, nomear o instrumento que lê a face e escrever o tamanho de lote que desencadeia uma reverificação. Cala-se sobre quantas peças foram reverificadas, o que aconteceu às seis, que instrumento produziu 0,06 mm e os parâmetros do alívio.
Esta cadeia é coerente com duas alterações, não uma comparação controlada. Este caso não prova o comportamento de uma tiragem completa de produção, porque um lote de 200 peças, um molde e uma reverificação são todo o registo. Um desenho que nomeie o instrumento e o estado livre é o que um orçamento precisa para valorizar o controlo.
Dois limites ficam fora deste registo: uma parede mais fina do que 2,5 mm e uma face lida depois da pintura em pó. Um caso de tampa de caixa leva fundição e CNC numa só encomenda; a comparação de espessuras de parede cobre a parede fina.
Envie o desenho com a face de abertura como datum, o instrumento e a lâmina nomeados, o estado livre declarado e o tamanho de lote, para que um orçamento possa valorizar o trabalho de molde e o controlo de bancada em separado.
