
Корпус литой под давлением: 200 штук, шесть отказов по плоскостности
В записи примера 6 из 200 алюминиевых корпусов, отлитых под давлением, дали 0,15 мм по привалочной поверхности при пределе 0,10 мм, а повторная проверка на свободной детали вернула 0,06 мм. Корпус идёт 120×90×45 мм, со стенками 2,5±0,2 мм, рёбрами 2,0 мм и массой 380±30 г — всё это проектные цели. Между двумя замерами стоят два изменения: новая раскладка толкателей в форме и снятие напряжений перед резом привалочной поверхности.
Деталь идёт по программе корпусов: алюминиевый короб, сплав ADC12 по ASTM B85 в литом состоянии F, марка — до утверждения литейным заводом. Маршрут проходит через литьё под давлением, обрезку литников, виброзачистку, фрезерование привалочной и верхней плоскостей на ЧПУ, нарезание резьбы, отмывку, покрытие с маскированием посадочных поверхностей и окончательный контроль. Из двух фрезерованных поверхностей привалочная — это замкнутый буртик, на который ложится крышка, поэтому её меряют первой.
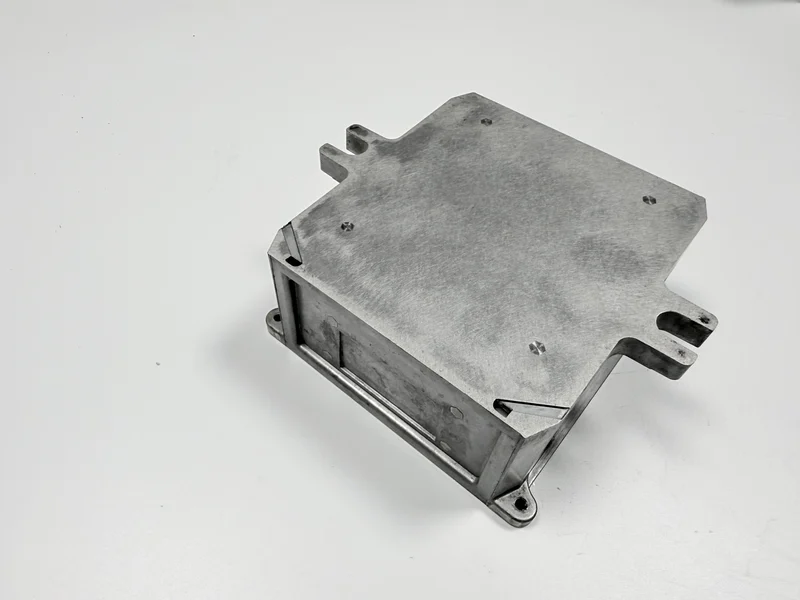
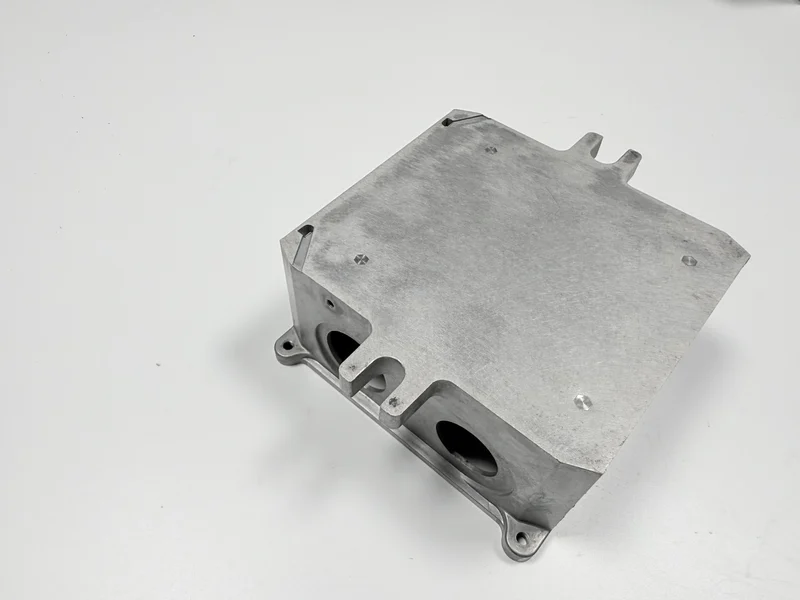
На чём отказала партия из 200 штук?
Шесть деталей из 200 дали 0,15 мм по привалочной поверхности, выше предела 0,10 мм. Запись называет эти шесть; она не говорит, ушли ли они в доработку или в брак и останавливалась ли линия.
Размерный контроль этого не поймает: плоскостность не размер. В записи нет ни одного замера днища, поэтому днище, которое пошло за толкателями, остаётся пробелом, а поверхность, провалившаяся на верстаке, обнаруживается, когда часы фрезерования уже закрыты нарядом. Плоскостность читают как зазор под лезвием, а зазор снимают на плите, поэтому запись без замера днища не отвечает и на вопрос, откуда взялась деформация. Деталь сдают по чертежу, а не по тому, в каком виде она вышла из формы.
| Запись сообщает (штуки, мм) | Запись умалчивает о |
|---|---|
| Партия из 200 штук | ушли ли шесть в доработку или в брак |
| Шесть деталей по 0,15 мм, предел 0,10 мм | сколько деталей проверили повторно |
| Повторная проверка 0,06 мм, деталь вне приспособления | каким средством получена эта цифра |
Откуда взялись 0,15 мм?
До чистового прохода на деталь действуют две нагрузки: толкатели, которые снимают деталь и давят на днище 2,5 мм, и прижим, который держит рамку под рез верхней плоскости. Усилие прижима идёт по периметру рамки и через стенку уходит в днище. Первое изменение в записи — раскладка толкателей, и оно указывает на толкатели; две нагрузки запись не разделяет, поэтому вопрос, какая из них преобладала, относится к диагностике плоскостности.
Стоимость здесь — общая практика, а не эта запись: смена раскладки толкателей это работа по форме, считается один раз и тянет за собой первую деталь, а смена прижима — работа на верстаке, которая ложится на детали. Кто понёс ту или другую, запись не говорит.
Как измеряли привалочную поверхность?
Приёмка — плита и щуп 0,10 мм: поверхность лежит на плите, и щуп не должен входить ни в одном месте по периметру. Щуп вставляют с четырёх сторон, и приёмку даёт худшее место. Деталь должна стоять вне приспособления: зажатая поверхность читается по зажиму, а не по детали.
Щуп даёт «годен» или «не годен» и цифру 0,06 мм дать не может. Запись сообщает 0,06 мм, не называя средство, контролёра и верстак, и отчёта КИМ в ней нет. Чем получена эта цифра, остаётся пробелом.
Как общая практика, проверка стоит несколько минут верстака на деталь и не требует приспособления; её повторяют на любом столе, и она не ждёт другой станок.
Какие два изменения дали 0,06?
Первое изменение — новая раскладка толкателей в форме. Число толкателей и их положение запись не даёт.
Снятие напряжений было вторым изменением. Запись примера ставит его перед резом привалочной поверхности; входит ли оно в маршрут и где стоит, до утверждения литейным заводом. Температура и выдержка тоже отсутствуют. Без температуры и выдержки шаг не назначить: это параметры печи, а не свойство детали.
Запись перечисляет только эти два изменения, и оба были закреплены до партии повторной проверки: одно — работа по форме, другое — шаг процесса. Общая практика относит раскладку к работе по форме, а снятие напряжений — к окну печи и второй установке: одно оплачивается один раз, другое на каждой детали.
Что показала повторная проверка?
Повторная проверка дала 0,06 мм на детали, измеренной вне приспособления, внутри предела 0,10 мм, без указания числа деталей. Цифра согласуется с двумя изменениями, но их не доказывает и не отделяет вклад толкателей от вклада снятия напряжений. Дат тоже нет, поэтому интервал между двумя прогонами остаётся открытым. Свободное состояние и есть то условие, без которого число ничего не значит.
| Признак | Цель (мм) | Запись |
|---|---|---|
| Плоскостность привалочной поверхности: щуп 0,10 не должен входить, деталь свободна | 0,10 | 0,15 в первой партии; 0,06 при повторной проверке, средство не названо |
| Толщина днища | 2,5 ± 0,2 | Замера нет; днище, идущее за толкателями, тянет за собой поверхность |
Что этот случай изменил бы в новом чертеже?
Запись, стоящая за этим случаем, сведена в таблицы выше. Новый чертёж может добавить метод: назвать базу и свободное состояние, назвать средство, которым читают поверхность, и записать размер партии, после которого нужна повторная проверка. Запись умалчивает о числе проверенных деталей, о судьбе шести, о средстве, давшем 0,06 мм, и о параметрах снятия напряжений.
Эта цепочка согласуется с двумя изменениями, но не является контролируемым сравнением. Случай не доказывает поведение целой производственной партии: одна партия в 200 штук, одна форма и одна повторная проверка — это вся запись. Чертёж, в котором названы средство и свободное состояние, — то, что нужно смете, чтобы оценить проверку. Смете нужны обе величины отдельно, иначе проверка растворяется в работе по форме.
За пределами этой записи остаются две границы: стенка тоньше 2,5 мм и поверхность, прочитанная после порошковой окраски. Случай с крышкой корпуса ведёт литьё и ЧПУ одним заказом; сравнение толщин стенки закрывает тонкую стенку.
Пришлите чертёж, где привалочная поверхность обозначена базой, названы средство и толщина щупа, указано свободное состояние и размер партии, чтобы смета оценила работу по форме и проверку на верстаке отдельно.
