
صب حلقة تثبيت البزيل: جدار 0.8 mm وثلاثة مخالب
حلقة تثبيت البزيل من Zamak 5 شريط بقطر 26 mm، جداره 0.8 mm، وفي داخله ثلاثة مخالب، تُصب في ضربة واحدة ثم تُشطَّب حتى تصبح قطعة ملاءمة. خطوة الصب بالضغط هي التي تحدد جذر المخلب، وكل خطوة بعدها تحدد هل ما زال ذلك المخلب يقيس 1.2 mm بعد أن يُطلى.
الحلقة تُكبس على الزجاج وتلاقي جدار العلبة، ولا تُفكّ لتحاول مرة ثانية. ثلاثة أهداف تحمل هذا الواجب: قطر خارجي Ø26.0 mm بنطاق 0/-0.05 mm، وارتفاع مخلب 1.2±0.05 mm، واستواء 0.05 mm. هذه أهداف رسم لا قراءات عينة، والفرق بين الاثنين هو الفرق بين قطعة تُقبل وأخرى تُعاد.
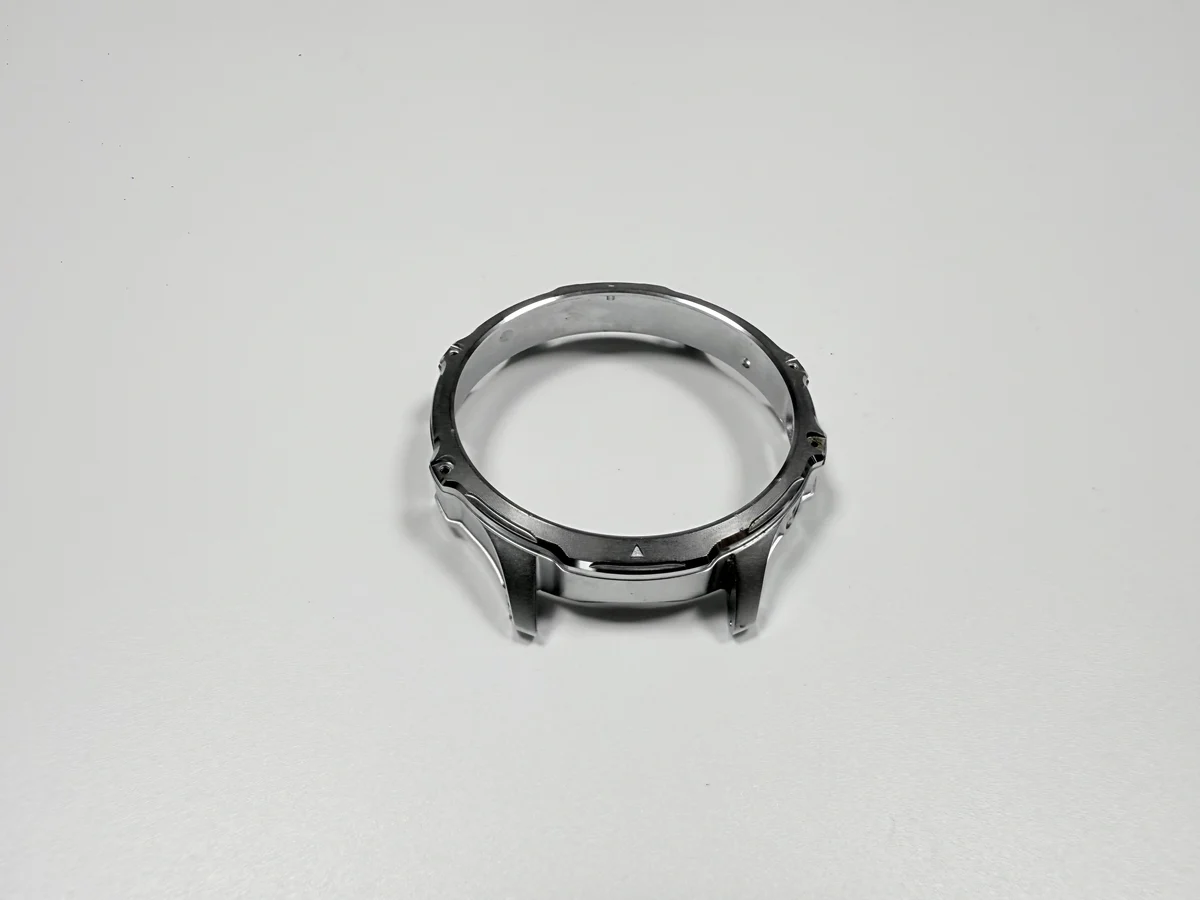
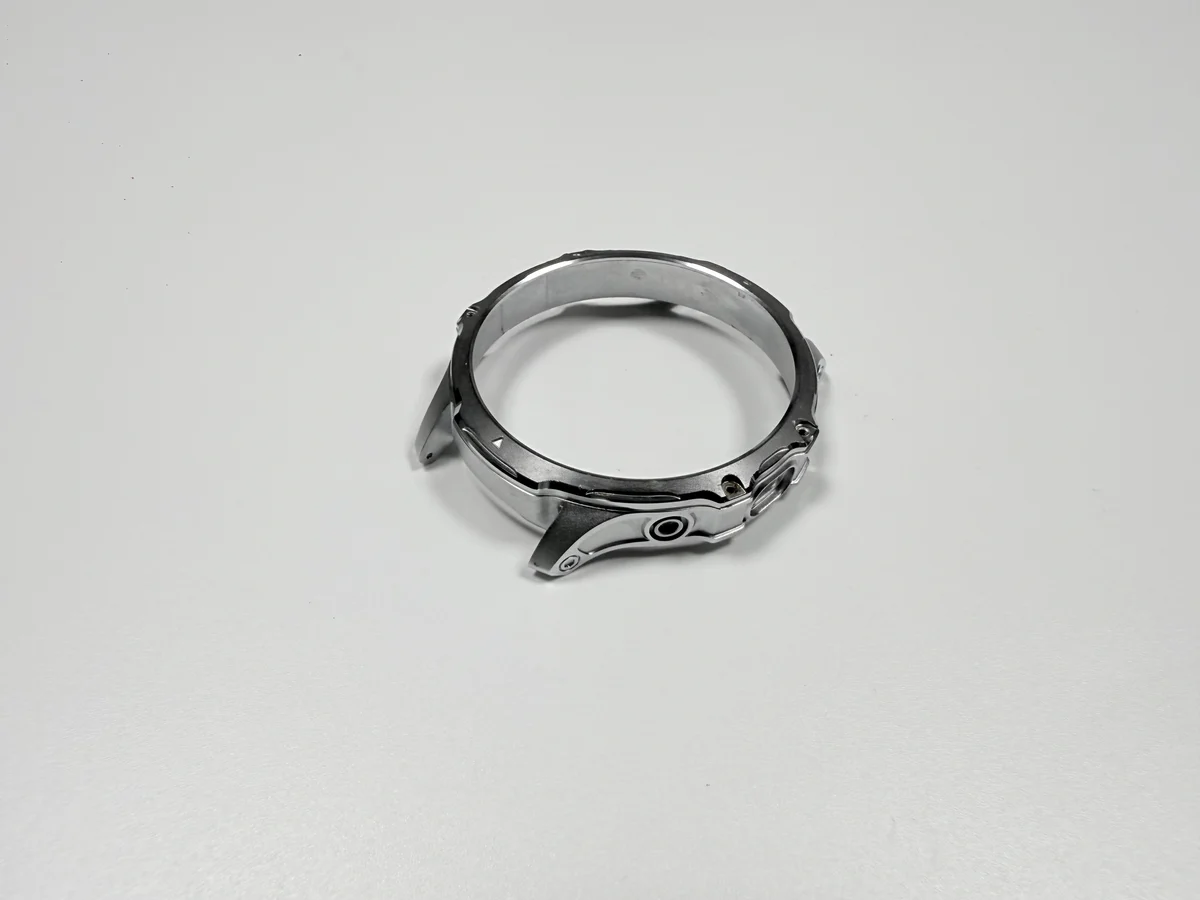
ما الذي يستبدله صب حلقة بقطر 26 mm؟
يستبدل حلقة من الفولاذ المقاوم للصدأ مختمة من صفيحة، والاستبدال ينقل التكلفة من المكبس إلى القالب. قالب الختم يشكّل المخالب في ضربة واحدة، وهذا يحدّ من مقدار ما يمكن أن يبرز به المخلب قبل أن تتفتح الصفيحة. أما الصب فيملأ الشريط والمخالب في الضربة نفسها، ويخرج الشكل قريباً من شكله النهائي.
البدائل تتنازل عن أشياء مختلفة. الفولاذ المقاوم للصدأ يحمل صدمات لا يحملها الزنك، لكن تشكيل ذلك المخلب في صفيحة رقيقة مشكلة ارتداد زنبركي قبل أن تكون مشكلة تفاوت. وحلقة البلاستيك أرخص في الكميات الكبيرة، وتتخلى عن السطح المعدني وعن نطاق الحرارة الذي يبقى فيه البزيل قطعة معدن.
الوزن يُحسم مبكراً: بكثافة 6.6 g/cm³، تخرج حلقة بقطر 26 mm وشريط 2.0 mm قريباً من هدف 1.8±0.2 g. وهذا الرقم ليس تفصيلاً، لأنه يحدد أي قالب يُبنى وأي سعر قطعة يُعرض.
لماذا ثمانية تجاويف لحلقة وزنها 1.8 g؟
لأن سعر القطعة معظمه زمن آلة، وثماني حلقات تخرج من القالب في كل ضربة. القالب إدخال من 8407 وفيه 8 تجاويف، وهدف تصميم 500,000 ضربة، فالدورة تكلف الشيء نفسه سواء ملأت تجويفاً واحداً أو ثمانية. ولهذا يكون التصميم متعدد التجاويف أرخص لكل قطعة بمجرد أن تنتظم الكمية.
وثمانية تجاويف تضاعف الخطأ كما تضاعف الإنتاج. بوابة في الموضع الخطأ، أو فائض يفوّت جذر المخلب، تكلف ثمانية أضعاف الخردة في الضربة، والإصلاح حينها عمل قالب لا عمل طاولة. والفرق مهم: خطأ على طاولة العمل يُصحح في مناوبة، وخطأ في القالب يوقف المكبس حتى يُصلح.
وفي الكميات الصغيرة تغلب حصة القالب لكل حلقة على السعر، وقد تفوز الحلقة المختمة رغم رايشها. نقطة التقاطع مسألة كمية تُسعَّر قبل طلب القالب، لا بعده.
أي ثلاث واجهات يجب أن تحفظها الحلقة؟
ثلاث: أطراف المخالب التي تكبس حافة الزجاج، والقطر الخارجي الذي يلاقي جدار العلبة، والوجه السفلي الذي يجلس على درجة العلبة، وهو نفسه المرجع الذي تُقاس منه القطعة. كل واجهة تحمل وظيفة مختلفة، ولا واحدة منها تحمل الأخرى.
المرجع هو ما يحدد معنى الرقم. اقرأ من الشريط الخارجي فتتبع النتيجة الظرف الذي ثُبّتت فيه القطعة. واقرأ من الوجه السفلي فتكون القراءة وصفاً للقطعة نفسها، وهو ما يحتاجه المورد والمشتري ليتحدثا عن الشيء ذاته.
والمخالب تفصل بينها 120° على هدف موضع Ø0.1 mm حتى تلمس الثلاثة الزجاج في اللحظة نفسها. والمخلب البارز عن جيرانه يحمل قوة الكبس وحده، والجذر المحمّل وحده هو المكان الذي يبدأ فيه الشق. ولهذا لا يُقبل مخلب واحد خارج هدف الموضع بحجة أن الاثنين الآخرين سليمين.
أي المقاسات تُثبَّت قبل قطع القالب؟
خمسة: القطر الخارجي، والجدار، وارتفاع المخلب، وموضع المخلب، والاستواء. تغيير واحد منها بعد قطع القالب عمل قالب يُحاسب مرة واحدة ولا يُوزَّع على الطلبية، ولهذا تُثبَّت الخمسة على الرسم قبل أن يُقطع المعدن.
والقطر الخارجي هو الذي يوقع الموردين. Ø26.0 mm بنطاق 0/-0.05 mm نطاق من جهة واحدة، فالحلقة لا يجوز أن تكون إلا صغيرة، ولا مجال فيها للتعويض إلى الخارج. والنيكل بسمك 3–5 µm لكل وجه يضيف 0.006–0.010 mm على القطر كرقم محسوب، وطبقات Cu/Ni/Cr تضيف 0.026–0.041 mm، أي معظم ذلك النطاق قبل أن تبدأ أي مقاس آخر.
ولهذا يجب أن يذكر الرسم ما قبل الطلاء أو ما بعده بوضوح. مقاس نهائي بلا ملاحظة طلاء يترك صانع القالب والمطلي يخمّنان في اتجاهين متعاكسين، ويظهر الخلاف عند المكبس لا عند مكتب الشراء.
| الميزة | هدف الرسم | التفاوت | يُفحص بـ |
|---|---|---|---|
| القطر الخارجي | Ø26.0 mm | 0/-0.05 mm | مقياس حلقة، يمر/لا يمر |
| جدار الحلقة | 0.8 mm | ±0.05 mm | ميكرومتر على الشريط |
| ارتفاع المخلب | 1.2 mm | ±0.05 mm | ميكرومتر الارتفاع |
| موضع المخلب | تقسيم 120° | Ø0.1 mm | مقياس موضع |
| الاستواء | 0.05 mm | 0.05 mm كحد أقصى | لوح قياس ومقياس تحسس |
كيف يُملأ جدار 0.8 mm دون تماس بارد؟
بقالب ساخن ودورة قصيرة، لا بضغط حقن وحده. Zamak 5 يعمل عادة عند 400–420 °C صهراً و150–180 °C قالباً، و20–30 MPa تعزيزاً، ودورة 15–25 s، وشريط بسمك 0.8 mm يتجمد خارج تلك النافذة قبل أن يكمل تدفقه.
والتماس البارد هو خط الالتحام الذي يبقى حيث التقت جبهتا تدفق بعد أن تجمّد سطح إحداهما قبل الأخرى. وعلى الحلقة يظهر مقابل البوابة، ويُقرأ كخط شعري في الصب، ثم يفتحه التلميع أو الطلاء فيصبح عيباً ظاهراً على قطعة كانت تبدو سليمة.
وثمانية تجاويف تضيّق النافذة، لأن الثمانية تُملأ داخل دورة واحدة، فلا مجال لتعديل واحدة دون الأخرى. وضربات التجربة على جدار بهذه النحافة تدخل في تكلفة القالب لا في سعر القطعة، وإرشادات صب الجدران الرقيقة للنتوءات والجزر تنطبق على هذا الشريط كما تنطبق على أي قطعة مشابهة.
لماذا يوضع الفائض خارج جذور المخالب؟
لأن الجذر أنحف مقطع في القطعة وآخر ما يتجمد، فهو يحتاج معدناً يسحبه منه أثناء انكماشه. والبوابة المركزية تملأ الشريط إلى الخارج، وفائض خارج كل جذر يغذي ذلك الحجم في اللحظة التي يتجمد فيها.
انقل الفائض إلى الداخل فيُغلق الجذر وليس خلفه شيء يسحبه. يتكون ثقب انكماش في قاعدة المخلب، والثقب هناك هو الذي يحدد هل ينحني ذلك الجذر تحت الحمل أو ينكسر عنده.
والبوابة والفائض قرار واحد هنا. كلاهما يعيش في القالب، وكلاهما هدف تصميم على مخطط التخطيط، والتشذيب لا يستعيد أياً منهما بعد أن يخرج الصب.
أي الأوجه تُشذَّب بدل أن تُخرط؟
أطراف المخالب، وعقب البوابة، والشريط الواقع تحت قطع الفائض، تخرج كلها من محطة التشذيب بعد البرميل. ولا قلم خراطة يلمس مخلباً، لأن مخلباً بارتفاع 1.2 mm على جدار 0.8 mm يرتد عن الحد القاطع بدل أن يُقطع.
والتشذيب هو حيث يُضبط ارتفاع المخلب. كل طرف يُقطع إلى 1.2±0.05 mm، ثم يُقرأ بميكرومتر ارتفاع لا بقدمة، لأن فكّي القديمة على حافة رقيقة يقرآن الرايش مع الوجه في الرقم نفسه.
وشيئان يحركان ذلك الرقم: استهلاك القالب عند تجويف المخلب، والقطع الزائد على الطاولة. والمخلب الذي قُطع قصيراً لا يُعاد إليه معدن، لذلك يُفحص الارتفاع قطعة قطعة لا بالعينة.
لماذا يسبق تشذيب المخالب التلميع؟
لأن السلسلة تشذّب أولاً وتلمّع بعد ذلك، فيغلق القرص رايش التشذيب بدل أن تفتحه الطاولة على وجه منته. اعكس الاثنين فيبقى الحد المقطوع عارياً على شريط ملمّع، ويظهر ذلك في أول ضوء جانبي.
والتمريرة الثانية هي التكلفة الخفية. فالتشذيب والتسوية التي تحفظ استواء 0.05 mm ينتهيان قبل الطلاء، وتمريرة إضافية على شريط بسمك 0.8 mm تعمل ضد ما بُني في التمريرة الأولى.
وهذا الترتيب يتبع عمود سلسلة العملية الذي يذكر التشذيب قبل التلميع. وعمود مسار ثانٍ على المنتج نفسه يذكر التلميع أولاً، والاثنان لم يُوفَّق بينهما بعد، لذلك أكّد الترتيب قبل إطلاق القالب لا بعده.
أي الاختبارات تُجيز حلقة تثبيت مطلية؟
ثلاثة: الالتصاق والتآكل وسماكة الطبقة، أي صدم حراري ورش ملح وأشعة سينية. النيكل بسمك 3–5 µm هو المعتاد، وطبقات Cu/Ni/Cr تبلغ 13.1–20.3 µm كرقم محسوب، ولا رقم من الرقمين يصف التجويف من الداخل.
والداخل هو نقطة الضعف. التجويف يحجب التيار، فيُطلى الجدار الداخلي أنحف من الشريط الخارجي، وقد تبدو الحلقة مغطاة بالكامل بينما يقرأ الوجه الداخلي تحت حد 3 µm. وهذا الحد هو سبب قراءة السماكة بالأشعة السينية، ومرحلة الطلاء التي تسبقه مفصّلة في الطلاء الكهربائي لأجزاء الصب.
والصدم الحراري وفق ASTM B571 يجد التصاقاً فاشلاً، ويظهر على شكل فقاعة في الطبقة. ورش الملح وفق ASTM B117 لمدة 96 h يجد مسامية تصل إلى السطح. وكلاهما سطر في عرض السعر لا خدمة تُضاف بعد الاتفاق.
| الاختبار | المرجع | القبول | ما يكشفه |
|---|---|---|---|
| الصدم الحراري | ASTM B571 | بلا فقاعات | التصاق فاشل، ومحلول محتجز |
| رش الملح | ASTM B117 | 96 h، بلا معدن أساس | مسامية تصل إلى السطح |
| سماكة الطبقة | أشعة سينية | حد 3 µm من الداخل | تغطية ضائعة في التجويف |
| الكبس | تجربة على الطاولة | 80–200 N مع العلبة | شوط يتجاوز حده |
كيف تُستخدم قوة الكبس معيار قبول؟
كنطاق يُقرأ على طاولة مع العلبة المطابقة: 80–200 N. تحت 80 N يمكن للحلقة أن ترتفع أو تدور تحت الزجاج. وفوق 200 N يحمل جذر المخلب حِملاً لا يحتمله مقطعه، وقد تمر الحلقة الفحص البصري كاملاً وهي تحمل شقاً في الجذر.
والقوة تخص الزوج لا الحلقة وحدها. حلقة تُفحص على علبة مستهلكة تقرأ منخفضة وتمر، والحلقة نفسها في علبة جديدة تقرأ خارج النطاق. لذلك يُحتفظ بعلبة واحدة مرجعاً لكل الدفعات، ويُقاس كل شيء مقابلها.
وسجل المثال يبيّن تكلفة إسقاط هذا البند. سبعة جذور انكسرت في 1,000 قطعة، وكان المكبس يقيس 320 N، أي 1.6 ضعف الحد الأعلى. ونصف قطر جذر R0.2 mm مع مصد شوط أعاد العدد إلى صفر على الطاولة نفسها.
متى يُختم إطار التثبيت من الفولاذ المقاوم للصدأ؟
حين يجب أن تحمل الحلقة صدمة، أو حين يجب أن ينزل الجدار تحت 0.8 mm ليناسب علبة ضحلة. والفولاذ أقوى لكل مقطع، لكن قطع مخلب بجذر محدد في صفيحة رقيقة ينقل مشكلة التفاوت من القالب إلى الارتداد الزنبركي.
والبلاستيك مخرج آخر. الحلقة المصبوبة بالحقن أرخص في الكميات الكبيرة ولا تصدأ، وتتخلى عن السطح المطلي وعن نطاق الحرارة الذي يعمل فيه البزيل المعدني.
ومسار الزنك يبقى ما دامت الحلقة جافة داخل تجويف العلبة ولا تُفكّ في أي عملية. أضف ملحاً أو ظهراً قابلاً للفك أو عملية صيانة، فيتغير الحساب، كما يبيّن إطار علبة الساعة المطلي للسبيكة نفسها.
ماذا يحمل عرض سعر حلقة التثبيت؟
أربعة بنود: استهلاك القالب، والصب وإزالة البوابة، والتشذيب مع التلميع، والطلاء مع اختبارات القبول. والمعدن أصغر بند في قطعة وزنها 1.8 g، فالعرض المبني على الوزن يفوّت معظم العمل الذي يحدث فعلاً.
وكل بند يتوسع بمتغيره. القالب يتبع كمية الطلب، والصب يتبع الضربات والخردة، والتشذيب يتبع فحص ارتفاع المخلب لكل قطعة، والطلاء يتبع كثافة الحمّالة في الحوض.
واطلب خطوة التشذيب وتجربة قوة الكبس بالاسم. إحداهما تُسعَّر كإزالة رايش، والأخرى تُترك لخط التجميع الذي سيجد الجذر المتشقق لاحقاً. وجانب الملاءمة من هذا العمل موضعه في ملاءمة التجميع بالخراطة اللاحقة وفي نطاق التشغيل اللاحق.
الأسئلة الشائعة
