
ما هي حلقة تثبيت البزيل؟ صب Zamak 5 وملاءمة المخالب
حلقة تثبيت البزيل شريط من Zamak 5 بسماكة 0.8 mm، يُكبس على الزجاج ويثبت في جدار العلبة، فهي قطعة إنشائية قبل أن تكون قطعة مظهر. ويشكّل الصب بالضغط الشريط ومخالبه الداخلية الثلاثة في ضربة واحدة، ثم تتوالى الخطوات بعده لحماية الملاءمة التي تصنعها تلك المخالب. ووظيفتها الأولى أن تثبّت الزجاج، ووظيفتها الثانية أن تُرى، وهذا الترتيب هو ما يجعل الرسم يبدأ من الملاءمة لا من اللمعة.
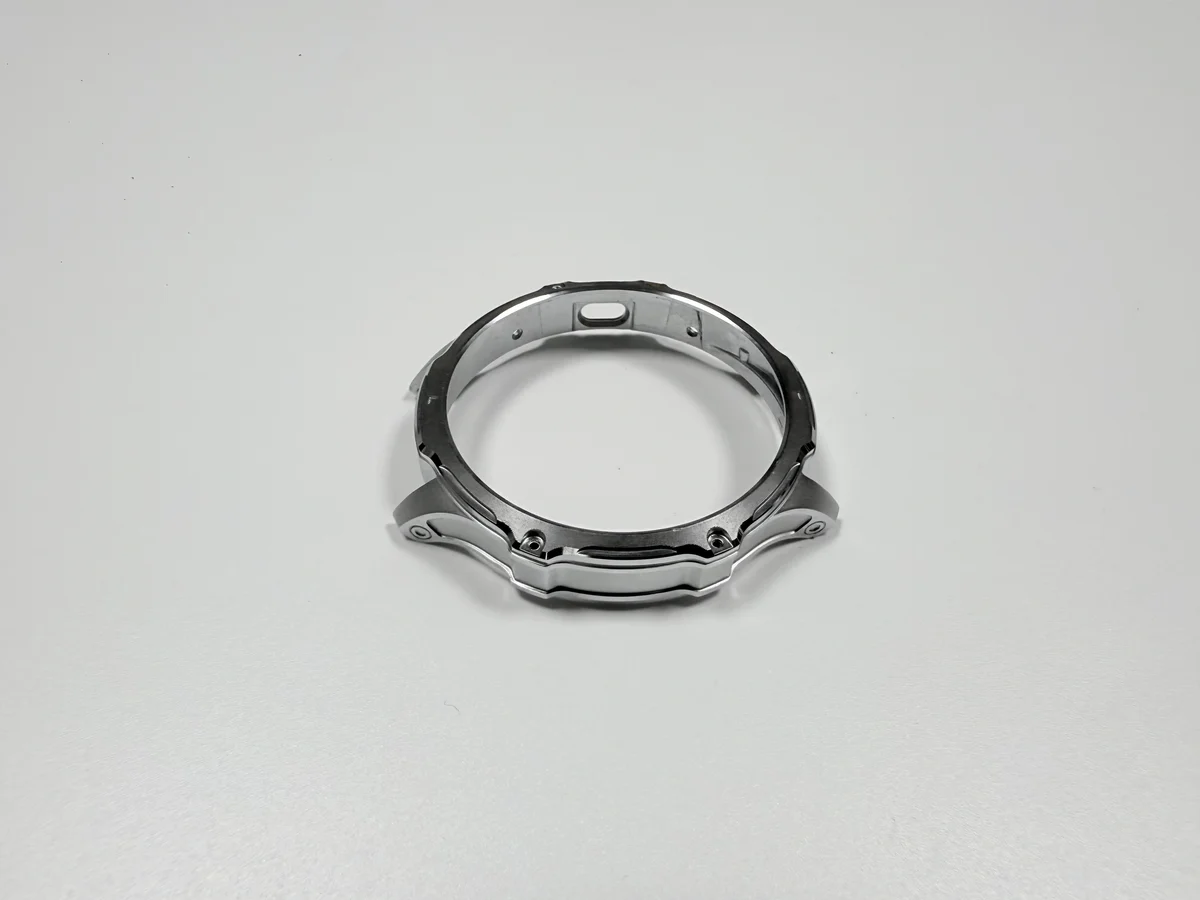
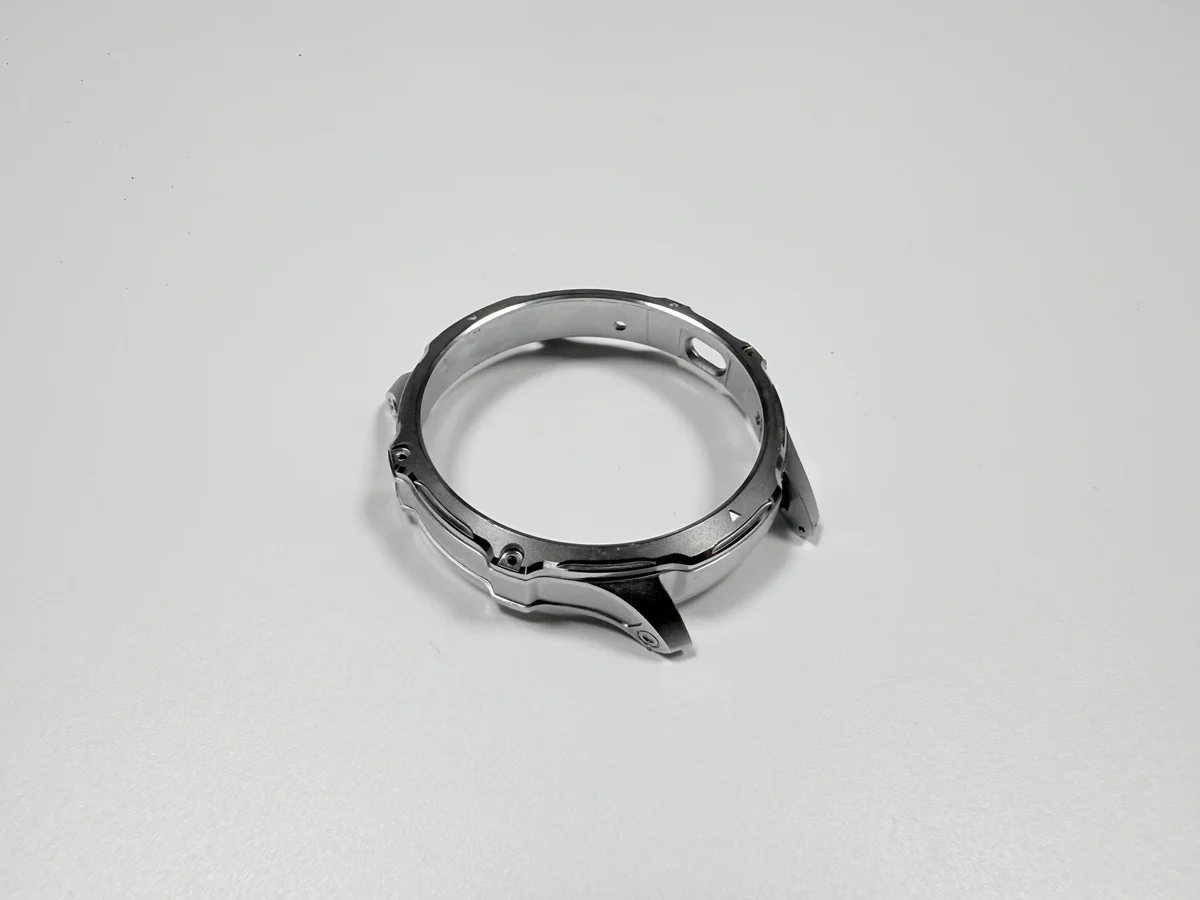
القطعة حلقة بقطر Ø26×2.0 mm ووزن 1.8±0.2 g، مصبوبة من Zamak 5 وفق ASTM B86 AC41A. وأربع قيم تحمل التجميع: قطر خارجي Ø26.0 0/-0.05 mm، وجدار 0.8±0.05 mm، وارتفاع مخلب 1.2±0.05 mm على ثلاثة مخالب تفصل بينها 120°، واستواء 0.05 mm. وهذه أهداف رسم لا قراءات من دفعة واحدة، تُثبَّت قبل أول ضربة وتُقاس عليها كل قطعة تخرج من القالب. والفرق بين الهدف والقراءة هو الفرق بين قطعة تُقبل وأخرى تُعاد، فالهدف يُكتب مرة واحدة والقراءة تتكرر مع كل دفعة.
ماذا تحفظ حلقة التثبيت داخل علبة الساعة؟
تحفظ حلقة التثبيت الزجاج، والفجوة بين الزجاج والعلبة، والمقعد المربع الذي يضبط محاذاة الاثنين. وثلاثة مخالب موزعة على 120° تكبس حافة الزجاج، فيصل حمل التثبيت إلى ثلاث نقاط فقط، لا إلى حافة متصلة. وبين المخالب يبقى الزجاج حراً، ولا يُمسك إلا حيث يلامسه المعدن. وثلاث نقاط لا تحمل بالتساوي إلا إذا وصلت الأطراف الثلاثة في اللحظة نفسها، وهذا ما يربط التلامس باستواء القاعدة.
القطر الخارجي يوسّط التجميع في فوهة العلبة، وقاعدة الحلقة تجلس على أرضية العلبة، وهي المرجع الذي تبدأ منه كل قراءة. وتدخل الحلقة في شوط واحد، ولا تُفكّ بعد ذلك في أي خدمة. والفوهة التي تلاقيها مقطوعة في الإطار الأوسط لعلبة الساعة، فدقتها تأتي من ذلك الإطار ولا تأتي من الحلقة وحدها. ومن يفتح العلبة للصيانة يعمل حول الحلقة لا فيها؛ فهي تدخل مرة واحدة وتبقى في مكانها.
أي ثلاث خصائص تحدد تفاوتها؟
ثلاث خصائص تحدد التفاوت: القطر الخارجي، وارتفاع المخلب، واستواء القاعدة؛ أما موضع المخلب عند Ø0.1 mm وسماكة الجدار فيحددان القوة لا المقاس. والقطر الخارجي على 26.0 mm اسمياً، والنطاق كله 0.05 mm على الجانب السالب، فقد تخرج الحلقة صغيرة ولا تخرج كبيرة أبداً. وارتفاع المخلب من الجهتين عند 1.2±0.05 mm، لأن المخلب يلامس الزجاج من وجه واحد.
والاستواء عند 0.05 mm يحسم تقاسم الحمل، فقاعدة تتأرجح تدفع الشوط كله إلى مخلب واحد. وهذا الانحراف يظهر عند الزجاج قبل أن يظهر في القطر، ولهذا تُقرأ الثلاث معاً في تقرير أول قطعة.
لماذا يُصب الشريط بدل ختمه من الفولاذ المقاوم للصدأ؟
يفوز الصب حيث يكون المخلب جزءاً من الشكل، ويكون الجدار أنحف من أن يبقى التشكيل معه أرخص من الصهر. فشريط الفولاذ المقاوم للصدأ المشكّل بالختم أقوى، لكن ثلاثة مخالب إلى الداخل تطلب عدة سحبات، وتبقى الدرجة بحاجة إلى قطع على أي حال. وكل سحبة تحتاج مرحلة أو أداة مستقلة، فتتراكم الكلفة قبل أن يصل الشريط إلى مقاسه.
والزنك يصب تلك الدرجة قريباً من شكلها النهائي، ويقبل الطلاء وهو مصبوب، وكثافته 6.6 g/cm³ تجعل هذه الحلقة عند 1.8±0.2 g. والثمن تكلفة أداة ثابتة: إدخال من 8407 بثمانية تجاويف، وهدف تصميم 500,000 ضربة، يُوزَّع على الحلقات التي تشترك في القالب. واختيار السبيكة موضعه في سبائك الزنك. والقالب يُحاسب مرة واحدة، فالحلقة المطلوبة بكمية صغيرة تحمل حصة أكبر من الحلقة المطلوبة بكمية كبيرة.
لماذا يصعب صب جدار 0.8 mm بثلاثة مخالب؟
جدار 0.8 mm لا يمتلئ إلا داخل نافذة ضيقة، والمخالب تقع في نهاية مسار التدفق حيث يكون المعدن أبرد. والإعدادات المعتادة 400–420 °C صهراً، و150–180 °C قالباً، و20–30 MPa، ودورة 15–25 s؛ وخارجها إما يقصر الجدار أو تتكون زوائد عند الحافة. وتضيق النافذة كلما نزل الجدار، فالقالب يسحب الحرارة من المعدن قبل أن يكمل الجدار طريقه.
والبوابة والفائض يحددان أين يتجمد المعدن الأخير. بوابة مركزية بفائض خارج جذور المخالب تغذي الجذر في أثناء تجمده، وهذا هدف تصميم لا إصلاح تشذيب. وتحت 0.8 mm تضيق النافذة أسرع مما ينمو توفير الوزن، كما تبين إرشادات تصميم الجدران الرقيقة.
كيف يحدد ارتفاع المخلب هل الزجاج مثبت؟
ارتفاع المخلب هو المسافة من قاعدة الحلقة إلى طرفه، وهو المقاس الوحيد هنا الذي يفشل عند الطرفين. عند +0.05 يرفع الطرف الزجاج عن مقعده، وعند -0.05 يفوّت حافة الزجاج فلا يمسكها. وعند الحد الأعلى يصبح التلامس نقطة واحدة بدل حافة، فيتغير توزيع الحمل على الزجاج.
وتشذيب المخالب الداخلية هو الذي يضع ذلك الارتفاع بعد الصب، فالقالب وحده لا يحفظه. والتشذيب القليل يترك المخلب عالياً، والكثير يرمي الحلقة إلى الخردة. والتشغيل اللاحق يقرأه بميكرومتر ارتفاع على كل قطعة، والتشذيب يُسعَّر عملية قائمة بذاتها؛ وعرض سعر يدمجه في إزالة الرايش ينقصه سطر واحد.
ماذا يفعل الطلاء بملاءمة 26.0 mm؟
الطلاء يضيف معدناً إلى كل وجه مكشوف، وعلى قطر من جهة واحدة تخرج هذه الإضافة من الملاءمة نفسها. النيكل عند 3–5 µm لكل وجه يزيد القطر 0.006–0.010 mm، وطبقات Cu/Ni/Cr عند 13.1–20.3 µm لكل وجه تزيده 0.026–0.041 mm. والرقمان مثالان محسوبان، لا قراءتان من حوض. والزيادة على القطر تُحسب مرتين، فالطبقة تنمو على جهتي القطر معاً.
أمام نطاق 0.05 mm تستهلك الطبقات الثلاث أكثر من نصف السماح. والقطعة المقطوعة إلى مقاسها النهائي قبل الطلاء تصل إلى المكبس كبيرة، ولهذا يجب أن يذكر الرسم هل المقاس قبل الطلاء أم بعده. والقبول مقياس حلقة، لا كبسة تجريبية في علبة؛ والنمو نفسه يظهر على إطار علبة مطلي. والفرق بين الحالتين ليس في الرسم وحده، بل في من يتحمل إعادة القطعة: المسبك أم خط الطلاء.
لماذا يُطلى داخل الحلقة أنحف؟
التجويف الداخلي يُطلى أنحف من الوجه الخارجي لأن التجويف يحجب التيار، والخسارة هندسة لا عيب في الحوض. وكثافة التيار تنخفض في التجويف، فينزل الفيلم هناك تحت حد القبول 3 µm أولاً، بينما يظل الشريط الخارجي يقرأ 3–5 µm.
وتُحكم التغطية حيث تجلس الواجهة: أوجه المخالب والدرجة الداخلية، وتُقرأ بالأشعة السينية لا بالعين. والتحكم يجري في الحامل، حيث يغذي أنود مساعد التجويف بالتيار. والحوامل تُحاسب لكل دفعة، فقد تحمل حلقة وزنها 1.8 g تكلفة طلاء يحددها الحامل لا وزنها.
أي أداة قياس تكشف كل عيب؟
لكل نمط فشل أداة واحدة تثبته، والقدمة لا تثبت أياً منها. ارتفاع المخلب يحتاج ميكرومتر ارتفاع يُقرأ من القاعدة، والقطر الخارجي مقياس حلقة عند Ø26.0 mm، والاستواء لوح قياس ومقياس تحسس. والمكبس يحتاج منصة قوة مع العلبة المطابقة، وسماكة الطبقة أشعة سينية، والالتصاق صدم حراري وفق ASTM B571 و96 h من رش الملح وفق ASTM B117.
والأداة تحسم الخلاف فقط حين تُذكر مرحلتها معها. فالقطر الذي يُقرأ بعد الطلاء يشمل الطبقة، والذي يُقرأ قبله لا يشملها. ولهذا يُكتب على الرسم لا في التقرير وحده: المقاس المطلوب وأين يُقرأ.
| الواجهة | ما تحمله | الخاصية الحاملة | ما يثبتها | نمط الفشل |
|---|---|---|---|---|
| حافة الزجاج | حمل التثبيت عند ثلاث نقاط | ارتفاع المخلب | ميكرومتر الارتفاع | الزجاج يرتفع أو يُحمَّل نقطياً |
| فوهة العلبة | التوسيط والتثبيت | القطر قبل الطلاء | مقياس حلقة | مقعد ضيق أو واسع |
| أرضية العلبة | ارتكاز مستوٍ | استواء القاعدة | لوح ومقياس تحسس | مخلب واحد يحمل الشوط |
| مسار الكبس | جلوس بشوط واحد | نصف قطر الجذر | منصة قوة | الجذر يتشقق عند المكبس |
| الأوجه المطلية | مقاومة التآكل والمظهر | تيار التجويف | قراءة أشعة سينية | طلاء عارٍ في التجويف |
متى تفشل حلقة التثبيت في الخدمة؟
تفشل الحلقة حين تكف العلبة عن أن تكون حاوية جافة مغلقة، أو حين تطلب منها عملية إصلاح أن تخرج وتعود. فهي تعمل داخل تجويف العلبة، بعيداً عن أي وسط مسبب للتآكل، والتجويف مغلق بظهر العلبة.
وثلاثة عيوب تغطي معظم المرتجعات: جذر مخلب يتشقق حين يتجاوز المكبس مصد شوطه عند 80–200 N، وطلاء يقرأ عارياً من الداخل، وقطر خارجي لا يدخل.
وخارج تلك الظروف لا تصمد الآلية. فالفك المتكرر، والماء المالح، والسحج الطويل على الوجه الملمّع، أو مسار حمل يحتاج قوة أكثر مما يحمله جدار زنك بسماكة 0.8 mm، كلها تدفع القطعة نحو الفولاذ المقاوم للصدأ.
أرسل الرسم وقد مُيّز عليه وجه القاعدة، والقطر قبل الطلاء أو بعده، وارتفاع المخلب، مع العلبة التي تُقرأ مقابلها قوة الكبس.
الأسئلة الشائعة
