
Piezas de fundición a presión de aluminio: cómo los compradores especifican geometría, mecanizado, a...
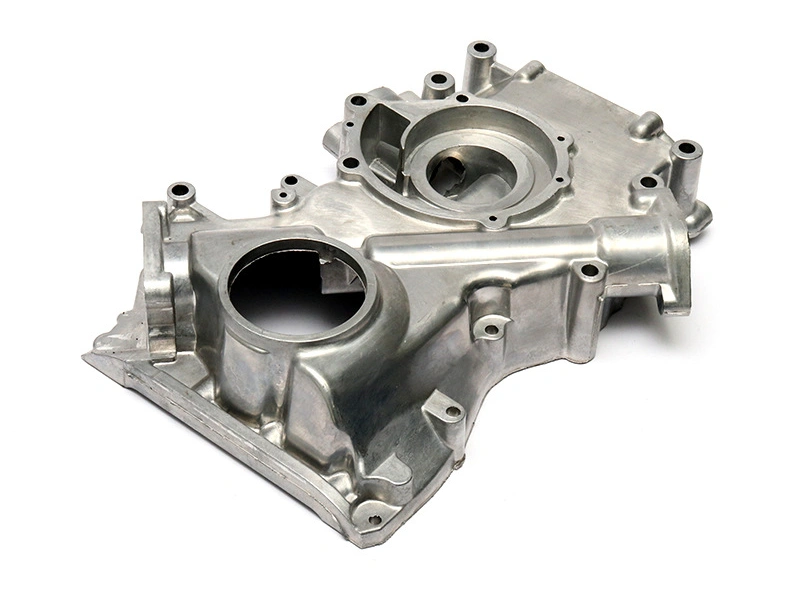
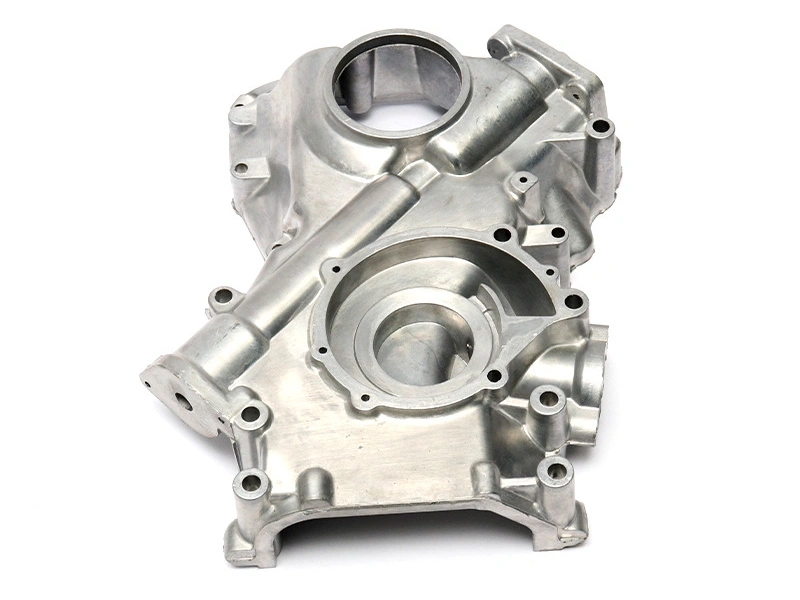
Las piezas de fundición a presión de aluminio funcionan mejor cuando el comprador especifica el componente terminado en lugar de pedir una fundición atractiva al precio más bajo en blanco. El paquete de dibujo y cotización debe conectar geometría, aleación, ruta de fundición a presión, estado de mecanizado, tratamiento de superficie, inspección, embalaje y patrón de pedido. Una carcasa con orificios, nervaduras, salientes y una brida de sellado puede ser un buen candidato para fundición a presión cuando el diseño es lo suficientemente estable como para justificar un molde y la forma integrada elimina trabajo de ensamblaje o mecanizado posterior. Es un mal candidato cuando las caras requeridas, la condición del material o el estado de validación permanecen sin definir.
Las dos carcasas que se muestran aquí ilustran el tipo de geometría que necesita una revisión conjunta de diseño y fabricación: aberturas circulares, salientes locales, paredes delgadas, soportes internos y caras amplias que pueden convertirse en referencias o superficies cosméticas. Las imágenes son solo referencias visuales. No prueban una aleación particular, aplicación del cliente, resultado de presión, capacidad dimensional o historial de producción. Esas afirmaciones requieren un dibujo, definición de material, registro de proceso e inspección específica de la pieza.
¿Cuándo son las piezas de fundición a presión de aluminio una ruta sensata?
Elija la fundición a presión de aluminio cuando una herramienta repetible pueda formar una parte significativa del volumen de la pieza y cuando el patrón de pedido pueda respaldar la inversión en la herramienta. Los mejores candidatos a menudo combinan una carcasa con forma, nervaduras o salientes, aberturas y varias caras relacionadas que serían costosas de mecanizar a partir de un bloque sólido. La fundición a presión también puede reducir el número de piezas separadas cuando la geometría integrada es compatible con el llenado, la expulsión, el recorte y las operaciones finales.
Esa decisión no se basa solo en el peso. Un comprador debe comparar la ruta completa entregada con alternativas. La comparación incluye diseño del molde, insertos o correderas, trabajo de prueba, material, recorte, operaciones CNC, desbarbado, recubrimiento, inspección, embalaje, mantenimiento y el efecto comercial del patrón de pedido esperado. La ruta de servicio de fundición a presión de aluminio vale la pena considerar cuando el dibujo tiene suficiente estabilidad para que esas decisiones se tomen juntas.
El mecanizado CNC completo puede ser aún mejor para una pieza única, un diseño que cambia rápidamente o una geometría que no tiene un volumen de fundición repetible útil. La fundición en arena, por gravedad o a baja presión puede ser mejor cuando el tamaño de la pieza, la condición de la aleación, el diseño de la sección o la cantidad no se ajustan a la fundición a presión de alta presión. La pregunta correcta no es "¿Se puede fundir esta forma?" Es "¿Qué proceso produce la pieza terminada requerida con una combinación aceptable de herramientas, material, mecanizado, superficie, inspección y riesgo de cambio?"
Comience la especificación con geometría funcional
Comience con las funciones que debe realizar la pieza de fundición a presión de aluminio. Marque orificios de localización, asientos de rodamientos, superficies de junta, orificios roscados, almohadillas de montaje, aberturas para conectores, caras de contacto térmico, áreas de contacto eléctrico y cualquier superficie que soporte una carga o establezca posición. Separe estas características de nervaduras, transiciones cosméticas, alivios no funcionales y superficies cuyo estado en bruto sea aceptable. Este mapa le dice al diseñador del molde dónde existe libertad de llenado y expulsión, y al maquinista qué caras necesitan una configuración controlada.
Use un modelo 3D controlado y un dibujo controlador o definición basada en modelo. Identifique la revisión, unidades, esquema de referencia, llamada de material, notas de superficie y precedencia cuando los documentos no estén de acuerdo. Muestre las piezas acopladas cuando una holgura, sello, rodamiento, conector o sujetador determine el volumen. Un proveedor de fundición puede hacer una mejor recomendación de DFM cuando la relación funcional es visible en lugar de inferirse de dimensiones aisladas.
La geometría que se ve simple en un modelo renderizado puede crear una secuencia de fundición difícil. Un saliente unido a una pared ancha puede enfriarse de manera diferente a una nervadura delgada. Una cavidad profunda puede restringir el acceso del molde, atrapar aire o complicar la expulsión. Una abertura larga puede ser afectada por una corredera, núcleo o línea de separación. Una brida puede ser fácil de formar pero difícil de mantener estable durante el mecanizado si la fundición es flexible. Estas son preguntas de diseño antes de convertirse en defectos de producción.
Elemento de geometría | Pregunta antes del utillaje | Decisión que respalda | Evidencia después de la prueba |
|---|---|---|---|
Orificio de localización | ¿Qué característica controla su posición y será mecanizada? | Secuencia de referencia, estrategia de núcleo, stock de mecanizado y estado de inspección | Diámetro, posición, alineación y verificación de ensamblaje en la condición definida |
Brida de sellado | ¿El límite final requiere una cara fresada y una prueba de fugas? | Mapa de stock, estrategia de soporte, enmascarado y accesorio de prueba | Planicidad, condición de superficie y prueba de pieza terminada especificada |
Campo de nervaduras | ¿Pueden las nervaduras llenarse, expulsarse y despejar la pieza acoplada sin mecanizado innecesario? | Ángulo de salida, transición, línea de separación y condición en bruto aceptable | Perfil, rebaba, holgura e inspección funcional o visual |
Saliente roscado | ¿La rosca se funde, perfora, rosca o forma con otra operación? | Pared alrededor del orificio, piloto de núcleo, stock y alcance de desbarbado | Calibre de rosca, profundidad, posición y requisito de par cuando se especifique |
Una respuesta de DFM útil hace más que enumerar comentarios de ángulo de salida y línea de separación. Debe mostrar qué cambios propuestos protegen una interfaz funcional y qué cambios son solo preferencias de fabricación. Por ejemplo, mover una compuerta lejos de una cara de sellado puede ser importante, mientras que mover una transición de nervadura no funcional puede ser negociable. El comprador debe registrar esa distinción antes de la liberación del molde para que una optimización posterior no se confunda con un cambio de producto.
Elija la aleación de aluminio con el proceso
Las piezas de fundición a presión de aluminio deben especificarse con una aleación y una ruta de proceso juntas. A380 y ADC12 a menudo se evalúan en programas de fundición a presión de alta presión porque la ruta puede formar geometría repetible detallada, pero el grado ofrecido, la especificación que lo rige, la práctica de fusión y la condición entregada aún deben ser nombrados. A356 pertenece a una ruta de decisión diferente cuando se considera fundición por gravedad, baja presión o arena y una condición de material especificada. Un nombre de aleación por sí solo no es un sustituto del proceso real y la base de aceptación.
Compare la aleación con la pieza terminada. Pregunte cómo se relaciona el grado seleccionado con la exposición a la corrosión, requisitos de presión o fugas, mecanizado, carga térmica, tratamiento de superficie, necesidades de ductilidad, cambios de sección local y el registro de material requerido. Si la pieza contiene una brida de sellado o un pasaje perforado, el riesgo de discontinuidad interna puede importar más que una comparación genérica de resistencia. Si la pieza tiene un exterior visible, la respuesta del acabado y la preparación de la superficie pueden tener más peso que un valor aislado de la hoja de datos.
La referencia de material A380 y la referencia de fundición A356 pueden ayudar a organizar preguntas específicas de grado. Deben leerse como puntos de partida, no como aprobación de un sustituto para un dibujo particular. Cuando un proveedor propone un grado alternativo, requiera que el cambio identifique la norma, base de composición, condición de entrega, ruta de fundición, efecto de mecanizado, efecto de acabado y nueva evidencia requerida para la liberación.
Revise el llenado, la ventilación y la expulsión antes de congelar el molde
Las decisiones de llenado y expulsión dan forma a la calidad de las piezas de fundición a presión de aluminio antes de que comience cualquier operación CNC. El proveedor debe revisar compuertas, rebosaderos, ventilaciones, correderas, núcleos, supuestos de enfriamiento y ubicaciones probables de expulsores contra el mapa funcional. Una pieza puede tener una apariencia exterior limpia mientras un saliente local, transición gruesa o cavidad cerrada retiene gas o desarrolla una discontinuidad. Un corte de mecanizado posterior puede exponer esa condición.
Use el análisis de flujo de molde para comparar decisiones, no para crear un informe de simulación decorativo. La revisión debe indicar qué disposición de compuerta o rebosadero se consideró, dónde se espera la evacuación de aire, qué regiones son difíciles de llenar y qué cambio de diseño o proceso sigue. La guía de análisis de flujo de molde es útil para enmarcar esa discusión. La simulación sigue dependiendo de la aleación, diseño del molde, estado térmico, ajustes de proceso y supuestos utilizados.
La expulsión merece la misma atención. Una cavidad profunda, saliente alto o pared desigual puede requerir una ruta de fuerza que afecte la fundición o deje una marca en una zona inaceptable. Las líneas de separación y las marcas de expulsor deben mapearse en superficies visibles y funcionales. El comprador puede permitir más libertad en caras ocultas no funcionales mientras protege las superficies de sellado, características de localización, interfaces de conectores y zonas de apariencia.
Separe los estados en bruto, recortado y mecanizado
Cada dimensión importante debe tener una condición de pieza declarada. "En bruto" significa que la característica se acepta en el estado de fundición; "recortado" agrega la eliminación de compuertas y rebabas; "mecanizado" agrega una configuración CNC definida y eliminación de material; "acabado" puede agregar recubrimiento u otra operación de superficie. Confundir estos estados es una razón común por la que una cotización, muestra e informe de inspección parecen no estar de acuerdo.
Mantenga la fundición para geometría que no necesita ubicación cercana, planicidad, redondez, calidad de rosca o textura de superficie controlada. Las nervaduras, alivios no funcionales, volúmenes exteriores y salientes adecuados a menudo permanecen en bruto después del recorte. Planifique el mecanizado CNC para interfaces donde un componente acoplado, sello, rodamiento, conector o ruta de carga controle el requisito. La decisión depende del dibujo, material, soporte de pared, variación de fundición esperada y método de evidencia en lugar de la etiqueta de característica nominal.
El stock de mecanizado debe ser visible en la respuesta de DFM. Poco stock puede dejar una cara incompleta; demasiado puede exponer una discontinuidad subsuperficial, debilitar una pared o agregar ciclo y desgaste de herramienta innecesarios. Un accesorio también necesita una referencia estable. Si se localiza en rebaba, una pared flexible o un área de expulsor no calificada, la pieza puede ser forzada a posición durante el corte y relajarse después de desabrazar.
La ruta de mecanizado CNC debe cotizarse con referencias de configuración, soportes, stock, acceso de herramientas, desbarbado, eliminación de virutas y el estado de inspección final. El resultado relevante no es una promesa de que cada superficie será mecanizada. Es un mapa de características que muestra qué operación crea cada interfaz funcional y cómo se medirá esa interfaz.
Estado de la pieza | Preguntas adecuadas | Control típico del comprador |
|---|---|---|
En bruto | ¿El perfil, pared, nervadura o saliente es adecuado sin cortar? | Zona de dibujo, regla de rebaba, verificación de perfil y holgura funcional |
Recortado | ¿Las compuertas, canales y rebabas se eliminan sin cambiar la referencia? | Límite de recorte, regla de marcas, condición de borde y revisión visual |
Mecanizado | ¿Qué referencia y stock crean el orificio, cara, agujero o rosca? | Plan de configuración, revisión de programa, informe dimensional y verificación de ensamblaje |
Acabado | ¿El recubrimiento u otro proceso altera el ajuste, la apariencia o la protección contra la corrosión? | Mapa de enmascarado, definición de superficie, registro de proceso e inspección de estado final |
Controle la porosidad y la distorsión por zona de riesgo
No aplique una regla genérica de defectos a cada pieza de fundición a presión de aluminio. Marque las zonas donde un defecto podría cambiar la función: bridas de sellado, puertos perforados, salientes roscados, orificios de rodamiento, rutas de carga delgadas y áreas de conectores. La porosidad de gas, los vacíos relacionados con la contracción, las discontinuidades relacionadas con óxidos, los cierres en frío, las rebabas y la distorsión tienen diferentes mecanismos y diferentes consecuencias. La misma indicación puede ser aceptable en una nervadura oculta no funcional e inaceptable en un límite de presión después del mecanizado.
Conecte el mapa de riesgo al proceso. Las transiciones pesadas y los salientes aislados deben revisarse con llenado, enfriamiento, ventilación y stock de mecanizado. Una brida cerca de una compuerta necesita una revisión de recorte y planicidad. Una pared delgada y larga necesita una revisión de llenado y distorsión. Un pasaje perforado necesita integridad interna y lógica de prueba de estado final. Esto es más informativo que pedir una fundición "libre de defectos" vaga.
Elija la evidencia de inspección para la pregunta que se hace. La inspección visual puede identificar la condición de la superficie y la rebaba; la medición dimensional puede identificar la posición y la deformación; el seccionamiento o la imagen pueden examinar una región interna definida; y una prueba de fugas puede evaluar un límite terminado bajo condiciones especificadas. Ningún método solo prueba cada requisito interno y funcional. Si la retención de presión importa, defina el estado de mecanizado terminado, medio de prueba, presión o vacío, estabilización, duración, resultado permitido, accesorio y plan de muestra.
La distorsión también puede estar oculta por el mecanizado. Un accesorio puede hacer que una brida parezca plana mientras la pieza libre está curvada, o puede transferir un error de fundición a otra referencia. Compare los resultados del estado del accesorio y del estado libre donde el ensamblaje depende de la forma sin abrazar. La descripción general del equipo de prueba puede apoyar una discusión de método, pero el comprador aún necesita un plan de inspección específico de la pieza con zonas, referencias, límites y reglas de reacción.
Defina el acabado de superficie y la protección contra la corrosión como un sistema
El tratamiento de superficie es parte de la pieza de fundición a presión de aluminio, no una idea tardía aplicada a un blanco genérico. El sustrato, la superficie de fundición, el método de limpieza, el enmascarado, el recubrimiento, el curado y la inspección final interactúan. Un recubrimiento que protege un exterior puede causar problemas en una superficie de junta, contacto eléctrico, orificio roscado, asiento de rodamiento o superficie de ajuste a presión. El dibujo debe identificar qué caras reciben el tratamiento y cuáles permanecen protegidas, mecanizadas o desnudas.
Separe la apariencia del rendimiento. Una carcasa visible puede necesitar una referencia de apariencia, textura controlada, tratamiento de borde y una condición de vista consistente. Un soporte oculto puede priorizar la protección contra la corrosión y la holgura de ensamblaje. Una cara térmica o de puesta a tierra puede requerir una superficie de contacto controlada. "Acabado negro" o "tratamiento de superficie" no define preparación, cobertura, espesor, límite de máscara, adherencia o aceptación.
Revise la ruta con el proveedor de post-proceso antes de que el molde y el plan de mecanizado estén fijos. El alcance del servicio de post-proceso puede usarse para discutir limpieza, desbarbado, granallado, conversión, recubrimiento, curado, enmascarado e inspección. Si la acumulación de recubrimiento puede cambiar una rosca, ranura, sello o ajuste, decida si la característica está protegida, mecanizada antes del tratamiento o inspeccionada solo en el estado final entregado.
Haga visible el volumen y el alcance entregado en la cotización
La economía de las herramientas depende de más que un número anual. Separe la demanda de prototipo o prueba, cantidad de lanzamiento, lote de pedido normal, pronóstico, requisito máximo, estabilidad de diseño y duración esperada del programa. Estos insumos influyen en si el molde está justificado, cuánto desarrollo de proceso es sensato, cómo se planea el muestreo y cómo se gestiona el embalaje o el inventario. Si las cantidades son inciertas, etiquételas como supuestos de planificación en lugar de presentarlas como demanda firme.
Precio del componente entregado. Indique si la cotización incluye diseño de molde, construcción de herramienta, disparos de prueba, recorte, mecanizado CNC, desbarbado, limpieza, tratamiento de superficie, prueba de fugas o funcional, informes dimensionales, marcado, embalaje, mantenimiento de herramientas y trabajo de cambios. Un precio más bajo de fundición en bruto no es necesariamente un costo más bajo cuando deja al comprador gestionar el mecanizado, acabado, inspección e interfaces rechazadas por separado.
Para una comparación útil, pida a cada postor que identifique las operaciones incluidas, exclusiones, supuestos, utillaje no recurrente, precio de pieza recurrente, etapas de muestra y el efecto comercial de una revisión de dibujo. Eso evita que el departamento de compras compare una fundición cruda con una pieza terminada e inspeccionada. También le da a la ingeniería un lugar para revisar si un proceso propuesto puede crear la geometría que la cotización asume.
Entrada comercial | Por qué cambia el plan de la pieza | Qué debe aclarar el comprador |
|---|---|---|
Revisión de geometría | Cambia línea de separación, correderas, stock, accesorios e inspección | Modelo controlador, revisión de dibujo, unidades y autoridad de cambio |
Patrón de pedido | Cambia economía de herramientas, muestreo, capacidad y embalaje | Supuestos de prueba, lanzamiento, lote, pronóstico, pico y programa |
Operaciones terminadas | Cambia ciclo, mano de obra, accesorios, riesgo de proceso y precio | Alcance de recorte, CNC, desbarbado, limpieza, recubrimiento, prueba, inspección y embalaje |
Base de aceptación | Cambia informes, calibres, accesorios de prueba y trabajo de reacción | Estado de la pieza, CTQ, método, límite, plan de muestra y propietario de aprobación |
¿Qué deben enviar los compradores para una revisión de piezas de fundición a presión de aluminio?
Envíe el modelo 3D más reciente y el dibujo 2D o la definición basada en modelo, junto con las interfaces de acoplamiento y cualquier nota de producto que afecte la fundición. Marque referencias, caras de sellado, orificios, roscas, almohadillas de montaje, zonas visibles, áreas de contacto, superficies térmicas y características que no pueden moverse. Identifique el material requerido o las restricciones que mantienen abierto el grado. Indique la condición entregada deseada, incluido el mecanizado, acabado, pruebas, inspección, marcado y embalaje cuando corresponda.
También envíe el patrón de pedido de una manera que el proveedor pueda cotizar honestamente. Distinga las pruebas de una sola vez de los pedidos normales y separe un pronóstico de un compromiso firme. Si el diseño puede cambiar, diga qué características son estables y cuáles están aún en desarrollo. Esto permite al proveedor mantener abiertos los detalles de fabricación negociables mientras protege las interfaces que no pueden moverse.
Pida una respuesta que devuelva decisiones en la misma estructura: proceso propuesto, base de aleación, cambios de DFM, supuestos de molde, mapa de características de mecanizado, ruta de superficie, plan de inspección, operaciones incluidas, exclusiones y preguntas no resueltas. El propósito no es obligar a cada proveedor a una redacción idéntica. Es hacer visibles las diferencias antes de que se apruebe una herramienta o una promesa de producción.
Use un ejemplo de pieza terminada para probar la especificación
Considere una caja genérica de aluminio con dos aberturas circulares, varios salientes de montaje, soportes internos y una brida perimetral ancha. El comprador quiere que la fundición proporcione el volumen exterior y las nervaduras, mientras que el mecanizado CNC crea las aberturas de localización y una cara de junta controlada. El par de imágenes apoya la discusión de estas relaciones geométricas, pero no es evidencia de un programa de cliente o una aplicación específica.
La revisión de diseño primero marca la brida, aberturas, salientes y campo de nervaduras. La brida recibe una revisión de stock de mecanizado y distorsión en estado libre. Las aberturas se asignan a una relación de referencia y una operación de mecanizado final. Los salientes se verifican para acceso de núcleo, soporte de pared, perforación, roscas y la posibilidad de que el mecanizado exponga una discontinuidad interna. Las nervaduras permanecen en bruto si su perfil y holgura son adecuados.
La revisión del proceso luego conecta compuerta, rebosadero, ventilación, expulsión, recorte, accesorio y decisiones de inspección. Una muestra de prueba no se aprueba solo porque se ve bien. El comprador pregunta qué características se midieron en el estado final, si el accesorio representa el soporte de producción y si se usó algún ajuste manual o pulido selectivo. Si la caja es un límite de presión, la prueba de fugas se define después de las operaciones de mecanizado y acabado especificadas.
Este ejemplo muestra por qué una especificación útil de piezas de fundición a presión de aluminio es una cadena en lugar de una lista. La geometría determina las elecciones de proceso; las elecciones de proceso afectan el stock y la exposición a defectos; el stock y las referencias afectan el mecanizado; el mecanizado afecta el ajuste final y las rutas de fuga; el tratamiento de superficie afecta las dimensiones y el comportamiento de corrosión; y el alcance entregado determina lo que el departamento de compras está comparando realmente.
Libere piezas de fundición a presión de aluminio por evidencia, no por apariencia
Libere la ruta cuando el dibujo, la aleación, el molde, el mecanizado, el acabado, la inspección y el alcance comercial describan el mismo componente terminado. Mantenga un elemento abierto cuando una interfaz funcional no tenga un estado definido, cuando un material sustituto no tenga una base de aprobación, cuando una prueba no represente la pieza entregada, o cuando la cotización excluya operaciones necesarias para el ensamblaje. Una fotografía puede confirmar que existe una forma. No puede probar el material, la relación de referencia, la condición de estado libre, el ajuste del recubrimiento o la calidad interna de una pieza de producción.
Para un nuevo proyecto, el siguiente paso práctico es enviar el modelo controlado, dibujo, mapa de características funcionales, restricciones de aleación, patrón de cantidad, operaciones terminadas y preguntas de aceptación juntos. Pida al proveedor que identifique supuestos antes del utillaje. Esto crea un límite claro para las piezas de fundición a presión de aluminio: una elección de proceso hecha para un componente definido, bajo condiciones definidas, con evidencia que responda a los riesgos que importan al comprador.
Preguntas frecuentes
