
Proveedores de Piezas de Fundición: Cómo Comparar el Control de Procesos Antes del RFQ
Los proveedores de piezas de fundición deben compararse por la evidencia que pueden proporcionar para la pieza requerida, no por una amplia lista de equipos o una página pulida de capacidades. Antes de emitir un RFQ, defina la aleación, la ruta de fundición, la geometría, la cantidad, el estado final, las interfaces funcionales, los riesgos de defectos y la inspección. Luego pida a cada proveedor que explique cómo la ruta controla esas condiciones. Una fundición que puede producir una forma similar no es automáticamente adecuada para un límite de presión, un asiento de rodamiento mecanizado, una carcasa cosmética o un material regulado.
La comparación debe separar la propiedad del proceso del comercio o la coordinación. ¿Quién diseña la herramienta? ¿Quién controla la fusión o el material de carga? ¿Quién mecaniza el punto de referencia? ¿Quién realiza el acabado y la inspección? ¿Quién es responsable de la acción correctiva cuando una pieza fundida falla después del mecanizado? Una responsabilidad clara es valiosa porque muchos defectos de fundición solo son visibles después de una operación posterior. El comprador debe ver los puntos de transferencia antes de elegir la cotización inicial más baja.
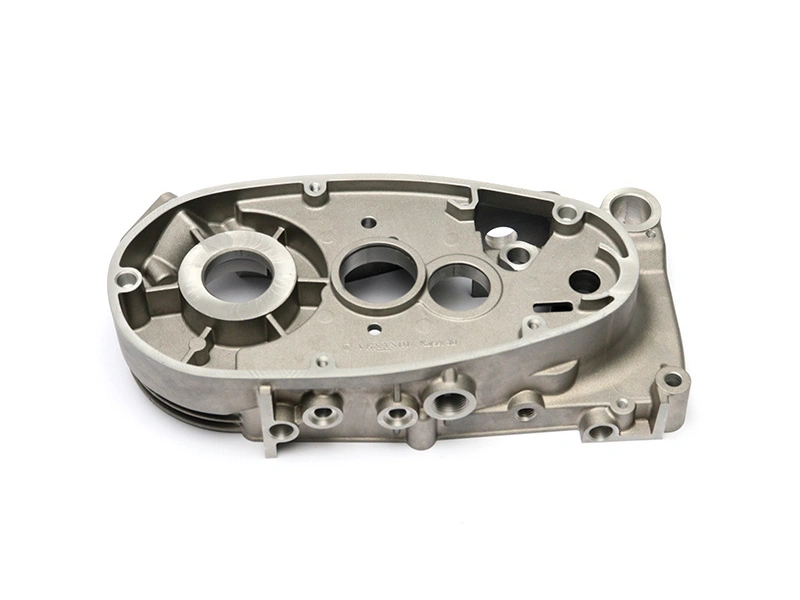
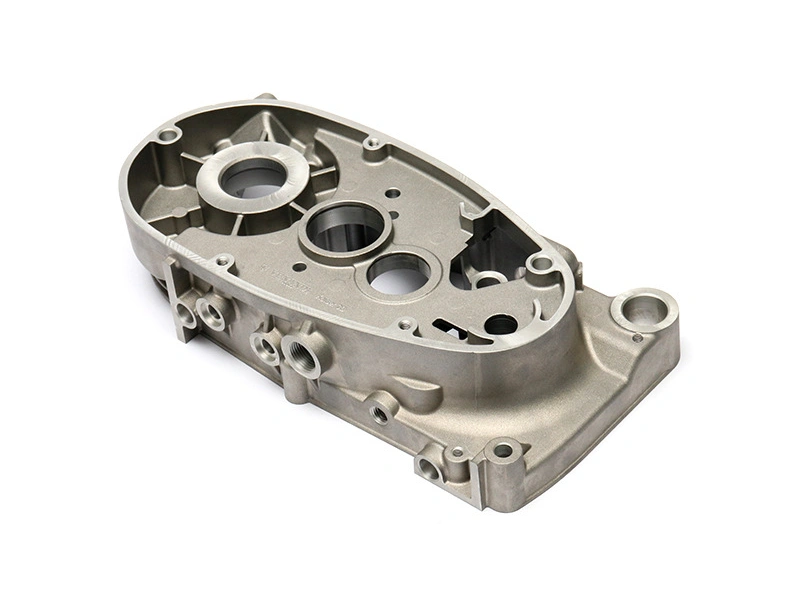
Comience con el ajuste del proceso, no con el tamaño del proveedor
La primera pregunta de selección es si el proceso del proveedor se ajusta a la geometría y al requisito final. La fundición en arena, la fundición por gravedad, la fundición a presión, la fundición de inversión, la fundición centrífuga y el mecanizado a partir de stock resuelven diferentes problemas. La elección afecta el desmoldeo, los machos, la superficie, las transiciones de pared, la cantidad de producción, las herramientas y el costo. Un proveedor debe poder explicar por qué su ruta propuesta se ajusta a la pieza y qué características necesitan rediseño, mecanizado o un cambio en el estado de aceptación.
Pida al proveedor que identifique las características sensibles de la ruta en el dibujo. Para una pieza fundida, estas pueden incluir paredes delgadas y largas, salientes pesados, machos profundos, cierres, esquinas remotas, límites de presión o superficies que se cortarán. La respuesta debe describir el riesgo de defecto esperado y la evidencia propuesta. Términos genéricos como "alta calidad" o "control estricto" no son útiles a menos que se adjunten a una característica, un paso del proceso y una medición.
Use una matriz de evidencia para comparar cotizaciones
Prepare las mismas preguntas de evidencia para cada proveedor. Solicite identificación del material, concepto de herramienta, flujo de proceso, plan de mecanizado, secuencia de acabado, equipo de inspección, estado de la muestra y control de cambios. La respuesta no necesita revelar recetas internas confidenciales. Debe ser lo suficientemente detallada para mostrar quién es responsable de cada requisito y cómo se investigará un resultado fallido.
| Preocupación del comprador | Evidencia del proveedor | Uso en la decisión |
|---|---|---|
| Identidad y condición de la aleación | Grado especificado, trazabilidad de lote o calor, alcance del certificado | Confirma que el material se está comprando según lo especificado |
| Geometría y llenado | Revisión de DFM, plan de partición y machos, observaciones de prueba | Muestra si la ruta aborda características sensibles |
| Interfaz mecanizada | Secuencia de puntos de referencia, plan de stock, estado del dispositivo y medición | Separa la variación de fundición del control de la pieza terminada |
| Riesgo interno o de presión | Prueba definida o examen interno vinculado al modo de falla | Evita que la inspección superficial se trate como prueba |
| Cambio de producción | Registros de revisión, historial de herramientas, proceso de aprobación y contención | Protege el proceso aprobado después del lanzamiento |
Revise el control de material y fusión al nivel adecuado
Un certificado de material es útil solo cuando su alcance y trazabilidad son claros. Confirme la designación que rige, los requisitos de química o condición, la forma del producto y la relación entre el certificado, la fusión o carga, y el lote entregado. Si el proveedor mezcla devoluciones, adiciones o lingotes comprados, pregunte cómo se identifica el material y cómo se contiene un resultado fuera de especificación. No pida un número de propiedad sin indicar el proceso de fundición y la condición de muestra que harían significativo el número.
Para cobre, aluminio, zinc, hierro u otras aleaciones, el dibujo y la especificación de compra deben identificar cualquier elemento restringido o requisito de mercado. Si el proveedor propone un grado alternativo, solicite una comparación controlada contra la función que impulsó la elección original. Un reemplazo puede cambiar la maquinabilidad, corrosión, desgaste, respuesta térmica o idoneidad del acabado. El comprador debe aprobar el requisito afectado, no simplemente la etiqueta de material del proveedor.
Las listas de equipos necesitan contexto operativo
Las listas de capacidad son un punto de partida, no una prueba de idoneidad. El tamaño nominal de una máquina no muestra si el proveedor tiene la herramienta correcta, horno, práctica de machos, método de recorte, dispositivo de mecanizado o equipo de inspección para la pieza. Pregunte cómo se liberan geometrías similares y qué operaciones se realizan internamente. Si un paso se subcontrata, identifique la responsabilidad del subcontratista, la trazabilidad y la ruta de acción correctiva. El objetivo no es recolectar una lista más larga de máquinas; es entender la ruta completa.
La experiencia del personal también importa, pero debe demostrarse a través de la forma en que el proveedor maneja una revisión de dibujo, prueba, no conformidad y cambio. Una respuesta técnica útil nombra suposiciones y solicita información faltante. No promete una tolerancia, acabado, entrega o vida útil antes de ver la pieza y el requisito de inspección.
Verifique las operaciones posteriores antes de la adjudicación
Muchas comparaciones de proveedores se detienen en el precio de la pieza fundida en bruto. Eso puede ocultar stock de mecanizado, recorte, desbarbado, limpieza, acabado, inspección, embalaje y contención de scrap. Solicite una ruta de proceso desde el molde hasta la pieza enviada. Si un agujero o superficie de sellado es funcional, pregunte dónde se mecaniza y desde qué punto de referencia. Si se requiere un revestimiento, pregunte cómo se controlan el enmascarado, pretratamiento, espesor y apariencia. La ruta de post-mecanizado de Neway se puede revisar como parte de esta comparación completa.
La inspección de la pieza terminada debe coincidir con el estado del producto. Un informe dimensional sobre una pieza fundida en bruto no puede reemplazar un informe sobre una interfaz mecanizada. Un informe de recubrimiento no puede reemplazar una prueba de fugas. Una aprobación visual no puede mostrar una condición subsuperficial. Pida al proveedor que liste el estado de la muestra para cada prueba y que identifique el equipo, punto de referencia o dispositivo utilizado.
Pregunte cómo un proveedor aprende de una muestra fallida
Una primera prueba rara vez responde todas las preguntas de producción. Lo que importa es si el proveedor registra el defecto, aísla la causa probable, propone una corrección y verifica la condición cambiada. El registro debe identificar la revisión de la herramienta, el lote de aleación, el estado del proceso, la muestra y el resultado de la inspección. Si cambia una compuerta, ventilación, inserto, macho, dispositivo o acabado, la nueva revisión debe ser visible.
Pregunte qué sucede cuando un lote de producción falla después del mecanizado o ensamblaje. El proveedor debe poder contener el lote afectado, preservar muestras, rastrear operaciones aguas arriba y aguas abajo, y acordar la disposición con el comprador. La respuesta revela más sobre la madurez del proceso que una afirmación sin calificación de cero defectos.
Prepare un RFQ que haga comparables las respuestas de los proveedores
Incluya el dibujo, modelo, revisión, material, cantidad por fase, ruta de fundición si está restringida, características funcionales, acabado, embalaje, inspección y registros requeridos. Indique qué puede proponer el proveedor y qué no debe cambiar sin aprobación. Separe herramientas, piezas fundidas en bruto, mecanizado, acabado, inspección, validación y costo unitario recurrente. Pida suposiciones sobre machos, línea de partición, stock, dispositivos y manejo de scrap o retrabajo.
La ruta de fundición de metales de Neway se puede considerar cuando el comprador quiere un alcance de fundición conectado. La comparación importante es la evidencia y responsabilidad adjuntas a la cotización. Un proveedor que explica la ruta contra el dibujo da al equipo de compras una mejor base que un proveedor que solo repite un material o nombre de máquina.
Lea la respuesta del proveedor para decisiones específicas
Una respuesta útil de proveedor nombra la ruta de fundición, condición del material, suposiciones de partición y machos, características sensibles, estado de mecanizado, acabado, inspección y pasos subcontratados. También debe identificar lo que el proveedor no puede confirmar sin un dibujo final o prueba de proceso. Este tipo de respuesta de calificación es más valiosa que una lista de máquinas porque muestra si el proveedor entiende los modos de falla del comprador.
Busque evidencia medible u observable, pero no exija números que no tengan un estado de prueba definido. Una tolerancia depende del tamaño, geometría, punto de referencia, molde, aleación y condición de medición. Un resultado de presión depende de la pared terminada, medio de prueba, dispositivo, duración y criterios. Un resultado de corrosión depende del fluido, temperatura, exposición, superficie y materiales de contacto. Un proveedor que establece estas condiciones facilita la auditoría de la cotización, incluso cuando el valor final debe esperar una prueba.
Use una revisión técnica para confirmar el papeleo
Si es posible una visita al proveedor o una revisión técnica remota, use la misma secuencia que el RFQ. Comience con el dibujo entrante y el registro de material, siga la ruta de la herramienta y fusión, inspeccione la transferencia entre fundición y mecanizado, luego revise registros de no conformidad y cambios. Pregunte cómo identifica el proveedor una pieza cuando se mueve entre fundición, recorte, mecanizado, acabado y embalaje. El objetivo es verificar responsabilidad y trazabilidad, no simplemente contar equipos.
Pida ver cómo se registran el desgaste de herramientas, limpieza de ventilaciones, verificación de enfriamiento y mantenimiento de dispositivos. Una fundición puede tener una muestra inicial fuerte y aún perder control si el mantenimiento es informal. De manera similar, un proveedor de mecanizado puede mantener un agujero usando un dispositivo que enmascara un desplazamiento de la fundición. La revisión técnica debe seguir el riesgo real de la pieza de una operación a la siguiente.
Compare el precio contra el trabajo necesario para controlar el riesgo
Un precio bajo de fundición puede excluir herramientas, stock de mecanizado, acabado, inspección, piezas de muestra o contención. Un precio más alto puede incluir operaciones que el comprador no necesita. Pida a cada proveedor que desglose la ruta para que el comprador pueda decidir deliberadamente. Separe el costo de herramienta e ingeniería, fundición en bruto, recorte y limpieza, mecanizado, acabado, inspección, embalaje, aprobación de muestras y mantenimiento. Esto también facilita la cotización de futuros cambios de diseño.
Considere el costo de una característica fallida, no solo el costo de una operación adicional. Mover una compuerta lejos de una superficie de sellado puede reducir el retrabajo incluso si aumenta el trabajo de recorte. Mecanizar un agujero desde un punto de referencia estable puede costar más que dejarlo moldeado, pero puede proteger el ensamblaje. Una prueba de superficie o prueba de fugas puede costar más que una inspección visual, pero responde a un modo de falla que de otro modo aparecería en el cliente. El proveedor debe describir el equilibrio para que la ingeniería pueda elegir el control correcto.
No trate muestras no comparables como prueba
Las muestras de diferentes proveedores solo son comparables cuando la revisión de la pieza, material, ruta de fundición, estado de mecanizado, acabado y método de inspección están alineados. Un proveedor puede mostrar una pieza mecanizada y recubierta mientras que otro muestra una pieza en bruto. Uno puede usar una herramienta de producción mientras que otro usa un patrón temporal. Pida a cada candidato que etiquete el estado de la muestra y la evidencia incluida. Una muestra de mejor apariencia no es automáticamente un mejor proceso si se preparó bajo un límite de aceptación diferente.
Cuando un proveedor propone un proceso alternativo, compare la pieza terminada y la ruta total. Un proceso de fundición diferente puede cambiar herramientas, superficie, estructura interna, desmoldeo, machos, economía de cantidad y mecanizado. Si el cambio de ruta es aceptable, documente el nuevo requisito y evidencia de aprobación. No permita que una sustitución de proceso entre solo a través de una comparación de precio unitario.
Establezca puertas de calificación antes de la adjudicación
Use puertas por etapas que coincidan con el programa. La primera puerta confirma el ajuste de la ruta y las suposiciones del dibujo. La siguiente confirma el concepto de herramienta, material y plan de muestras. Una puerta posterior confirma la prueba física, mecanizado terminado, acabado e inspección. La puerta de producción confirma trazabilidad, mantenimiento, control de cambios, embalaje y registros recurrentes. No todos los proyectos necesitan el mismo papeleo, pero cada requisito debe tener un propietario y un punto en el que se apruebe.
La ruta de fabricación de herramientas y troqueles de Neway se puede revisar si se espera que el proveedor de fundición sea dueño del diseño y prueba de la herramienta. El comprador también debe considerar los controles de material de fundición y el alcance de post-proceso al comparar una ruta completa de proveedor.
Preguntas de RFQ que producen una comparación defendible
Pregunte qué información falta, qué proceso se propone, qué características son de alto riesgo, qué está incluido en las herramientas, dónde ocurre el mecanizado, qué acabado se usa, qué pruebas se incluyen, cómo se identifican los lotes y cómo se aprueban los cambios. Pida suposiciones por escrito y requiera que las alternativas nombren el requisito afectado del dibujo. Incluya cantidad por lanzamiento y fase de producción para que el proveedor pueda explicar la economía de herramientas y proceso sin inventar una promesa universal de producción.
Un candidato que responda estas preguntas claramente le da al comprador una base para la negociación y acciones correctivas posteriores. La decisión sigue siendo específica del proyecto, pero la comparación se vuelve justa porque cada proveedor está siendo juzgado por la misma definición de pieza y evidencia.
Pregunte quién es dueño de la decisión técnica
Un proveedor puede coordinar varias empresas, pero el comprador aún debe saber quién es dueño de cada decisión técnica. Identifique la organización responsable del diseño de herramientas, aprobación de material, fundición, recorte, mecanizado, acabado, pruebas, embalaje y acción correctiva. Si el proceso está dividido entre sitios, el lote y la revisión deben permanecer identificables en cada transferencia.
La propiedad técnica es especialmente importante cuando aparece un defecto después de una operación posterior. Un poro expuesto por el mecanizado puede originarse en la fundición; una rebaba puede originarse en la operación de corte; una mancha puede originarse en la limpieza o acabado. El proveedor principal debe preservar la evidencia y coordinar la respuesta en lugar de pedir al comprador que resuelva la transferencia solo.
Evalúe cómo se maneja la información faltante
Una buena comunicación del proveedor nombra suposiciones y solicita la información faltante del dibujo, material, cantidad o prueba. Distingue lo que se puede decidir de lo que necesita una prueba. Este comportamiento importa porque los proyectos de fundición a menudo comienzan con un modelo incompleto o un ensamblaje cambiante. Un proveedor que adivina silenciosamente puede crear una primera cotización baja y un cambio mayor más adelante.
Pida al proveedor que devuelva un dibujo marcado en lugar de una declaración general. El marcado debe mostrar partición, machos, compuertas, ventilaciones, puntos de referencia de mecanizado, zonas de acabado y puntos de inspección. También debe identificar características que no se pueden confirmar hasta que exista una herramienta o muestra. Esto da a ingeniería una revisión enfocada y permite a compras cotizar el mismo alcance.
Revise el alcance de herramientas, mecanizado y acabado juntos
Las herramientas afectan la fundición; la fundición afecta el stock de mecanizado; el mecanizado afecta el acabado; y el acabado afecta el ensamblaje y la inspección. Una respuesta de proveedor debe mostrar esa secuencia. Si la herramienta tiene un deslizamiento cerca de un agujero mecanizado, revise tanto la marca del deslizamiento como la ubicación del agujero. Si un recubrimiento sigue al tamboreo, revise la limpieza y retención de medios. Si una fundición está relacionada con presión, revise la remoción de stock y el estado de prueba final.
Las rutas de post-mecanizado y post-proceso de Neway se pueden considerar cuando se espera que un proveedor de fundición entregue una pieza terminada. La cotización debe decir qué organización controla el dibujo y el plan de aceptación a través de esas operaciones.
Verifique la capacidad contra la pieza, no una lista de máquinas
La capacidad debe incluir disponibilidad de herramientas, práctica de horno o carga, célula de fundición, recorte, dispositivos de mecanizado, línea de acabado, inspección y embalaje. Un proveedor puede tener suficiente tamaño de máquina pero no suficiente tiempo controlado, acceso de inspección o soporte de mantenimiento para la pieza. Pregunte cómo se acomodan la cantidad de lanzamiento y producción y qué operación se convierte en el paso limitante.
No convierta una respuesta de capacidad en una promesa de entrega sin apoyo. El cronograma depende de la liberación del dibujo, diseño de herramientas, material, prueba, correcciones, aprobación de acabado e inspección. Solicite suposiciones de cronograma e identifique qué decisiones del cliente pueden mover la fecha. Esto da a ambos lados un límite comercial realista.
Registre la decisión de adjudicación
Mantenga la matriz de evidencia, DFM marcado, preguntas técnicas, revisión de cotización, estado de muestra y desviaciones aprobadas con el registro de adjudicación. Anote por qué la ruta seleccionada se ajusta a la pieza y qué evidencia queda abierta. Si el proveedor luego propone una aleación, herramienta, máquina o subcontratista diferente, compárelo contra este registro. El comprador entonces tiene una línea base trazable para la aprobación de cambios.
Resumen del comprador
Los proveedores de piezas de fundición deben compararse por ajuste del proceso, control de material, propiedad de operaciones posteriores, evidencia de inspección, trazabilidad y respuesta a cambios. La cotización más fuerte no es automáticamente la más larga o barata; es la que hace visible los riesgos y el estado de aceptación de la pieza.
Use una matriz de evidencia y un RFQ controlado para cada candidato. Eso permite que ingeniería, calidad y compras juzguen los mismos requisitos antes de que se haga un compromiso de herramienta o producción.
Preguntas frecuentes
¿Cómo pueden los compradores verificar la trazabilidad del material de un proveedor de fundición?
¿Cómo deben los compradores comparar cotizaciones de proveedores de fundición?
¿Debe un proveedor de piezas de fundición proporcionar DFM antes de cotizar?
¿Qué registros de calidad debe proporcionar un proveedor de piezas de fundición?
¿Qué deben comparar los compradores al elegir proveedores de piezas de fundición?
