
Fundición Centrífuga de Cobre: Cuando la Solidificación Rotacional se Adapta a Piezas Huecas
La fundición centrífuga de cobre merece consideración cuando un componente de cobre o aleación de cobre tiene una geometría tubular, de anillo, casquillo, revestimiento u otra geometría rotacional que pueda formarse alrededor de un eje. La rotación ayuda a distribuir el metal fundido alrededor del molde e influye en la solidificación, pero no garantiza una pieza uniforme, estanca a presión o resistente al desgaste. El comprador debe definir la aleación, las superficies interior y exterior, la variación de pared, la longitud, los extremos, el margen de mecanizado, la condición de servicio y la evidencia de calidad interna.
La elección del proceso debe realizarse en función del componente terminado. Un tubo de aleación de cobre puede utilizarse como revestimiento de cojinete, manguito conductor, componente de transferencia de calor, pieza de válvula o superficie de desgaste. Cada aplicación cambia el requisito. La fundición centrífuga debe revisarse junto con la fundición de aleaciones de cobre y la ruta de mecanizado posterior. La cotización debe distinguir claramente entre la pieza en bruto fundida y la pieza terminada.
Adecuar el Proceso a la Geometría Final
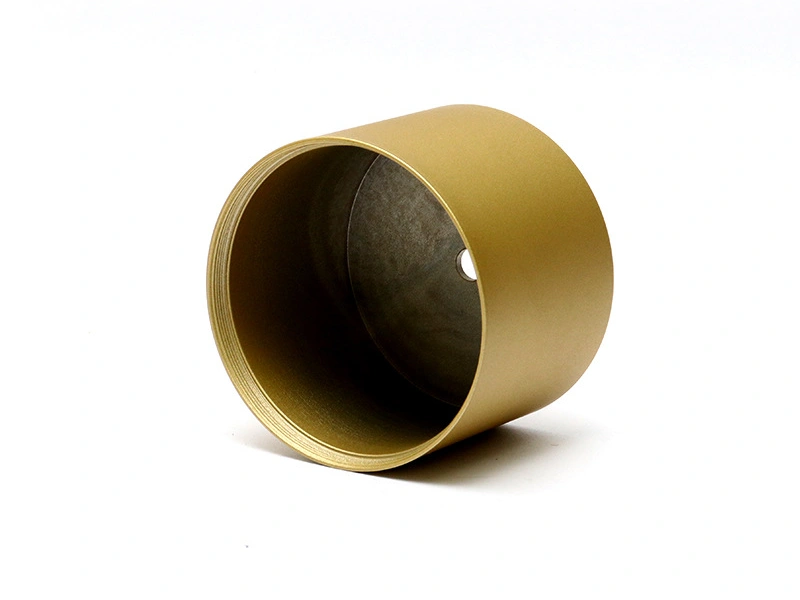
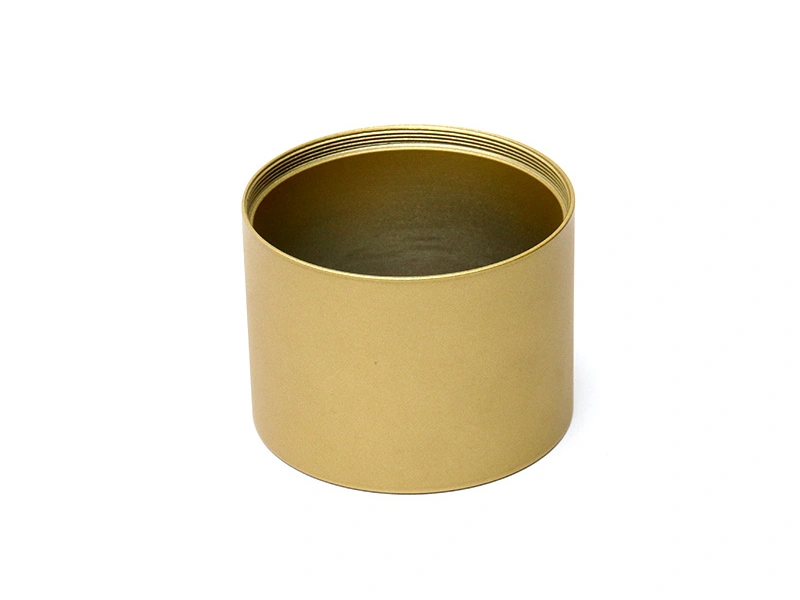
La fundición centrífuga de cobre soporta naturalmente formas cilíndricas. Tubos rectos, casquillos, anillos, manguitos, revestimientos y piezas en bruto cilíndricas son los candidatos más simples. Un componente con salientes no rotacionales, agujeros transversales, chaveteros, bridas o nervaduras externas complejas puede seguir utilizando una pieza en bruto centrífuga, pero el mecanizado secundario y el alcance de la fijación pueden ser sustanciales. Compare la ruta completa en lugar de juzgar solo el paso de fundición.
Defina el eje y las superficies funcionales. El diámetro interior puede tener requisitos de sello, cojinete, eje, flujo o holgura. El diámetro exterior puede ser un ajuste a presión, superficie de alojamiento o cara de desgaste. Los extremos pueden requerir perpendicularidad, ranuras, chaflanes, roscas o una relación controlada con el diámetro interior. Estas características terminadas determinan el material sobrante, el utillaje y la inspección.
La longitud, el diámetro, la pared y las transiciones de sección influyen en el comportamiento del proceso. Un manguito largo y delgado puede ser difícil de soportar y mecanizar sin deflexión. Un anillo grueso puede requerir un enfoque térmico y de alimentación diferente. Una pieza grande puede exceder el límite práctico de una máquina pequeña. Indique las dimensiones reales antes de solicitar la capacidad del proceso.
Tipo de pieza | Por qué la fundición centrífuga de cobre puede ser adecuada | Límite clave |
|---|---|---|
Manguito conductor | La pieza en bruto rotacional puede mecanizarse para obtener un diámetro interior y exterior controlados | Aleación, contacto eléctrico, pared y condición de la superficie |
Revestimiento de cojinete | La forma tubular puede proporcionar material alrededor de una superficie deslizante | Contrapartida, carga, lubricación, diámetro interior y prueba de desgaste |
Anillo de válvula o presión | La geometría de anillo continuo puede reducir material no funcional | Límite de presión, zona de porosidad, mecanizado y prueba de fugas |
Carcasa compleja | Solo la pieza en bruto cilíndrica puede beneficiarse | Características secundarias, horas de mecanizado y comparación de procesos alternativos |
Seleccionar la Aleación de Cobre según el Servicio
Las opciones de cobre y aleaciones de cobre varían en conductividad, resistencia, dureza, comportamiento al desgaste, respuesta a la corrosión, maquinabilidad y comportamiento de fundición. Un grado seleccionado para conducción eléctrica puede no ser la mejor opción para un cojinete cargado o un accesorio expuesto químicamente. Un grado seleccionado para desgaste puede necesitar un mecanizado o acabado diferente. El dibujo debe identificar la designación controlante y la propiedad que impulsó la selección.
Para componentes eléctricos, defina la corriente, la presión de contacto, la temperatura, el método de unión y la condición de la superficie. Para componentes térmicos, defina la ruta de calor, las superficies de contacto y el acabado. Para componentes de desgaste, defina la contrapartida, la carga, la velocidad, la lubricación y las partículas. Para piezas de presión, defina el fluido, la temperatura, la pared, el sellado y la prueba. No sustituya una etiqueta general de cobre por el requisito real.
Los registros de material deben incluir el grado, la norma, el lote, la condición y cualquier requisito químico o de prueba específico del cliente. Si se propone un sustituto, compare la característica que importa y la evidencia que establecerá la equivalencia. Un color cobrizo o una observación de densidad no es una aprobación de material.
Rotación, Colada y Solidificación del Cobre
La rotación mueve el metal líquido hacia la pared del molde, pero la ventana útil depende del diámetro del molde, la condición del metal, la temperatura, la velocidad de rotación, la velocidad de colada y el espesor de la pared. El proveedor debe controlar y registrar las variables del proceso que afectan la pieza. Los compradores deben preguntar cómo se monitorea el proceso sin prescribir ajustes no respaldados.
Las aleaciones de cobre pueden presentar consideraciones térmicas y de oxidación que difieren del aluminio o el zinc. La protección del fundido, la condición del molde, la práctica de colada y el control de temperatura deben revisarse en función de la aleación y el equipo seleccionados. La turbulencia excesiva o un manejo deficiente pueden introducir inclusiones o gas. Una colada ininterrumpida y una condición térmica equilibrada aún necesitan evidencia de la pieza terminada.
Las regiones de inicio y fin pueden requerir un margen de sacrificio porque la superficie o la condición de llenado pueden diferir. El corte y el refrentado deben eliminar esas regiones sin consumir una pared funcional ni dejar un defecto en el diámetro interior terminado. Incluya el margen en el dibujo y en la cotización.
Elemento del proceso | Efecto potencial en la fundición de cobre | Evidencia para el comprador |
|---|---|---|
Control de rotación | Cambia la distribución, la formación de la pared y el comportamiento de la superficie | Registro del proceso e inspección de pared/concetricidad mapeada |
Práctica de colada | Influye en inclusiones, continuidad de llenado y exposición a oxidación | Procedimiento, registro de lote y verificación definida de calidad interna |
Condición del molde | Afecta la transferencia de calor, el desmoldeo y la textura de la superficie | Registro del molde y revisión representativa de la superficie |
Margen de extremo | Elimina regiones de inicio/parada o incompletas | Margen en el dibujo, registro de corte e inspección de la cara final |
Espesor de Pared y Calidad Interna
Para una fundición tubular, el espesor de pared es una relación mapeada entre el diámetro interior y el exterior. El espesor promedio puede ocultar una región delgada. Un lado pesado puede reducir el material restante después del mecanizado. Un diámetro interior puede verse liso y aún contener una discontinuidad subsuperficial cerca de una superficie de sellado o desgaste. Defina la zona que queda después del mecanizado y la calidad interna requerida allí.
La rotación puede influir en la distribución de inclusiones o gas, pero no elimina todos los defectos. El proceso, la aleación, el molde, la colada, el enfriamiento y la condición de mecanizado aún importan. Un tubo de presión puede requerir seccionamiento, inspección radiográfica o ultrasónica, prueba de fugas u otro método definido. Un revestimiento de cojinete puede requerir una prueba de diámetro interior y desgaste en lugar de un informe general de fundición.
No use "fundido centrífugamente" como prueba de estanqueidad a presión o densidad. El comprador debe especificar el límite de presión, la condición de prueba, el estado de la muestra y el límite de aceptación. La evidencia debe generarse después del mecanizado y acabado relevantes si esos pasos cambian el límite.
Mecanizado de Piezas en Bruto Centrífugas de Cobre
Un tubo fundido a menudo requiere torneado, mandrinado, refrentado, ranurado, taladrado, roscado o equilibrado. La operación puede exponer poros, inclusiones o una pared desigual. La selección de la herramienta, la sujeción de la pieza, el refrigerante, el material sobrante y la gestión del calor afectan la superficie final. El post-mecanizado debe incluirse antes de que se evalúe la ruta de fundición.
Elija una estrategia de referencia que proteja la concentricidad. Si el diámetro exterior es rugoso, puede necesitar ser mecanizado antes de localizar el diámetro interior. Si el diámetro interior es la función principal, el utillaje puede localizar desde un extremo o una superficie temporal. La secuencia debe controlar la relación entre el diámetro interior y el exterior, la perpendicularidad de la cara y la pared restante.
Utilice un utillaje que soporte piezas largas o delgadas sin deflexión. Inspeccione en un estado libre o definido de sujeción según lo requiera el dibujo. Un diámetro interior que está dentro del tamaño mientras está sujeto puede moverse después de soltarse. El plan de aceptación debe indicar cómo se soporta la pieza durante la medición.
Requisito terminado | Riesgo de mecanizado | Verificación |
|---|---|---|
Ajuste del diámetro interior | Tamaño, redondez, textura o exposición de porosidad | Mapeo del diámetro interior y ensamblaje de acoplamiento |
Concentricidad | Desplazamiento de referencia o deflexión del utillaje | Diámetro interior en relación con el exterior o la referencia funcional |
Pared de presión | Corte profundo abre una discontinuidad conectada | Inspección de la pared terminada y prueba de fugas |
Cara final | Variación de salto radial, longitud o perpendicularidad | Inspección de la relación axial y de la cara |
Acabado Superficial y Compatibilidad del Cobre
Se puede utilizar mecanizado, pulido, galvanizado, recubrimiento o un acabado en bruto de fundición según la aplicación. La ruta elegida debe tener en cuenta la composición de la aleación de cobre, la porosidad, la textura de la superficie, el contacto eléctrico o térmico, el desgaste y la corrosión. Un acabado puede cambiar las dimensiones y la resistencia de contacto. Enmascare diámetros interiores, roscas, caras de cojinete, sellos y zonas de conexión a tierra donde la función lo requiera.
El tratamiento post-proceso debe aprobarse en una fundición de cobre representativa. Una probeta plana puede no mostrar el comportamiento alrededor de un diámetro interior, borde, ranura o superficie de fundición rugosa. Defina el color, la textura, el espesor, la adherencia, el contacto o la evidencia ambiental según la función de la pieza.
Inspección y Aceptación
La inspección dimensional debe mapear la pared, el diámetro interior, el diámetro exterior, la concentricidad, la longitud y los extremos utilizando las referencias del dibujo. La inspección visual puede encontrar grietas, traslapes, inclusiones y marcas superficiales. Se pueden utilizar métodos internos cuando la presión, el mecanizado, el desgaste o la conductividad hacen que la calidad interna sea importante. La inspección funcional debe utilizar la pieza de acoplamiento real o la condición de prueba.
Mantenga los registros de material, proceso, mecanizado, acabado y pruebas bajo control de revisiones. Un cambio en la aleación, el molde, la rotación, la colada, la secuencia de mecanizado o el acabado puede requerir una revalidación enfocada. No reutilice un informe genérico para una geometría o condición de servicio cambiada.
Entradas del RFQ para Fundición Centrífuga de Cobre
Proporcione el modelo, el dibujo controlado, la aleación de cobre y la norma, el eje, los diámetros interior y exterior, la longitud, el mapa de pared, las características de los extremos, la cantidad, el margen de mecanizado, el acabado superficial, la función eléctrica/térmica/desgaste/presión, la inspección, la prueba y el embalaje. Identifique el margen de inicio/fin y el material que quedará después del mecanizado.
Pida al proveedor que indique el arreglo centrífugo, el molde, los controles del proceso, la evidencia de calidad interna, la ruta de mecanizado, el utillaje, el acabado y la inspección final. Separe la pieza en bruto fundida del componente terminado en la cotización. Si se propone otra ruta, compárela con el requisito terminado y las operaciones totales.
La ruta de fundición centrífuga de Neway se puede evaluar con la fundición de aleaciones de cobre y el post-mecanizado cuando la geometría de la pieza se ajusta. El alcance final sigue dependiendo de la aleación, las dimensiones, el volumen, el equipo y la inspección.
Confirmar que la Pieza de Cobre se Ajusta a una Ruta de Fundición Rotacional
La fundición centrífuga de cobre se adapta mejor a una pieza cuya geometría importante puede describirse alrededor de un eje. Los manguitos, casquillos, anillos, revestimientos y cuerpos tubulares son candidatos naturales; las superficies planas externas complejas, los puertos laterales, las bridas interrumpidas o los pasajes no concéntricos pueden necesitar mecanizado posterior u otro proceso. El comprador debe marcar qué superficies son funcionales, cuáles son material de mecanizado de sacrificio y cuáles deben permanecer en bruto de fundición. Esto evita que una etiqueta de proceso simple oculte un desajuste entre la pieza y el equipo.
La aleación también importa. El cobre puro y las aleaciones de cobre difieren en fluidez, comportamiento de fusión, conductividad, resistencia, respuesta al desgaste y requisitos de corrosión. La designación controlante, los límites de química, la condición y el servicio deben nombrarse antes de cotizar la ruta. Un manguito conductor tiene un plan de aceptación diferente al de un revestimiento de cojinete o un tubo relacionado con presión. Para cada uno, defina la contrapartida o fluido, la temperatura, la carga, la velocidad, la ruta eléctrica y el acabado.
Revisar la Solidificación en Pasos, Extremos y Secciones Grandes
La rotación distribuye el metal alrededor del molde, pero no hace que cada sección se solidifique al mismo tiempo. Una brida, extremo cerrado, saliente grueso o paso local puede retener calor e influir en la contracción. Un diámetro interior que se mandrina posteriormente puede eliminar la primera superficie mientras deja otra condición detrás. La revisión del proceso debe identificar dónde entra el metal, dónde el molde extrae calor, cómo se forman los extremos y qué material sobrante queda después del mecanizado.
La condición de la superficie debe evaluarse en el estado que importa. Si ambos diámetros se mecanizan, el comprador necesita dimensiones de la pieza en bruto y margen en cada lado. Si una superficie se conserva para deslizamiento, sellado, transferencia de calor o conductividad, inspeccione esa superficie directamente. La limpieza, la oxidación, el material incrustado y el daño por manipulación pueden afectar operaciones posteriores. La frase "cobre fundido centrífugamente" no es suficiente para definir el límite de aceptación.
El Mecanizado Determina la Concentricidad y el Ajuste Funcional
Las operaciones de torneado y mandrinado deben planificarse a partir de una referencia que relacione las dos superficies funcionales. Una fundición en bruto puede requerir una configuración inicial para establecer un diámetro o cara, seguida de una configuración controlada para el diámetro interior final. Las piezas largas pueden deflectarse bajo el corte o la sujeción, por lo que el soporte y la medición deben discutirse con la tolerancia terminada. Si la pieza es un revestimiento, la holgura de ensamblaje y la contrapartida deben definir las dimensiones importantes en lugar de un número arbitrario de la pieza en bruto.
El mecanizado también puede revelar discontinuidades internas o cambiar la pared por debajo de un nivel aceptable. El comprador debe identificar cualquier pared mínima terminada, ruta de fuga, superficie de desgaste o sección transversal eléctrica. Si hay un límite de presión, seleccione una prueba en la pieza terminada y especifique el medio, la condición y los criterios de aceptación. Para una pieza conductora, mida la propiedad y el estado de superficie que utiliza el ensamblaje. Un certificado de material por sí solo no puede establecer la concentricidad, el ajuste o la integridad.
Usar una Revisión de Prueba Basada en Características
Una primera muestra debe revisarse en la etapa de pieza en bruto fundida y después del mecanizado. Verifique las superficies exterior e interior, los extremos, los pasos, el margen, la concentricidad, la rugosidad y cualquier defecto visible. Vincule las mediciones a las referencias del dibujo e identifique el equipo o utillaje utilizado. Si se requiere un examen interno, prueba de fugas, prueba de desgaste o verificación de conductividad, explique el riesgo que aborda y mantenga el resultado asociado con la muestra o el lote.
El post-mecanizado y el tratamiento post-proceso de Neway se pueden revisar junto con el plan de fundición centrífuga cuando la pieza terminada necesita mandrinado, torneado, limpieza, recubrimiento u otra operación de superficie. La cotización final debe separar la pieza en bruto, el mecanizado, el acabado, la inspección y cualquier validación especial.
Entradas del RFQ para la Ruta de Fundición Centrífuga de Cobre
Proporcione el requisito de aleación y química, el eje, las dimensiones exterior e interior, la longitud, las características de los extremos, las superficies en bruto y terminadas, la cantidad, el margen de mecanizado, la condición de servicio, la contrapartida o fluido, y el plan de inspección. Indique si el proveedor puede proponer otra ruta y qué evidencia se necesita para la aprobación. Estas entradas permiten al comprador comparar una ruta de fundición rotacional con una opción mecanizada de material o de otra fundición en función del componente terminado, no del nombre del proceso.
Seleccionar la Aleación de Cobre para la Función Terminada
La fundición centrífuga de cobre puede utilizar diferentes grados de cobre y aleaciones de cobre, y la elección correcta depende de la función terminada. Un manguito conductor necesita un requisito eléctrico; un anillo de transferencia de calor necesita una interfaz térmica; un revestimiento de cojinete necesita una contrapartida, carga, velocidad y lubricación; y un tubo relacionado con presión necesita una prueba de integridad definida. El comprador debe indicar el grado y la propiedad que importa en lugar de pedir "cobre" como una categoría de material amplia.
La aleación y la sección interactúan con la ruta. Un extremo grueso, brida o paso puede enfriarse de manera diferente a la pared tubular. Un margen de mecanizado puede eliminar una condición de superficie y dejar otra. Si el material se sustituye, compare la química, el comportamiento de fundición, el mecanizado, la corrosión, el desgaste, la conductividad y la evidencia de prueba. La ruta de fundición de aleaciones de cobre de Neway se puede revisar junto con la pieza en bruto centrífuga y el plan de pieza terminada.
Proteger la Superficie que Entra en Servicio
Una superficie conservada en bruto de fundición puede necesitar un requisito de limpieza y rugosidad diferente al de una superficie mandrinada o torneada. Si se aplica un recubrimiento o tratamiento, el enmascarado y el efecto dimensional se convierten en parte de la ruta. Si la pieza contacta un eje o sello, inspeccione la superficie final y la condición del borde. Una pieza en bruto de aspecto limpio no prueba el ajuste o el comportamiento en servicio después del mecanizado.
La Evidencia de Calidad Interna Debe Responder a un Riesgo Específico
La inspección visual no puede establecer cada condición interna. La inspección dimensional no puede mostrar cada discontinuidad subsuperficial. Las pruebas de fugas, presión, conductividad, térmicas o de desgaste responden a diferentes preguntas del producto. Un examen interno puede ser apropiado cuando el mandrinado, la presión o la fatiga crean un riesgo conocido. Indique el método, la ubicación, la muestra y los criterios de aceptación antes de la prueba.
Mantenga separados los registros de la pieza en bruto y de la pieza terminada. Una primera pieza en bruto puede ser aceptada para el desarrollo del mecanizado mientras que el tubo terminado aún necesita una revisión de ajuste o presión. Si el proceso cambia, repita la evidencia conectada al riesgo cambiado. La ruta de tratamiento post-proceso de Neway se puede incluir cuando la limpieza o el recubrimiento afectan la superficie de servicio.
Incluir las Operaciones Finales en el RFQ
Indique si el proveedor proporciona una pieza en bruto, tubo mecanizado, revestimiento terminado o componente ensamblado. Incluya torneado, mandrinado, refrentado, taladrado, ranurado, limpieza, recubrimiento, inspección, embalaje y prueba. Defina el eje y las referencias para que la cotización aborde la concentricidad y el ajuste. Esto evita que un precio bajo de la pieza en bruto oculte las operaciones necesarias para producir el producto útil.
Resumen para el Comprador
La fundición centrífuga de cobre se ajusta a geometrías rotacionales y tubulares cuando la aleación, el molde, la rotación, la colada, la solidificación, el mecanizado y la inspección están alineados. Puede producir una pieza en bruto útil de manguito o anillo, pero no prueba por sí misma la uniformidad de la pared, la integridad a presión, la vida útil de desgaste o el ajuste final.
Defina el eje, las superficies terminadas, la condición de servicio, el riesgo de calidad interna y la ruta de mecanizado en el RFQ. Eso le da al comprador una base sólida para decidir si la fundición centrífuga de cobre es apropiada para la pieza real.
Preguntas Frecuentes
