Selección de Fundición de Matricería: Control de Aleación, Práctica de Fundición y Trazabilidad
Una fundición de matricería debe seleccionarse por su capacidad para controlar la ruta completa desde la carga de aleación y la condición de la herramienta hasta las piezas recortadas, mecanizadas, acabadas e inspeccionadas. La capacidad del equipo importa, pero no responde si la fundición puede mantener las interfaces críticas de la pieza, gestionar el riesgo de porosidad, mantener los respiraderos y el enfriamiento, o rastrear un cambio a un lote específico. Comience con el dibujo, la aleación, la geometría, la cantidad y el plan de aceptación. Luego pida a la fundición que muestre cómo su proceso aborda las características reales.
La fundición a presión es sensible a la relación entre la temperatura del metal, la temperatura del molde, el llenado, la presión, la ventilación, el enfriamiento, la expulsión, el recorte y el mantenimiento. La misma máquina nominal puede producir resultados diferentes con una herramienta, aleación, disposición de pared o ciclo diferente. Por lo tanto, una calificación sólida combina una revisión del DFM, una prueba de herramienta, una inspección basada en características, evidencia de material y un registro de producción. No se basa en un tonelaje genérico de la máquina ni en la afirmación de que cada aleación sigue la misma ruta.
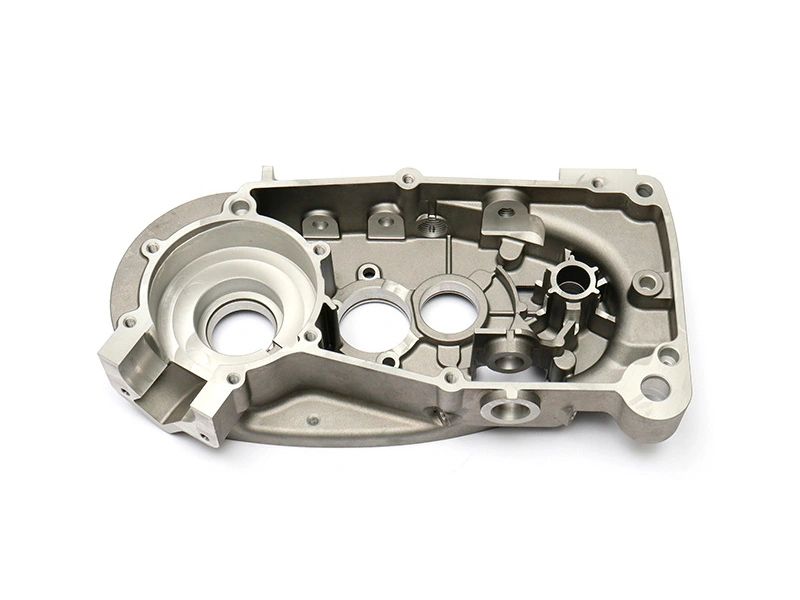
El control de la aleación comienza antes del horno
La fundición debe saber qué designación controla, cómo se identifica el material de carga, qué adiciones están permitidas y cómo se asocia la masa fundida con el lote de fundición. El comprador debe declarar la química, la condición, los elementos restringidos, los requisitos del certificado y cualquier regla de material específica del cliente. Si el proveedor utiliza devoluciones o mezcla de materiales, el método debe controlarse y documentarse dentro de la especificación aplicable. Un certificado es útil cuando se puede rastrear hasta las piezas y cuando se comprende su alcance.
La selección del material también afecta las decisiones de herramientas y procesos. Las aleaciones de aluminio, zinc, magnesio y cobre crean diferentes problemas de desgaste de la herramienta, ciclos térmicos, llenado, mecanizado y acabado. Una alternativa de aleación debe revisarse contra el requisito que causó la selección original. Un grado diferente puede cambiar la corrosión, la resistencia, la conductividad, el desgaste, la respuesta al recubrimiento o la integridad de presión. El comprador debe exigir una comparación técnica y aprobación en lugar de aceptar un nombre comercial similar.
Utilice la evidencia del material sin sobreinterpretarla
La evidencia del material confirma la identidad dentro de su alcance declarado. No prueba que cada fundición esté libre de porosidad, que una superficie de presión mecanizada pasará, o que un acabado de superficie cumplirá con las expectativas de apariencia. Esas preguntas necesitan evidencia de proceso y de pieza terminada. Mantenga el registro del material vinculado a la herramienta, el lote, el mecanizado, el acabado y los registros de prueba. Si un resultado de material está fuera del requisito, contenga las piezas asociadas antes de que un pase visual o dimensional permita que avancen.
La práctica de moldeo es visible en la pieza
El diseño del molde y la práctica de moldeo deben revisarse juntos. Las líneas de partición, correderas, núcleos, compuertas, bebederos, respiraderos, rebosaderos, canales de enfriamiento y expulsores determinan cómo el metal alcanza y sale de la cavidad. La fundición debe marcar las áreas sensibles en el dibujo y explicar cómo la herramienta las soporta. Una esquina remota puede necesitar una estrategia de llenado diferente de una protuberancia gruesa; una cara cosmética puede necesitar una decisión de partición y recorte diferente de una almohadilla de montaje oculta.
La condición de la herramienta cambia con el tiempo. Un cierre desgastado puede crear rebabas, una compuerta dañada puede cambiar el llenado, un respiradero bloqueado puede atrapar gas, y una restricción de enfriamiento puede mover dimensiones o condición de superficie. El registro de mantenimiento de la fundición debe identificar el área de la herramienta, la condición medida, la reparación y la verificación de reaprobación. Si la herramienta es operada por diferentes turnos o se mueve entre máquinas, el comprador debe entender cómo se mantienen controlados los ajustes de proceso aprobados y la identidad de la herramienta.
Lea la prueba contra el riesgo de características
Una prueba de herramienta debe revisar áreas delgadas, secciones pesadas, esquinas remotas, correderas, cierres, marcas de expulsión, desajuste de partición y acceso de recorte. Siga la fundición a través de la limpieza y el mecanizado porque una muestra rugosa puede no revelar cómo la eliminación de material afecta un agujero, sello o pared. Registre la revisión de la herramienta, el lote de aleación, el estado de la máquina o proceso, y el método de inspección. Si la prueba es exploratoria, etiquétela como tal; no confunda la evidencia de viabilidad con la aprobación final de producción.
| Punto de control de la fundición | Síntoma en la pieza cuando es inestable | Evidencia para la calificación |
|---|---|---|
| Carga de aleación e identidad de la masa fundida | Variación de química o lote no rastreable | Registro de material vinculado al calor, masa fundida o lote de fundición |
| Condición del respiradero y rebosadero | Gas atrapado, llenado frío, rebabas o superficie inconsistente | Inspección de la herramienta, notas de prueba y controles visuales o internos definidos |
| Control de enfriamiento y ciclo | Distorsión, movimiento dimensional o cambio de superficie local | Registro de proceso y resultados dimensionales basados en características |
| Mantenimiento de herramientas | Rebabas, agujeros desplazados, bordes desgastados o defectos de reparación repetidos | Historial de herramientas, registro de reparación y reinspección |
| Traspaso de recorte y mecanizado | Interfaces dañadas o condición de fundición expuesta | Informe de pieza terminada y punto de referencia o estado de prueba acordado |
La trazabilidad debe respaldar la contención, no solo el papeleo
La trazabilidad es útil cuando una marca de pieza o código de lote conduce a los registros de material, herramienta, máquina, turno o corrida, mecanizado, acabado, inspección y empaque. La marca debe colocarse donde no afecte el ensamblaje o la apariencia. Defina cómo la fundición contiene las piezas cuando se encuentra un defecto después del mecanizado o ensamblaje del cliente. Si el código no puede distinguir cavidades de herramienta, turnos o cambios de proceso donde importan, el comprador puede necesitar una regla de identificación más estricta.
Las operaciones subcontratadas necesitan la misma disciplina. Si el mecanizado, enchapado, pintura, tamboreo o prueba se realiza fuera de la fundición, el proveedor principal debe conservar la responsabilidad de la relación del lote y la respuesta a la no conformidad. Pregunte quién controla la especificación en el subcontratista y cómo se aprueba un proceso cambiado. Una fundición puede pasar en la fundición y fallar después de una operación de acabado o mecanizado mal controlada.
Los registros de calidad necesitan una retención definida y alcance de revisión
Acuerde qué registros se proporcionan con las muestras, cuáles acompañan a cada lote y cuáles se conservan para investigación. El comprador puede necesitar certificados de material, informes dimensionales, resultados de fugas o presión, registros de superficie o acabado, informes de prueba de herramientas y desviaciones. El requisito debe identificar la cantidad de muestra o base de lote cuando sea relevante y no debe solicitar un documento sin una decisión adjunta. Los registros son valiosos cuando muestran el estado de la pieza, la revisión, el equipo, el punto de referencia y la regla de aceptación.
Utilice una RFQ y revisión técnica para probar la idoneidad de la fundición
Proporcione el dibujo y modelo, aleación, cantidad, ruta de fundición, estado terminado, áreas cosméticas, características mecanizadas, inspección, empaque y reglas de cambio. Pida una revisión del DFM marcada, concepto de herramienta, enfoque de compuerta y respiradero, suposiciones de mantenimiento, plan de prueba, evidencia de material y lista de subcontratación. Una llamada técnica o revisión en sitio debe seguir la misma lista de verificación. El propósito es ver si la fundición explica la pieza en términos de proceso, no simplemente si tiene una máquina grande.
La ruta de fundición de metales de Neway puede considerarse cuando un comprador necesita el proceso de fundición conectado con el utillaje, el mecanizado y los registros de calidad. Pida límites claros sobre lo que está incluido y lo que depende del dibujo final, la aleación, el volumen y el plan de pruebas.
Conecte los registros de la fundición al estado real del proceso
El registro de proceso de una fundición a presión debe identificar el lote de material, la herramienta o cavidad, la máquina o celda, la revisión del proceso y el estado de inspección relevante. El registro no necesita exponer cada parámetro de control interno para ser útil. Sí necesita mostrar que las piezas enviadas provienen de la ruta aprobada y hacer posible una investigación posterior. Si la pieza se mecaniza o se termina después de la fundición, el registro debe seguir el identificador a través de esas operaciones.
El material entrante, la preparación de la masa fundida, la fundición, el recorte, la limpieza, el mecanizado, el acabado, las pruebas y el empaque crean cada uno un posible cambio. La fundición debe definir qué se registra en cada traspaso y cómo un resultado no conforme detiene o contiene el lote afectado. Un certificado de material sin relación con la pieza es una trazabilidad débil. Un informe dimensional sin identidad de herramienta o punto de referencia es difícil de reproducir.
Pregunte cómo la fundición controla la deriva del proceso
La deriva del proceso puede provenir del desgaste de la herramienta, bloqueo del respiradero, restricción de enfriamiento, cambio de aleación, configuración de la máquina, movimiento del dispositivo o un paso de acabado cambiado. La fundición debe explicar qué observaciones desencadenan una revisión y cómo el proceso se devuelve a la condición aprobada. Por ejemplo, las rebabas pueden conducir a una inspección de la herramienta, un agujero desplazado a una verificación de corredera o núcleo, y un cambio de superficie a una revisión de respiradero, llenado o limpieza. La respuesta debe conectar el síntoma con la operación responsable.
No exija un número de capacidad fijo sin una pieza y método de medición definidos. Un plan de control útil identifica la característica, el punto de referencia, el equipo, la base de muestra y la reacción cuando el resultado cambia. La ruta de fabricación de herramientas y troqueles de Neway puede incluirse cuando la condición de la herramienta y la consistencia de la fundición necesitan un solo propietario.
El mantenimiento de herramientas es parte de la calificación de la fundición
Las herramientas de fundición a presión combinan superficies de cavidad con compuertas, bebederos, respiraderos, rebosaderos, correderas, núcleos, expulsores, pasajes de enfriamiento e insertos. Cada área se desgasta o acumula residuos de manera diferente. La fundición debe mostrar cómo se identifican, limpian, inspeccionan y reparan estas áreas. Un registro de mantenimiento de herramientas debe indicar la ubicación, la condición observada, la acción y la verificación posterior al mantenimiento. Esto le da al comprador una manera de relacionar un defecto de pieza con un evento específico de herramienta.
El acceso al enfriamiento y la ventilación son puntos prácticos de calificación. Un pasaje que no puede ser purgado o verificado puede convertirse en una fuente oculta de deriva. Un respiradero que es inaccesible puede limpiarse de manera inconsistente. Una corredera que no tiene una referencia de localización repetible puede repararse en una posición diferente. La revisión de la herramienta debe incluir acceso, piezas de repuesto, estrategia de insertos y la ruta de aprobación después de una reparación.
Audite el traspaso de fundición a mecanizado
El mecanizado puede exponer una condición de fundición que no era visible en el exterior. Un agujero puede abrir un vacío, una cara puede revelar una superposición, o una rosca puede intersectar un defecto o desplazamiento del núcleo. La fundición y el equipo de mecanizado deben acordar el punto de referencia en bruto, el stock, el soporte del dispositivo y el estado de aceptación terminado. Si el mecanizado se subcontrata, el proveedor principal debe controlar la revisión, la identidad de la pieza y la respuesta a la no conformidad.
La ruta de post-mecanizado de Neway puede revisarse con el proceso de la fundición para que la evidencia de fundición en bruto no se confunda con la evidencia de pieza terminada. Para una característica de presión o sellado, especifique si la prueba se ejecuta antes o después del mecanizado y acabado. Para una cara cosmética, inspeccione después de la secuencia completa de limpieza y acabado.
Separe la calificación de la fundición del monitoreo de producción
La calificación demuestra que una ruta propuesta puede hacer la pieza bajo una condición acordada. El monitoreo de producción verifica que la ruta aprobada permanezca en su lugar. Las dos etapas pueden usar diferentes cantidades de muestra y registros, pero deben compartir la misma revisión de pieza, identidad de herramienta, requisito de material y lógica de aceptación. Una prueba temprana puede identificar un cambio de diseño; una verificación de producción no debe aceptar silenciosamente ese cambio como la nueva línea base.
Durante la calificación, revise los estados de fundición en bruto, recorte, mecanizado, acabado e inspección. Durante la producción, monitoree las características que revelan deriva y conserve los registros necesarios para la contención. El plan de monitoreo debe ser proporcional a la consecuencia de la falla. Un exterior rugoso no funcional puede necesitar control visual, mientras que un límite de presión mecanizado puede necesitar una prueba de fuga definida u otra evidencia.
Controle el acabado y las pruebas subcontratadas
La subcontratación puede ser práctica, pero crea un traspaso que debe ser visible. Identifique quién es dueño de la revisión del dibujo, el requisito de material o recubrimiento, la aprobación de muestra, el empaque y la acción correctiva. Mantenga el lote de fundición vinculado al resultado mecanizado, enchapado, pintado, tamboreado o probado. Si un subcontratista cambia su proceso, el proveedor principal debe determinar si el método aprobado de pieza o inspección se ve afectado.
El acabado y la limpieza pueden influir en el ajuste dimensional y la apariencia. Un recubrimiento puede entrar en una rosca o agujero; el tamboreo puede alterar un borde; el granallado puede cambiar la textura; y el lavado puede dejar residuos si el drenaje es deficiente. La calificación de la fundición debe inspeccionar la pieza en el estado entregado al comprador. La ruta de post-proceso de Neway puede revisarse cuando el tratamiento de superficie forma parte del componente fundido.
Entradas de RFQ para una fundición a presión
Proporcione el dibujo y modelo, aleación, cantidad, restricción de máquina o proceso si se conoce, zonas cosméticas, puntos de referencia funcionales, características mecanizadas, requisito de presión o ambiental, acabado, inspección, empaque y registros requeridos. Pida a la fundición que indique el concepto de herramienta, trazabilidad del material, mantenimiento, evidencia de prueba, subcontratación y control de cambios. Si la pieza se cotizará como un producto ensamblado, identifique el hardware suministrado y la prueba final del ensamblaje.
La ruta de material de fundición de Neway puede considerarse con el alcance de la fundición cuando la identidad de la aleación y los registros de proceso necesitan permanecer conectados. El comprador debe aprobar la ruta basada en el producto real y la evidencia, no en el nombre del equipo.
Verifique la fuente de material y el traspaso de producción
Una fundición de matricería debe poder explicar dónde entra la aleación o el material de carga en el proceso y cómo permanece asociado con el lote de fundición. Si el material proviene de varias fuentes, identifique las fuentes aprobadas y la evidencia utilizada para liberarlas. Si se utilizan devoluciones o adiciones, el método de control debe permanecer dentro de la especificación de material aplicable.
El traspaso de la masa fundida a la fundición debe preservar la identidad del lote. Un certificado de material que no puede conectarse a las piezas fundidas es difícil de usar en una queja. El mismo principio se aplica cuando la pieza se mueve a recorte, mecanizado, acabado, pruebas o empaque. La ruta de material de fundición de Neway puede revisarse con el plan de trazabilidad de la fundición.
Revise los cambios de proceso contra la muestra aprobada
Una reparación de herramienta, método de limpieza de respiradero, conexión de enfriamiento, cambio de máquina, fuente de aleación o subcontratista de acabado puede afectar la pieza. La fundición debe registrar el cambio, identificar la característica afectada y decidir si la muestra aprobada o el plan de inspección aún se aplica. Esto no requiere repetir cada prueba para cada acción rutinaria; requiere un vínculo razonado entre el cambio y el riesgo.
La calidad de la superficie comienza con la herramienta y termina con la manipulación
La marca de partición, la limpieza de la compuerta, las rebabas, las marcas de expulsor, la textura y el daño por manipulación pueden afectar la apariencia y el ensamblaje. Revise la superficie de la herramienta, el proceso de recorte, la limpieza, el acabado masivo, el recubrimiento y el empaque como una cadena. Un recubrimiento puede ocultar una marca, pero no reparar un borde inestable o un sustrato pobre. Una pieza limpia aún puede rayarse con un separador duro.
La ruta de post-proceso de Neway puede evaluarse con el proceso de la fundición cuando una superficie acabada es parte de la compra. La muestra debe usar la misma fundición, limpieza y condición de acabado que la producción entregará.
Valide las características funcionales en el estado terminado
Una fundición a presión puede inspeccionar una pieza en bruto, pero el comprador debe decidir si el requisito funcional existe antes o después del mecanizado. Un agujero, rosca, sello, pared de presión o almohadilla de localización a menudo se vuelve significativo solo después de la operación posterior. Defina el punto de referencia, dispositivo, prueba y estado terminado. Esto evita que un informe dimensional externo se confunda con prueba de un ensamblaje terminado.
Si una prueba se subcontrata, identifique el laboratorio de prueba o propietario del proceso, identidad de la muestra, método y resultado. El proveedor principal debe conservar la relación entre la prueba y el lote de fundición. Si un artículo falla, conserve las muestras en bruto y terminadas cuando sea práctico.
Preguntas para una revisión técnica de la fundición
Pregunte cómo la fundición controla la identidad de la aleación, la revisión de la herramienta, la condición del respiradero y enfriamiento, la ubicación del núcleo o corredera, la expulsión, el recorte, la limpieza, el mecanizado, el acabado, la inspección, la no conformidad y el cambio. Pida ejemplos de los registros utilizados, no cifras de rendimiento sin respaldo. La revisión debe seguir una pieza desde la recepción del material hasta el empaque para que los vacíos de traspaso sean visibles.
Resumen para el comprador
Una fundición de matricería adecuada controla la identidad del material, la herramienta y la práctica de moldeo, el mantenimiento, las operaciones posteriores, la inspección y la trazabilidad como una ruta única. La capacidad del equipo es solo una parte de esa decisión.
Califique la fundición contra las características reales de la pieza y la evidencia necesaria para aprobarlas. Eso le da a compras una comparación defendible y a ingeniería un camino claro para los cambios de producción.
Preguntas frecuentes