
Piezas de fundición a presión OEM: Control de dibujos, propiedad de herramientas y registros de prod...
Las piezas de fundición a presión OEM deben liberarse como un paquete controlado de producto y proceso, no como un archivo de forma enviado con una cantidad. El paquete necesita el dibujo aprobado, el modelo 3D, la aleación y condición, los datos funcionales, el estado de fundición y mecanizado, el acabado, el método de inspección, el embalaje y las reglas de aprobación de cambios. La ruta de fundición a presión puede entonces seleccionarse según la pieza real y el requisito de producción. Un proveedor puede ser capaz de fundir la geometría, pero la decisión del OEM también depende de quién controla la herramienta, cómo se identifica una revisión, qué registros siguen al lote y cómo se aprueba un cambio de proceso.
La revisión inicial más útil conecta cada requisito del dibujo con una operación y con evidencia. Una superficie de sellado puede ser fundida y luego mecanizada; una pared cosmética puede permanecer como fundida; un agujero roscado puede necesitar mecanizado y un calibre; y un límite de presión puede necesitar una prueba de fugas en la pieza terminada. La fundición a presión OEM se vuelve predecible cuando esos estados están escritos. Si el comprador los deja implícitos, las cotizaciones que parecen comparables pueden incluir diferentes niveles de riesgo de herramientas, mecanizado, inspección y garantía.
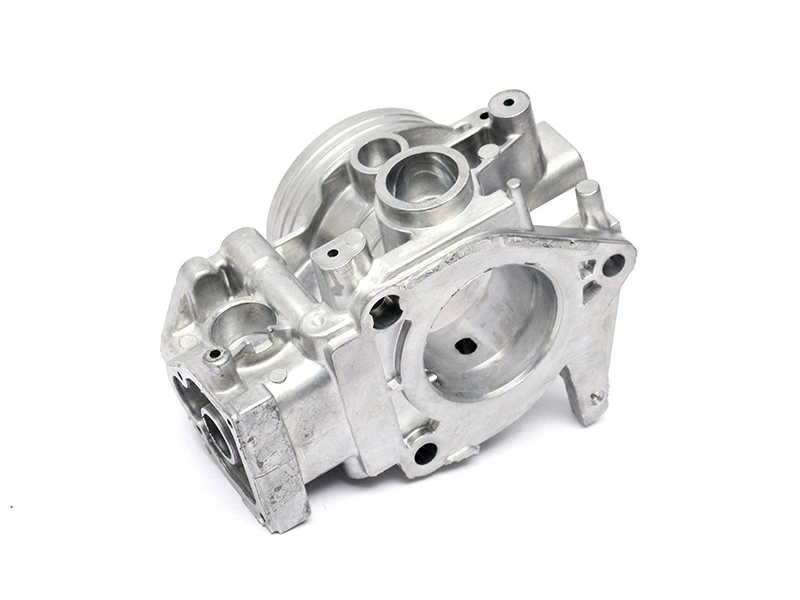
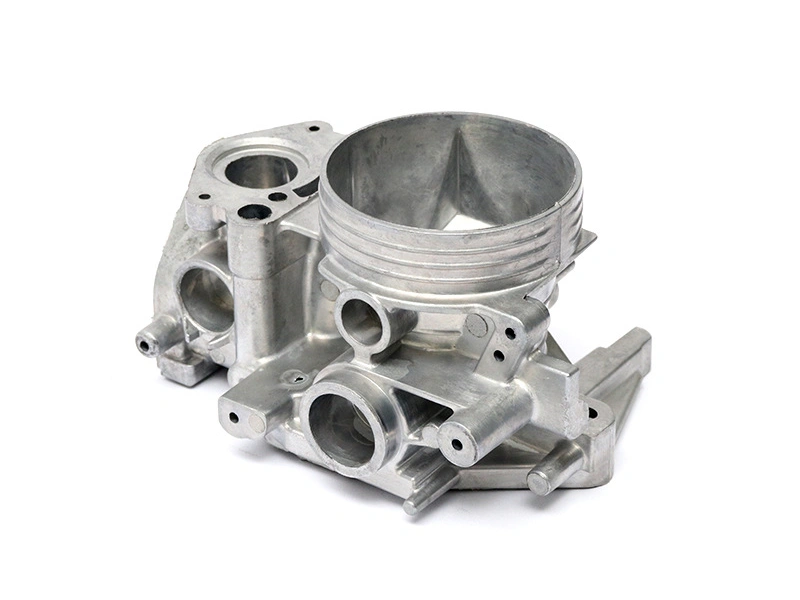
Libere el dibujo antes de liberar la herramienta
Comience con la revisión que rige la compra. El dibujo debe identificar la designación del material, el proceso de fundición si está fijo, los requisitos de tratamiento térmico o condición, el tratamiento de superficie, el marcado de la pieza y el estado de medición. El modelo 3D debe llevar la misma identidad de revisión que el dibujo 2D. Si el modelo es nominal y el dibujo controla las dimensiones, dígalo. Si el modelo controla un perfil o una superficie de forma libre, establezca esa relación. Esto evita que un fabricante de herramientas corte acero de un archivo que el comprador luego considera solo geometría de referencia.
A continuación, mapee las características a su estado de producción. Un agujero mostrado en el modelo puede ser perforado, fundido con un piloto, taladrado, escariado o mecanizado con una rosca. La elección afecta el costo de la herramienta, el ciclo, el stock, la inspección y el riesgo de abrir un defecto subsuperficial. Una cara plana grande puede ser aceptable como fundida para una cubierta, pero requerir fresado para una junta. El RFQ debe identificar qué dimensiones se evalúan en la fundición en bruto y cuáles se evalúan después del recorte, mecanizado, recubrimiento o ensamblaje.
Defina los datos desde el ensamblaje
Las piezas OEM a menudo fallan en las interfaces en lugar de en su envolvente general. Una almohadilla de montaje, un saliente de localización, un agujero de rodamiento, una abertura de conector o una cara de sellado establece cómo encaja la pieza en el siguiente ensamblaje. El dibujo debe hacer claras esas relaciones y el proveedor debe mostrar cómo se localizará la fundición en bruto para el mecanizado. Una pared flexible no debe ser empujada a posición por un dispositivo y luego informarse como si fuera naturalmente estable. El resultado de la medición solo tiene significado cuando se declaran el soporte y la base de datos.
El control de datos también afecta el diseño de la herramienta. Si una línea de partición cruza una interfaz, la rebaba o el desajuste pueden entrar en el stock de mecanizado o permanecer en la cara acabada. Si un núcleo forma un pasaje largo, el desplazamiento del núcleo puede cambiar la pared en relación con las características de montaje externas. Si los expulsores empujan una pared cosmética delgada, la pieza puede moverse después de la liberación. La revisión DFM debe marcar estas relaciones en el modelo y acordar qué efectos son eliminados por el mecanizado y cuáles permanecen como parte de la aceptación como fundido.
| Requisito OEM | Decisión de producción | Evidencia a solicitar |
|---|---|---|
| Interfaz de montaje o localización | Elegir datum de fundición, configuración de mecanizado y soporte de fijación | Plan de datos, descripción del dispositivo, informe dimensional |
| Característica de presión o sellado | Controlar pared, eliminación de stock, superficie y estado de prueba | Resultado de fuga o presión de la pieza terminada y disposición de defectos |
| Cara cosmética | Establecer límites de partición, compuerta, recorte, limpieza y acabado | Muestra visual aprobada y registro de inspección de acabado |
| Pieza repetitiva de alto volumen | Definir mantenimiento de herramienta, trazabilidad de lote y aprobación de cambios | Historial de herramienta, registro de proceso y liberación controlada por revisión |
La propiedad de las herramientas necesita más que un nombre en una factura
La propiedad de la herramienta debe cubrir la custodia física, los archivos de diseño, las revisiones, el mantenimiento, los insertos de repuesto, el almacenamiento y la liberación de reparaciones. El comprador debe saber si la herramienta está dedicada a una pieza, si el proveedor puede usarla para otro cliente y quién autoriza un cambio de geometría. Una herramienta puede ser pagada por el OEM y aún así ser difícil de transferir si el modelo de cavidad, los datos de electrodos, los registros de inspección y el historial de mantenimiento no están incluidos en el entregable acordado.
Solicite un esquema de identificación de herramientas que vincule los números de cavidad, inserto, deslizamiento y núcleo con el dibujo de ensamblaje. Esto ayuda cuando un inserto es reparado o reemplazado mientras el resto de la herramienta permanece sin cambios. El registro de reparación debe describir el área, la razón, la acción y la verificación posterior a la reparación. Sin ese registro, una rebaba o cambio dimensional posterior puede ser atribuido al proceso de fundición cuando el cambio real fue una reparación de cierre o un retrabajo del inserto.
El mantenimiento es parte del precio de producción
Las herramientas de fundición a presión necesitan limpieza, inspección, lubricación donde sea aplicable y reparación según la aleación, el ciclo, la historia térmica y las áreas de desgaste. La cotización de producción debe indicar qué trabajo de rutina está incluido y qué desencadena una corrección cobrable. Los bordes de compuerta, respiraderos, deslizadores, expulsores, pasajes de enfriamiento y cierres no tienen la misma necesidad de mantenimiento. Una declaración general de que la herramienta se mantiene "según sea necesario" no le da al comprador forma de comparar la capacidad o planificar el tiempo de inactividad.
La ruta de fabricación de herramientas y troqueles de Neway puede evaluarse con el alcance de la herramienta OEM. El comprador debe conservar el diseño de herramienta aprobado, la revisión de prueba, las suposiciones de mantenimiento y los términos de propiedad. Ese registro es útil incluso cuando el proveedor continúa operando la herramienta porque define lo que el comprador está comprando realmente.
Los registros de validación deben seguir la pieza a través de sus estados
Un paquete de validación OEM debe distinguir la viabilidad del diseño, la prueba de la herramienta, la aprobación del proceso y los controles de producción en curso. Una primera fundición puede mostrar que la cavidad se llena, pero el componente mecanizado aún puede fallar porque el stock es insuficiente o el dispositivo desplaza un datum. Una muestra terminada puede cumplir con las dimensiones mientras la herramienta contiene un problema de ventilación o enfriamiento que se hará visible después del mantenimiento. Registre la condición de la muestra, la revisión de la herramienta, el lote de aleación, el estado del proceso, la configuración de mecanizado, el acabado y el método de inspección para cada etapa.
La inspección debe elegirse según el modo de falla. Las comprobaciones visuales pueden identificar rebabas, cierres en frío, pliegues superficiales y marcas de manipulación. Las comprobaciones dimensionales pueden confirmar interfaces y forma general. Las pruebas de fugas pueden abordar un límite de presión definido. El examen interno puede seleccionarse para un riesgo subsuperficial conocido. Ningún certificado único prueba todos los requisitos. El comprador debe preguntar por qué se incluye cada método y qué resultado causaría una revisión del proceso o rechazo de la pieza.
Haga que la trazabilidad sea útil a nivel de ensamblaje
La identificación de lotes es útil cuando puede conectarse a registros de material, herramienta, proceso, mecanizado, acabado e inspección. La marca puede ser un código, referencia de cavidad, fecha o identificador de lote, u otro método aprobado por el cliente. No debe dañar una cara de sellado ni cambiar el equilibrio de una pieza giratoria. El registro debe explicar qué significa el identificador y cómo se contiene un lote no conforme.
Para un producto OEM ensamblado, defina también cómo las piezas fundidas se separan de hardware, sellos, insertos y recubrimientos en el sistema de trazabilidad. Una fuga puede originarse en la fundición, el mecanizado, el sello o el torque de ensamblaje. Si todos se agrupan bajo un solo número de pieza sin historial de proceso, la acción correctiva se convierte en una conjetura. Un registro escalonado hace la investigación más rápida y protege al comprador de repetir una corrección que abordó la operación incorrecta.
El control de cambios protege la pieza aprobada
Los cambios que parecen pequeños pueden alterar una pieza de fundición a presión OEM. Una compuerta puede moverse, un rebosadero puede eliminarse, un núcleo puede cambiarse, una herramienta de mecanizado puede reemplazarse o un pretratamiento de recubrimiento puede ajustarse. Cada cambio puede afectar dimensiones, porosidad, superficie, ciclo o ensamblaje. Los términos de compra deben definir qué cambios requieren aprobación previa, cuáles pueden tratarse como mantenimiento de rutina y qué evidencia se requiere antes de que el proceso modificado regrese a producción.
El control de revisiones debe cubrir el dibujo, el modelo 3D, el diseño de la herramienta, la hoja de proceso, el plan de inspección, el plan de control donde se use e instrucciones de embalaje. Use una identidad de revisión única en todos los documentos. Cuando un proveedor sugiera una aleación, proceso o acabado alternativo, la solicitud debe indicar el requisito afectado y la evidencia que respalda el cambio. Esto evita que una reducción de costos comercial se convierta en una sustitución técnica no documentada.
Entradas de RFQ para piezas de fundición a presión OEM
Proporcione el dibujo y modelo aprobados, aleación y condición, cantidades anuales y de lanzamiento, interfaces funcionales, superficies cosméticas, estado de fundición esperado, requisitos de mecanizado, acabado, inspección, embalaje, marcado y reglas de cambio. Indique si se espera que el proveedor proporcione herramientas, mecanizado, ensamblaje o solo piezas en bruto. Incluya cualquier requisito específico de material o sustancias restringidas del cliente e identifique qué resultados se necesitan para la aprobación de muestras.
Solicite al proveedor que devuelva una revisión DFM anotada, concepto de herramienta, ruta de proceso, plan de datos de mecanizado, propuesta de inspección, alcance de mantenimiento y suposiciones de cronograma. Una cotización de Neway en su ruta de fundición a presión de aluminio puede compararse más justamente cuando cada operación y paquete de evidencia es visible. El comprador puede entonces decidir si un precio unitario más bajo incluye el mismo nivel de control de producción.
Use la revisión DFM para congelar las decisiones correctas
La revisión DFM es el punto donde el OEM, el diseñador de herramientas, el ingeniero de fundición, el ingeniero de mecanizado y el representante de calidad deben mirar la misma revisión. Marque la línea de partición propuesta, compuertas, rebosaderos, respiraderos, deslizadores, núcleos, expulsores, ángulos de salida, nervaduras, salientes y stock de mecanizado. Luego marque las características que no pueden moverse debido a un requisito de ensamblaje, sellado, eléctrico, térmico o cosmético. Una característica que es fácil de fundir pero difícil de inspeccionar puede no ser la mejor para la liberación de producción.
No apruebe un informe DFM que solo liste cambios posibles. Cada cambio propuesto debe indicar el requisito que protege y el efecto en costo, herramientas, mecanizado o apariencia. Una nervadura puede engrosarse para soportar una ruta de carga, pero puede crear una sección pesada y un riesgo de contracción local. Un agujero puede moverse lejos de una línea de partición, pero la reubicación puede afectar el soporte de acoplamiento. El comprador puede aprobar un cambio rápidamente cuando la razón de ingeniería y el efecto comercial se muestran juntos.
Mantenga conectados simulación, prueba e inspección física
La simulación de flujo o solidificación puede ayudar a identificar una ruta de llenado difícil, un punto caliente potencial o un concepto de compuerta y rebosadero. Es una ayuda de diseño, no una prueba física de la pieza terminada. La entrada del modelo debe identificar aleación, revisión de geometría, proceso asumido y condiciones de contorno. Cuando la herramienta o el proceso real cambia, el resultado puede necesitar ser revisado. Una prueba física luego verifica las características que identificó el análisis, seguida de inspección dimensional, superficial, interna, de fugas o funcional según sea necesario.
El análisis FEA o la simulación de fundición no deben usarse para crear una promesa que el comprador no especificó. Pregunte qué decisión respalda el análisis: un cambio de pared, una ubicación de compuerta, una disposición de núcleos, un datum de mecanizado o una selección de prueba. El paquete de validación final debe mantener el archivo analítico, la revisión de herramienta, la muestra física y el informe de inspección trazables. La ruta de soluciones de ingeniería de Neway puede revisarse cuando el OEM necesita decisiones de diseño y fundición evaluadas juntas.
Haga que el modelo de costos coincida con el entregable
Las cotizaciones OEM deben distinguir los costos no recurrentes de herramientas e ingeniería del costo recurrente de la pieza. Las herramientas pueden incluir diseño, acero, insertos, electrodos, tratamiento térmico, ensamblaje, prueba, corrección y almacenamiento. El costo recurrente puede incluir aleación, fundición, recorte, mecanizado, acabado, inspección, embalaje y mantenimiento. Si un proveedor combina todo esto en un solo precio unitario, el comprador no puede ver qué cambio afectará el programa o comparar una transferencia de herramienta más adelante.
El alcance del mecanizado es especialmente importante. Una pieza en bruto fundida puede ser barata, mientras que una carcasa terminada requiere varias configuraciones, dispositivos especiales, desbarbado, lavado e inspección. Un acabado puede agregar enmascarado y manipulación que no son visibles en la cotización de fundición en bruto. Pida al proveedor que identifique suposiciones sobre chatarra, retrabajo, piezas de muestra y embalaje. La ruta de acabado post-proceso de Neway puede incluirse cuando la pieza entregada necesita una superficie controlada en lugar de solo una apariencia fundida.
Planee la transición de validación a producción
La liberación de producción debe listar el dibujo aprobado y la revisión del modelo, material, identidad de la herramienta, ruta de proceso, programa de mecanizado, acabado, plan de inspección, embalaje y registros. También debe identificar elementos abiertos, desviaciones temporales y la fecha o condición bajo la cual se cierran. Una aprobación de muestra sin vínculo con la revisión de producción es difícil de hacer cumplir. El comprador debe exigir una declaración clara de que el proceso de producción coincide con la muestra aprobada o identificar las diferencias aprobadas.
El embalaje merece una revisión técnica para piezas mecanizadas y acabadas. Las piezas pueden rayarse, abollarse, contaminarse o mezclarse por cavidad y lote durante el transporte. El paquete debe proteger las superficies funcionales, preservar las marcas de pieza y mantener las piezas terminadas separadas de material sin terminar o rechazado. Si se requiere limpieza antes del ensamblaje, indique el estado de limpieza y cómo se verifica. La ruta de post-mecanizado de Neway puede revisarse con el estado de embalaje e inspección para que la pieza entregada no se confunda con la fundición en bruto.
Controle las desviaciones sin perder la definición del producto
A veces se necesitan desviaciones durante el lanzamiento, pero cada una debe identificar la nota de dibujo afectada, la característica de la pieza, la cantidad, la duración y la disposición. Una tolerancia temporal en una cara cosmética es diferente de un cambio en un límite de presión o agujero de localización. El comprador debe saber si la desviación se limita a una muestra, un lote o un rango de fechas y qué evidencia se requiere antes de que la producción normal se reanude.
Las piezas no conformes deben separarse con los mismos identificadores utilizados para la trazabilidad. Si se encuentra un defecto después del mecanizado, conserve las muestras en bruto y terminadas cuando sea práctico. Esto ayuda al equipo a identificar si la causa provino del metal, la herramienta, el recorte, el dispositivo, el mecanizado, el acabado o el ensamblaje. La acción correctiva es más útil cuando cambia un paso de proceso controlado y verifica la característica afectada en lugar de simplemente clasificar el siguiente lote.
Las piezas de fundición a presión OEM son más fáciles de manejar cuando los límites técnicos y comerciales son visibles. Incluya la definición del producto aprobado, registros de herramientas, evidencia de proceso, estado final y reglas de cambio en el paquete de compra. Eso le da al proveedor una ruta precisa y al OEM un registro defendible cuando el programa pasa del lanzamiento a la producción continua.
Mantenga los registros de lanzamiento separados de las afirmaciones de marketing
En el lanzamiento, conserve la muestra aprobada, el dibujo y la revisión del modelo, la identidad de la herramienta, el registro de material, el estado de mecanizado, el acabado, la inspección y la lista de desviaciones. Estos registros describen lo que realmente se aprobó. Son más útiles para un OEM que una afirmación sin respaldo sobre capacidad o entrega porque pueden verificarse cuando el producto o proceso cambia.
Apruebe la muestra en el estado que el OEM recibirá
Si el cliente recibe una pieza mecanizada, acabada o ensamblada, apruebe ese estado. Una muestra de fundición en bruto puede respaldar el aprendizaje del proceso pero no puede reemplazar la inspección de la interfaz entregada.
Resumen del comprador
Las piezas de fundición a presión OEM son productos controlados. Su calidad depende de la liberación del dibujo, los estados de fundición y mecanizado, la propiedad de las herramientas, los datos, la validación, la trazabilidad y la aprobación de cambios. Un proveedor debe explicar cómo el dibujo se convierte en un proceso repetible y cómo la evidencia sigue a la pieza hasta la producción.
Defina las interfaces, los registros de herramientas, la evidencia de material, el estado de inspección y la ruta de reparación antes del corte de acero. Eso le da a los equipos de diseño, compras y calidad una base común para aprobar un programa de fundición a presión OEM.
Preguntas frecuentes
