
Fundición de acero de marca blanca: probetas y acabado
En la fundición de acero de marca blanca, un pedido repetido se apoya en cuatro registros: una probeta colada con la pieza y ensayada según ASTM A370, la dureza en la sección de 25–30 mm, la cara de montaje mecanizada y el grado de granallado. La fundición de metales fija la forma. Los registros deciden si el segundo lote se puede comparar con el primero. Un campo que falta es la razón habitual de que un pedido repetido empiece de nuevo.
Qué repite de verdad un pedido repetido
Un pedido repetido llega como una revisión de plano y una fecha de liberación. Lo que sale del taller es el mismo registro de cuatro campos, rellenado para el lote nuevo y firmado en cada etapa. El número de pieza se repite; la evidencia se rehace, porque la colada, la carga de temple y la pasada de granallado son nuevas.
El primer lote fija la línea base: resultado de la probeta, ventana de dureza, informe de CMM y lectura del comparador de Sa. El lote siguiente se lee contra ella. Un solo cambio saca un pedido del estado de repetido: una revisión de plano que toque la cara de montaje, la indicación de acabado o la sección de 25–30 mm. Ese pedido pasa por una primera pieza y los cuatro campos se vuelven a fijar.
Los registros de probeta y dureza, en cuatro campos
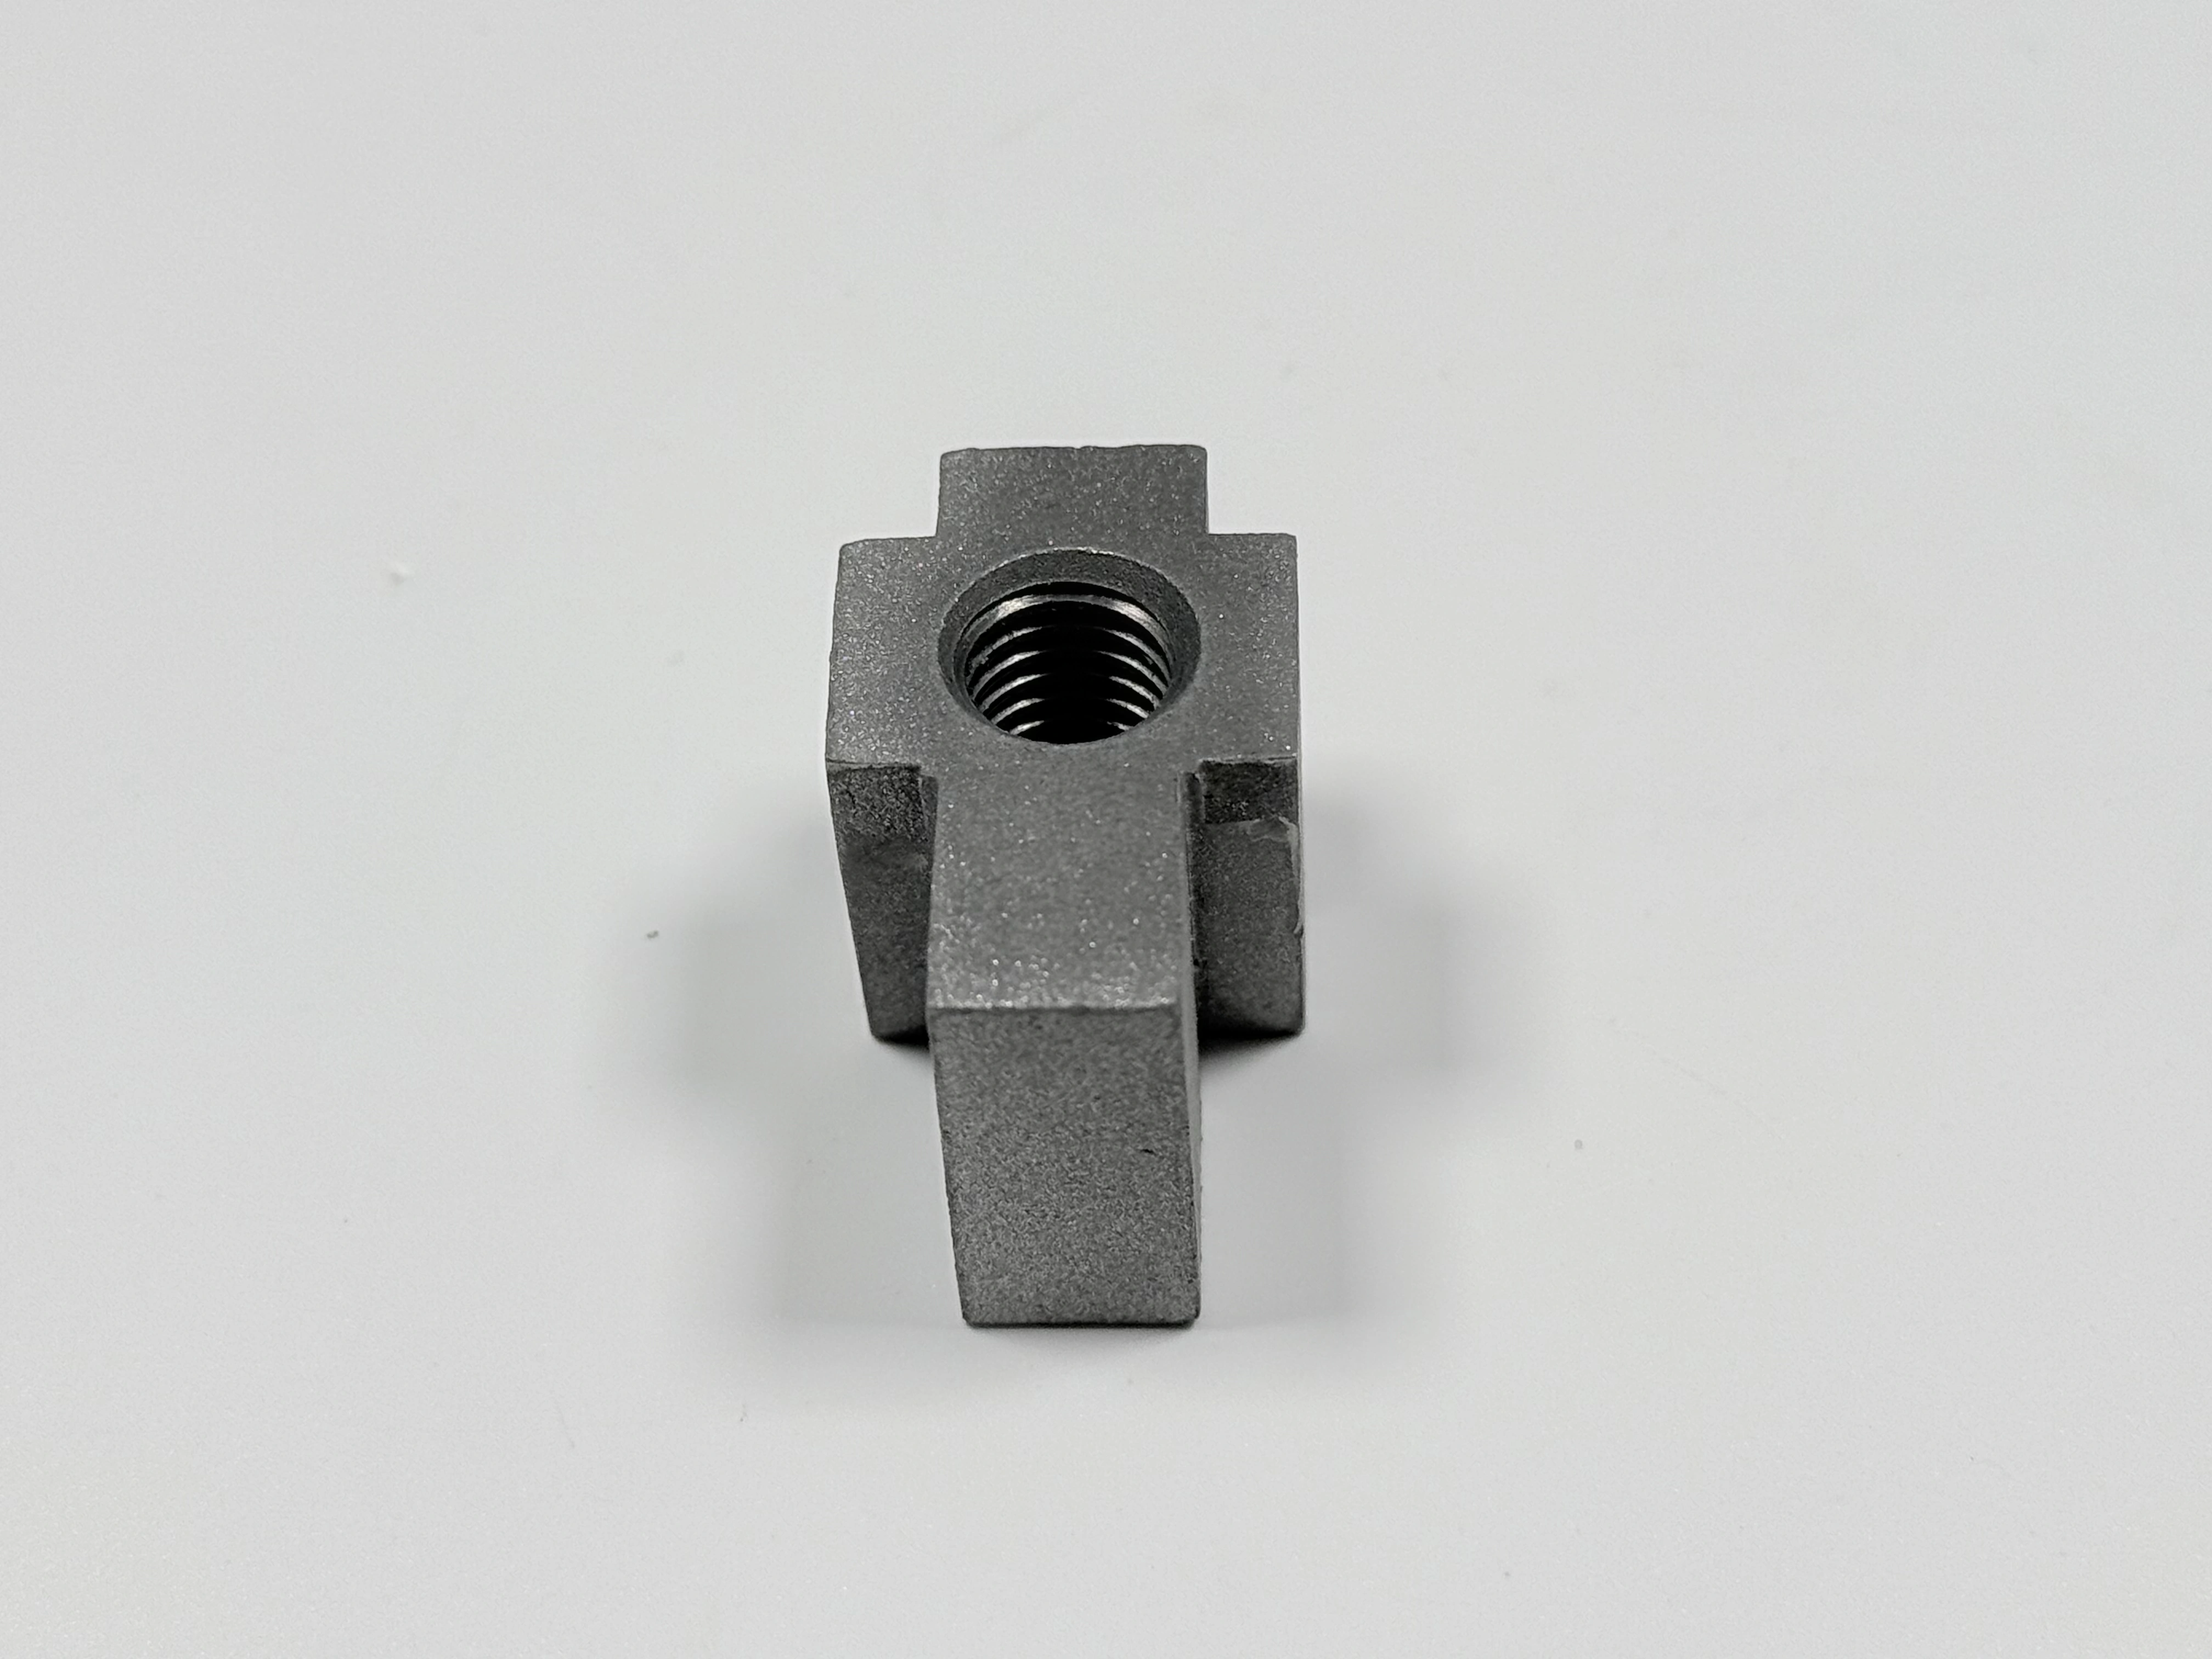
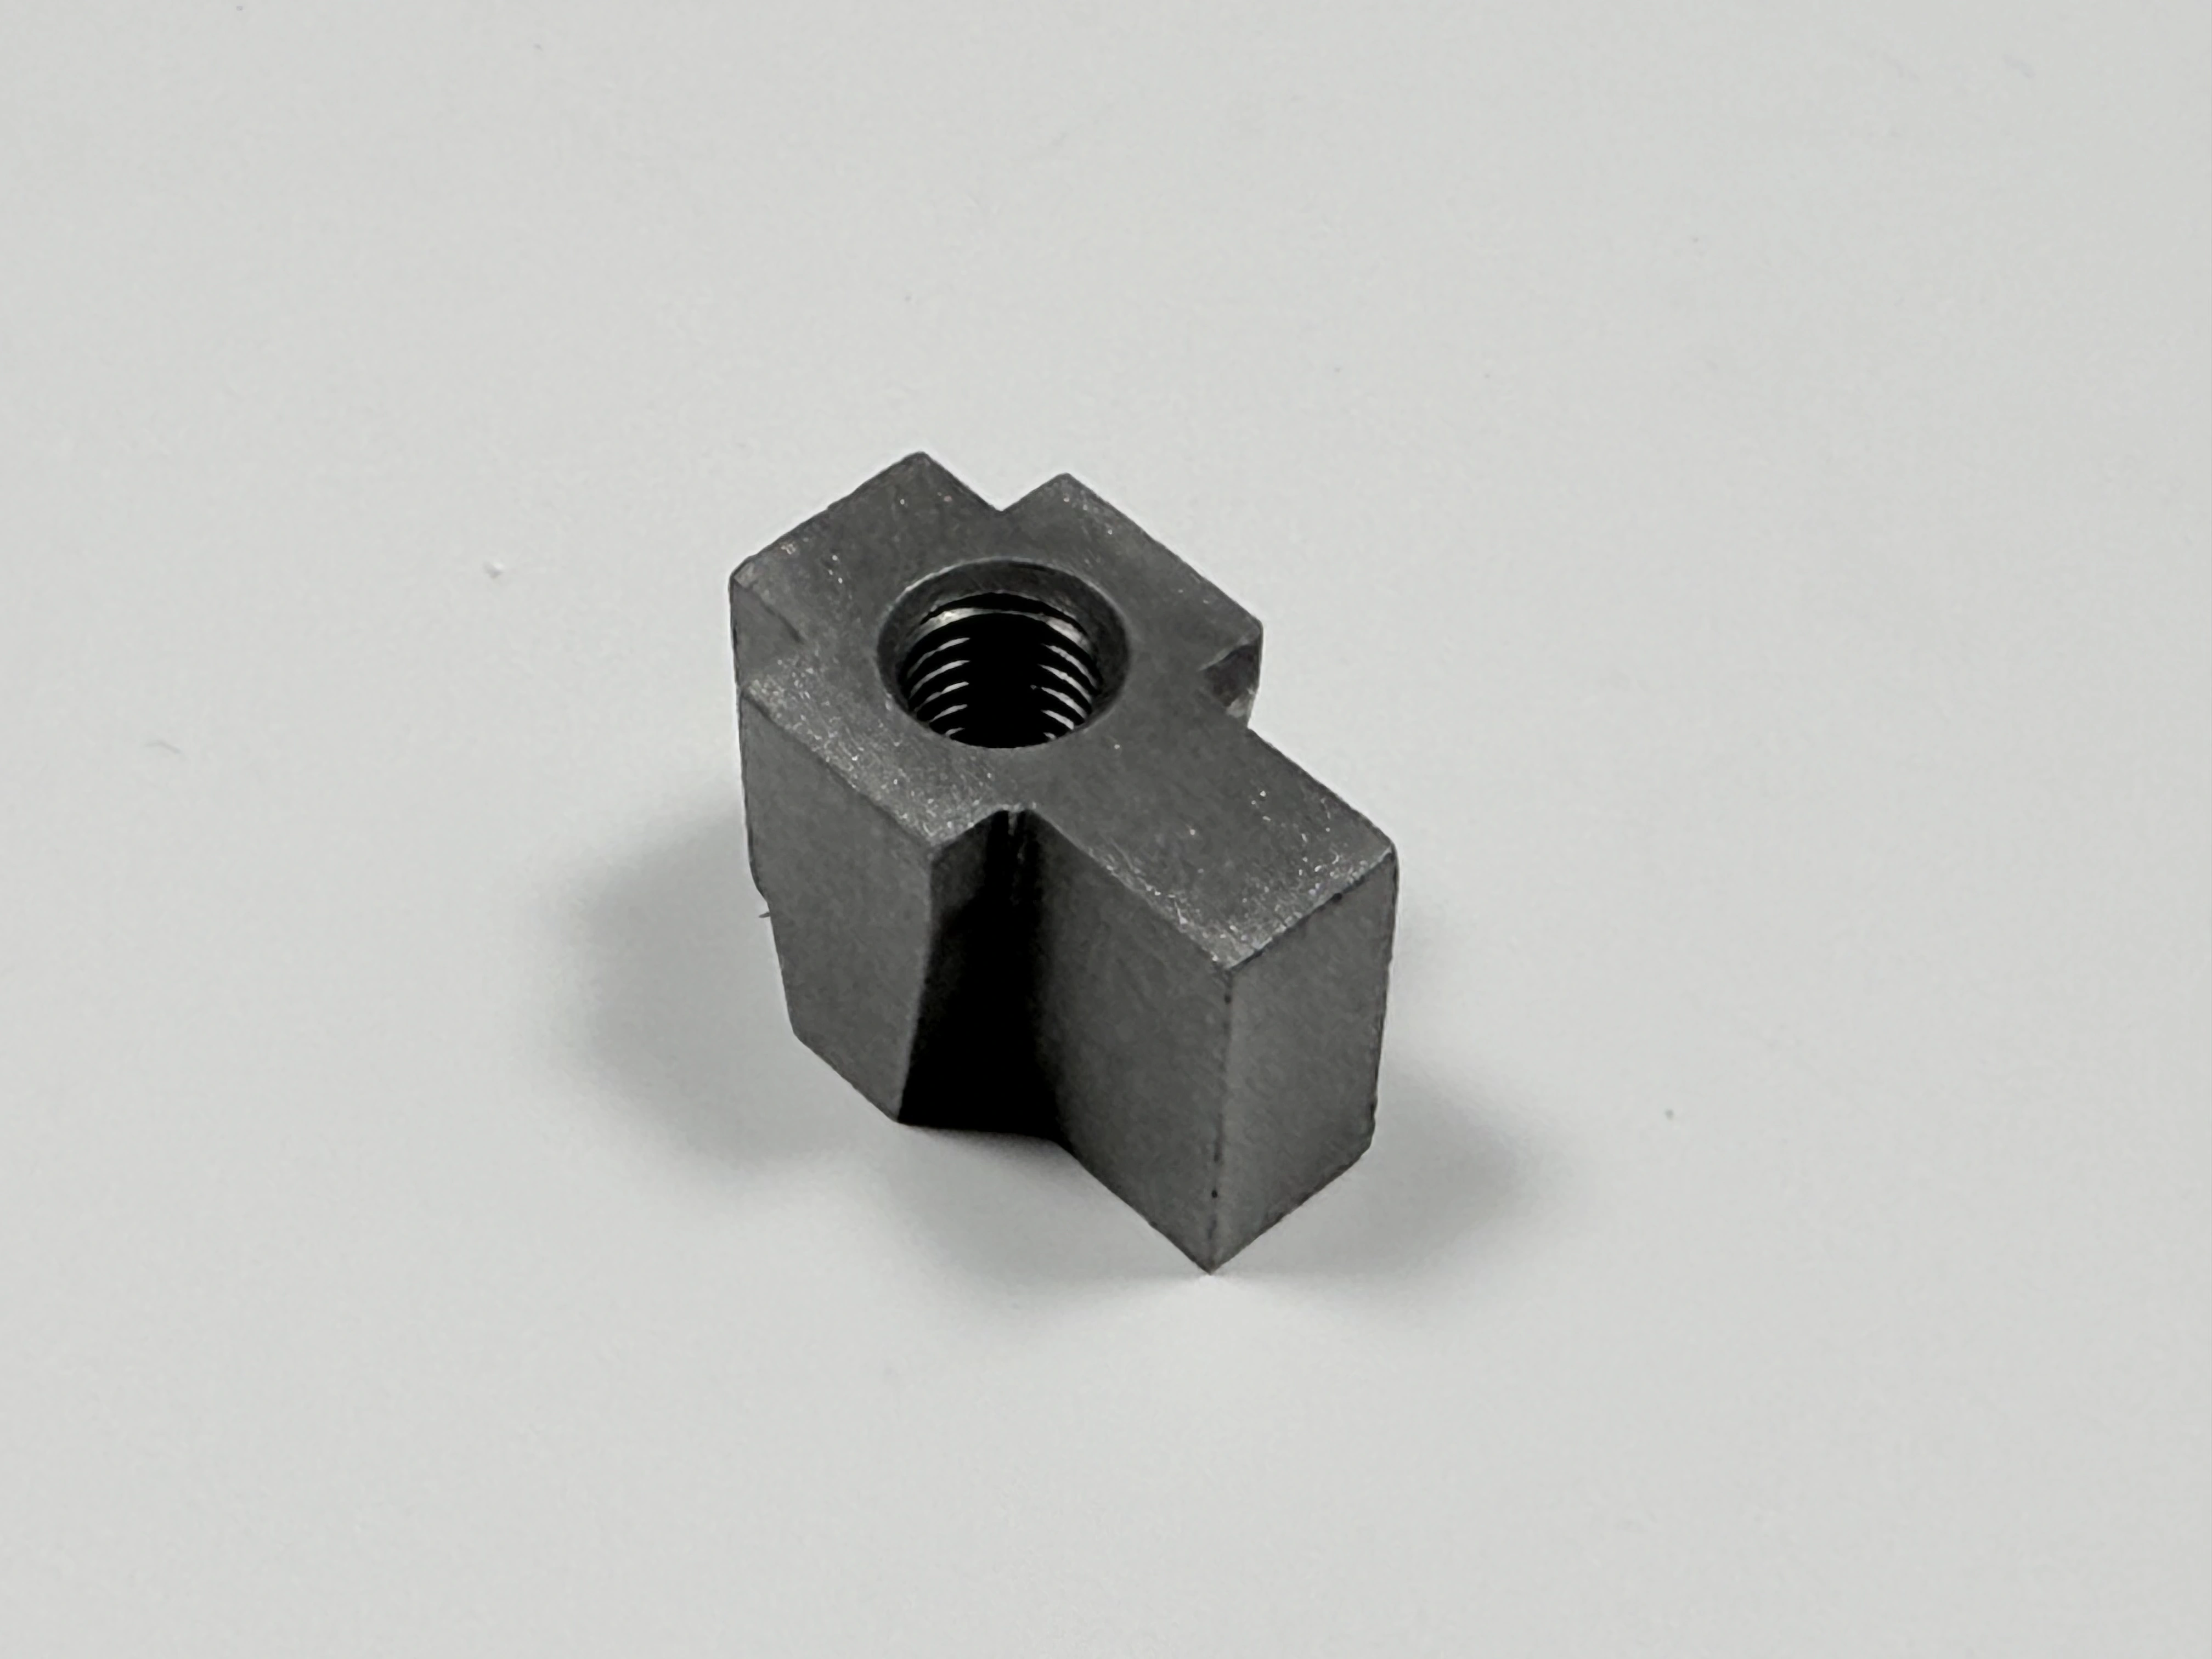
Una probeta colada con el soporte, en acero 45 según GB/T 699-2015 y tratada en la misma carga, informa el límite elástico según ASTM A370 contra un objetivo de 355 MPa. La dureza en la sección gruesa informa esa sección dentro de HB 220–250. Un CMM o una placa de superficie informa un paso de taladros de ±0,2 mm y una planitud de 0,1 mm, el más ajustado de los dos. Un comparador informa Sa 2,5 según ISO 8501-1.
Cada campo cubre un fallo que los otros no ven. Una probeta puede pasar mientras la sección de 25–30 mm sale blanda. La dureza no demuestra el límite elástico. Un CMM no ve una cavidad de contracción bajo el corte, y una lectura de granallado no dice nada del paso de taladros. La brecha entre probeta y cuerpo mantiene los dos en el registro.
Registro | Evidencia | Unidad | Responsable |
|---|---|---|---|
Probeta | Límite elástico de la probeta colada con la pieza | MPa | Tratamiento térmico |
Dureza del cuerpo | Lectura en la sección gruesa | HB | Tratamiento térmico |
Geometría mecanizada | Paso de taladros y planitud de la cara | mm | Mecanizado |
Granallado y acabado | Sa 2,5 en comparador, más la palabra de acabado | grado | Acabado |
Los campos solo sirven si se rellenan por lote. Un registro copiado del lote anterior arrastra la colada vieja y las lecturas viejas, y un número de probeta lo fecha. El ensayo de propiedades mecánicas que hay detrás de los campos es estándar; el lote que describe, no.
La indicación de acabado va en el pedido, no en el correo
La hoja de proceso lista el pasivado, y esa misma hoja dice que el pasivado espera al plano del cliente: el acero al carbono va normalmente a fosfatado o pavonado. El plano decide entre los dos.
Una cadena de correos no es un criterio de aceptación. Lo que lee el puesto de acabado es la línea del pedido y la indicación del plano. Escriba pasivado, fosfatado o pavonado, con la norma con la que se juzga el recubrimiento. Si la palabra no está, el último paso no tiene a qué atenerse.
Un «igual que la última vez» dicho de viva voz aguanta un puesto y muere en el siguiente. El primer lote lleva la memoria; la segunda célula tiene el papeleo, y un papeleo sin palabra de acabado es una retención.
La pregunta de plano que detiene un lote
Con cada plano nuevo sale una pregunta: ¿pasivado, fosfatado o pavonado? El lote se detiene en el paso de acabado hasta que la respuesta llega por escrito. Preguntada a tiempo, cuesta un día; preguntada después del recubrimiento, cuesta el lote, porque un acabado equivocado es un rechazo en recepción.
La misma disciplina cubre el granallado. Sa 2,5 es un grado de limpieza según ISO 8501-1, y el comparador es la herramienta de aceptación. Un plano que en su lugar da un valor de rugosidad pide otra comprobación, y la indicación hay que reescribirla antes de granallar la primera pieza.
Preguntada antes de cortar el modelo, la respuesta todavía puede cambiar el plano. Preguntada después del primer lote, cambia lo que hay que rehacer.
Lo que este programa no acepta
Tres pedidos se rechazan. El primero no tiene una indicación de acabado fija, así que el último paso no tiene palabra de aceptación. El segundo pide que se renuncie a la probeta y que el cuerpo se acepte solo con la dureza. El tercero compara cotizaciones por precio unitario, sin los campos del registro.
Cada negativa cuesta un pedido y ahorra una temporada. Una palabra de acabado acordada después del recubrimiento, una probeta eximida antes del primer ensayo y una hoja de cotización sin columna de registro acaban en el mismo punto: un lote que no se puede comparar con el anterior.
El tamaño y el sector no entran en la decisión. Un plano completo y una norma citada se llevan una primera pieza; una palabra que falta se lleva primero la pregunta.
Ritmo de reposición, vida del modelo y traspaso
Los pedidos repetidos siguen el ciclo de liberación del cliente. El modelo se revisa antes de programar la colada: moldes de arena, modelos de madera o aluminio, 2–4 piezas por caja. La vida del modelo se cuenta en ciclos de molde de arena, y la cifra está todavía por confirmar con la fundición, así que un modelo en estado desconocido es un punto de retención.
El traspaso de un programa de marca blanca nuevo lleva cuatro elementos: el archivo del modelo y su revisión, la plantilla del registro de cuatro campos, la revisión de plano con la que corrió el último lote y el nombre de la persona que detiene una tirada.
Un programa que entrega el modelo sin la plantilla del registro empieza su segundo lote de memoria. El mecanizado de piezas fundidas después del granallado y el caso de suministro de fundición de metales muestran registros que viajan con el trabajo.
Preguntas frecuentes
