¿Cambia el anodizado por arco los ajustes de montaje?
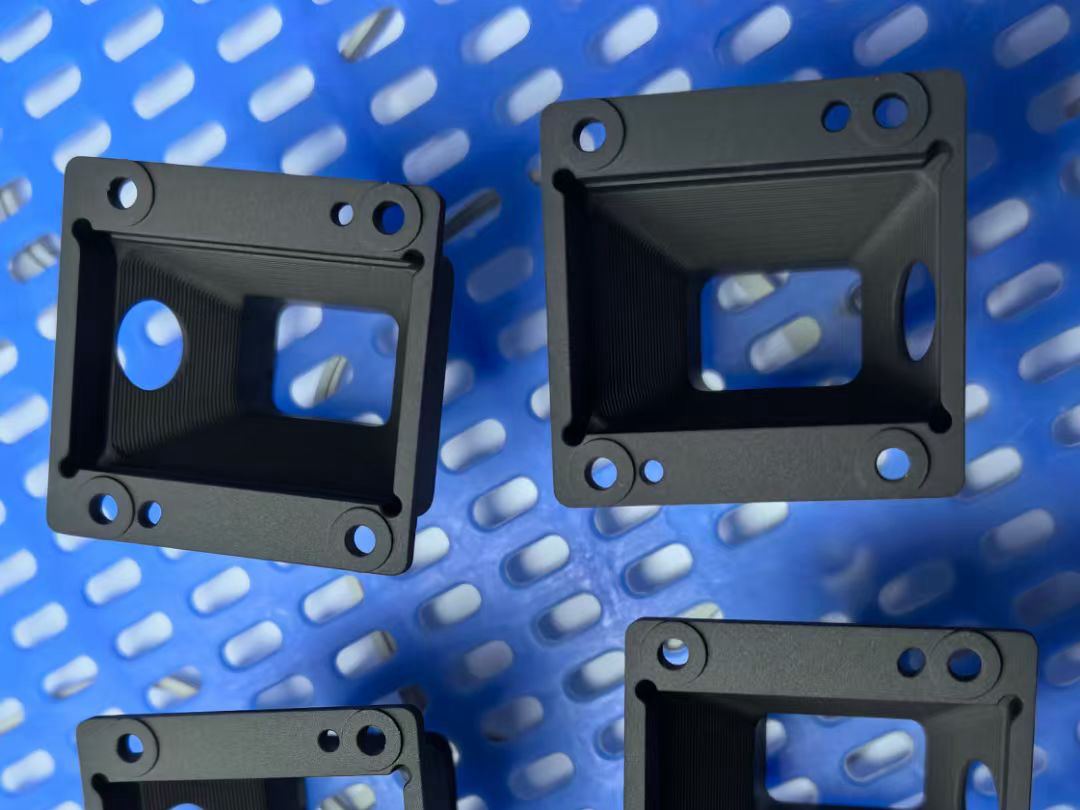
Sí. El anodizado por arco convierte el aluminio que trata, y el óxido que forma queda por encima y por debajo de la superficie original. Por eso un asiento de ±0,02 mm en un bastidor de ADC12 se mueve después del recubrimiento, salvo que esa cara se enmascare antes de que la pieza entre al baño.
Una capa que crece hacia dentro de la pieza
El anodizado por arco no deposita una capa sobre el metal: convierte el metal que ya está ahí. Las descargas en el electrolito rompen el óxido en puntos localizados, y cada punto se reconstruye como alúmina cristalina. Parte de ese crecimiento queda por encima de la piel original; otra parte pasa por debajo, dentro del sustrato. Entre la capa y el metal no hay nada más: ni una subcapa electrodepositada, ni una línea de adhesivo, ni un borde del que se pueda despegar. Esa misma estructura mueve cotas: la superficie que sale del baño no es la que entró.
En el ADC12 según ASTM B85, las fases de silicio no se convierten como la matriz de aluminio. Por eso la capa crece de forma desigual sobre una superficie de colada. Cuánto sobresale y cuánto entra lo fijan el electrolito, la corriente y el tiempo.
Qué le hace eso a un ajuste de 0,02 mm
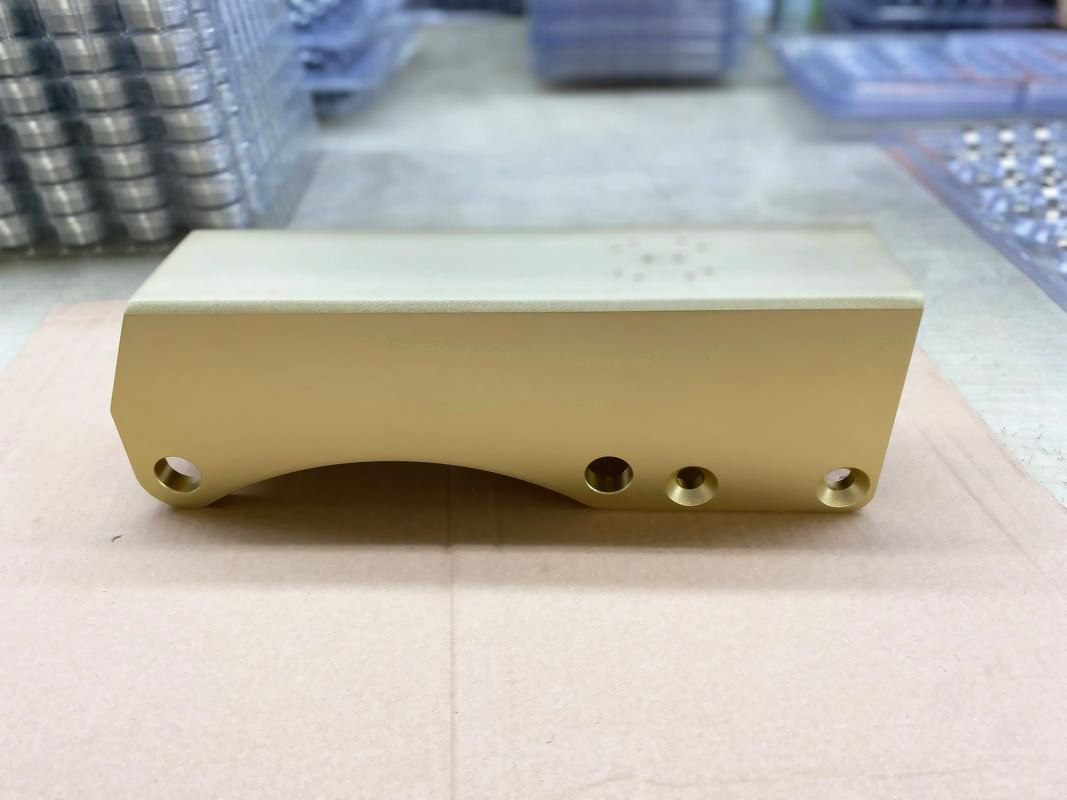
Una capa que crece en los dos sentidos gasta tolerancia en las dos caras del ajuste de montaje a la vez. En un taladro, el crecimiento hacia fuera reduce el diámetro mientras el crecimiento hacia dentro se come la pared que queda detrás. En un asiento, el crecimiento hacia fuera separa la cara de su pareja. El objetivo del asiento de junta es ±0,02 mm, una banda de 0,04 mm de ancho. Una cara que se mueve 0,02 mm hacia fuera ha gastado todo el lado positivo de esa banda.
La comprobación práctica es un pasador, no una aritmética de folleto. Un pasador que entraba en un taladro antes de recubrir puede agarrotarse después, y ese mismo pasador muestra qué dirección de crecimiento domina ahí. Un panel de cubierta sin cara de unión recibe la capa como si fuera pintura y no se mueve nada. Ponga las dos piezas en el mismo plano y solo una necesita enmascarado.
Enmascarar roscas, ajustes, tomas de tierra y referencias
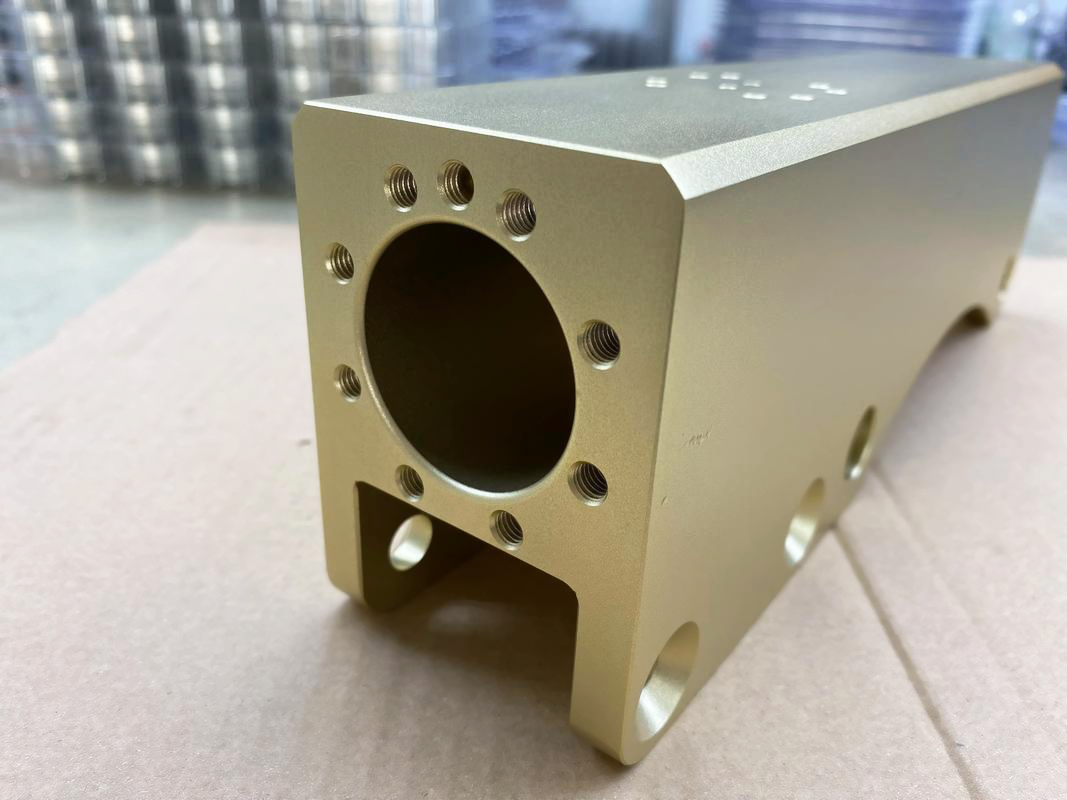
Cuatro clases se enmascaran antes del baño: roscas, ajustes, tomas de tierra y referencias. Cada una falla en una prueba distinta. La capa en la cresta de una rosca encoge el diámetro efectivo hasta que la galga pasa/no pasa ya no entra. La capa en un ajuste reduce el diámetro de un taladro o deja un asiento por encima de su pareja. La capa en una toma de tierra convierte un conductor en aislante, porque el óxido no conduce corriente. La capa en una cara de referencia mueve el plano desde el que se mide la pieza. Las lecturas de CMM antes y después del recubrimiento no coinciden.
Elemento | Valor en plano | Unidad | Efecto de la capa | Enmascarar |
|---|---|---|---|---|
Asiento de junta | ±0,02 | mm | Separa la cara de su pareja | Sí |
Planitud del asiento | 0,03 | mm | Copia la textura de colada | Sí |
Rosca | Pasa/no pasa | galga | Encoge el diámetro de cresta | Sí, tapón |
Toma de tierra | Metal desnudo | contacto | Aísla la conexión | Sí, cinta |
Cara de referencia | 0,03 | mm | Mueve el plano de referencia | Sí |
Una rosca olvidada sigue pareciendo una rosca, así que la línea de recubrimiento la aprueba y el tornillo la descubre en el montaje. La recuperación es un escariado a la medida siguiente, que cambia la designación del tornillo en el plano. Por eso la lista de enmascarado va en el plano y en el paquete de acabado superficial, no en un mensaje al taller.
Por qué el espesor de capa sigue pendiente
El espesor en este bastidor todavía está por medir en probetas del baño de producción, así que por ahora no se pone ninguna cifra en el plano. La química del electrolito, la densidad de corriente, el tiempo de tratamiento y la aleación fijan el resultado, y un valor citado para otra aleación describe otro baño.
El plano puede fijar la medición de todos modos: una probeta por baño, lecturas en puntos acordados y un medidor de espesor de capa en el plan de inspección. El enmascarado no puede esperar a esa lectura, porque una cara que se deja desnuda a propósito es una decisión, y una cara recubierta por accidente es un retrabajo. Una lectura de galga sobre una probeta real zanja la cifra; la promesa de un proveedor no.
Niebla salina: fije la norma antes de la cifra
Las horas de niebla salina también están por medir, y el orden del trabajo importa más que la cifra. Un valor en horas solo significa algo junto a una norma, una preparación de probeta, la capa que lleva encima y una regla de aceptación. Un bastidor que trabaja con fluido de corte y aire húmedo no vive en niebla salina.
La corrosión empieza donde la capa es fina o falta. Los puntos que hay que mirar son el borde enmascarado y la arista cortada; un panel totalmente recubierto es el testigo equivocado. Fije ahora la norma, la probeta y la regla de aceptación; complete las horas cuando se haya medido la primera pieza.
Después llévelo al plano: los elementos enmascarados nombrados uno por uno y las caras recubiertas nombradas como recubiertas. El espesor se lee en probetas de producción con un medidor de espesor de capa. Añada una comprobación pasa/no pasa en las roscas después del recubrimiento y un pase de CMM en los asientos.