Enmascarado antes del anodizado por arco: cuatro zonas
El enmascarado para el anodizado por arco cubre cuatro zonas de un bastidor de exoesqueleto robótico: roscas, ajustes, tomas de tierra y referencias. La capa crece a partir del propio aluminio, así que una cara enmascarada es metal que tiene que seguir siendo metal. Nombre las cuatro antes de que la pieza entre al baño, porque cada reparación cuesta más que la máscara.
Las cuatro zonas que quedan desnudas
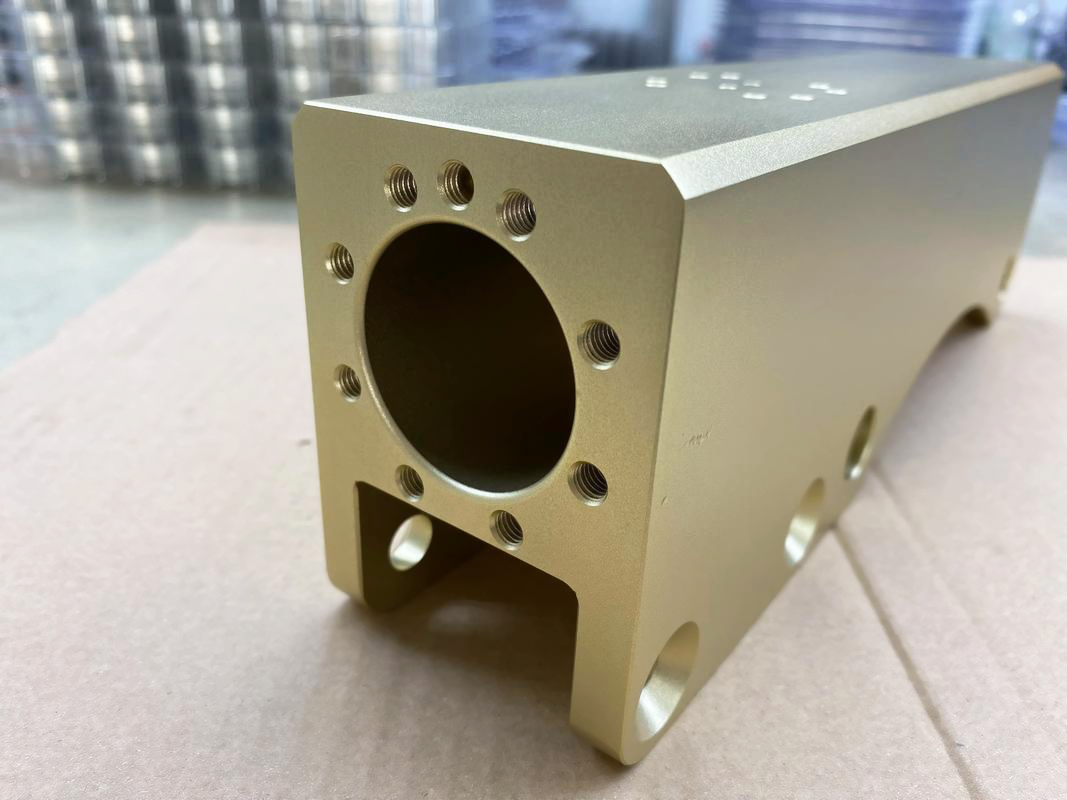
El anodizado por arco (MAO) convierte el sustrato en óxido sin un electrodepósito debajo. La superficie se mueve en lugar de ganar una capa que después se pueda arrancar. El enmascarado se decide cara por cara, y no hay dos zonas que compartan el mismo criterio. Una rosca con capa en los flancos no admite el tornillo: el diámetro de flanco ya no es el que pidió el plano. Una cara de ajuste con capa tampoco cumple el objetivo de ±0,02 mm; en un bastidor de ADC12 según ASTM B85, ese objetivo está en el asiento de junta.
Una toma de tierra necesita metal desnudo bajo la terminal, porque el óxido no conduce. Una referencia necesita una cara mecanizada de la que arranque el siguiente montaje, y la capa no puede cubrirla. La tabla empareja cada zona con el fallo que provoca y la comprobación que lo detecta.
Zona enmascarada | Fallo sin máscara | Método | Comprobación tras el recubrimiento |
|---|---|---|---|
Rosca | El tornillo no toma el diámetro de flanco | Tapón o capuchón a profundidad | Galga pasa/no pasa en toda la profundidad |
Cara de ajuste | El asiento de ±0,02 mm se mueve con la capa | Cinta o laca, con el límite en el plano | Medidor de espesor de capa y puntos de CMM |
Toma de tierra | La terminal apoya sobre óxido | Cinta o tapón reutilizable | Metal desnudo comprobado antes de la terminal |
Referencia | El siguiente montaje se posiciona sobre óxido | Cinta, con el símbolo de referencia despejado | Cara de referencia inspeccionada desnuda |
La lista se detiene en cuatro. El metal desnudo es metal sin protección. Enmascarar todas las caras mecanizadas cambia un problema de ajuste por un problema de corrosión en superficies que no tocan nada.
Por qué el fallo aparece en el ensamblaje
La ruta pone el MAO después del CNC y antes de la inspección final, y el enmascarado ocurre dentro del paso de recubrimiento. Nada en la pieza terminada registra qué caras se enmascararon. Una rosca recubierta sigue pareciendo una rosca, y una cara de referencia recubierta sigue pareciendo plana. Una inspección basada en el aspecto del recubrimiento aprueba la pieza sin dudar.
En el ensamblaje, el tornillo se agarrota antes de llegar al par y un asiento de ±0,02 mm queda separado por la capa. La terminal de tierra apoya sobre óxido. El lote ya está en la línea cuando alguien pregunta qué cara debía quedar desnuda.
Un olvido en una cara que nadie toca durante el ensamblaje se esconde más tiempo. A menudo no aparece hasta el siguiente montaje de mecanizado o hasta el útil de aguas abajo. Por eso la comprobación con galga va antes del ensamblaje, y no después de que la línea se detenga.
Tapones, cinta o escariado posterior
Dos métodos cubren las cuatro zonas. Las roscas llevan tapones o capuchones asentados a profundidad. Las caras y las referencias llevan cinta o laca, con el límite marcado en el plano. Cada método falla a su manera. Un tapón se sale con la manipulación; una cinta se levanta en el borde y deja que la capa se meta por debajo del límite.
El escariado es la reparación de una rosca recubierta, y corta capa de los flancos junto con metal. La galga puede pasar después. La longitud de acoplamiento es ahora menor que la que pedía el plano, así que la rosca escariada es una concesión que hay que registrar. Una cara de ajuste recubierta no tiene esa reparación, porque quitar capa de una cara mueve la superficie sobre la que se midió ±0,02 mm.
Galga pasa/no pasa en las roscas después del recubrimiento
Pase la galga pasa/no pasa después del MAO y antes del ensamblaje, en toda la profundidad de rosca. Lea el medidor de espesor de capa junto a la máscara para confirmar que el límite de enmascarado aguantó. El asiento de ±0,02 mm lleva puntos de CMM donde el plano los pide. Repita la operación en cada lote, porque el enmascarado es un paso manual que se ejecuta cientos de veces.
Una galga que arrastra señala un error en la lista de enmascarado o en el método del tapón. Detenga el lote y revíselo, porque la misma instrucción produjo todas las piezas que vienen detrás. Dos agujeros que pasan limpios no demuestran nada del resto.
Saltarse la galga traslada la comprobación a la línea de ensamblaje, donde una rosca que falla cuesta un desmontaje y una limpieza nueva.
La lista de enmascarado va en el plano
Cuatro líneas en el plano sostienen la decisión: la zona, el límite de enmascarado, el método y la comprobación tras el recubrimiento. Van en las notas de posprocesado, y la orden de compra las repite. Una llamada telefónica al taller de recubrimiento no es una especificación, porque el taller enmascara lo que dice la hoja y rellena el resto por costumbre.
Un plano que solo dice «enmascarar roscas» deja tres puntos al azar, y el lote que vuelve pasará la galga de rosca y fallará en el asiento. Envíe la lista de cuatro líneas junto con el plano y pida los registros de galga con el primer lote.