¿Rompe el T6 la tolerancia de mecanizado de fundición?
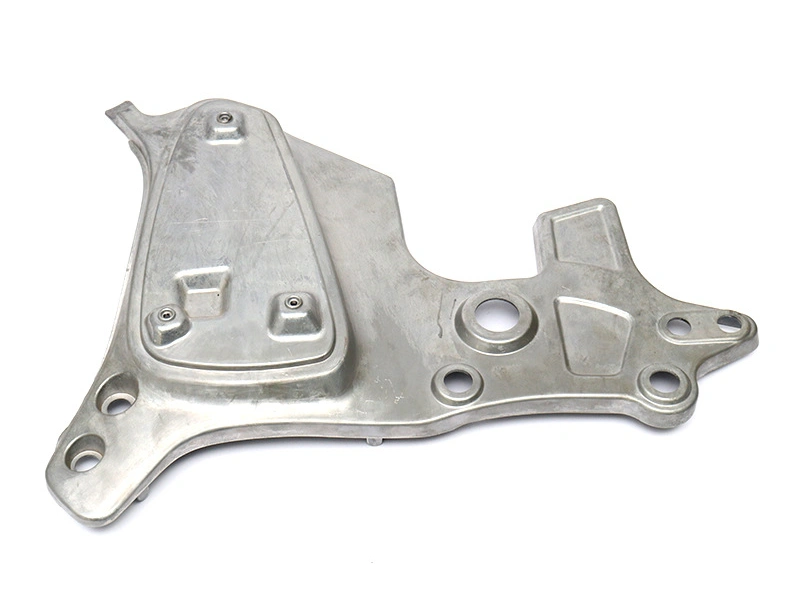
El temple T6 no rompe por sí solo una cara de montaje de 0,02 mm. El temple mueve un bastidor ADC12 de 1,5 mm fuera de esa banda. La ruta lo devuelve: el post-mecanizado de piezas fundidas endereza el bastidor después del T6, y el mecanizado CNC corta cara y taladros en un solo amarre. La tolerancia de mecanizado de fundición a presión sale de ese orden.
Qué le hace el temple a un bastidor de 1,5 mm
El T6 del ADC12 mantiene el bastidor a una temperatura de solubilizado de 490–510 °C, lo templa y lo envejece. La fundición confirma si un bastidor admite T6 antes de liberar el plano. Un bastidor con pared de 1,5 mm y jefes de junta más gruesos no enfría al mismo ritmo. La pared enfría primero; el jefe va por detrás y sigue contrayéndose cuando la pared ya está fijada. El bastidor se tuerce y se comba como resultado, y los asientos de la junta se salen del objetivo de diseño de ±0,02 mm.
La pared mide 1,5 mm, la banda de planitud 0,03 mm y la posición de taladro ±0,02 mm. Una combadura de 0,03 mm en el asiento es un cincuentavo del espesor de pared, y los taladros abiertos desde ese asiento copian la combadura. Después los tornillos tiran de la cara hacia abajo y los taladros se mueven con ella.
El enderezado va entre el T6 y el CNC
La ruta ordena los pasos: fundición a presión al vacío, eliminación de la entrada, T6, enderezado y CNC. El enderezado es un paso de prensa sobre el bastidor ya templado. Ese paso se mide contra los mismos asientos que usará el corte, de modo que a cada asiento le queda metal que arrancar. Fija la forma de conjunto; la cara todavía hay que mecanizarla hasta el objetivo.
Si se salta ese paso, el enderezado lo hace la fresa. Un bastidor combado se sujeta plano en el útil, se corta la cara y la pieza recupera su forma al soltarla. Arrancar material también libera tensiones, así que una cara que leía dentro de ±0,02 mm en la máquina puede moverse cuando se abren las abrazaderas.
El enderezado no repara una referencia. Si se endereza contra la cara equivocada, los asientos quedan coherentes entre sí, pero en el sitio equivocado. El paso de prensa tiene riesgo: una flexión en frío sobre una pared templada puede marcar una superficie o abrir una fisura en un radio. Por eso se mide, no se fuerza.
De dónde sale la cota de 0,02 mm
La cara de montaje de ±0,02 mm y la posición de taladro de ±0,02 mm son objetivos de diseño. Ambas descansan en tres decisiones: la cara de referencia, el sobreespesor que deja el corte y los amarres por los que pasa la pieza.
La referencia tiene que ser un asiento mecanizado. Si se toma como referencia la pared de 1,5 mm en bruto, el corte hereda el ángulo de desmoldeo, la piel y la dispersión de la colada. Es una superficie que nadie midió. Desde un asiento mecanizado, cara y taladros se cortan en un solo amarre, así que el patrón de taladros sigue a la cara y no a su propia alineación.
Un segundo amarre gasta el error de recolocación antes de que la fresa añada nada. En un bastidor de pared delgada ese error puede superar la banda a la que se le carga.
Sujetar una pared delgada sin deformarla
Una pared de 1,5 mm se mueve bajo la presión de sujeción. Sujete el bastidor con fuerza, corte la cara y mídala dentro del útil: la lectura sale bien. Suelte las abrazaderas y la cara recupera su forma fuera de tolerancia, con los centros de taladro moviéndose con ella.
El útil debe apoyarse en los asientos mecanizados y sostener la pared bajo el corte sobre soportes regulables. La fuerza de sujeción se queda baja, la justa para asentar la pieza y no para doblarla. Después la CMM alinea como lo hizo el útil, sobre la misma referencia, o el informe describe una pieza que el taller nunca hizo.
Donde el asiento se une a una placa atornillada rígida, una verificación con la pieza sujeta se corresponde con el servicio real. Donde el asiento tiene que quedar plano antes de apretar los tornillos, solo cuenta el estado libre.
Planitud 0,03: en estado libre o sujeta
La planitud es una tolerancia de forma. La norma ISO 1101 define la zona contra la que mide el inspector; si se aplica en estado libre o con la pieza sujeta es una decisión de plano. Si se omite, dos inspectores pueden discrepar y tener razón los dos.
Cada cifra de la tabla es un objetivo de diseño, medida sobre un mapa de puntos de la CMM y no a ojo.
Requisito | Objetivo (unidad) | Se verifica con | Punto de la ruta |
|---|---|---|---|
Cara de montaje | ±0,02 mm | Mapa de puntos de la CMM | Cortada después del enderezado |
Planitud de la cara | 0,03 mm | CMM, en estado libre o sujeta | Mismo amarre que la cara |
Posición de taladro | ±0,02 mm | CMM, mismo amarre que la cara | Taladrado con la cara |
Enderezado | Antes del corte | Comprobación en prensa sobre la referencia | Entre el T6 y el CNC |
Envíe el plano con los asientos de referencia marcados, la indicación de planitud que diga libre o sujeta, y el enderezado nombrado entre el T6 y el corte. Pida el mapa de puntos de la CMM sobre la cara y en los centros de taladro.