¿Por qué se barre la rosca M3 en una carcasa de aluminio?
Una rosca M3 se barre cuando el macho de roscar abre un rechupado interno en el jefe fundido y el flanco de apoyo situado sobre ese rechupado se queda sin respaldo. La forma puede ser correcta mientras la pared que hay detrás está hueca, y el barrido de rosca es un fallo de fundición antes que un fallo de roscado.
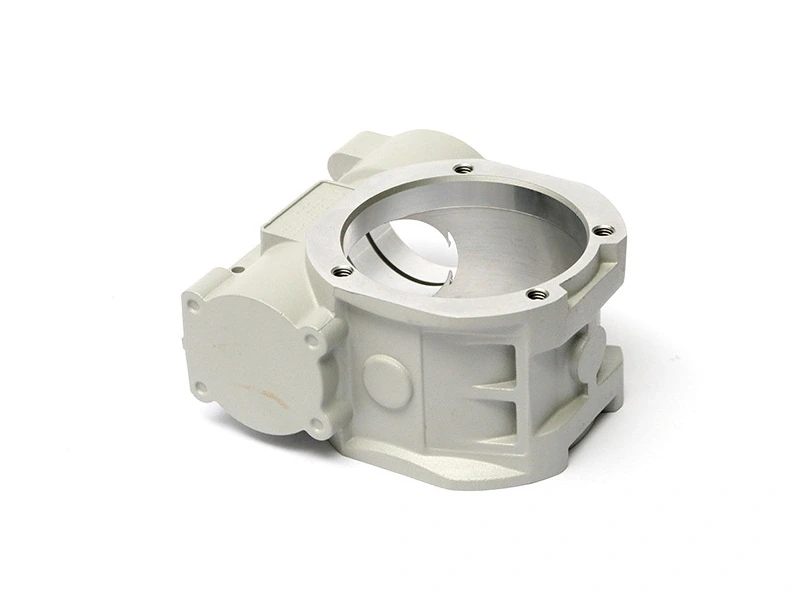
La pieza es una carcasa de aluminio, supuestamente fundida a presión (HPDC) en ADC12 según ASTM B85 en estado F bruto de colada, una aleación pendiente de aprobación por la fundición. Sus jefes de rosca M3 se funden en la cavidad y se roscan durante el mecanizado posterior.
¿Por qué se barre una rosca M3 en un jefe fundido?
Una rosca se barre en un jefe fundido porque el macho corta en una pared que ya contiene un rechupado interno, y el flanco situado sobre ese rechupado no tiene nada detrás.
El par demuestra la unión, no el metal: el tornillo no debe girar, y una rosca cuya pared alberga un rechupado interno cede primero, mientras que un jefe con pared sana retiene el tornillo.
Como la sección del jefe y la entrada están talladas en el molde, un jefe con rechupados cuesta un cambio de molde y una nueva primera pieza, mientras que un macho nuevo cuesta un cambio de herramienta y ningún trabajo de molde.
¿Dónde se aloja el rechupado interno en un jefe M3?
El rechupado interno que importa es el que corta la forma de la rosca. Una marca de hundimiento en el exterior es una cuestión de aspecto; un rechupado interno dentro del jefe es una cuestión de sección de pared, y se juzga con otros medios.
La entrada se sitúa en el fondo grueso y los rebosaderos en las cuatro esquinas, una disposición pendiente de aprobación por la fundición, de modo que el jefe se llena desde su base, su parte superior es el extremo lejano del llenado y la alimentación llega a esa parte en último lugar. Como el diseño de la fundición a presión fija esa trayectoria, mover el rechupado interno cuesta un cambio de entrada en el molde. Un mismo diseño de jefe puede pasar una muestra y fallar en un lote.
Un rechupado interno en el núcleo no cambia nada, porque el tornillo nunca llega hasta él. Un rechupado interno que irrumpe en la pared roscada se lleva el flanco consigo. Lo que decide el fallo es si el rechupado corta la forma de la rosca, no su tamaño.
¿Por qué se rosca después del fresado CNC?
El roscado va después de la fresadora porque la cara de apertura es la referencia del jefe, y el taladro roscado tiene que quedar bajo el taladro del tornillo en la tapa.
La fresadora corta la cara de apertura y la cara superior, y el macho sigue esa referencia. Un roscado ejecutado antes de las caras sigue la posición de fundición, así que el macho fija el eje de la rosca antes de que la fresadora mueva la cara desde la que se mide.
La profundidad de rosca va en la misma indicación. El macho se detiene dentro del jefe para no atravesar el fondo de 2,5 mm, lo que mantiene pared detrás del flanco. La profundidad está pendiente de aprobación por la fundición.
¿Cuánto par demuestra una rosca M3?
El rechupado interno es la razón de que exista la comprobación de par. Una rosca M3 tiene que pasar el calibre pasa-no pasa y la comprobación de par. El extremo pasa debe entrar y el extremo no pasa no debe entrar, y después el tornillo se aprieta a 2,5 N·m, no debe girar, y ese valor está pendiente de aprobación por la fundición.
El calibre pasa-no pasa lee la forma que cortó el macho, y la llave lee la pared que hay detrás. Un rechupado interno que llega a la pared roscada deja la forma completa y sin respaldo.
Con el taladro enmascarado durante el recubrimiento, el calibre lee la misma rosca después del curado.
Las dos comprobaciones son trabajo de banco, y un control de par sobre una muestra no hace más que dejar el riesgo de rechupado interno en el lote que se envía.
¿Qué distingue una rosca barrida de un jefe desplazado?
Una rosca barrida remite al rechupado interno: normalmente pasa el calibre pasa-no pasa y falla en la comprobación de par de 2,5 N·m, porque el calibre solo detecta una forma de rosca dañada. Un jefe desplazado pasa las dos comprobaciones y no alcanza su objetivo de posición de Ø0,2 mm.
La CMM mide la posición desde la cara de apertura, y eso corresponde a la referencia, no al macho.
| Elemento | Objetivo (mm) | Rango admitido | Comprobación |
|---|---|---|---|
| Posición del jefe M3 | — | Ø0,2 | CMM, desde la cara de apertura |
| Espesor de pared bajo el jefe | 2,5 | 2,5 ± 0,2 | método de medición pendiente de aprobación por la fundición |
Una rosca barrida se imputa a la fundición y un jefe desplazado al ajuste de mecanizado, así que los dos fallos acaban en facturas distintas y los corrige gente distinta.
Antes de cotizar, envíe el plano con la indicación y la profundidad de la rosca, la posición y la referencia del jefe, la lista de enmascarado de los taladros M3 y el tamaño del lote, para que la cotización separe el trabajo de molde del roscado y de la verificación con calibre.
=== Nota de traducción(no entra en el cuerpo) === 2026-11-09 Traducción al español de 08-FAQ03-m3-strip.txt (762 palabras en inglés). Estructura: 5 H2, 1 tabla de 4 columnas y 2 filas. Enlaces internos con prefijo /es/: post-machining, tool-and-die-making, aluminum-die-casting y powder-coating. Cifras conservadas: M3 / Ø0,2 / 2,5 N·m / 2,5±0,2 / 2,5 mm / ADC12 / ASTM B85, con coma decimal. Glosario: jefe de rosca, flanco de apoyo, rechupado interno, calibre pasa-no pasa, referencia; «pending foundry sign-off» → «pendiente de aprobación por la fundición», también para el par.