¿Por qué deben atornillarse las dos mitades antes de mandrinar?
Un alojamiento partido se aprieta como un solo cuerpo antes de cualquier pasada de mandrinado, porque el asiento semicircular y el diámetro interior solo comparten eje mientras la junta está cerrada. Ese orden pertenece a la ruta de post-mecanizado, y la coaxialidad de 0,05 mm depende de mantenerlo.
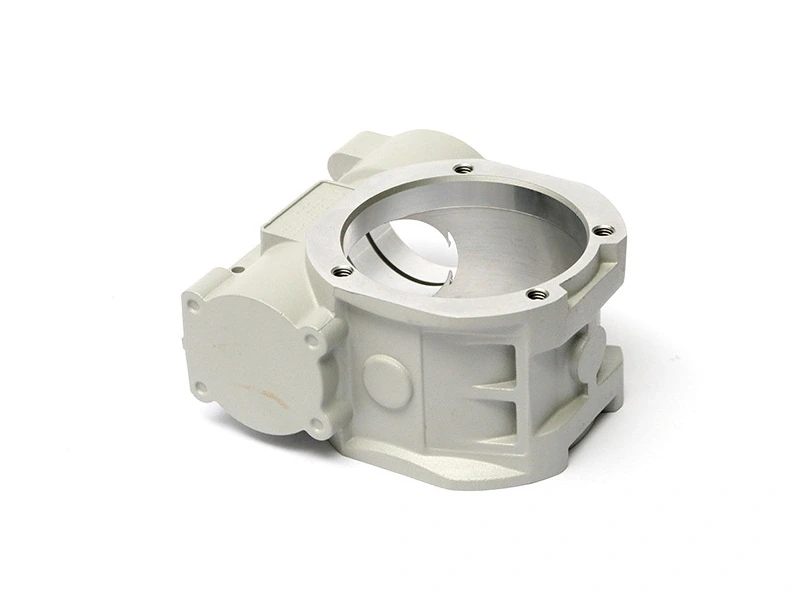
La pieza es un alojamiento partido de A356-T6, la aleación AlSi7Mg que figura como GB/T 1173 ZL101A, de 120×95×70 mm con un diámetro interior Ø60 H8, todos objetivos de diseño. Las mitades de fundición por gravedad se fresan planas en las caras de partición, se atornillan entre sí y se mandrinan como un solo cuerpo antes de taladrar los agujeros de brida 4×Ø9.
¿Por qué deben atornillarse las dos mitades antes de mandrinar?
Atornillar convierte dos piezas coladas en una sola, de modo que la barra de mandrinar corta un único cilindro a través de ambas a la vez. El desajuste entre las mitades desaparece con ese corte en lugar de quedar congelado en la pieza, y el diámetro interior sale redondo en el estado montado que verá el eje.
Un casquillo de rodamiento presiona sobre toda la circunferencia, así que un escalón en la línea de partición carga una mitad más que la otra y arranca el desgaste que termina en un ajuste flojo. La aleación llega en T6, con tratamiento de disolución cerca de 535–545 °C y envejecimiento a 155–165 °C durante 4–6 h, ambos dados como rangos típicos a la espera de la aprobación de la fundición.
¿Qué ocurre cuando cada mitad se mandrina por separado?
Cada mitad recibe su propio eje, y los dos se encuentran en la línea de partición con un ángulo que el plano nunca permitió. Dos semicilindros que caen por separado dentro de la banda H8 pueden incluso aprisionar el aro exterior fuera de redondez cuando se aprietan los tornillos, porque las semicircunferencias dejan de compartir un centro.
Ese error aparece tarde. El montaje se siente bien, el eje gira a mano, y el daño surge como desgaste en el borde del aro exterior tras horas de funcionamiento. Mandrinar cada mitad en una mandrinadora distinta duplica los montajes sin cerrar el desajuste.
¿Cómo se mantiene el asiento semicircular coaxial con el diámetro interior?
El asiento se corta en el mismo amarre que el diámetro interior, y así las dos superficies conservan un solo eje; esa secuencia sigue pendiente de la aprobación de la fundición en esta pieza. La coaxialidad entre ambas lleva un objetivo de diseño de 0,05 mm, y la cifra solo se sostiene mientras la pieza permanezca en el utillaje para las dos superficies.
Un asiento sujeta el casquillo antes de tener tolerancia propia. Corte el asiento un poco fuera del eje del diámetro interior y el casquillo queda empujado contra un lado del alojamiento, de modo que el diámetro interior mide oval aunque la barra lo haya cortado redondo.
¿Qué referencia usa la CMM para la coaxialidad?
Leer la coaxialidad significa tomar el eje del diámetro interior como referencia primaria y la cara de montaje como secundaria, el par que pide el plano. La cifra se informa entre ese eje y el asiento semicircular, no entre las dos mitades del diámetro interior.
Una referencia elegida por comodidad devuelve un número que nadie puede repetir. Alinee sobre una cara de partición y el informe describe el utillaje en lugar de la pieza, y el turno siguiente, con otro montaje, discrepará. El par va en el plano y en el informe de primera pieza, con las dos superficies nombradas.
¿Cómo se demuestra la coaxialidad antes de enviar el alojamiento?
La prueba es un informe de CMM sobre el par atornillado, y la lectura se toma con la junta cerrada al par de apriete que usa el montaje. Comprobar las mitades por separado responde a una pregunta que nadie hizo, ya que el ajuste solo existe después de apretar los tornillos.
La primera pieza y la comprobación de producción usan el mismo par de referencias, así que un cambio en la lectura apunta al proceso y no al calibre. Atornillar añade un montaje, un paso de desatornillado y una nueva comprobación, y una cotización construida sobre dos operaciones de mandrinado separadas ha puesto precio a una ruta más corta que la que sostiene 0,05 mm.
| Elemento | Objetivo (mm) | Rango admisible | Se comprueba con |
|---|---|---|---|
| Coaxialidad del diámetro interior con el asiento semicircular | 0,05 | 0,05 máx. | CMM |
| Diámetro interior | Ø60 H8 | Límites H8 del plano | Micrómetro interior |
| Ovalización del diámetro interior tras el atornillado | 0,03 | 0,03 máx. | Micrómetro interior, tres puntos |
| Planitud de la cara de partición | 0,05 | 0,05 máx. según plano | Mármol y galga de espesores |
| Taladros de brida | 4×Ø9, posición Ø0,3 | Ø0,3 máx. | Galga pasa/no pasa, prueba de acoplamiento |
| Pared en el asiento | 5–8 | 5–8 según plano | Plano, sección |
Envíe el plano con la línea de partición, la cota de coaxialidad y el paso de atornillado marcados, para que la cotización separe la pasada de mandrinado atornillado del taladrado de brida que la sigue.