
Carcasa fundida a presión: 200 piezas, seis fallos de planitud
En un registro de ejemplo, 6 de 200 carcasas de aluminio fundido a presión dieron 0,15 mm en la cara de apertura frente a un límite de 0,10 mm, y la reverificación posterior devolvió 0,06 mm con la pieza libre del útil. La caja mide 120×90×45 mm, lleva paredes de 2,5±0,2 mm y nervios de 2,0 mm, y pesa 380±30 g. Entre las dos lecturas hay dos cambios: un nuevo reparto de expulsores en el molde y un alivio de tensiones antes del corte de la cara de apertura.
La pieza sale de un programa de carcasas: una caja de aluminio, ADC12 según ASTM B85 en estado F bruto de colada, una aleación pendiente de aprobación por la fundición. Su ruta pasa por la fundición a presión, el corte de entradas, el desbarbado por vibración, el fresado CNC de la cara de apertura y de la cara superior, el roscado, el lavado, el recubrimiento con las caras de ajuste enmascaradas y la inspección final. De las dos caras fresadas, la de apertura es el borde perimetral donde apoya la tapa, y por eso se mide primero.
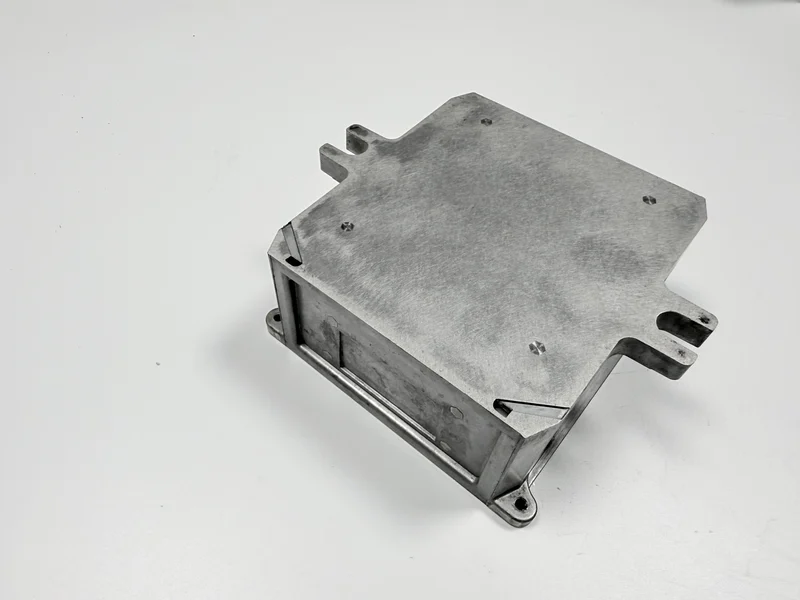
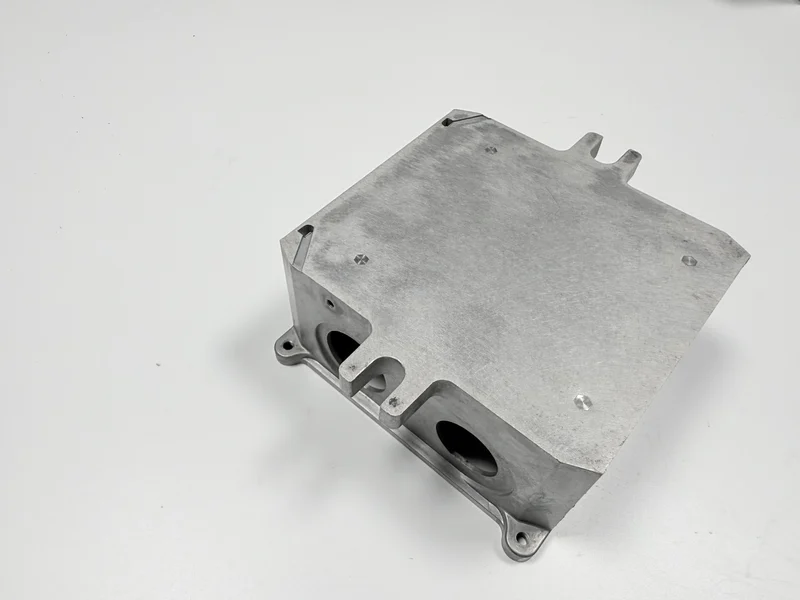
¿En qué falló el lote de 200 piezas?
Seis piezas de 200 midieron 0,15 mm en la cara de apertura, por encima del límite de 0,10 mm. El registro nombra esas seis; no dice si fueron a retrabajo o a chatarra, ni si la línea se detuvo para atenderlas.
Un control dimensional no lo detecta, porque la planitud no es una medida. El registro no lleva ninguna lectura de planta, así que un fondo que siguió a los expulsores queda como hueco, y una cara que falla en el banco aparece cuando las horas de fresado ya están facturadas.
| El registro dice (piezas, mm) | El registro calla sobre |
|---|---|
| Lote de 200 piezas | Si las seis fueron a retrabajo o a chatarra |
| Seis piezas a 0,15 mm, límite 0,10 mm | Cuántas piezas se reverificaron |
| Reverificación 0,06 mm, pieza libre del útil | Qué instrumento produjo esa cifra |
¿De dónde salieron los 0,15 mm?
Dos cargas actúan antes del corte de acabado: los expulsores que desmoldan el fondo de 2,5 mm y el amarre que sujeta el marco para el corte de la cara superior. El primer cambio del registro es el reparto de expulsores, que apunta a los vástagos que empujan el fondo; no separa las dos cargas, así que cuál dominó queda para el diagnóstico de la planitud.
El coste que se trata aquí es práctica general y no de este registro: un cambio de reparto de expulsores es trabajo de molde, cotizado una vez y con una primera pieza detrás, mientras que un cambio de amarre es trabajo de banco que se reparte sobre las piezas. El registro no dice quién asumió ninguna de las dos.
¿Cómo se midió la cara de apertura?
La aceptación es un mármol y una galga de espesores de 0,10 mm: la cara apoya en el mármol y la lámina no debe entrar por ningún punto del perímetro. La pieza tiene que estar libre del útil, porque una cara amarrada se lee según el amarre y no según la pieza.
La galga es una comprobación pasa/no pasa y no puede producir una cifra de 0,06 mm. El registro informa de 0,06 mm sin nombrar el instrumento, el inspector ni el banco, y no aparece en él ningún informe de CMM. Lo que produjo esa cifra sigue siendo un hueco del registro.
Como práctica general, la comprobación cuesta minutos de banco por pieza y no necesita útil.
¿Qué dos cambios la llevaron a 0,06?
El primer cambio fue un nuevo reparto de expulsores en el molde. El registro no da un número de expulsores.
El alivio de tensiones fue el segundo cambio. El registro de ejemplo lo sitúa antes del corte de la cara de apertura; si la ruta incluye uno y dónde se coloca queda pendiente de aprobación por la fundición. La temperatura y el tiempo de permanencia tampoco aparecen en el registro.
El registro solo enumera esos dos cambios, y ambos quedaron fijados antes del lote de reverificación: uno es trabajo de molde y el otro un paso de proceso. La práctica general coloca el reparto en el trabajo de molde y el alivio en una ventana de horno con un segundo amarre, uno pagado una vez y el otro en cada pieza.
¿Qué demostró la reverificación?
La reverificación dio 0,06 mm en una pieza medida libre del útil, dentro del límite de 0,10 mm, sin indicar cuántas piezas se midieron. La cifra es coherente con los dos cambios, no su prueba, y no separa la contribución de los expulsores de la del alivio. Tampoco aparecen fechas, así que el intervalo entre las dos tiradas queda abierto.
| Elemento de control | Objetivo (mm) | Registro |
|---|---|---|
| Planitud de la cara de apertura: la lámina de 0,10 no debe entrar, pieza libre | 0,10 | 0,15 en el primer lote; 0,06 en la reverificación, instrumento sin nombrar |
| Espesor del fondo | 2,5 ± 0,2 | Sin lectura; un fondo que sigue a los expulsores arrastra la cara |
¿Qué cambiaría este caso en un plano nuevo?
El registro que hay detrás de este caso está tabulado arriba. Lo que un plano nuevo puede añadir es el método: nombrar el datum y el estado libre, nombrar el instrumento que lee la cara y escribir el tamaño de lote que dispara una reverificación. Calla sobre cuántas piezas se reverificaron, qué pasó con las seis, qué instrumento produjo 0,06 mm y los parámetros del alivio.
Esta cadena es coherente con dos cambios, no una comparación controlada. Este caso no demuestra el comportamiento de una tanda completa de producción, porque un lote de 200 piezas, un molde y una reverificación son todo el registro. Un plano que nombre el instrumento y el estado libre es lo que una cotización necesita para valorar la comprobación.
Dos límites quedan fuera de este registro: una pared más fina que 2,5 mm y una cara leída después del recubrimiento en polvo. Un caso de tapa de carcasa lleva fundición y CNC en un mismo pedido; la comparación de espesores de pared cubre la pared fina.
Envíe el plano con la cara de apertura como datum, el instrumento y la lámina nombrados, el estado libre declarado y el tamaño de lote, para que una cotización pueda valorar el trabajo de molde y la comprobación de banco por separado.
