
Bastidor de exoesqueleto de robot: ADC12, T6 y 0,02 mm
Con 320 × 180 × 90 mm y 1,2–1,8 kg, un bastidor de exoesqueleto de robot parece una carcasa hasta que los asientos de junta entran en el plano. Esos asientos sostienen ±0,02 mm, con 0,03 mm de planitud, y el bastidor tiene que llegar a 400 MPa después del T6. El gas que atrapa la pared de 1,5 mm limita el T6. La distorsión del temple limita los asientos. La capa de anodizado por arco (MAO) limita los ajustes. Los tres frentes se resolvieron con el orden de la ruta y cuatro puertas de control, no con un solo proceso más exigente. La fundición a presión de aluminio fija la forma; las puertas deciden la liberación.
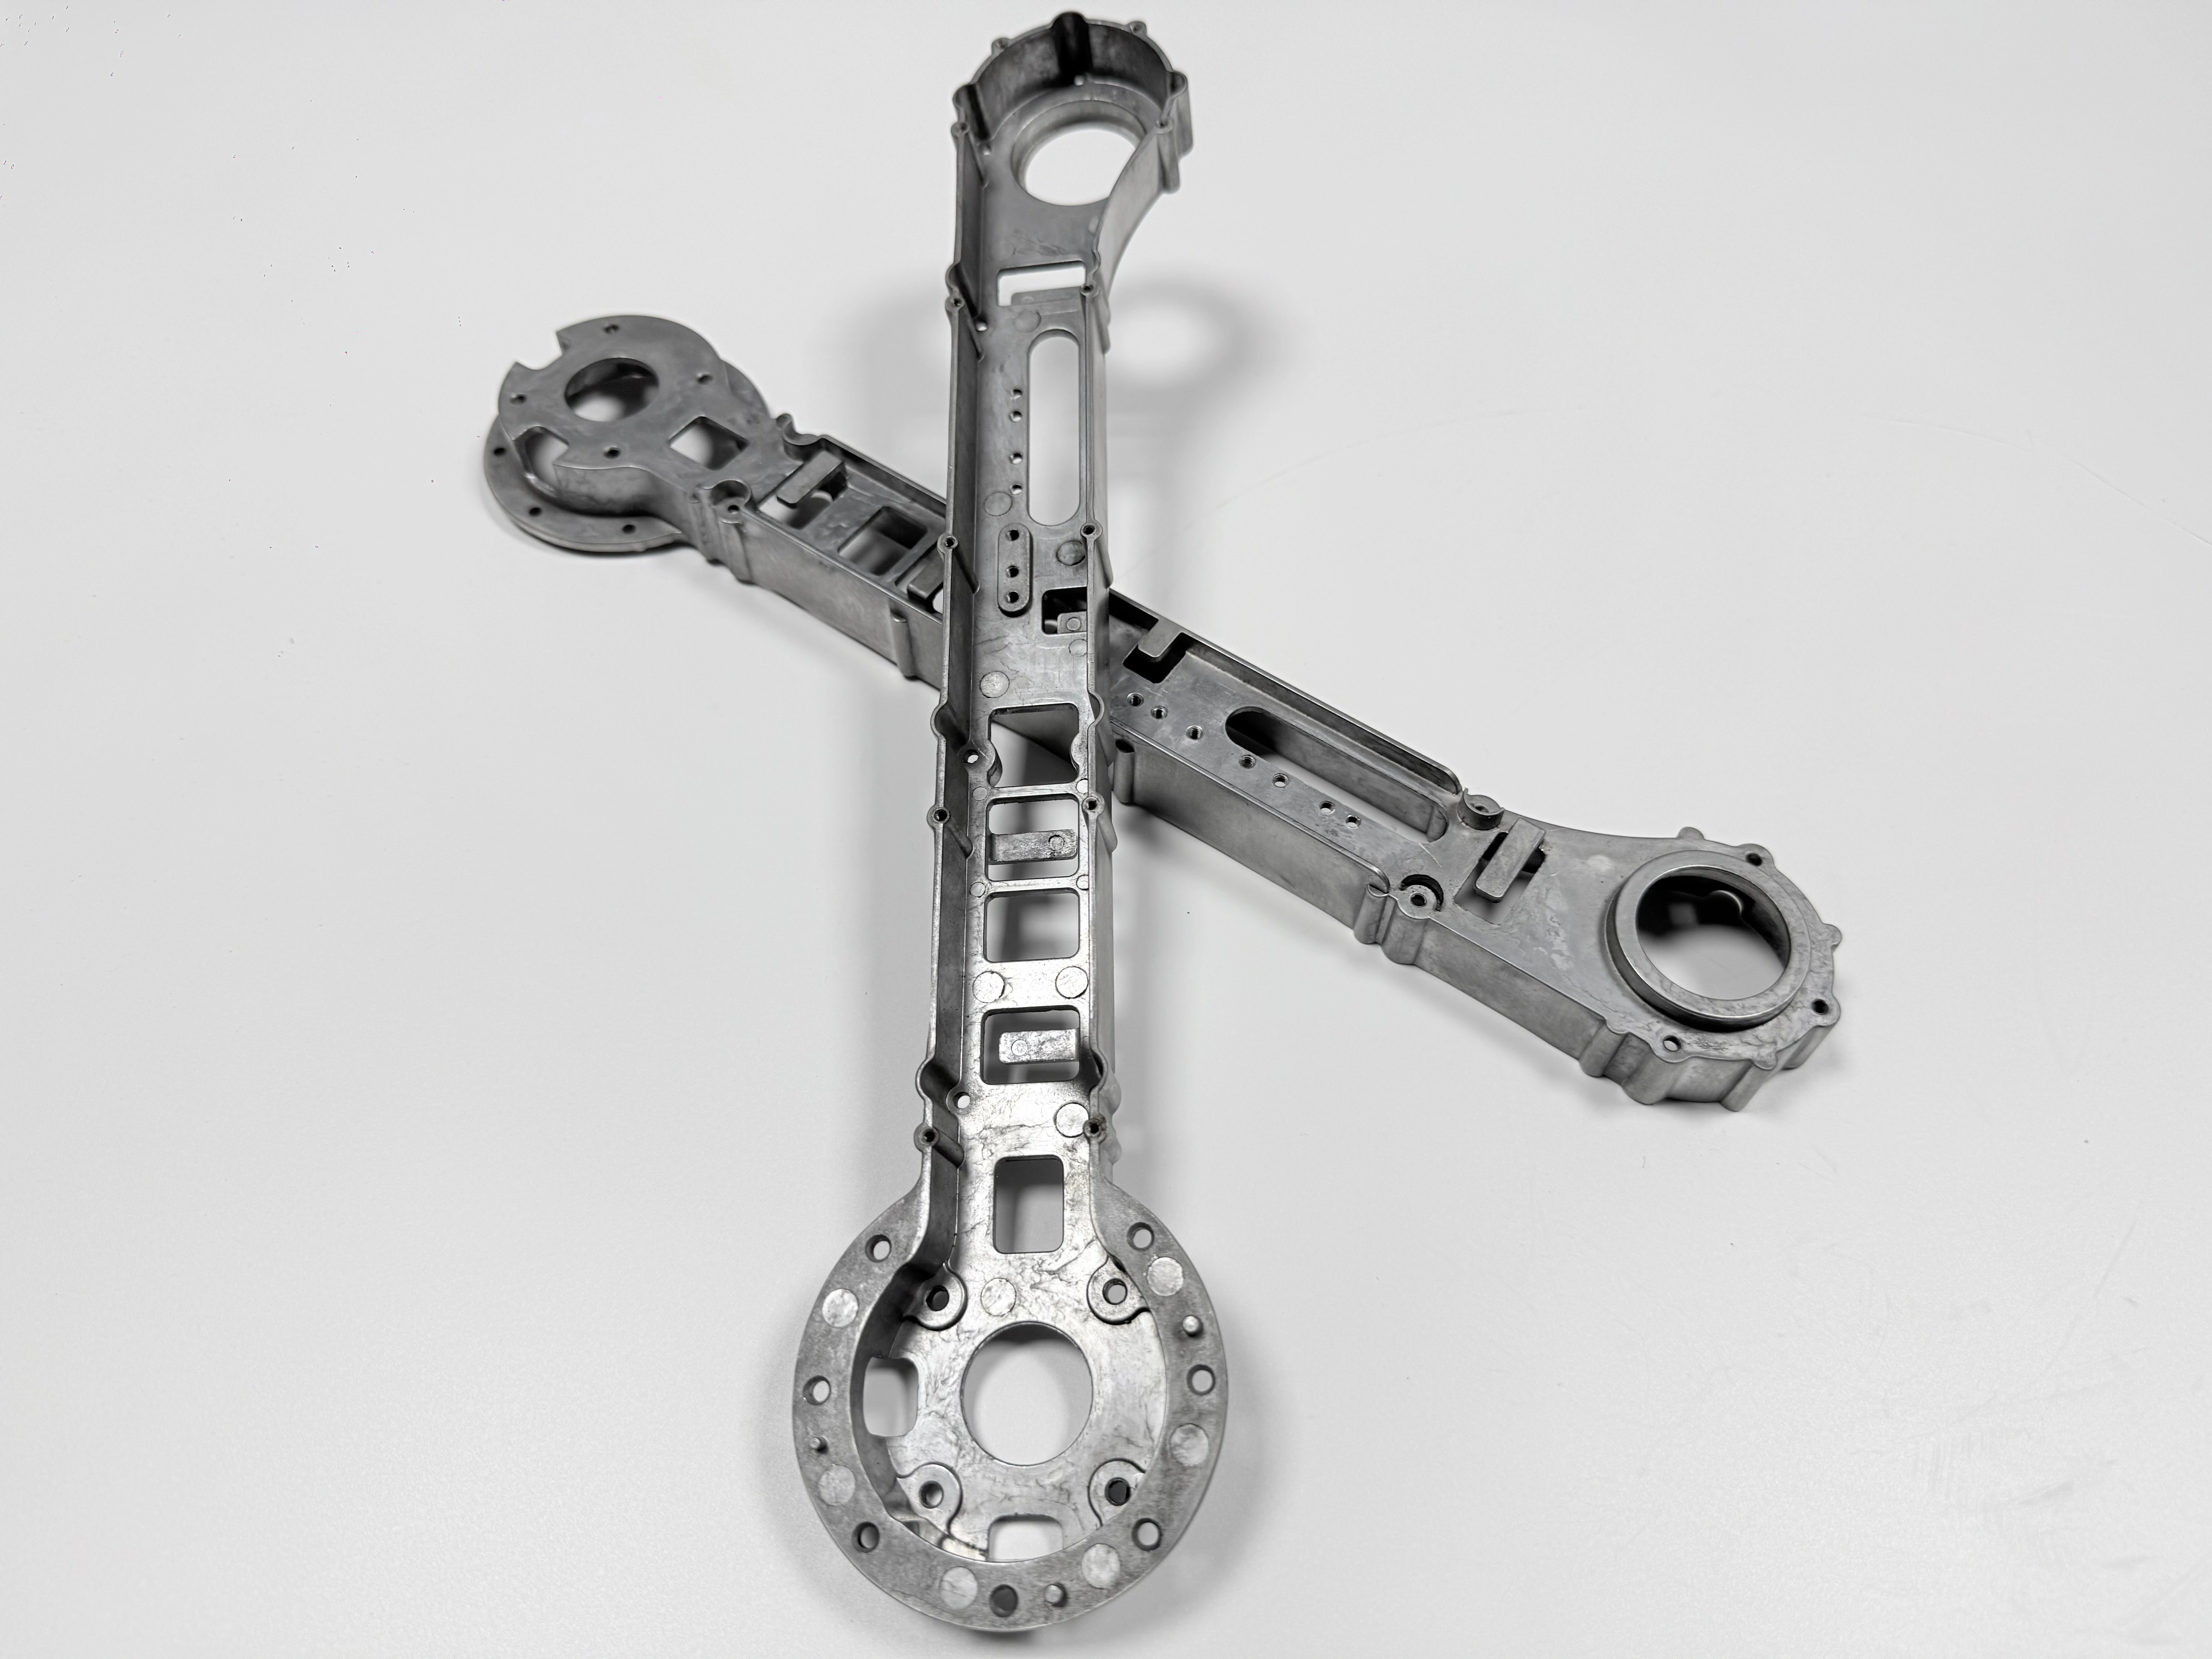
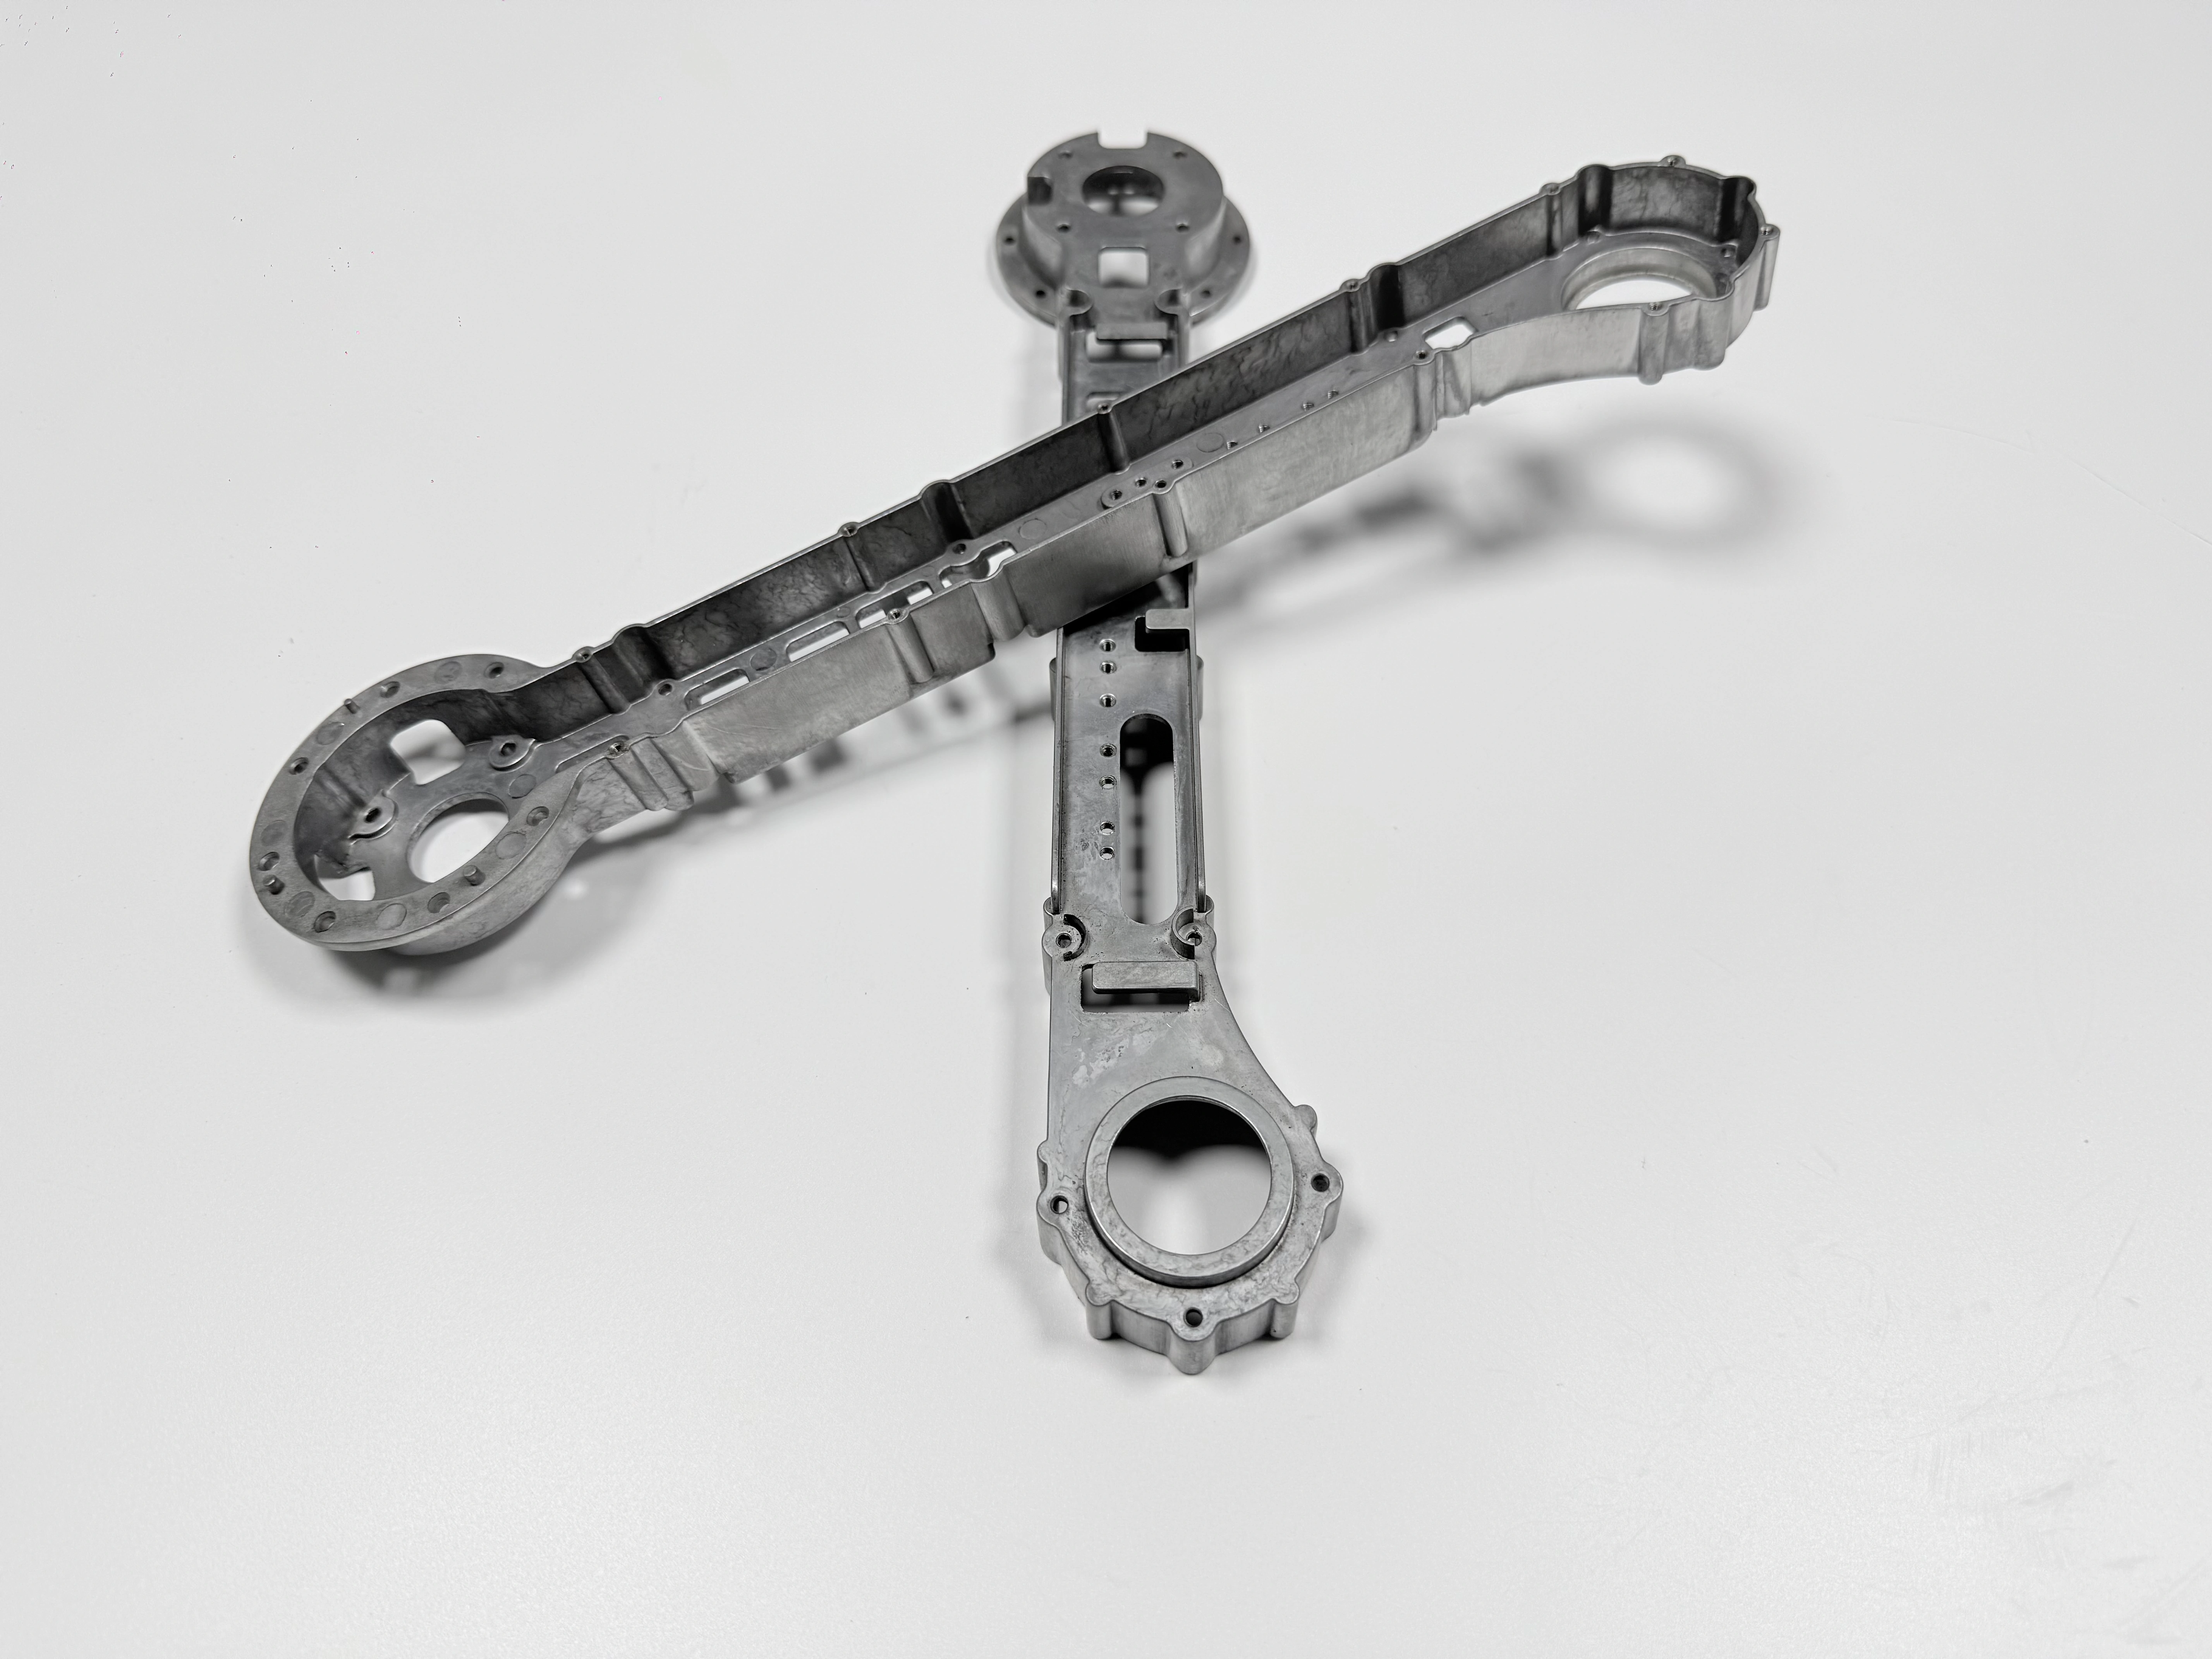
La pieza: 320 × 180 × 90 mm y 1,2–1,8 kg
La pieza es un bastidor articulado de un exoesqueleto industrial, no una tapa estética. La aleación es ADC12, el grado que ASTM B85 asocia a A383. La ruta se lee en este orden: fundición a presión al vacío, eliminación de la entrada, T6, enderezado, acabado CNC, MAO con enmascarado e inspección final.
La pared del jefe de la junta mide 1,5 mm. Los dos asientos de junta llevan la cota de ±0,02 mm, y el exterior lleva capa de MAO para un suelo de taller con fluido de corte y humedad.
Cada cifra de esta página es un objetivo de plano, no un valor medido de un lote liberado. Este registro es un ejemplo de proceso, no un programa de cliente.
Conflicto uno: la pared de 1,5 mm frente a 400 MPa
Los 400 MPa son un objetivo tras el T6, no una propiedad del ADC12 en bruto. Alcanzarlos exige un solubilizado a 490–510 °C y un envejecimiento a 150–170 °C. El gas atrapado durante el llenado se expande a la temperatura de solubilizado, así que una ampolla en una cara cargada es un defecto estructural.
Llenar 1,5 mm agudiza el problema. El metal llega al extremo lejano de la pared tarde y frío, de modo que el último metal en llegar es el que menos calor tiene para soldar. El vacío, una sola cavidad y un rebosadero en ese extremo amplían la ventana de llenado. Subir la velocidad de inyección por sí sola puede meter más gas en la misma pared. Esas decisiones son de utillaje de fundición al vacío y se cierran antes de la primera inyección.
Una probeta no cubre ese punto. Una probeta obtenida de la misma colada y ensayada según ASTM B557 demuestra la química y el tratamiento, no un cierre en frío en el extremo lejano de una pared de 1,5 mm, porque la probeta no es delgada.
Donde la pared puede engrosar y el objetivo de 400 MPa puede bajar, el T6 pasa a ser opcional y el riesgo de ampolla se va con él.
Conflicto dos: el temple frente a ±0,02 mm
El temple posterior al solubilizado enfría la pared de 1,5 mm antes que el jefe de la junta. El jefe es el último en transformar y el último en dejar de moverse. Un asiento cortado antes de que ese movimiento termine no sostiene ±0,02 mm.
El enderezado entre el T6 y el corte responde a eso. Devuelve el bastidor dentro del sobreespesor de mecanizado mientras la pieza aún puede moverse sin agrietarse. El post-mecanizado CNC corta después los asientos desde una pieza en bruto corregida, y un mapa de puntos de la CMM los lee desde una cara mecanizada.
Esa referencia es la mitad de la solución. Una pared de 1,5 mm en bruto se mueve bajo la carga de amarre, así que no puede sostener ±0,02 mm ni 0,03 mm de planitud. La referencia va en una cara que se va a mecanizar, y el tratamiento térmico que hay detrás de esa cara fija el sobreespesor que necesita.
El corte libera tensiones que el enderezado dejó atrás. Un arranque uniforme por las dos caras libera poco. Un arranque fuerte por un solo lado puede mover el asiento después del último pase.
Conflicto tres: la capa de MAO frente a los ajustes
El anodizado por arco hace crecer la capa desde el propio aluminio en lugar de depositarla encima, así que la capa sube por encima de la superficie original y también consume parte de ella. Las roscas y los ajustes alrededor de una cara recubierta conservan su medida mientras el espacio entre ellos se reduce. Un ajuste cortado a ±0,02 mm en el CNC no es ese ajuste después del recubrimiento.
El plano, y no el taller de recubrimiento, decide qué queda desnudo. Cuatro elementos entran en la lista de enmascarado: roscas, ajustes, tomas de tierra y referencias. Una lista enviada por correo no es una lista de enmascarado, porque el taller recubre lo que muestra el plano.
El enmascarado protege una cara, no una tolerancia. Un asiento enmascarado necesita igualmente una comprobación después del recubrimiento, porque la cinta se levanta, los tapones se mueven y la capa se cuela bajo una arista.
El límite corre en los dos sentidos. Una rosca que se puede escariar después del recubrimiento no necesita enmascarado. Una rosca pequeña en una clase ajustada sí lo necesita, porque el escariado puede quitar más de lo que la rosca puede perder.
Primer lote: ampollas tras el T6, roscas tras el MAO
En la corrida de ejemplo que hay detrás de este registro llegaron dos defectos en secuencia. Después del T6 aparecieron ampollas en la cara de pared delgada, cerca del extremo lejano del llenado. Después del MAO, la galga de pasa se detuvo en roscas que habían quedado recubiertas.
Los dos encajan con la ruta, no con un error del operario. La ampolla sigue al gas que atrapó el llenado, y la galga sigue a la capa que creció dentro de una rosca sin enmascarar. Ninguno de los dos defectos aparece en el informe de la probeta ni en la etapa de fundición.
La probeta cumplió su objetivo y la pared no. Una liberación basada solo en la probeta habría enviado el bastidor, y el ensamblaje habría encontrado la rosca.
La corrida se retuvo. Los dos hallazgos quedan como registros de ejemplo, sin tasa, porque una tasa de un solo lote se leería como una cifra de capacidad.
Qué cambió: vacío, enderezado, enmascarado y escariado
Cuatro cambios entraron en el siguiente diseño, uno por fallo. La fundición a presión al vacío y una sola cavidad recortan el gas que alimenta las ampollas. El enderezado entre el temple y el corte deja a los asientos una pieza en bruto corregida. Una lista de enmascarado en el plano mantiene la capa fuera de roscas, ajustes, tomas de tierra y referencias. El escariado cubre las roscas que aun así reciben capa.
Cada cambio compra una cosa y cuesta otra. El vacío y una sola cavidad suben el costo por inyección y atan el programa a un solo molde. El enderezado añade una prensa y una comprobación entre dos operaciones que antes iban seguidas. El enmascarado añade trabajo en la línea de recubrimiento y una nueva verificación. El escariado añade una operación y deja aluminio desnudo en la rosca, lo que obliga a decidir un retoque.
El orden sostiene el resto. Retirar la entrada antes del T6 evita que la entrada alimente una ampolla a la temperatura de solubilizado. Enderezar antes del CNC hace que el corte encuentre una pieza ya corregida. El MAO después del CNC evita que la última operación arranque la capa. La ruta que hay detrás de esos pasos se detalla en fundición a presión de bastidores de robot.
Resultado frente a los seis métodos
La liberación se reescribió como cuatro puertas de control sobre seis comprobaciones, que aparecen más abajo. La sanidad exige una probeta de la misma colada, ensayada según ASTM B557 contra el objetivo de 400 MPa, y radiografía o TC en el extremo lejano de la pared delgada. La geometría exige mapas de puntos de la CMM del asiento, la planitud y la posición de taladros. Las roscas exigen una galga pasa/no pasa después del recubrimiento. La capa exige espesor en zonas enmascaradas y desnudas, más niebla salina.
Las puertas no son intercambiables. Una probeta puede pasar mientras la pared forma ampollas. Un asiento puede leerse dentro de ±0,02 mm y aun así moverse después del corte final. Una rosca puede pasar la galga y fallar en el ensamblaje si se enmascaró la zona equivocada.
Puerta | Comprobación | Límite | Unidad | Método |
|---|---|---|---|---|
1 | Probeta de la misma colada, tracción | 400 como objetivo | MPa | ASTM B557 |
1 | Porosidad por gas en el extremo lejano de la pared | sin cierre en frío ni llenado incompleto | n/a | Radiografía o TC |
2 | Posición del asiento de junta | ±0,02 | mm | Mapa de puntos de la CMM |
2 | Planitud del asiento | 0,03 máx. | mm | CMM |
2 | Posición de taladros | ±0,02 | mm | CMM |
3 | Rosca después del MAO | pasa la galga | n/a | Galga pasa/no pasa |
4 | Capa de MAO en zonas enmascaradas y desnudas | registrado por lote | n/a | Medidor de espesor de capa |
4 | Niebla salina en cara recubierta | duración fijada en el plano | n/a | Cámara de niebla salina |
Los valores medidos de la corrida de ejemplo quedan en el informe del proyecto. Esta página conserva los criterios, el método y el orden, y no publica cifras de rendimiento. El caso de fundición a presión de ADC12 aplica la misma lógica de puertas a una pieza más gruesa.
Qué no demuestra este caso
El registro es un ejemplo. No lleva nombre de cliente, ni tamaño de lote, ni precio, ni plazo de entrega, ni rendimiento, y no puede citarse como cifra de capacidad.
No demuestra que el ADC12 llegue a 400 MPa con 1,5 mm en otro bastidor. La sección, la posición de la entrada, el vacío y el tratamiento térmico cambian con la pieza, y una probeta que pasa en un bastidor no dice nada del plano siguiente.
El T6 sigue siendo una ventana, solubilizado a 490–510 °C y envejecimiento a 150–170 °C, sujeta a confirmación de planta. El espesor de capa y la duración de la niebla salina siguen siendo puntos de inspección, no cifras.
Lo que sí demuestra tiene un alcance más estrecho. Los tres conflictos se juntan en una pieza, y el orden de las puertas los mantiene separados.
