
Alojamiento partido: 80 juegos, cinco diámetros ovalados
En un registro de ejemplo, cinco diámetros de un lote de 80 juegos de alojamientos de rodamiento de A356 fundidos por gravedad dieron 0,05 mm de ovalización al atornillar las dos mitades, frente a un límite de 0,03 mm en el plano. Mandrinar las mitades atornilladas y envejecer la pieza antes del corte de acabado llevó los juegos siguientes a 0,02 mm, con la misma plaquita de mandrinar.
La pieza es un alojamiento partido de 120×95×70 mm, 420±30 g y un diámetro interior Ø60 H8, todos objetivos de plano. La aleación es A356 (AlSi7Mg) según GB/T 1173 ZL101A en temple T6. Su ruta completa pasa por fusión y desgasificado, colada, corte de bebedero y mazarota, desbarbado, granallado a Sa 2,5 según ISO 8501-1, fresado de las caras de partición, atornillado de las mitades y mandrinado del diámetro, taladrado de los agujeros de brida e inspección final.
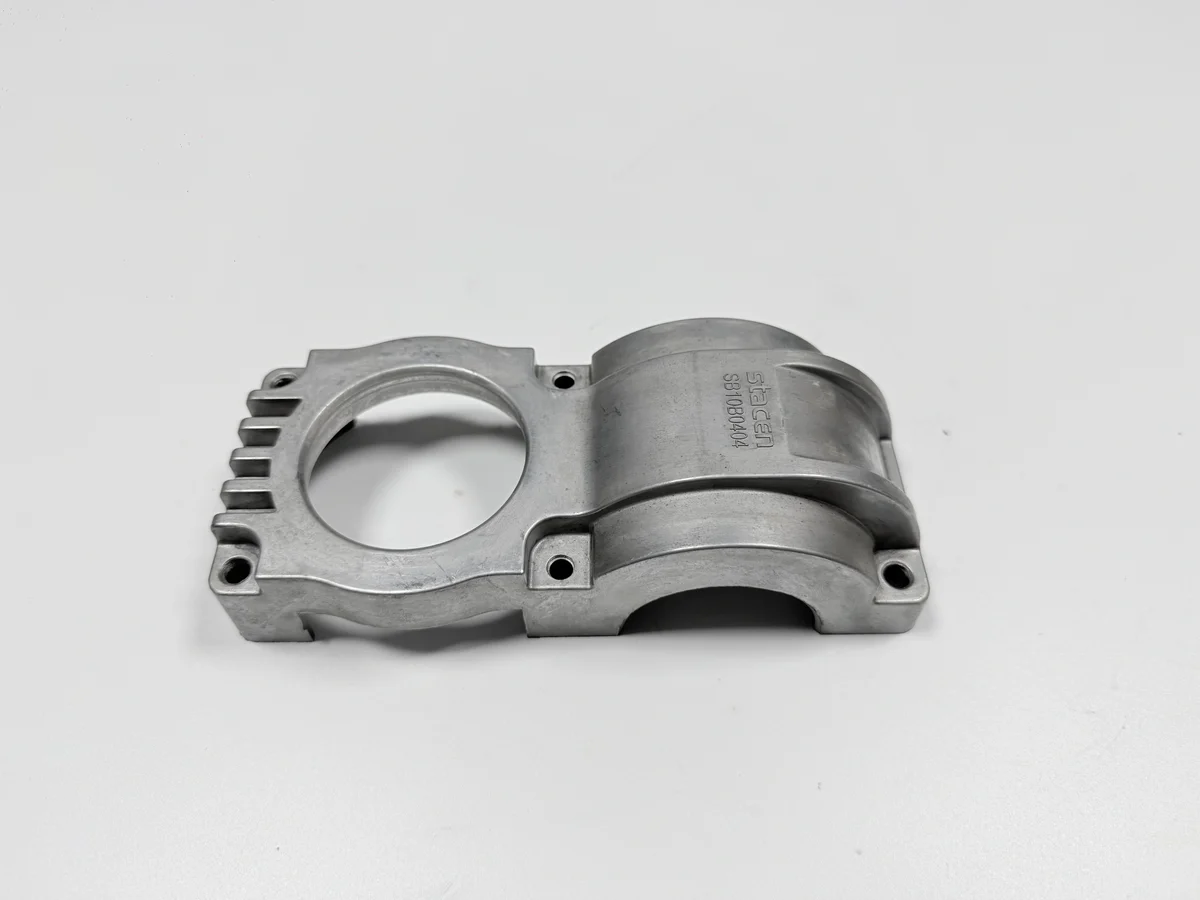
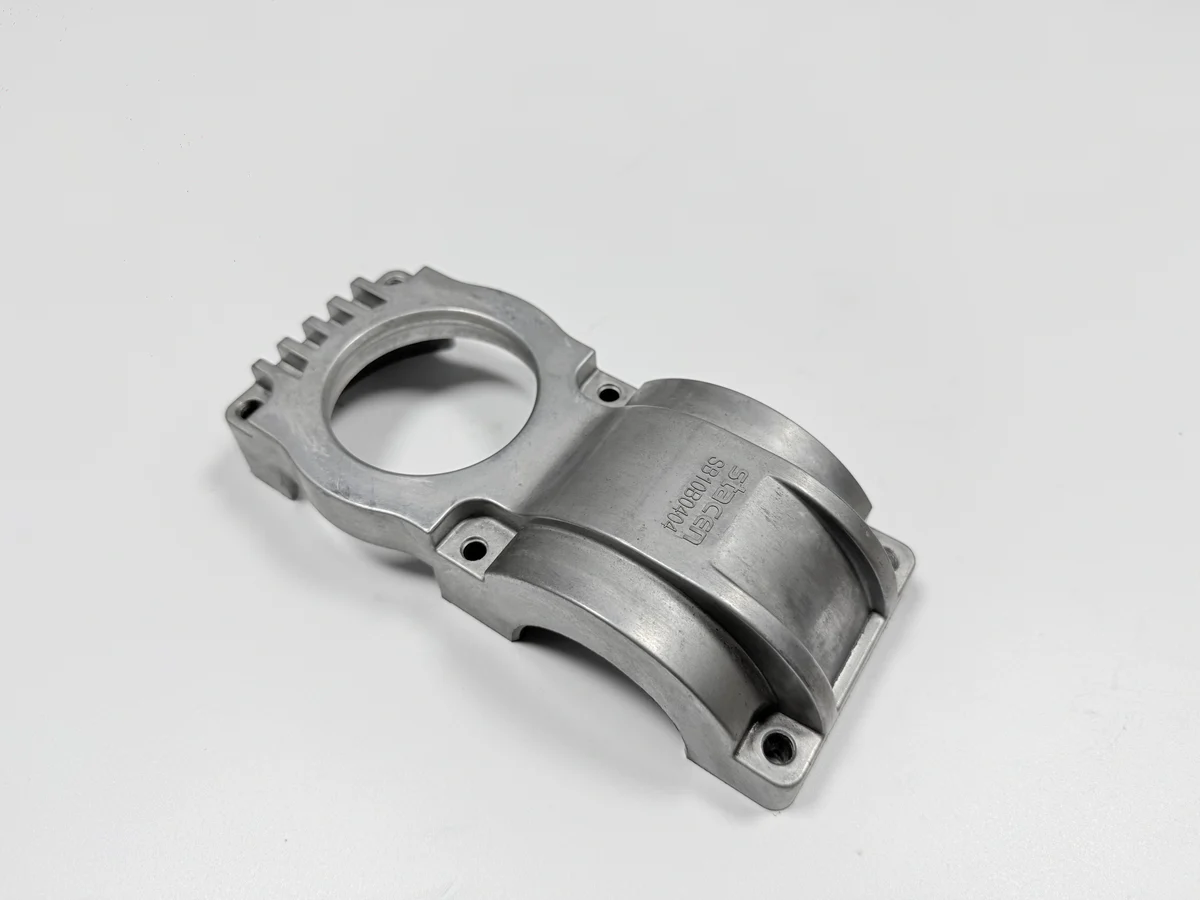
¿En qué falló el lote de 80 juegos?
Cinco de los 80 alojamientos no pasaron la comprobación del diámetro después de atornillar, y la lectura fue de 0,05 mm, por encima del límite de 0,03 mm. La ovalización es la diferencia entre el diámetro mayor y el menor de una misma sección, así que una sola lectura de calibre no la muestra.
El fallo no apareció en la estación de mandrinado. Apareció en la reverificación con las caras de partición apretadas, donde el diámetro se mueve al cerrar los tornillos. Esa reverificación es una estación cotizada; una ruta que la omite se ahorra un utillaje y pierde la única lectura que coincide con la pieza tal como se monta.
¿De dónde venía la ovalización?
En el diámetro se juntan dos fuerzas. El ciclo T6 deja tensión en una pared de 5–8 mm que enfría más rápido que la brida que la rodea, y el amarre suma su propia carga mientras la barra corta el diámetro. Una tercera fuerza llega con los tornillos, porque cerrar las caras de partición saca de forma un agujero que la barra había cortado redondo.
La mordaza apoya en las cuatro orejetas de montaje y en la brida, así que su presión atraviesa la pieza entera antes de llegar al diámetro. Una plaquita afilada corta una superficie limpia y no puede sujetar un diámetro que recupera su forma al abrir las garras y se mueve otra vez al cerrar los tornillos.
Las dos filas de abajo son el registro de ejemplo completo, con el primer lote y la nueva tirada.
| Etapa del lote | Diámetros fuera de redondez (juegos) | Ovalización leída (mm) | Límite (mm) |
|---|---|---|---|
| Primer lote, 80 juegos | 5 | 0,05 | 0,03 |
| Nueva tirada tras mandrinado atornillado y alivio de tensiones | 0 | 0,02 | 0,03 |
¿Cómo se midió el diámetro?
Un micrómetro interior, leído en tres puntos de cada sección, detecta lo que un calibre deja pasar. El calibre toma un solo diámetro, así que un agujero desviado 0,05 mm en un eje puede medir correcto en el otro, y la ovalización pasa la comprobación de banco.
El límite es de 0,03 mm en cada sección, desde la cara frontal hasta la trasera, y se aplica al alojamiento ya atornillado. Una lectura sobre las mitades abiertas es una comprobación de ajuste y no de liberación, porque los tornillos mueven el diámetro después.
¿Qué dos cambios corrigieron el diámetro?
El primer cambio mandrinó las dos mitades como un solo cuerpo atornillado. El segundo añadió un envejecimiento de alivio de tensiones a 155–165 °C durante 4–6 h, rango típico pendiente de aprobación de la fundición, entre el desbaste y el acabado.
Atornillar antes de mandrinar añade tres estaciones que una ruta por mitades no lleva sobre el papel: atornillar, mandrinar y, después, desatornillar y reverificar. La diferencia de coste frente a mandrinar cada mitad por separado está en esas tres estaciones, y atornillar es la única forma de que el asiento semicircular y el diámetro compartan un eje.
¿Qué dio la reverificación?
Sobre el alojamiento atornillado, la nueva tirada dio 0,02 mm, dentro del límite de 0,03 mm, tomado con el mismo instrumento y en los mismos tres puntos. Una lectura con las garras cerradas no sería comparable.
Los demás elementos se liberan con sus propios instrumentos, y el informe de CMM lleva la cota de coaxialidad de 0,05 mm. La lista de abajo es lo que un informe de primera pieza tiene que nombrar.
| Elemento | Objetivo (mm) | Admisible (mm) | Calibre |
|---|---|---|---|
| Diámetro interior | Ø60 H8 | Límites H8 del plano | Micrómetro interior |
| Ovalización del diámetro | 0,03 | 0,03 máx., atornillado | Micrómetro interior, tres puntos |
| Planitud de la cara de partición | 0,05 | 0,05 máx. | Mármol y galga de espesores |
| Coaxialidad del asiento con el diámetro | 0,05 | 0,05 máx. | CMM |
| Taladros de brida 4×Ø9 | Posición Ø0,3 | Ø0,3 máx. | Galga pasa/no pasa y prueba de acoplamiento |
¿Qué no demuestra este caso?
El caso demuestra una cadena: cinco diámetros ovalados en un lote de 80 juegos volvieron a 0,02 mm después del mandrinado atornillado y un envejecimiento de alivio de tensiones, leídos sobre el alojamiento atornillado. No demuestra el rendimiento de una tanda de producción completa, porque un lote, un molde y un montaje de mandrinado son todo el registro que hay.
La condición de servicio marca el límite. El alojamiento va en interior, con niebla de aceite y vibración, así que una pieza que trabaje a la intemperie o con carga alternante queda fuera de este registro. El aluminio fundido en molde de arena y el hierro fundido siguen siendo opción cuando la pared engorda o el lote se hace pequeño, y la comparación de rutas entre ellos parte del diámetro y de la cara de partición.
El mismo patrón aparece en otras piezas fundidas y mecanizadas. Un programa de bisagras que llevó fundición y CNC en un solo pedido sostiene su ajuste fijando el datum antes de cualquiera de los dos pasos. Envíe el plano con el diámetro, la cara de partición y la cara de montaje marcados, más el tamaño del lote previsto, y una cotización puede separar el mandrinado atornillado y el envejecimiento de alivio de tensiones de la fundición en sí.
