
प्राइवेट लेबल स्टील कास्टिंग: चार रिकॉर्ड और फ़िनिश कॉलआउट
प्राइवेट लेबल स्टील कास्टिंग में दोबारा ऑर्डर चार रिकॉर्ड पर खड़ा होता है: ASTM A370 के हिसाब से खींचा गया कास्ट-ऑन टेस्ट बार, 25 से 30 mm के सेक्शन पर कठोरता, मशीन किया माउंटिंग फेस, और ब्लास्ट ग्रेड। मेटल कास्टिंग आकार तय करती है। ये रिकॉर्ड तय करते हैं कि दूसरे बैच की तुलना पहले बैच से हो सकती है या नहीं। जो फ़ील्ड छूट जाती है, वही दोबारा ऑर्डर के नए सिरे से शुरू होने की आम वजह है।
दोबारा ऑर्डर असल में क्या दोहराता है
दोबारा ऑर्डर ड्रॉइंग के एक रिवीज़न और एक रिलीज़ तारीख़ के रूप में आता है। शॉप से जो बाहर जाता है, वह वही चार-फ़ील्ड रिकॉर्ड है, नए बैच के लिए भरा हुआ और हर चरण पर साइन किया हुआ। पार्ट नंबर दोहराता है; सबूत नए सिरे से बनता है, क्योंकि हीट, क्वेंच लोड और ब्लास्ट रन हर बार नए होते हैं।
पहला बैच बेसलाइन रखता है: बार का नतीजा, कठोरता का बैंड, सीएमएम (कॉर्डिनेट मेज़रमेंट मशीन) रिपोर्ट, और Sa कम्पैरेटर की रीडिंग। अगला बैच उसी के सामने पढ़ा जाता है। एक बदलाव ऑर्डर को रीपीट के दर्जे से बाहर कर देता है: ऐसा ड्रॉइंग रिवीज़न जो माउंटिंग फेस, फ़िनिश कॉलआउट या 25 से 30 mm के सेक्शन को छूता हो। उस ऑर्डर पर फ़र्स्ट-ऑफ़ (पहला पुर्ज़ा) बनता है, और चारों फ़ील्ड फिर से बेसलाइन की जाती हैं।
चार फ़ील्ड में टेस्ट बार और कठोरता के रिकॉर्ड
ब्रैकेट के साथ GB/T 699-2015 के हिसाब से 45 स्टील में ढाला गया और उसी लोड में ट्रीट किया गया कास्ट-ऑन बार 355 MPa के टारगेट के सामने ASTM A370 से उत्पत्ति शक्ति बताता है। मोटे सेक्शन पर कठोरता उस सेक्शन को HB 220 से 250 के भीतर बताती है। सीएमएम या सरफ़ेस प्लेट होल पिच ±0.2 mm और फेस की फ्लैटनेस 0.1 mm बताता है, जो दोनों में से कड़ा नाप है। कम्पैरेटर ISO 8501-1 के हिसाब से Sa 2.5 बताता है।
हर फ़ील्ड ऐसी गड़बड़ पकड़ती है जो बाक़ी तीन नहीं पकड़तीं। बार पास हो सकता है, और 25 से 30 mm का सेक्शन नरम आ सकता है। कठोरता उत्पत्ति शक्ति साबित नहीं कर सकती। सीएमएम कट के नीचे बैठी श्रिंकज कैविटी नहीं देख सकता, और ब्लास्ट की रीडिंग होल पिच के बारे में कुछ नहीं कहती। बार और बॉडी के बीच का यही फ़ासला दोनों को रिकॉर्ड पर बनाए रखता है।
रिकॉर्ड | सबूत | इकाई | ज़िम्मेदार विभाग |
|---|---|---|---|
टेस्ट बार | कास्ट-ऑन बार से उत्पत्ति शक्ति | MPa | हीट ट्रीटमेंट |
बॉडी की कठोरता | मोटे सेक्शन पर रीडिंग | HB | हीट ट्रीटमेंट |
मशीन किया ज्यामिति | होल पिच और फेस की फ्लैटनेस | mm | मशीनिंग |
ब्लास्ट और फ़िनिश | कम्पैरेटर पर Sa 2.5, साथ में फ़िनिश का शब्द | ग्रेड | फ़िनिशिंग |
फ़ील्ड तभी काम करती हैं जब हर बैच के लिए भरी जाएँ। पिछले लॉट से कॉपी किया गया रिकॉर्ड पुरानी हीट और पुरानी रीडिंग साथ लाता है, और बार का नंबर उसे पुरानी तारीख़ पर लिटा देता है। फ़ील्ड के पीछे की मैकेनिकल प्रॉपर्टी टेस्टिंग मानक तरीक़ा है; जिस बैच का वह बयान करती है, वह मानक नहीं।
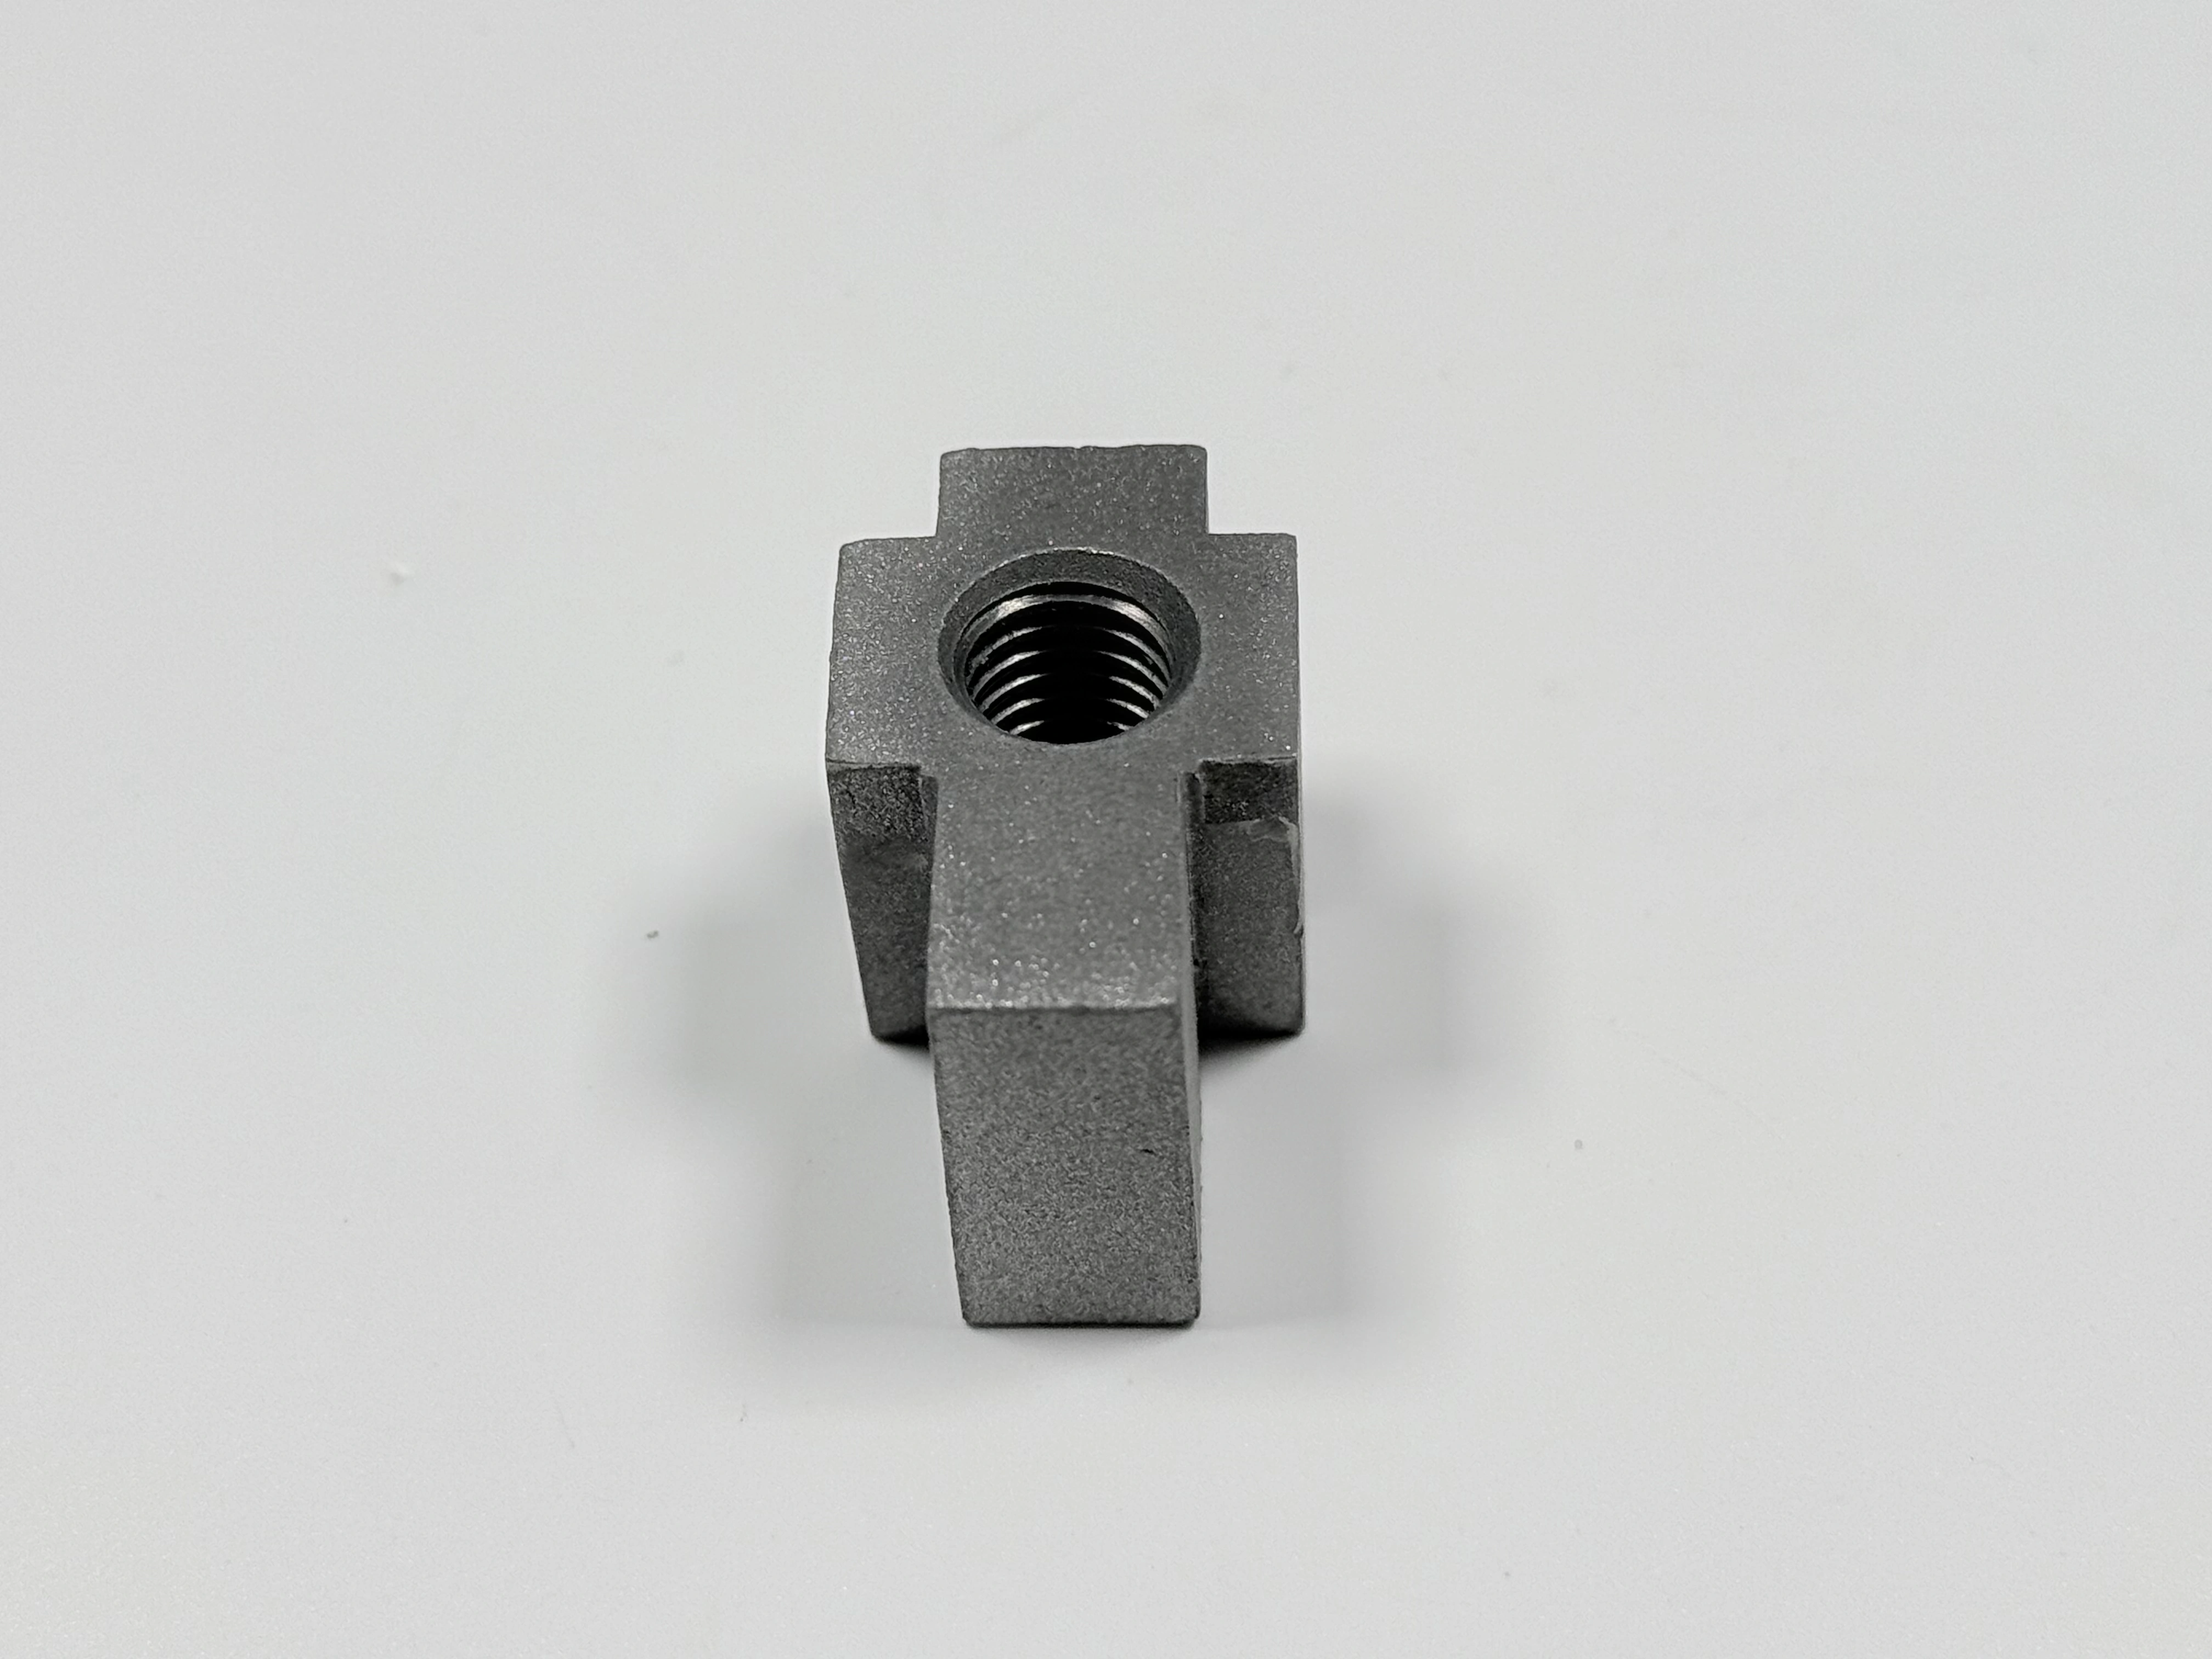
सतह का कॉलआउट PO पर, ईमेल में नहीं
प्रोसेस शीट में पैसिवेशन लिखा होता है, और वही शीट कहती है कि पैसिवेशन ग्राहक की ड्रॉइंग का इंतज़ार करता है: कार्बन स्टील सामान्यतः फॉस्फेटिंग या ब्लैक ऑक्साइड पर जाता है। इन दोनों में चुनाव ड्रॉइंग करती है।
ईमेल थ्रेड स्वीकृति का मानक नहीं होता। फ़िनिशिंग स्टेशन PO की पंक्ति और ड्रॉइंग का कॉलआउट पढ़ता है। पैसिवेशन, फॉस्फेटिंग या ब्लैक ऑक्साइड, इनमें से जो है वह लिखें, साथ में वह मानक जिस पर कोटिंग परखी जाएगी। शब्द छोड़ दिया जाए तो आख़िरी चरण के पास चलने को कुछ नहीं बचता।
ज़ुबानी "पिछली बार जैसा" एक स्टेशन पार करता है और अगले पर दम तोड़ देता है। पहला बैच याद रखता है; दूसरे सेल के पास काग़ज़ होता है, और बिना फ़िनिश शब्द वाला काग़ज़ होल्ड है।
वह ड्रॉइंग सवाल जो एक बैच रोक देता है
हर नई ड्रॉइंग के साथ एक सवाल जाता है: पैसिवेशन, फॉस्फेटिंग या ब्लैक ऑक्साइड? जवाब लिखित में लौटने तक बैच फ़िनिशिंग चरण पर होल्ड रहता है। उस वक़्त पूछा जाए तो एक दिन का ख़र्च है; कोटिंग के बाद पूछा जाए तो पूरे बैच का, क्योंकि ग़लत फ़िनिश गुड्स-इन पर रिजेक्ट है।
यही अनुशासन ब्लास्ट पर भी लगता है। Sa 2.5 ISO 8501-1 के हिसाब से सफ़ाई का ग्रेड है, और कम्पैरेटर स्वीकृति का औज़ार। जो ड्रॉइंग इसके बदले खुरदरापन का मान देती है, वह दूसरी जाँच माँगती है, और पहला पुर्ज़ा ब्लास्ट होने से पहले कॉलआउट दोबारा लिखना पड़ता है।
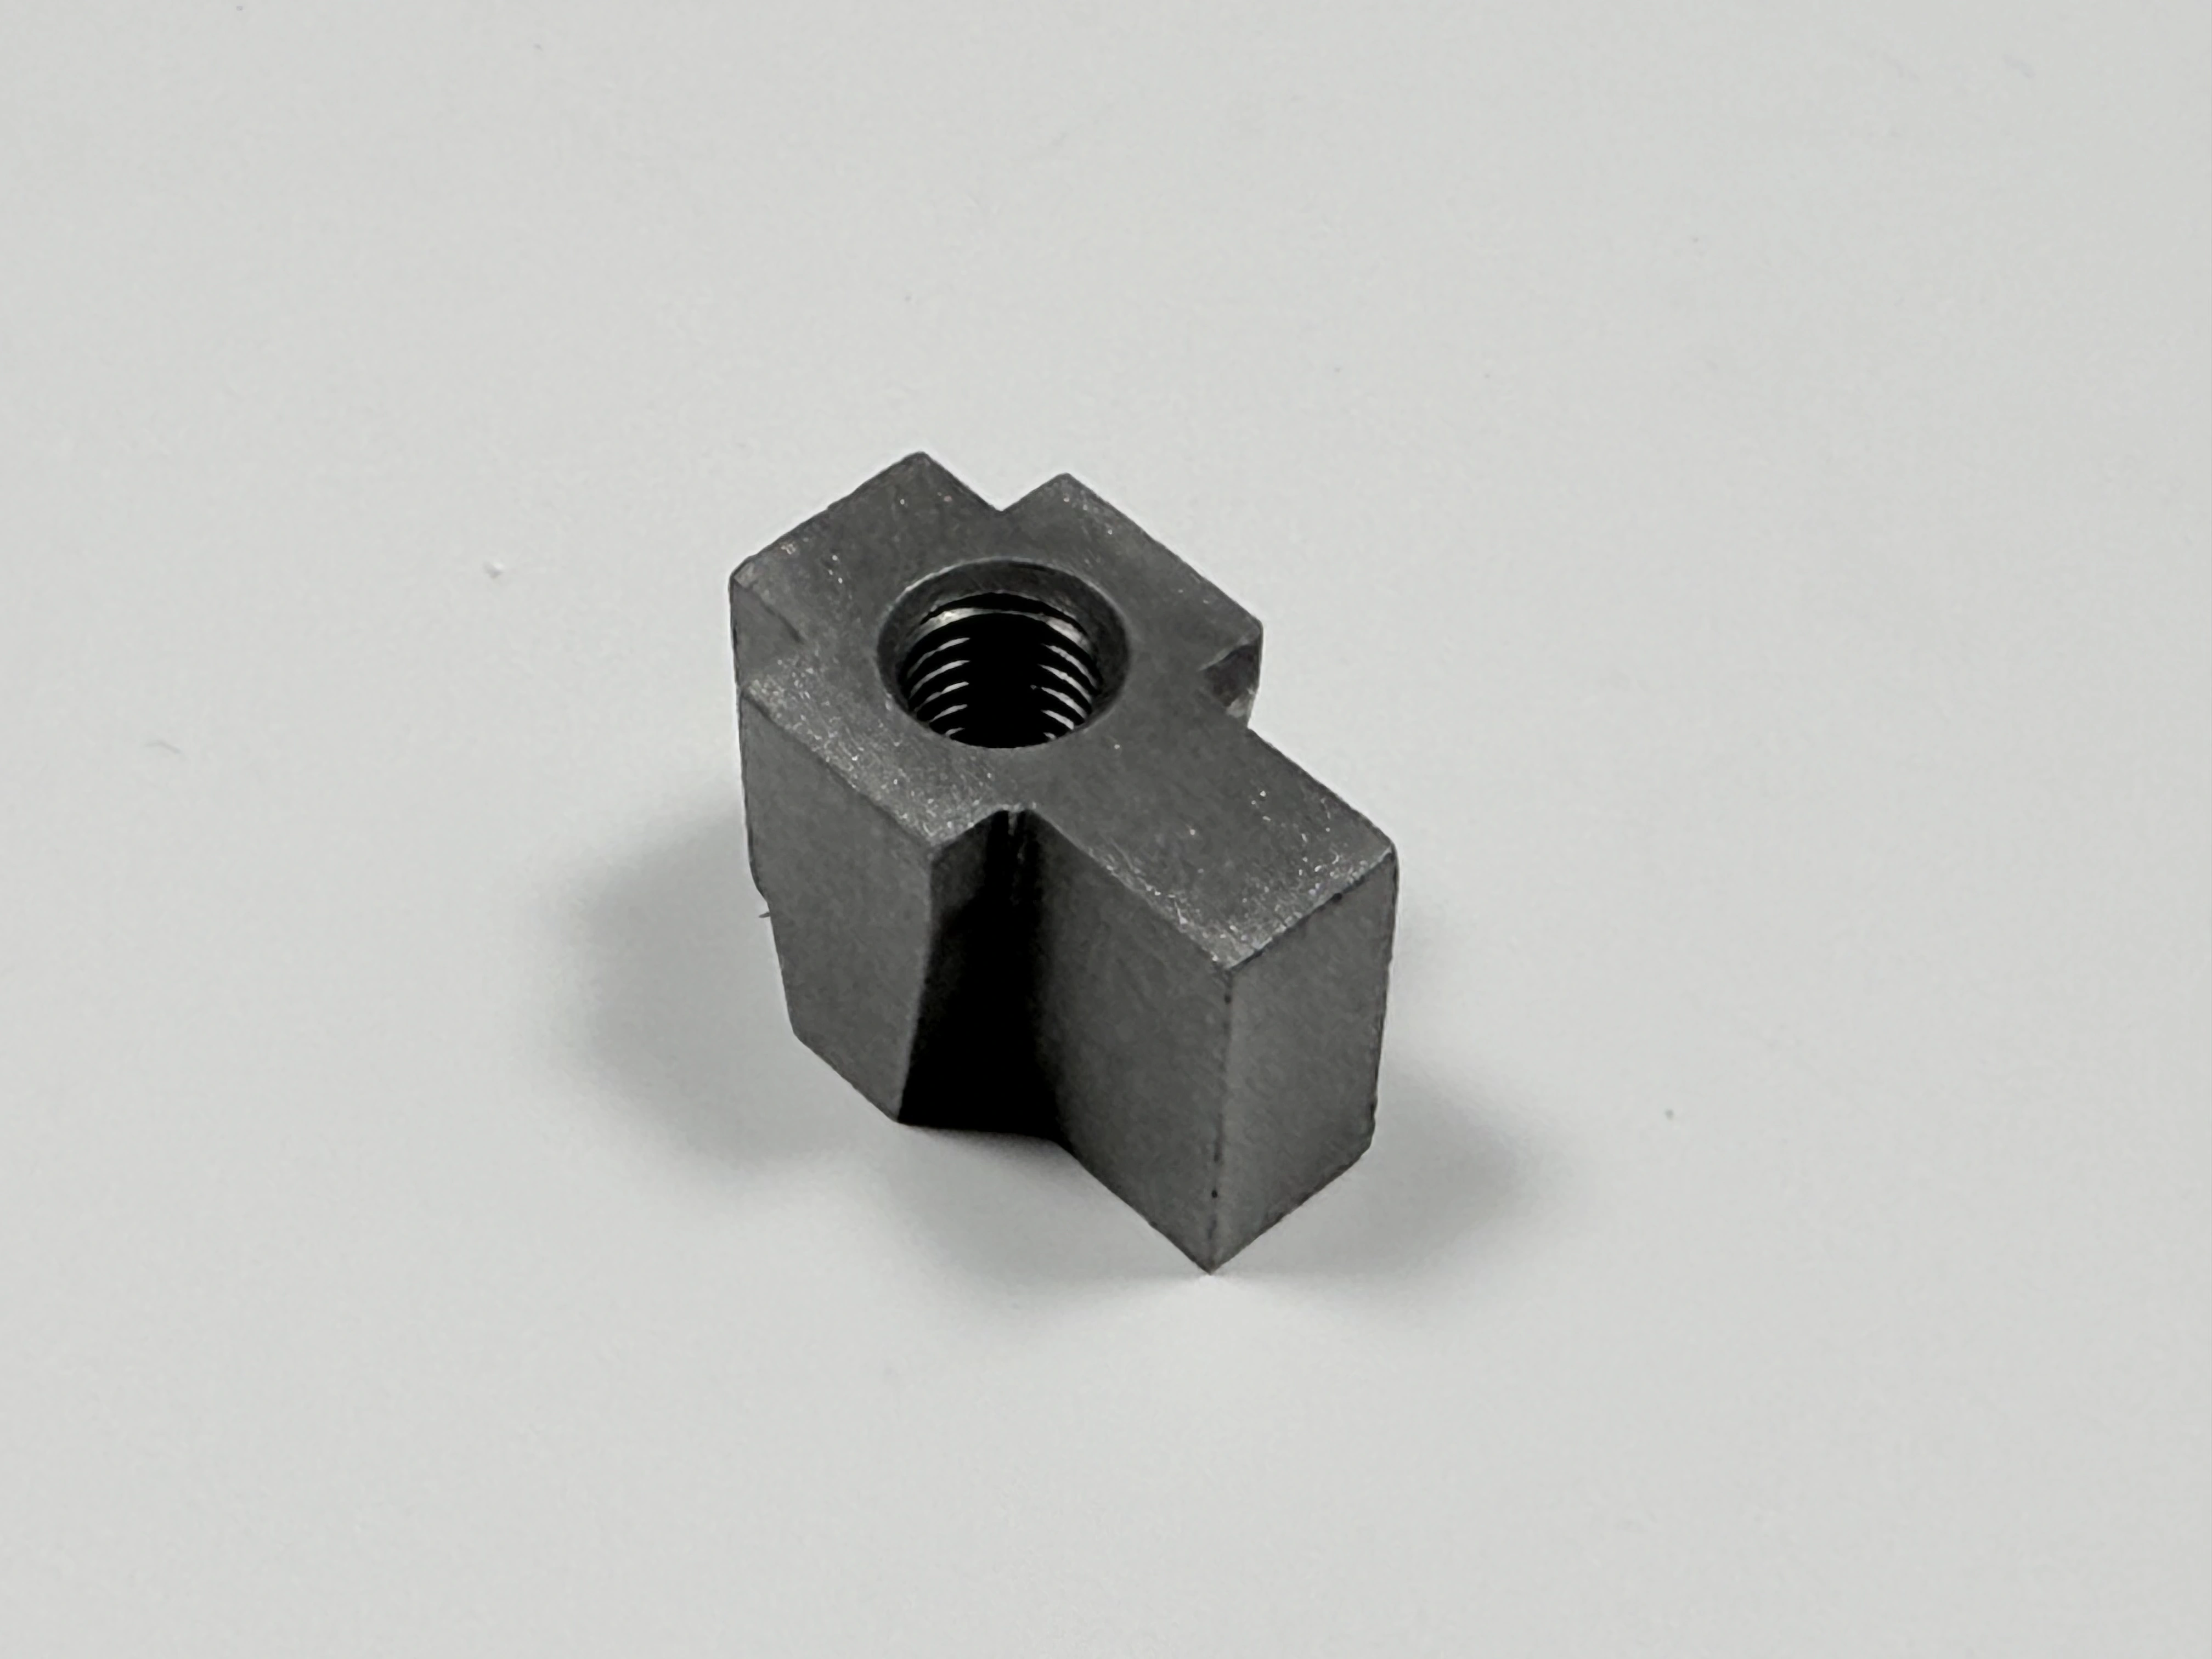
पैटर्न कटने से पहले पूछा जाए तो जवाब अब भी ड्रॉइंग बदल सकता है। पहले बैच के बाद पूछा जाए तो वह तय करता है कि क्या दोबारा बनाना पड़ेगा।
यह प्रोग्राम क्या नहीं लेता
तीन ऑर्डर मना कर दिए जाते हैं। पहले में फ़िनिश का पक्का कॉलआउट नहीं होता, इसलिए आख़िरी चरण के पास स्वीकृति का शब्द नहीं होता। दूसरा टेस्ट बार माफ़ करने और बॉडी को सिर्फ़ कठोरता पर स्वीकार करने की माँग करता है। तीसरा कोटेशन की तुलना यूनिट प्राइस पर करता है, रिकॉर्ड की फ़ील्ड छोड़कर।
हर मना करना एक ऑर्डर का ख़र्च है और एक सीज़न बचाता है। कोटिंग के बाद तय हुआ फ़िनिश शब्द, पहली खिंचाई से पहले माफ़ किया गया बार, और बिना रिकॉर्ड कॉलम वाली कोटेशन शीट, तीनों एक ही जगह पहुँचते हैं: ऐसा बैच जिसकी तुलना पिछले बैच से नहीं हो सकती।
साइज़ और सेक्टर फ़ैसले में नहीं आते। पूरी ड्रॉइंग और नाम लिखा मानक हो तो फ़र्स्ट-ऑफ़ मिलता है; शब्द छूटा हो तो पहले सवाल मिलता है।
दोबारा ऑर्डर की लय, पैटर्न लाइफ़, हैंडओवर
दोबारा ऑर्डर ग्राहक के रिलीज़ चक्र पर चलते हैं। पोर तय होने से पहले पैटर्न जाँचा जाता है: सैंड मोल्ड, लकड़ी या एल्यूमीनियम का पैटर्न, और एक फ़्लास्क में 2 से 4 पुर्ज़े। पैटर्न लाइफ़ सैंड मोल्ड चक्रों में गिनी जाती है, और गिनती फ़ाउंड्री के साथ अभी पुष्टि करनी बाक़ी है, इसलिए जिस पैटर्न की हालत पता न हो, वह होल्ड पॉइंट है।
नए प्राइवेट-लेबल प्रोग्राम का हैंडओवर चार चीज़ें साथ लेकर चलता है: पैटर्न फ़ाइल और उसका रिवीज़न, चार-फ़ील्ड रिकॉर्ड का टेम्पलेट, वह ड्रॉइंग रिवीज़न जिस पर आख़िरी बैच चला, और उस व्यक्ति का नाम जो रन रोकता है।
जो प्रोग्राम पैटर्न तो देता है और रिकॉर्ड टेम्पलेट नहीं, वह अपना दूसरा बैच याद से शुरू करता है। ब्लास्ट के बाद की कास्टिंग की मशीनिंग और मेटल कास्टिंग सप्लाई का केस दिखाते हैं कि रिकॉर्ड काम के साथ चलते हैं।
FAQ
दोबारा ऑर्डर से पहले ऑटो डाई कास्टिंग सप्लायर को क्या रिकॉर्ड करना चाहिए?
क्या हर बैच के लिए क्वालिटी इंस्पेक्शन रिपोर्ट और मटीरियल सर्टिफ़िकेट मिलते हैं?
दोबारा ऑर्डर के लिए सैंडब्लास्ट किए गए अपीयरेंस मास्टर का इस्तेमाल कैसे करना चाहिए?
ख़रीदार डाई कास्टिंग पुर्ज़ों में सतह फ़िनिशिंग और मशीन किए फ़ीचर की योजना कैसे बनाएँ?
