
1.8 मिमी दीवार वाली बेज़ल रिंग: कोटिंग के बाद प्रेस फ़िट
500 पीस के एक लॉट में से बारह रिंग अपने केस में प्रेस नहीं हुईं, और वजह क्रोम की मोटाई थी: 0.42 µm, जबकि ऊपरी सीमा 0.3 µm है। सुधार करंट घनत्व को ठीक करने से आया, जिसने परत को 0.25 µm पर लौटा दिया; साथ में एक ट्रायल प्रेस जुड़ा जिसने पोस्ट मशीनिंग और कोटिंग चरणों पर फ़िट को एक संख्या में बदल दिया।
रिंग Zamak 5 की Ø35.0 मिमी बेज़ल है, ASTM B86 AC41A के अनुसार, 1.8±0.05 मिमी ऊँची और 1.5–1.8 मिमी दीवार वाली। यह क्रिस्टल पर और केस के मुँह में 0.02–0.05 मिमी के इंटरफ़ेरेंस से दबती है।
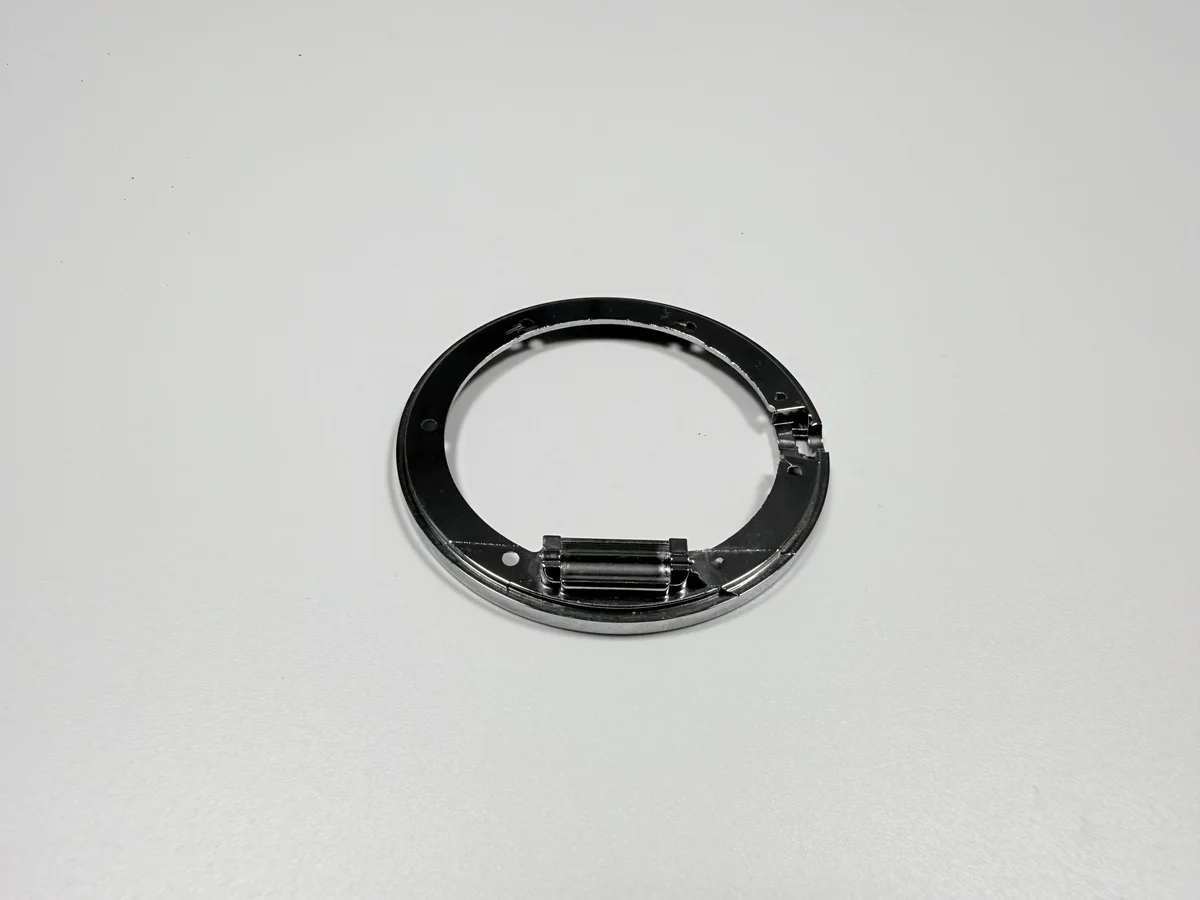
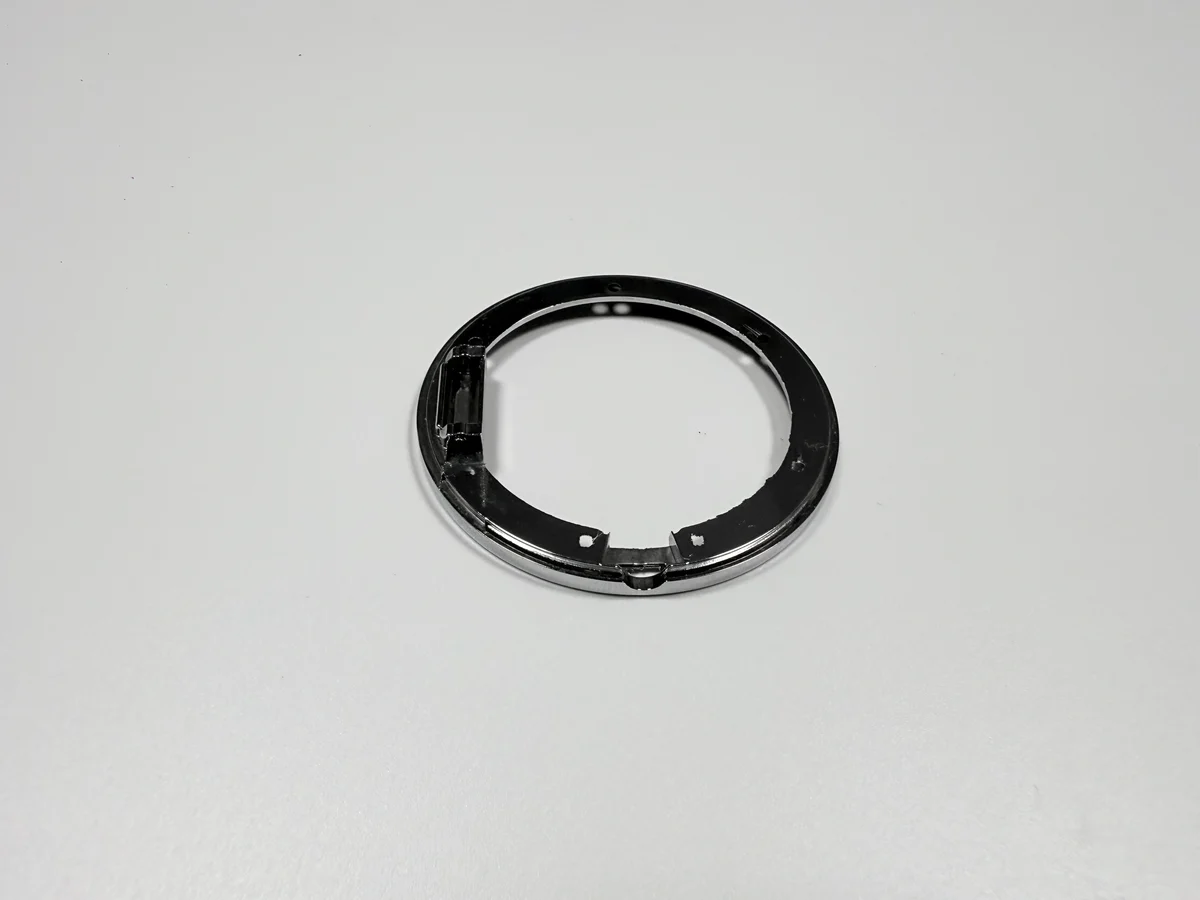
500 पीस का लॉट किस पर फेल हुआ?
असेंबली पर बारह रिंग केस में नहीं गईं। मशीन पर इन्होंने बोर गेज पास कर लिया था और कोटिंग के बाद दिखावटी जाँच भी पास कर ली थी, इसलिए विफलता तभी दिखी जब रिंग अपने साथी केस से मिली।
पैटर्न संयोग नहीं था। वे बारह एक ही हैंगर पोज़िशन से आई थीं, जो टर्निंग ऑपरेशन की जगह प्लेटिंग सेल की ओर इशारा करता है; हैंगर के बीच से आई रिंग बिना दिक्कत के दब गईं।
विफलता का ढंग: नंगी धातु में रिंग अपने बोर भत्ते के अंदर, और कोटिंग बैठने के बाद अपनी इंटरफ़ेरेंस पट्टी से बाहर।
फेल हुई रिंगों पर कितना क्रोम था?
0.42 µm, फेल नमूनों पर X-रे से मापा गया। स्पेक 0.1–0.3 µm क्रोम की इजाज़त देता है, इसलिए फेल रिंगों पर ऊपरी सीमा से क़रीब 40 % ज़्यादा क्रोम था।
यह अतिरिक्त क्रोम सही तांबा और निकल की परतों के ऊपर आया। बोर गेज इसीलिए पास हुआ: तांबा और निकल अपनी सीमा में थे, और सबसे पतली परत क्रोम ही थी जो खिसकी।
मोटी क्रोम परत बेहतर रिंग नहीं होती: वह बोर को बंद कर देती है, रंग बदल देती है, और प्रेस के नीचे चटक सकती है।
करंट घनत्व बदलने के बाद क्या बदला?
क्रोम 0.25 µm पर लौटा, 0.1–0.3 µm की खिड़की के अंदर, और अगला लॉट बिना किसी विफलता के दब गया। बदलाव हैंगर पर करंट घनत्व का था, बाथ की केमिस्ट्री या परतों के क्रम का नहीं।
हैंगर पोज़िशन भी जाँची गई। हैंगर के किनारे वाले पुर्ज़े बीच वालों से अलग करंट देखते हैं, और वे बारहों विफल रिंग किनारे से आई थीं; बँटवारा बराबर करने के लिए दूरी और दिशा बदली गई।
इस चरण के लिए ड्रॉइंग बदलने की ज़रूरत नहीं पड़ी, क्योंकि ड्रॉइंग पर परत की सीमा पहले से लिखी थी। सुधार उस प्रोसेस में हुआ जो ड्रॉइंग से दूर खिसक गया था।
अब प्रेस फ़िट कैसे जाँचा जाता है?
ट्रायल प्रेस और साथी केस के साथ, बल के रूप में 200–600 N की पट्टी में पढ़कर। पट्टी से नीचे रिंग इतनी ढीली है कि उठ जाए या घूम जाए; ऊपर रिंग बिगड़ती है या कोटिंग चटकती है।
यह ट्रायल अब हर रंग और हर कोटिंग मोटाई बदलाव के पहले नमूने का हिस्सा है, सिर्फ़ पहले लॉट का नहीं। बल रिंग और केस दोनों पर निर्भर है, इसलिए केस का नया लॉट जाँच फिर खोल देता है।
रिकॉर्ड में बल की रीडिंग के बगल में केस की पहचान रहती है। किसी दूसरे केस पर मापा गया बल तुलना के लायक नहीं है, और वह संख्या मानक बनना बंद कर देती है।
| जाँच | लक्ष्य | गेज |
|---|---|---|
| बाथ से पहले बोर | बाथ-पूर्व भत्ते के साथ Ø32.0 मिमी | मशीन पर बोर गेज |
| गोलाई | 0.05 मिमी | गोलाई मापने का यंत्र |
| क्रोम | 0.1–0.3 µm | X-रे मोटाई |
| प्रेस बल | 200–600 N | ट्रायल प्रेस, साथी केस |
सुधार के बाद रिंग की ड्रॉइंग पर क्या लिखा है?
चार बातें जो पहले से ज़रूरी थीं और एक जो जोड़ी गई: इंटरफ़ेरेंस, बाथ-पूर्व बोर, परत-वार कोटिंग, प्रेस-बल की पट्टी, और हर मान किस चरण पर लागू होता है।
चरण ही जोड़ी गई बात है। उसके बिना कोटेड रिंग को बाथ-पूर्व संख्या पर जाँचकर पास किया जा सकता है, जबकि वह फ़िट से बाहर है; उसके साथ जाँचकर्ता जानता है कि कोटिंग से पहले कौन-सा गेज लगता है और बाद में कौन-सा।
कोटिंग का संकेत परत-वार ही रहा, कुल के रूप में नहीं। जिस सप्लायर को "कुल 18–27 µm" बताया जाए, वह क्रोम 0.4 µm और निकल कम रखकर इसे पूरा कर सकता है, और यही वह जोड़ है जो यहाँ फेल हुआ।
1.8 मिमी रिंग के लिए यह केस क्या साबित करता है?
यह साबित करता है कि पतली रिंग का प्रेस फ़िट जितना टर्निंग से तय होता है, उतना ही कोटिंग से भी, और यह कि कुल के अंदर बैठी परत भी अपनी सीमा से बाहर हो सकती है।
यह साबित नहीं करता कि हर पतली रिंग 0.42 µm क्रोम पर फेल होगी, या करंट का बदलाव हर प्रेस फ़िट समस्या ठीक कर देगा। यहाँ सबूत एक हैंगर पोज़िशन, केस का एक बैच और कोटिंग का एक खिसकाव है।
जो बात आगे ले जाई जा सकती है वह रिकॉर्ड है: विफलता की गिनती, मापी गई मोटाई, किया गया बदलाव और ट्रायल का बल। ड्रॉइंग पर इंटरफ़ेरेंस पट्टी के साथ केस की पहचान भेजें, तो अगली रिंग पर वही जाँच कोट की जा सकती है।
| रिकॉर्ड | मान | स्पेक |
|---|---|---|
| लॉट का आकार | 500 रिंग | उदाहरण रिकॉर्ड |
| दबने में फेल रिंग | 12 | असेंबली रिजेक्ट |
| फेल रिंगों पर क्रोम | 0.42 µm | 0.1–0.3 µm इजाज़त |
| बदलाव के बाद क्रोम | 0.25 µm | खिड़की के अंदर |
| प्रेस बल पट्टी | 200–600 N | साथी केस के साथ ट्रायल प्रेस |
बाथ-पूर्व बोर उसी फ़िट का दूसरा आधा हिस्सा है, इसलिए बोर माप के बिना केस का रिकॉर्ड आधा सबूत ही है।
