
Fundição por gravidade de alumínio: cotovelo flangeado
A fundição por gravidade de alumínio produz este cotovelo flangeado de 150±20 g em três sequências. O canal de entrada fica na parte externa da curva, assim a parte interna não é a entrada, e o massalote na extremidade do flange a alimenta. O jateamento Sa 2,5 vem antes do torneamento do flange, e o teste de 0,9 MPa é feito depois de perfurar os furos do flange.
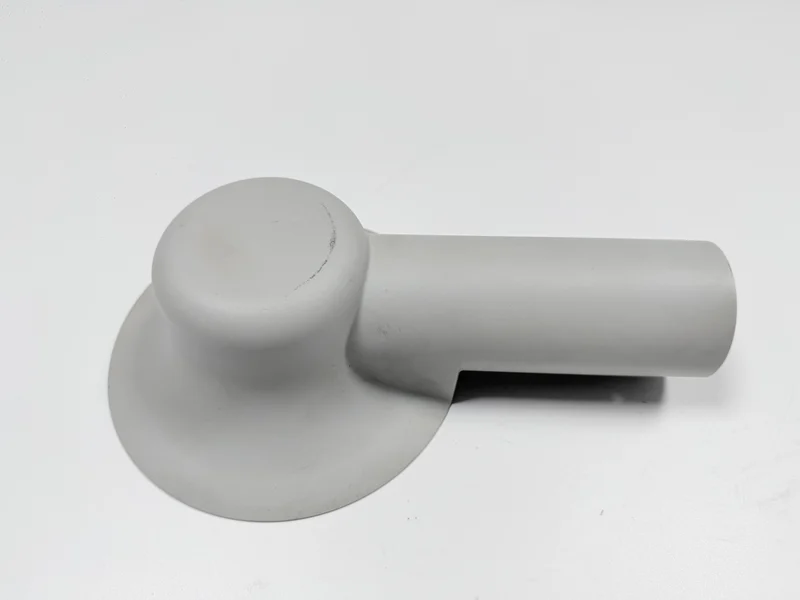
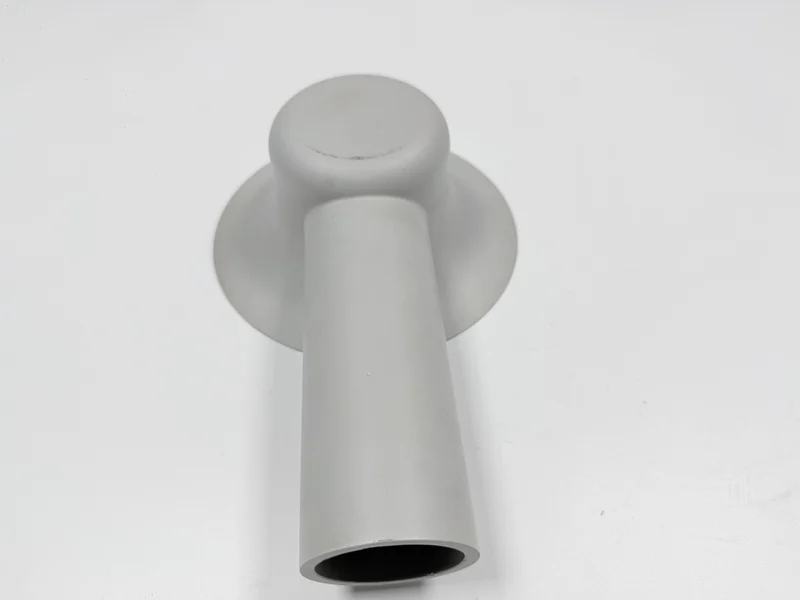
Esta peça é um cotovelo de 75×60×55 mm em A356 (GB/T 1173 ZL101A, pendente de confirmação da fundição), fundido no estado bruto de fundição (F), sem T6. A peça roda em uma linha de fundição por gravidade em molde metálico de aço, uma ou duas peças por molde, com cavidade pré-aquecida e face do flange e orifício usinados.
A rota tem dez etapas, da fusão e da desgaseificação à inspeção final, e cada etapa entrega uma tolerância à seguinte. A tabela traz o ajuste, o limite e a verificação de cada etapa.
| Etapa | O que define | Limite ou verificação | Onde é verificado |
|---|---|---|---|
| 1 Fusão e desgaseificação | Gás no metal líquido | Desgaseificado e refinado, típico | Registro do forno |
| 2 Enchimento | Preenchimento da parede de 4–6 mm | Metal a 700–740 °C, molde a 250–350 °C | Falha fria na extremidade do orifício |
| 3 Abertura do molde | Desmoldagem sem distorção | Temperatura da peça dentro da faixa da ficha de processo; sem marca de arraste na parede do orifício | Registro da prensa e inspeção visual da peça |
| 4 Corte do canal de entrada e do massalote | Caminho de alimentação removido | Cortado rente à superfície bruta | Base do canal de entrada |
| 5 Remoção de rebarbas | Bordas sob a junta | Sem rebarba no aro ou no lábio | Inspeção visual e ao toque |
| 6 Jateamento | Superfície antes da usinagem | Sa 2,5, ISO 8501-1 | Comparador visual |
| 7 Torneamento da face e do orifício | Planicidade de 0,05 mm, orifício Ø20 H9 | Uma preparação, uma referência, sem nova fixação | Mesa de desempeno e calibrador de folga, calibrador tampão |
| 8 Furação dos furos do flange | Padrão de furos na referência da face | Posição conforme o desenho | CMM |
| 9 Teste de pressão | Integridade da parede na curva | 0,9 MPa mantido por 60 s, sem vazamento | Registro da bancada |
| 10 Inspeção final | Toda indicação em um registro único | Limites do desenho | CMM, PT, inspeção visual |
Por que usar fundição por gravidade em vez de fundição em areia para um cotovelo?
Um molde de areia e um molde de aço entregam um cotovelo, e os dois precisam da face do flange plana em 0,05 mm e do orifício Ø20 H9 cortado depois. A peça em areia chega com mais sobremetal e exige mais preparações para chegar a esses valores. A escolha está no que a peça fundida entrega ao corte: o molde de aço retira calor rápido, de modo que uma parede de 4–6 mm solidifica com uma pele mais densa e um flange que precisa de menos sobremetal.
A terceira rota é um cotovelo de aço inoxidável soldado, para serviço corrosivo, com custo de peça maior e uma solda a inspecionar.
Quais tolerâncias precisam ser fixadas antes do corte do molde?
Cinco dimensões e um peso são fixados antes do corte do molde; quatro são metas do desenho, ainda a confirmar nele. Essas quatro são a planicidade de 0,05 mm na face do flange, Ø60±0,5 mm no flange fundido, Ø20 H9 no orifício e 0,1 mm de perpendicularidade do eixo do orifício. A parede fica em 4–6 mm e o peso acabado em 150±20 g. As indicações usinadas decidem, portanto, quanto sobremetal a peça carrega.
Quanto sobremetal a face e o orifício carregam na entrega no estado jateado, e sobre qual referência a peça é entregue? Os 0,05 e o H9 são julgados no estado livre após o corte, ou previstos antes dele?
| Característica | Meta (mm) | Faixa permitida | Verificado com |
|---|---|---|---|
| Planicidade da face do flange | 0,05 (meta do desenho) | A lâmina de 0,05 mm não entra, peça livre | Mesa de desempeno e calibrador de folga |
| Diâmetro externo do flange | Ø60 no estado bruto (meta do desenho) | ±0,5 | CMM |
| Orifício | Ø20 H9 (meta do desenho) | A ponta “passa” atravessa, a “não passa” não entra | Calibrador tampão |
| Perpendicularidade do orifício em relação à face do flange | 0,1 (meta do desenho) | ≤ 0,1 | CMM |
| Espessura da parede | 4–6 | Conforme a seção do desenho | Medidor de seção na seção do desenho |
Como evitar que a parte interna da curva se retraia ao resfriar?
A parte interna da curva deste cotovelo de 150 g é a última seção a congelar: ela une o disco do flange e o tubo, por isso sua seção carrega mais massa do que qualquer um dos dois isolado. Um ponto quente é uma zona que solidifica depois das vizinhas, o que pede alimentação líquida depois que a parede fina do tubo já se firmou.
O metal entra pelo canal de entrada, situado na parte externa da curva; o massalote é o alimentador, um reservatório na extremidade do flange que continua alimentando enquanto a peça se retrai. O canal de entrada na parte externa mantém o ponto quente longe da entrada, e o massalote alimenta em direção à parte interna da curva. As duas posições são a meta da ferramentaria, ainda pendente de confirmação da fundição.
Um canal de entrada na parte interna da curva colocaria o ponto quente na entrada, onde o tubo fino o isola do massalote. Um poro que se forma ali fica sob uma pele fechada, por isso só o teste de pressão o encontra.
Qual é a parede mais fina que a fundição por gravidade de alumínio consegue preencher?
A parede mais fina deste cotovelo tem 4 mm, o que não é fino para fundição por gravidade em molde de aço, porque o metal entra em uma cavidade pré-aquecida. O pré-aquecimento a 250–350 °C reduz o resfriamento brusco que o aço impõe, mas não torna a cavidade quente.
O molde está mais frio que o metal, então forma uma pele na frente do fluxo, e dois fluxos que se encontram sem se fundir deixam uma falha fria, uma linha onde o metal nunca se soldou. A falha fria é um critério visual, lida na extremidade do orifício, onde a parede é mais fina, e a variação da temperatura do molde custa tempo de ciclo nesse ponto.
Que temperaturas de enchimento e de molde o A356 exige?
O A356 (AlSi7Mg), informado como GB/T 1173 ZL101A, pendente de confirmação, é uma das ligas de alumínio para fundição usadas aqui, e o metal entra a 700–740 °C em um molde a 250–350 °C. As duas são janelas típicas, não números desta fundição. Abaixo da faixa, o metal chega à extremidade do orifício meio solidificado; acima dela, a peça retém mais rechupe e adere ao molde.
Antes do enchimento, o metal líquido é desgaseificado e refinado, porque o hidrogênio dissolvido no alumínio sai como poros de gás enquanto o metal solidifica. Esses poros ficam sob uma pele íntegra e só aparecem quando um corte os abre.
Já que a desgaseificação roda em cada corrida, pular essa etapa não é economia; ela transfere o custo para a face usinada, onde um poro que se abre na face do flange reprova a peça depois do torneamento.
Por que o cotovelo é jateado antes do torneamento da face do flange?
O jateamento acontece na etapa seis, antes do torneamento da face e do orifício, de modo que o abrasivo encontra a pele bruta e nunca uma superfície usinada. Sa 2,5 conforme ISO 8501-1 é o grau de limpeza com que este cotovelo embarca, e nenhuma das duas superfícies usinadas é jateada após a usinagem.
Abrasivo na face do flange arredonda a borda em que a junta se assenta, e grão de abrasivo em um orifício H9 risca a parede do orifício. É por isso que a etapa de jateamento de areia vem antes do torneamento, e por que uma ordem invertida se paga duas vezes.
Como a face do flange e o orifício são torneados em uma só preparação?
Uma só preparação corta a face do flange e o orifício Ø20 H9 em um único aperto. As duas pontas apontam em direções diferentes, logo a preparação leva dois passes sem soltar a peça. A face recém-cortada vira a referência da perpendicularidade de 0,1 mm do orifício e a face de vedação da junta.
Três castanhas em um flange de Ø60 mm o dobram elasticamente; uma peça livre se apoia sobre uma mesa de desempeno, onde o calibrador de folga com lâmina de 0,05 mm é a verificação. Visto que reapertar a peça acrescenta mais um retorno elástico, um segundo corte custa outra preparação e outro teste.
Quando os furos do flange são perfurados?
Os furos do flange são perfurados na etapa oito, depois do torneamento da face e do orifício e antes do teste de pressão. As posições dos furos seguem a referência da face do flange, logo um furo cortado antes de usinar a face andaria sobre uma superfície que ainda se move. O número de furos e o tamanho do parafuso vêm da peça de acoplamento mostrada no desenho, e o desenho define o padrão. Como esses furos posicionam essa peça, um padrão deslocado reprova uma peça cuja face está boa.
Qual teste de estanqueidade cada cotovelo recebe antes de embarcar?
Todo cotovelo passa por teste de pressão: o flange e o orifício são presos, a peça é enchida e 0,9 MPa é mantido por 60 s. Uma peça sem vazamento através da parede é liberada, e esse valor é o critério de aceitação do teste, não uma pressão nominal da peça fundida. Como o teste de bancada vem após o torneamento e a furação, um vazamento ali condena a peça já usinada.
Um caminho de poros conectado através da parte interna da curva deixa o meio passar, e o vazamento mostra onde estava o ponto quente; a pele permanece fechada sobre ele. A mesma lógica de bancada em uma carcaça fundida está em um estudo de carcaça de bomba.
Como verificar a face do flange e o orifício antes do embarque?
Cinco verificações cobrem o cotovelo acabado antes do embarque. A face é verificada em uma mesa de desempeno com um calibrador de folga de 0,05 mm, o orifício com um calibrador tampão Ø20 H9, e o eixo do orifício em uma CMM (máquina de medição por coordenadas).
O ensaio por líquidos penetrantes, ou PT, encontra defeitos que rompem uma superfície usinada, e uma lupa lê a pele bruta. Nenhum dos dois substitui a bancada, pois o caminho de poros sob a pele permanece fechado.
Um paquímetro lê dois pontos no orifício, assim pode aprovar um orifício oval que o calibrador tampão H9 reprova. Esse erro custa uma peça usinada, porque a falha só aparece após o torneamento e a furação. O calibrador tampão verifica a forma completa, e o calibrador tampão decide a aceitação.
Quando a fundição em areia vence a fundição por gravidade para um cotovelo?
A fundição em areia vence quando o cotovelo tem tolerâncias folgadas e nenhum teste de pressão, visto que um modelo custa menos que um molde de aço. Acrescente uma indicação de planicidade de 0,05 mm, um orifício H9 e um teste de pressão, e o molde metálico se paga com menos sobremetal e menos preparações.
Onde um programa mistura peças fundidas com montagem, a lógica de liberação está em um caso de ferragens fundidas.
| Condição | Fundição em areia | Gravidade em molde metálico |
|---|---|---|
| Ferramentaria | Modelo, custo inicial menor | Molde de aço, custo fixo ao longo do lote |
| Superfície fundida | Mais rugosa, corte mais profundo | Pele mais densa, menos sobremetal |
| Planicidade de 0,05 mm e orifício H9 | Mais corte, mais preparações | Uma preparação depois do jateamento |
| Teste de pressão | Mesma bancada; frequência conforme o desenho | Teste em cada peça |
| Onde se encaixa | Lotes pequenos, sem indicação apertada | Lotes repetidos com teste |
O que um orçamento de cotovelo flangeado contém?
O orçamento deste cotovelo tem cinco blocos: o molde, a fusão e o enchimento com o corte do canal de entrada e do massalote, o jateamento, o torneamento da face e do orifício com a furação, e o teste com a inspeção final.
Já que o canal de entrada e o massalote ficam no molde, o primeiro bloco é o de ferramentaria, e uma mudança de desenho após o corte do molde cai ali. Como a face e o orifício são cortados em uma só preparação, o bloco de torneamento carrega um aperto e um jogo de calibradores.
O custo do molde por peça cai conforme o lote cresce, já que uma ou duas peças por enchimento fazem um lote pequeno carregar mais molde por peça. A bancada é uma estação por peça, logo o bloco de teste segue o lote, não o molde.
Um orçamento que chega como um número único esconde qual bloco se move quando o desenho muda. Envie o desenho 2D com a indicação de planicidade de 0,05 mm, o orifício Ø20 H9, a indicação de perpendicularidade de 0,1 mm e a pressão de teste, além do tamanho do lote.
FAQ
