
Fornecedores de Peças Fundidas: Como Comparar o Controle de Processo Antes do RFQ
Os fornecedores de peças fundidas devem ser comparados pelas evidências que podem fornecer para a peça necessária, não por uma lista ampla de equipamentos ou uma página de capacidade polida. Antes de emitir um RFQ, defina a liga, rota de fundição, geometria, quantidade, estado acabado, interfaces funcionais, riscos de defeito e inspeção. Em seguida, peça a cada fornecedor que explique como a rota controla essas condições. Uma fundição que pode produzir uma forma semelhante não é automaticamente adequada para um limite de pressão, um assento de rolamento usinado, um invólucro cosmético ou um material regulamentado.
A comparação deve separar a propriedade do processo de negociação ou coordenação. Quem projeta a ferramenta? Quem controla o metal fundido ou o material de carga? Quem usina o datum? Quem realiza o acabamento e a inspeção? Quem é responsável pela ação corretiva quando uma peça fundida falha após a usinagem? A responsabilidade clara é valiosa porque muitos defeitos de fundição só são visíveis após uma operação a jusante. O comprador deve ver os pontos de transferência antes de escolher a cotação inicial mais baixa.
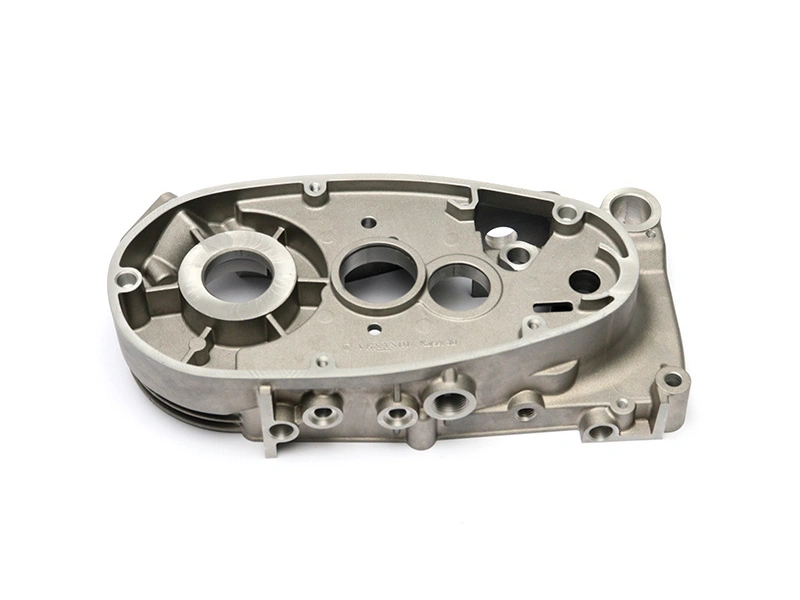
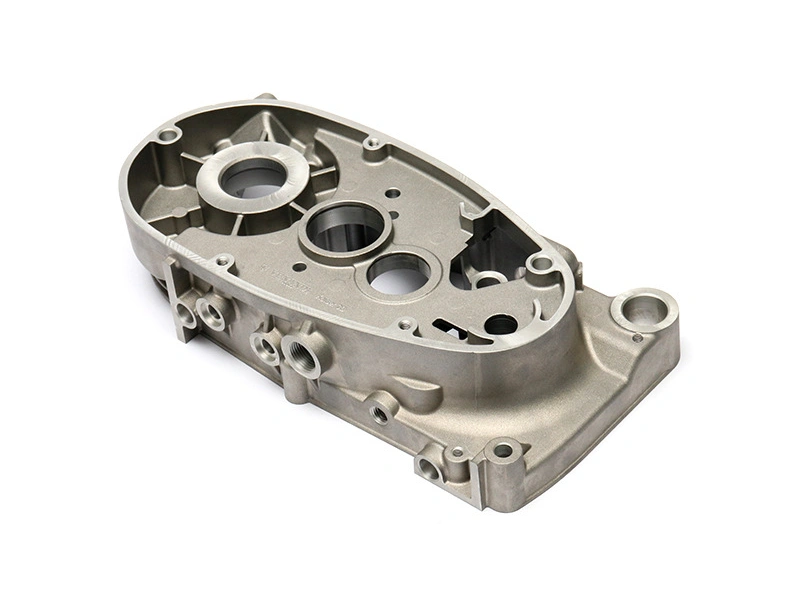
Comece com a Adequação do Processo, Não com o Tamanho do Fornecedor
A primeira pergunta de triagem é se o processo do fornecedor se adequa à geometria e ao requisito acabado. Fundição em areia, fundição por gravidade, fundição sob pressão, fundição de precisão, fundição centrífuga e usinagem a partir de estoque resolvem problemas diferentes. A escolha afeta o ângulo de saída, machos, superfície, transições de parede, quantidade de produção, ferramentaria e custo. Um fornecedor deve ser capaz de explicar por que sua rota proposta se adequa à peça e quais características precisam ser reprojetadas, usinadas ou alteradas no estado de aceitação.
Peça ao fornecedor para identificar as características sensíveis da rota no desenho. Para uma fundição, essas podem incluir paredes longas e finas, bossagens pesadas, machos profundos, fechamentos, cantos remotos, limites de pressão ou faces que serão removidas. A resposta deve descrever o risco de defeito esperado e a evidência proposta. Termos genéricos como “alta qualidade” ou “controle rigoroso” não são úteis a menos que estejam ligados a uma característica, uma etapa do processo e uma medição.
Use uma Matriz de Evidências para Comparar Cotações
Prepare as mesmas perguntas de evidências para cada fornecedor. Peça identificação do material, conceito da ferramenta, fluxo do processo, plano de usinagem, sequência de acabamento, equipamento de inspeção, estado da amostra e controle de alterações. A resposta não precisa revelar receitas internas confidenciais. Deve ser detalhada o suficiente para mostrar quem é responsável por cada requisito e como um resultado com falha será investigado.
| Preocupação do comprador | Evidência do fornecedor | Uso na decisão |
|---|---|---|
| Identidade e condição da liga | Grau especificado, rastreabilidade de lote ou corrida, escopo do certificado | Confirma que o material está sendo comprado conforme especificado |
| Geometria e enchimento | Revisão DFM, plano de partição e machos, observações de teste | Mostra se a rota aborda características sensíveis |
| Interface usinada | Sequência de datum, plano de sobremetal, dispositivo e estado de medição | Separa a variação da fundição do controle da peça acabada |
| Risco interno ou de pressão | Teste definido ou exame interno relacionado ao modo de falha | Evita que a inspeção de superfície seja tratada como prova |
| Mudança na produção | Registros de revisão, histórico da ferramenta, processo de aprovação e contenção | Protege o processo aprovado após o lançamento |
Revise o Controle de Material e Fusão no Nível Adequado
Um certificado de material é útil apenas quando seu escopo e rastreabilidade são claros. Confirme a designação governante, requisito de química ou condição, forma do produto e a relação entre o certificado, corrida ou carga, e o lote entregue. Se o fornecedor mistura retornos, adições ou lingotes comprados, pergunte como o material é identificado e como um resultado fora de especificação é contido. Não peça um número de propriedade sem declarar o processo de fundição e a condição da amostra que tornariam o número significativo.
Para cobre, alumínio, zinco, ferro ou outras ligas, o desenho e a especificação de compra devem identificar quaisquer elementos restritos ou requisitos de mercado. Se o fornecedor propuser um grau alternativo, exija uma comparação controlada com a função que motivou a escolha original. Uma substituição pode alterar a usinabilidade, corrosão, desgaste, resposta térmica ou adequação de um acabamento. O comprador deve aprovar o requisito afetado, não simplesmente o rótulo do material do fornecedor.
As Listas de Equipamentos Precisam de Contexto Operacional
As listas de capacidade são um ponto de partida, não prova de adequação. O tamanho nominal de uma máquina não mostra se o fornecedor tem a ferramenta correta, forno, prática de machos, método de rebarbação, dispositivo de usinagem ou equipamento de inspeção para a peça. Pergunte como uma geometria semelhante é liberada e quais operações são realizadas internamente. Se uma etapa for subcontratada, identifique a responsabilidade, rastreabilidade e caminho de ação corretiva do subcontratado. O objetivo não é coletar uma lista mais longa de máquinas; é entender a rota completa.
A experiência da equipe também importa, mas deve ser demonstrada através da forma como o fornecedor lida com revisão de desenho, teste, não conformidade e mudança. Uma resposta técnica útil nomeia suposições e pede informações ausentes. Ela não promete uma tolerância, acabamento, entrega ou vida útil antes de ver a peça e o requisito de inspeção.
Verifique as Operações a Jusante Antes da Adjudicação
Muitas comparações de fornecedores param no preço da fundição bruta. Isso pode esconder sobremetal de usinagem, rebarbação, rebarbação, limpeza, acabamento, inspeção, embalagem e contenção de sucata. Solicite uma rota de processo do molde até a peça enviada. Se um furo ou face de vedação for funcional, pergunte onde é usinado e a partir de qual datum. Se for necessário um revestimento, pergunte como são controlados o mascaramento, pré-tratamento, espessura e aparência. A rota de pós-usinagem da Neway pode ser revisada como parte desta comparação completa.
A inspeção da peça acabada deve corresponder ao estado do produto. Um relatório dimensional em uma fundição bruta não pode substituir um relatório em uma interface usinada. Um relatório de revestimento não pode substituir um teste de vazamento. Uma aprovação visual não pode mostrar uma condição subsuperficial. Peça ao fornecedor para listar o estado da amostra para cada teste e identificar o equipamento, datum ou dispositivo usado.
Pergunte Como um Fornecedor Aprende com uma Amostra com Falha
Um primeiro teste raramente responde a todas as perguntas de produção. O que importa é se o fornecedor registra o defeito, isola a causa provável, propõe uma correção e verifica a condição alterada. O registro deve identificar a revisão da ferramenta, lote da liga, estado do processo, amostra e resultado da inspeção. Se um canal de alimentação, ventilação, inserção, macho, dispositivo ou acabamento mudar, a nova revisão deve ser visível.
Pergunte o que acontece quando um lote de produção falha após usinagem ou montagem. O fornecedor deve ser capaz de conter o lote afetado, preservar amostras, rastrear operações a montante e a jusante, e concordar sobre a disposição com o comprador. A resposta revela mais sobre a maturidade do processo do que uma reivindicação sem qualificação de zero defeitos.
Prepare um RFQ que Torne as Respostas dos Fornecedores Comparáveis
Inclua o desenho, modelo, revisão, material, quantidade por fase, rota de fundição se limitada, características funcionais, acabamento, embalagem, inspeção e registros necessários. Declare o que o fornecedor pode propor e o que não deve mudar sem aprovação. Separe ferramentaria, blanks fundidos, usinagem, acabamento, inspeção, validação e custo unitário recorrente. Peça suposições sobre machos, linha de partição, sobremetal, dispositivos e manuseio de sucata ou retrabalho.
A rota de fundição de metal da Neway pode ser considerada quando o comprador deseja um escopo de fundição conectado. A comparação importante é a evidência e responsabilidade ligadas à cotação. Um fornecedor que explica a rota contra o desenho dá à equipe de compras uma base melhor do que um fornecedor que apenas repete um material ou nome de máquina.
Leia a Resposta do Fornecedor para Decisões Específicas
Uma resposta útil do fornecedor nomeia a rota de fundição, condição do material, suposições de partição e machos, características sensíveis, estado de usinagem, acabamento, inspeção e etapas subcontratadas. Também deve identificar o que o fornecedor não pode confirmar sem um desenho final ou teste de processo. Esse tipo de resposta de qualificação é mais valioso do que uma lista de máquinas porque mostra se o fornecedor entende os modos de falha do comprador.
Procure evidências mensuráveis ou observáveis, mas não exija números que não tenham um estado de teste definido. Uma tolerância depende do tamanho, geometria, datum, molde, liga e condição de medição. Um resultado de pressão depende da parede acabada, meio de teste, dispositivo, duração e critérios. Um resultado de corrosão depende do fluido, temperatura, exposição, superfície e materiais de contato. Um fornecedor que declara essas condições torna a cotação mais fácil de auditar, mesmo quando o valor final deve esperar por um teste.
Use uma Revisão Técnica para Confirmar a Documentação
Se uma visita ao fornecedor ou revisão técnica remota for possível, use a mesma sequência do RFQ. Comece com o desenho recebido e registro de material, siga a rota da ferramenta e fusão, inspecione a transferência de fundição e usinagem, e depois revise os registros de não conformidade e alterações. Pergunte como o fornecedor identifica uma peça quando ela se move entre fundição, rebarbação, usinagem, acabamento e embalagem. O objetivo é verificar responsabilidade e rastreabilidade, não simplesmente contar equipamentos.
Peça para ver como o desgaste da ferramenta, limpeza de ventilação, verificações de resfriamento e manutenção de dispositivos são registrados. Uma fundição pode ter uma amostra inicial forte e ainda perder o controle se a manutenção for informal. Da mesma forma, um fornecedor de usinagem pode segurar um furo enquanto usa um dispositivo que mascara um deslocamento da fundição. A revisão técnica deve seguir o risco real da peça de uma operação para a próxima.
Compare o Preço com o Trabalho Necessário para Controlar o Risco
Um preço baixo de fundição pode excluir ferramentaria, sobremetal de usinagem, acabamento, inspeção, peças de amostra ou contenção. Um preço mais alto pode incluir operações que o comprador não precisa. Peça a cada fornecedor que detalhe a rota para que o comprador possa decidir deliberadamente. Separe custo de ferramenta e engenharia, fundição bruta, rebarbação e limpeza, usinagem, acabamento, inspeção, embalagem, aprovação de amostra e manutenção. Isso também torna futuras mudanças de design mais fáceis de precificar.
Considere o custo de uma característica com falha, não apenas o custo de uma operação extra. Mover um canal de alimentação para longe de uma face de vedação pode reduzir o retrabalho, mesmo que aumente o trabalho de rebarbação. Usinar um furo a partir de um datum estável pode custar mais do que deixá-lo fundido, mas pode proteger a montagem. Um teste de superfície ou vazamento pode custar mais do que a inspeção visual, mas responde a um modo de falha que de outra forma apareceria no cliente. O fornecedor deve descrever a troca para que a engenharia possa escolher o controle certo.
Não Trate Amostras Não Comparáveis como Prova
Amostras de fornecedores diferentes só são comparáveis quando a revisão da peça, material, rota de fundição, estado de usinagem, acabamento e método de inspeção estão alinhados. Um fornecedor pode mostrar uma peça usinada e revestida enquanto outro mostra um blank fundido. Um pode usar uma ferramenta de produção enquanto outro usa um padrão temporário. Peça a cada candidato que rotule o estado da amostra e as evidências incluídas. Uma amostra de melhor aparência não é automaticamente um processo melhor se foi preparada sob um limite de aceitação diferente.
Quando um fornecedor propõe um processo alternativo, compare a peça acabada e a rota total. Um processo de fundição diferente pode alterar ferramentaria, superfície, estrutura interna, ângulo de saída, machos, economia de quantidade e usinagem. Se a mudança de rota for aceitável, documente o novo requisito e evidência de aprovação. Não permita que uma substituição de processo entre apenas através de uma comparação de preço unitário.
Defina Portões de Qualificação Antes da Adjudicação
Use portões em etapas que correspondam ao programa. O primeiro portão confirma adequação da rota e suposições de desenho. O próximo confirma conceito de ferramenta, material e plano de amostra. Um portão posterior confirma o teste físico, usinagem acabada, acabamento e inspeção. O portão de produção confirma rastreabilidade, manutenção, controle de mudanças, embalagem e registros recorrentes. Nem todo projeto precisa da mesma documentação, mas cada requisito deve ter um responsável e um ponto em que é aprovado.
A rota de ferramentaria e matrizaria da Neway pode ser revisada se espera-se que o fornecedor de fundição seja responsável pelo design da ferramenta e teste. O comprador também deve considerar os controles de material de fundição e o escopo de pós-processo ao comparar uma rota completa do fornecedor.
Perguntas de RFQ que Produzem uma Comparação Defensável
Pergunte quais informações estão faltando, qual processo é proposto, quais características são de alto risco, o que está incluído na ferramentaria, onde ocorre a usinagem, qual acabamento é usado, quais testes estão incluídos, como os lotes são identificados e como as mudanças são aprovadas. Peça suposições por escrito e exija que alternativas nomeiem o requisito de desenho afetado. Inclua quantidade por lançamento e fase de produção para que o fornecedor possa explicar a economia de ferramentaria e processo sem inventar uma promessa universal de produção.
Um candidato que responde claramente a essas perguntas dá ao comprador uma base para negociação e ações corretivas posteriores. A decisão permanece específica do projeto, mas a comparação se torna justa porque cada fornecedor é julgado na mesma definição de peça e evidências.
Pergunte Quem é Responsável pela Decisão Técnica
Um fornecedor pode coordenar várias empresas, mas o comprador ainda deve saber quem é responsável por cada decisão técnica. Identifique a organização responsável pelo design da ferramenta, aprovação de material, fundição, rebarbação, usinagem, acabamento, teste, embalagem e ação corretiva. Se o processo for dividido entre locais, o lote e a revisão devem permanecer identificáveis em cada transferência.
A propriedade técnica é especialmente importante quando um defeito aparece após uma operação a jusante. Um poro exposto pela usinagem pode se originar na fundição; uma rebarba pode se originar na operação de corte; uma mancha pode se originar na limpeza ou acabamento. O fornecedor principal deve preservar as evidências e coordenar a resposta em vez de pedir ao comprador para resolver a transferência sozinho.
Avalie Como a Informação Ausente é Tratada
Boa comunicação do fornecedor nomeia suposições e pede informações ausentes de desenho, material, quantidade ou teste. Ela distingue o que pode ser decidido do que precisa de um teste. Esse comportamento importa porque os projetos de fundição geralmente começam com um modelo incompleto ou uma montagem em mudança. Um fornecedor que adivinha silenciosamente pode criar uma primeira cotação baixa e uma mudança maior mais tarde.
Peça ao fornecedor para devolver um desenho marcado em vez de uma declaração geral. A marcação deve mostrar partição, machos, canais de alimentação, ventilação, datums de usinagem, zonas de acabamento e pontos de inspeção. Também deve identificar características que não podem ser confirmadas até que uma ferramenta ou amostra exista. Isso dá à engenharia uma revisão focada e permite que a compra precifique o mesmo escopo.
Revise o Escopo da Ferramenta, Usinagem e Acabamento Juntos
A ferramentaria afeta a fundição; a fundição afeta o sobremetal de usinagem; a usinagem afeta o acabamento; e o acabamento afeta a montagem e inspeção. Uma resposta do fornecedor deve mostrar essa sequência. Se a ferramenta tiver um deslizante perto de um furo usinado, revise tanto a marca do deslizante quanto a localização do furo. Se um revestimento seguir o tamboreamento, revise a limpeza e a retenção de mídia. Se uma fundição estiver relacionada à pressão, revise a remoção de sobremetal e o estado final do teste.
As rotas de pós-usinagem e pós-processo da Neway podem ser consideradas quando se espera que um fornecedor de fundição entregue uma peça acabada. A cotação deve dizer qual organização controla o desenho e o plano de aceitação através dessas operações.
Verifique a Capacidade Contra a Peça, Não uma Lista de Máquinas
A capacidade deve incluir disponibilidade de ferramenta, prática de forno ou carga, célula de fundição, rebarbação, dispositivos de usinagem, linha de acabamento, inspeção e embalagem. Um fornecedor pode ter tamanho de máquina suficiente, mas não tempo controlado, acesso à inspeção ou suporte de manutenção suficientes para a peça. Pergunte como a quantidade de lançamento e a quantidade de produção são acomodadas e qual operação se torna a etapa limitante.
Não transforme uma resposta de capacidade em uma promessa de entrega sem suporte. O cronograma depende da liberação do desenho, design da ferramenta, material, teste, correções, aprovação de acabamento e inspeção. Solicite suposições de cronograma e identifique quais decisões do cliente podem mover a data. Isso dá a ambos os lados um limite comercial realista.
Registre a Decisão de Adjudicação
Mantenha a matriz de evidências, DFM marcado, perguntas técnicas, revisão da cotação, estado da amostra e desvios aprovados com o registro de adjudicação. Anote por que a rota selecionada se adequa à peça e quais evidências permanecem em aberto. Se o fornecedor mais tarde propuser uma liga, ferramenta, máquina ou subcontratado diferente, compare com este registro. O comprador então tem uma linha de base rastreável para aprovação de mudanças.
Resumo do Comprador
Os fornecedores de peças fundidas devem ser comparados por adequação do processo, controle de material, propriedade a jusante, evidência de inspeção, rastreabilidade e resposta a mudanças. A cotação mais forte não é automaticamente a mais longa ou mais barata; é aquela que torna os riscos e o estado de aceitação da peça visíveis.
Use uma matriz de evidências e um RFQ controlado para cada candidato. Isso permite que engenharia, qualidade e compras julguem os mesmos requisitos antes de um compromisso de ferramenta ou produção ser feito.
FAQ
