
Projeto de Dispositivo CNC para Fundições Usinadas: Decisões de Referência, Suporte e Controle de Fi...
O projeto de dispositivo CNC para fundições usinadas deve localizar uma peça a partir de superfícies que contêm saída normal, textura, variação de linha de partição e distorção local, e depois mantê-la contra as forças de corte sem dobrar a geometria que está sendo usinada. A precisão de posicionamento da máquina não pode corrigir uma peça que balança em pele fundida não controlada, desliza contra cavacos ou retorna após a liberação do grampo.
O dispositivo deve restringir os seis graus de liberdade exigidos com o menor número de contatos confiáveis, apoiar as reações de corte próximas ao caminho de carga e preservar o acesso para ferramentas, cavacos e inspeção. Também deve aceitar a variação aprovada de múltiplas cavidades ou lotes de fundição. Um alojamento que se ajusta firmemente a uma amostra selecionada pode rejeitar ou distorcer a produção normal.
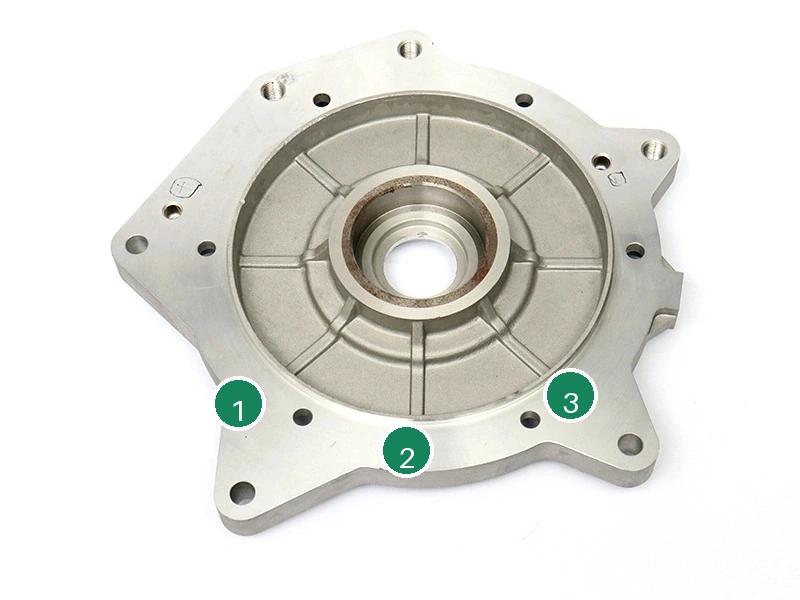
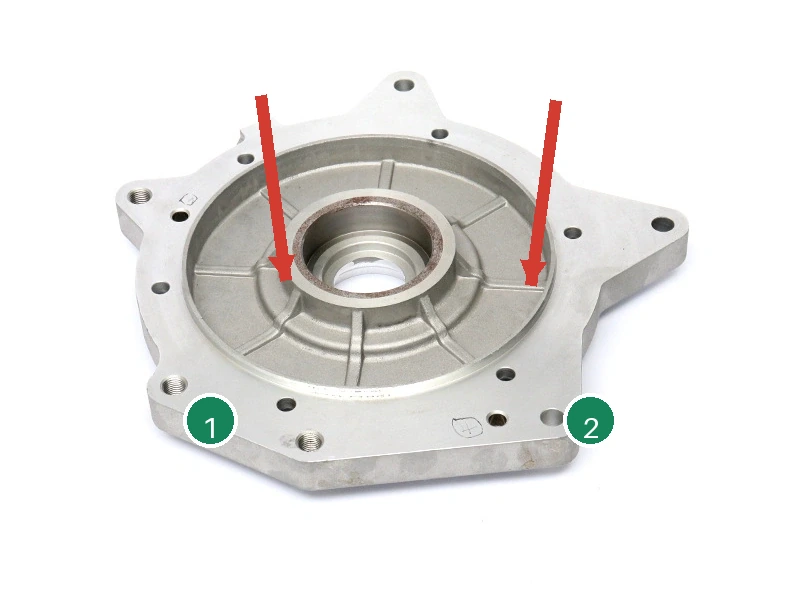
As imagens mostram uma carcaça fundida complexa em duas vistas. Elas apoiam a discussão de possíveis almofadas de localização, aberturas e limites de acesso do grampo, mas não mostram o dispositivo real nem comprovam qualquer resultado de usinagem.
Por que um dispositivo de fundição difere de um dispositivo de tarugo
O material de tarugo frequentemente fornece faces externas usinadas ou controladas que podem ser assentadas contra elementos amplos do dispositivo. Uma fundição pode incluir saída, marcas de remoção de rebarbas, marcas de ejetor, restos de canais, pele fundida variável e movimento de parede devido à solidificação. Um contato amplo do alojamento pode, portanto, tocar diferentes pontos altos de uma peça para a próxima. O excesso de restrição força a fundição a se conformar ao dispositivo e libera essa tensão após a usinagem.
Um dispositivo de fundição normalmente usa alvos de referência ou almofadas intencionais, em vez de assumir que toda a superfície CAD nominal está presente. A folga em torno de características fundidas não localizadas deve incluir a variação de processo aprovada. Os suportes devem suportar as cargas de corte sem se tornarem localizadores não planejados. Os grampos precisam assentar a peça consistentemente, não achatá-la.
Entrada do dispositivo | Tendência do tarugo | Preocupação específica da fundição |
|---|---|---|
Superfície inicial | Serrada ou previamente usinada | Saída, textura, rebarbas e pontos altos locais |
Variação de forma | Margem de estoque e retilineidade | Variação de cavidade, lote, retração e empenamento |
Método de contato | Mandíbulas largas ou paralelos podem funcionar | Alvos discretos e alívio são frequentemente mais seguros |
Resposta do grampo | Seção sólida geralmente resiste à carga local | Paredes finas podem defletir e retornar |
Risco de cavaco | Superfícies de contato conhecidas | Bolsas fundidas podem prender cavacos sob carga posterior |
O projeto do dispositivo deve ser revisado com o processo de fundição antes da liberação da ferramenta. Adicionar pequenas almofadas de referência fundidas, bossas de suporte locais ou margem de usinagem pode simplificar a localização de forma mais confiável do que construir compensação complexa em um dispositivo após a chegada das amostras.
Como traduzir referências funcionais em contatos de dispositivo
O sistema de referência do desenho define como os requisitos são interpretados; o dispositivo cria contatos físicos que aproximam ou estabelecem esse sistema durante a usinagem. Os dois estão relacionados, mas não são automaticamente idênticos. Um plano primário pode ser simulado por três alvos separados, um secundário por dois alvos e um terciário por um alvo em um esquema clássico 3-2-1. Os locais de contato devem maximizar a estabilidade, evitando paredes flexíveis, linhas de partição e zonas de corte variáveis.
Os alvos de referência precisam de tamanho e localização controlados. Um botão muito pequeno pode cravar na pele fundida áspera ou assentar sobre uma inclusão local; uma almofada grande pode atravessar a variação de forma e causar excesso de restrição. Botões de descanso endurecidos substituíveis podem estabilizar o desgaste, mas a fundição deve apresentar consistentemente material aceitável nesses pontos. A acessibilidade dos alvos também importa para limpeza e calibração do dispositivo.
Função do contato | Pergunta de projeto | Sinal de falha |
|---|---|---|
Três pontos primários | Eles estão separados e em geometria rígida? | Balanço, achatamento do grampo ou usinagem inclinada |
Dois pontos secundários | A saída e a variação fundida mudam o contato? | A peça se desloca lateralmente por cavidade ou lote |
Para terciário | Canal/corte ou rebarba podem alcançar o batente? | Posição axial variável |
Ponto de suporte | Ele suporta carga sem localizar? | A peça levanta dos localizadores reais |
Contato do grampo | A reação passa pelo suporte? | Deflexão da parede ou deslizamento do localizador |
Use verificação azul, filme de pressão, calibrador de lâminas ou evidência de sensor, conforme apropriado, para confirmar o assentamento durante o desenvolvimento. Um switch de presença de peça prova a presença, não o contato correto em cada referência. Quando grampos automatizados são usados, a confirmação de pressão não prova que a fundição estava livre de cavacos ou assentada contra os alvos pretendidos.
Como escolher almofadas fundidas, referências pré-usinadas e suportes
Almofadas fundidas podem localizar a primeira operação quando sua posição, planeza, saída e corte são projetados para contato de dispositivo. Elas devem ser robustas o suficiente para suportar manuseio e separadas de superfícies cosméticas ou funcionais. Se o processo de fundição não puder manter a relação exigida, uma operação preliminar pode criar referências usinadas para trabalho de precisão subsequente.
Botões de descanso sob nervuras rígidas ou bossas suportam forças de corte melhor do que contatos sob peles não suportadas. Suportes fixos devem permanecer ligeiramente afastados ou compartilhar um plano controlado para não substituir localizadores primários. Suportes flutuantes ou hidráulicos podem avançar após a peça ser localizada, travar com baixa perturbação e resistir às cargas de corte. Sua sequência, força de contato e repetibilidade de travamento precisam de qualificação.
O recurso de usinagem em pós-usinagem CNC para ajuste de montagem explica por que as interfaces finais geralmente precisam de usinagem controlada. Os contatos do dispositivo devem ser selecionados a partir da mesma relação funcional, não de qualquer parede fundida que seja mais fácil de alcançar.
Como a força do grampo e o caminho de reação distorcem fundições finas
Um grampo aplica força para assentar e resistir à peça. Se sua reação não passar por um localizador ou suporte, a fundição dobra entre os contatos. A ferramenta então usina a forma defletida. Medições no dispositivo podem parecer corretas; após soltar, o retorno elástico muda a planeza, a posição do furo ou a relação da face de vedação.
Use a força mínima que evita movimento sob a pior carga de corte crível, com margem estabelecida por teste. Coloque o contato do grampo sobre nervuras, bossas ou seções suportadas. Espalhe o contato quando a indentação local for possível, mas evite almofadas grandes que atravessem superfícies fundidas variáveis. As configurações de pressão hidráulica devem ser convertidas em força real através da área do cilindro e da geometria do mecanismo; pressão igual não significa força igual em diferentes posições de alavanca.
Problema do grampo | Como aparece | Verificação |
|---|---|---|
Carga em parede não suportada | A superfície se move quando o grampo fecha | Indicador de deslocamento ou digitalização sob força escalonada |
Sequência de grampos desigual | A peça assenta de forma diferente por operador | Tentativa de sequência e confirmação de contato |
Pressão hidráulica excessiva | Boas dimensões no dispositivo, forma ruim em estado livre | Medir condições fixadas e liberadas |
Grampo na saída | Deslizamento lateral enquanto a força aumenta | Marcas de contato e estudo de deslocamento |
Desgaste do dispositivo | Força crescente ou assentamento diferente | Inspeção de contato e registro de calibração |
A estratégia de corte faz parte do carregamento do dispositivo. Desbaste pesado, cortes interrompidos e ferramentas de longo alcance criam diferentes direções de força. Simule ou teste a direção relevante em vez de validar apenas o fechamento do grampo. Mudanças no caminho da ferramenta que aumentam a força devem acionar revisão do dispositivo, mesmo que o desenho da peça não mude.
Como a primeira operação cria referências confiáveis para etapas posteriores
A primeira operação frequentemente converte referências fundidas variáveis em planos, furos ou furos usinados controlados para configurações posteriores. Essas características devem ser suficientemente separadas, rígidas e acessíveis para localizar a próxima operação. Suas tolerâncias devem incluir a relação com a geometria funcional original e variação de estoque suficiente para limpar todas as superfícies necessárias.
A operação dois deve contatar as referências acabadas sem cavacos, rebarbas ou revestimento. Use alívio ao redor das áreas sem contato e forneça escape de cavacos. Se um furo se tornar uma característica de localização, defina se um pino redondo e um pino diamante são usados para evitar excesso de restrição devido ao espaçamento dos furos. Se dois furos controlam características coaxiais, considere localizar a partir de um eixo estabelecido e uma característica de orientação, em vez de forçar ambos em pinos rígidos completos.
Elemento de transferência | Requisito da operação um | Controle da operação dois |
|---|---|---|
Face primária | Plana, limpa e relacionada à distribuição de estoque | Três contatos estáveis e alívio de cavacos |
Furo de localização redondo | Tamanho e posição adequados para encaixe do pino | Desgaste e inserção controlados do pino |
Furo/ranhura de orientação | Relação com o eixo primário estabelecida | Pino diamante ou batente direcional |
Almofada de referência temporária | Estoque e rigidez suficientes | Estágio de remoção e inspeção final definidos |
Identidade da peça | Cavidade/lote e orientação mantidas | Poka-yoke evita carregamento reverso |
A pilha de tolerâncias deve alocar erro de fundição para primeira operação, erro de usinagem da primeira operação, erro de transferência do dispositivo, erro de usinagem da segunda operação e incerteza de inspeção. Citar apenas a repetibilidade da máquina ignora as relações dominantes.
Como acomodar variação de cavidade, lote e revisão de peça
Meça fundições representativas de cada cavidade e vários lotes antes de congelar as folgas do alojamento. Revise os envelopes de material máximo, deslocamento de linha de partição, variação de corte, marcas de ejetor e empenamento. A folga deve evitar contato não intencional, mantendo suporte e acesso de ferramenta suficientes. Um dispositivo muito apertado cria falsos rejeitos ou distorção do grampo; um muito aberto pode permitir cavacos, orientação errada ou vibração não suportada.
Use poka-yoke de presença de peça e orientação para características assimétricas, mas valide a lógica do sensor contra peças quebradas, com excesso de rebarbas e mal carregadas. Compensações específicas de cavidade podem ocultar variação upstream e criar complexidade de manutenção; use-as apenas com uma estratégia de controle aprovada e evidência de que a peça permanece funcionalmente intercambiável.
Uma revisão de fundição que move nervuras, saídas, canais ou ejetores pode afetar o contato do dispositivo, mesmo quando as dimensões usinadas permanecem inalteradas. A revisão de mudança deve comparar o modelo de folga do dispositivo e o teste físico. O fornecedor de fundição sob pressão de alumínio deve fornecer os dados de variação necessários para esta revisão, em vez de uma única amostra nominal.
Como qualificar a repetibilidade do dispositivo e o limite de medição
A qualificação do dispositivo deve separar a repetibilidade do carregamento da variação normal de peça para peça e do erro de inspeção. Um estudo de carga repetida usa a mesma peça representativa, remove e recarrega através do ciclo completo de grampo e mede características sensíveis à localização do dispositivo. Um estudo com várias peças testa se o dispositivo aceita a variação aprovada da fundição sem mudar relações ou criar distorção.
Meça a peça liberada quando o desenho se aplica em estado livre. A sondagem no dispositivo pode apoiar o controle de processo, mas pode ocultar a deformação do grampo. A inspeção por CMM deve usar o sistema de referência do desenho e um alinhamento documentado. Orientação sobre máquinas de medição por coordenadas apoia o planejamento de inspeção, mas a qualificação do dispositivo ainda precisa do estudo de carga.
A precisão da usinagem CNC para peças fundidas sob pressão também depende do estoque e da estabilidade do dispositivo, portanto a melhoria dimensional não pode ser atribuída apenas à máquina.
Teste de qualificação | O que isola | Pergunta para liberação |
|---|---|---|
Calibração do dispositivo vazio | Posição do localizador e linha de base de desgaste | O dispositivo foi construído conforme o projeto? |
Carga repetida, uma peça | Carregamento, assentamento e repetibilidade do grampo | A mesma peça retorna consistentemente? |
Varredura de força do grampo | Limite de distorção e deslizamento | Qual janela de força é estável? |
Múltiplas cavidades/lotes | Interação da variação da peça | A variação normal da fundição se encaixa? |
Desafio de cavaco | Risco de limpeza e falso assentamento | A produção pode detectar e prevenir cavacos presos? |
Teste de carga de ferramenta | Suporte dinâmico e adequação do grampo | A peça se move durante o corte real? |
A análise do sistema de medição deve ser realizada no método de inspeção usado para liberação. A repetibilidade do dispositivo e a repetibilidade do medidor são contribuições diferentes. Um baixo resultado de GRR não prova que a fixação é estável, e um dispositivo estável não torna um método de medição incapaz aceitável.
Comparação hipotética de dispositivo para uma carcaça de parede fina
Considere uma carcaça fundida hipotética que inicialmente assenta em um alojamento contornado amplo. Amostras iniciais se encaixam, mas fundições posteriores balançam em pontos altos variáveis. Grampos hidráulicos puxam as paredes para dentro do alojamento. Uma face de vedação é usinada plana enquanto fixada e distorce após a liberação. A equipe preserva amostras e compara padrões de contato em vez de aumentar a pressão do grampo.
Um conceito revisado usa três botões primários em almofadas fundidas rígidas, dois alvos laterais, um batente axial e suportes flutuantes de baixa força sob a zona de corte. Os grampos reagem sobre nervuras suportadas. A operação um usina uma face e duas características de localização; a operação dois usa essa face, um pino redondo e um pino diamante. Estudos de carga repetida, cavidade/lote e estado livre determinam se a rota é aceitável.
Este cenário ilustra apenas a lógica de fixação. Não afirma que a carcaça mostrada usa este dispositivo ou que qualquer tolerância foi alcançada.
O que os compradores devem incluir em um RFQ de dispositivo de fundição
Forneça modelos 3D da fundição e da peça acabada, desenhos 2D, esquema de referência, dados de variação de cavidade e lote, processo de fundição, estoque de usinagem, características críticas, volume esperado, envelope da máquina, necessidade de automação, plano de inspeção e requisitos de controle de mudança. Peça ao fornecedor que retorne o esquema de localização, lógica de suporte e grampo, sequência de operações, suposições de folga e plano de qualificação.
Para usinagem CNC integrada, a cotação deve distinguir custo de projeto/construção do dispositivo, prova, componentes de desgaste sobressalentes, manutenção e propriedade. Deve identificar se uma família de dispositivos suporta todas as cavidades e revisões ou se variantes controladas são necessárias.
Item de revisão do fornecedor | Evidência a solicitar | Sinal de risco |
|---|---|---|
Conceito de localização | Contatos nomeados e graus de liberdade restritos | "Ajusta-se ao CAD nominal" sem estudo de variação |
Caminho do grampo | Reação através de geometria rígida suportada | Força alta usada para eliminar balanço |
Transferência de operação | Criação de referência e orçamento de erro | Repetibilidade da máquina citada como tolerância da peça |
Capacidade de variação | Envelope de cavidade/lote e folga do alojamento | Dispositivo provado com uma fundição selecionada manualmente |
Qualificação | Carga repetida, força, cavaco e testes de estado livre | Apenas uma primeira peça aceitável |
Manutenção | Pontos de desgaste, calibração e plano de sobressalentes | Sem padrão de vida do localizador ou limpeza |
Um dispositivo de fundição bem-sucedido não força cada peça a corresponder ao CAD nominal. Ele aceita variação de fundição definida, cria uma relação de referência estável e permite que as forças de usinagem passem para o dispositivo sem alterar o componente liberado.
Como as decisões do dispositivo afetam o custo do ciclo e a manutenção de longo prazo
O custo do dispositivo não é apenas a fatura de projeto e construção. Tempo de carregamento, limpeza de cavacos, sequência de grampos, verificações de sonda, acesso de ferramenta, substituição de componentes de desgaste, calibração e recuperações de uniões incorretas influenciam cada lote de produção. Um dispositivo de desenvolvimento altamente ajustável pode acelerar as primeiras amostras, mas exigir muito julgamento do operador para produção repetida. Um dispositivo dedicado pode encurtar o tempo de ciclo, mas deve permanecer tolerante à variação aprovada de cavidade e lote.
Os compradores devem perguntar quais contatos são substituíveis, como sua posição é restaurada, como os grampos são reparados sem perturbar os localizadores e qual referência verifica o dispositivo após a manutenção. Botões ou pinos sobressalentes são úteis apenas quando sua tolerância de fabricação e método de instalação preservam o quadro qualificado. Uma colisão do dispositivo requer inspeção de todo o caminho de carga, não apenas substituir o grampo visivelmente dobrado.
Item do ciclo de vida | Efeito de custo ou qualidade | Controle necessário |
|---|---|---|
Carregamento manual | Tempo do operador e variação de orientação | Poka-yoke, acesso claro e sequência definida |
Limpeza de cavacos | Tempo de ciclo sem corte e falso assentamento | Alívio, evacuação e método de limpeza verificado |
Componentes de desgaste | Desvio gradual da referência | Limite de vida, verificação mestre e substituição controlada |
Serviço hidráulico | Mudança de força e sequência | Validação de força e deslocamento pós-serviço |
Revisão da peça | Conflito de folga ou contato | Revisão digital de interferência mais teste físico |
Armazenamento do dispositivo | Corrosão, impacto ou calibração perdida | Armazenamento protegido e verificação de reinício |
As cotações devem separar fixação de protótipo, dispositivo de produção, peças sobressalentes e validação para que os compradores possam comparar escopos equivalentes. O preço inicial mais baixo do dispositivo pode ser caro quando cada pedido repetido requer calços manuais, indicação extensa ou classificação de fundições que deveriam caber no envelope aprovado.
Os registros de produção de longo prazo devem vincular a identificação e revisão do dispositivo ao programa de usinagem, configurações de grampo, status de calibração e lotes afetados. Essa rastreabilidade torna as tendências dimensionais acionáveis: a engenharia pode ver se uma mudança segue uma cavidade de fundição, ferramenta de corte, evento de manutenção do dispositivo ou método de inspeção, em vez de tratar toda variação como comportamento aleatório da máquina.
Perguntas frequentes
Como os alvos de referência devem ser colocados em superfícies fundidas variáveis?
Como os grampos podem distorcer uma fundição de parede fina durante a usinagem?
Quando um dispositivo deve usar suportes flutuantes sob uma carcaça fundida?
Como as referências da primeira operação devem ser transferidas para configurações posteriores?
Quais testes qualificam um dispositivo CNC antes de usinar um lote de produção?
