
Estrutura de exoesqueleto de robô: T6 e assentos de 0,02 mm
Com 320 × 180 × 90 mm e 1,2–1,8 kg, uma estrutura de exoesqueleto de robô parece uma carcaça comum até os assentos de articulação entrarem no desenho. Esses assentos seguram ±0,02 mm, com planeza de 0,03 mm, e a estrutura tem de chegar a 400 MPa depois do T6. O gás da parede de 1,5 mm limita o T6. A distorção da têmpera limita os assentos. A camada de MAO (anodização por arco) limita os ajustes. A ordem da rota e quatro portões deram conta dos três, e não um processo mais rígido. A fundição sob pressão de alumínio define a forma; os portões decidem a liberação.
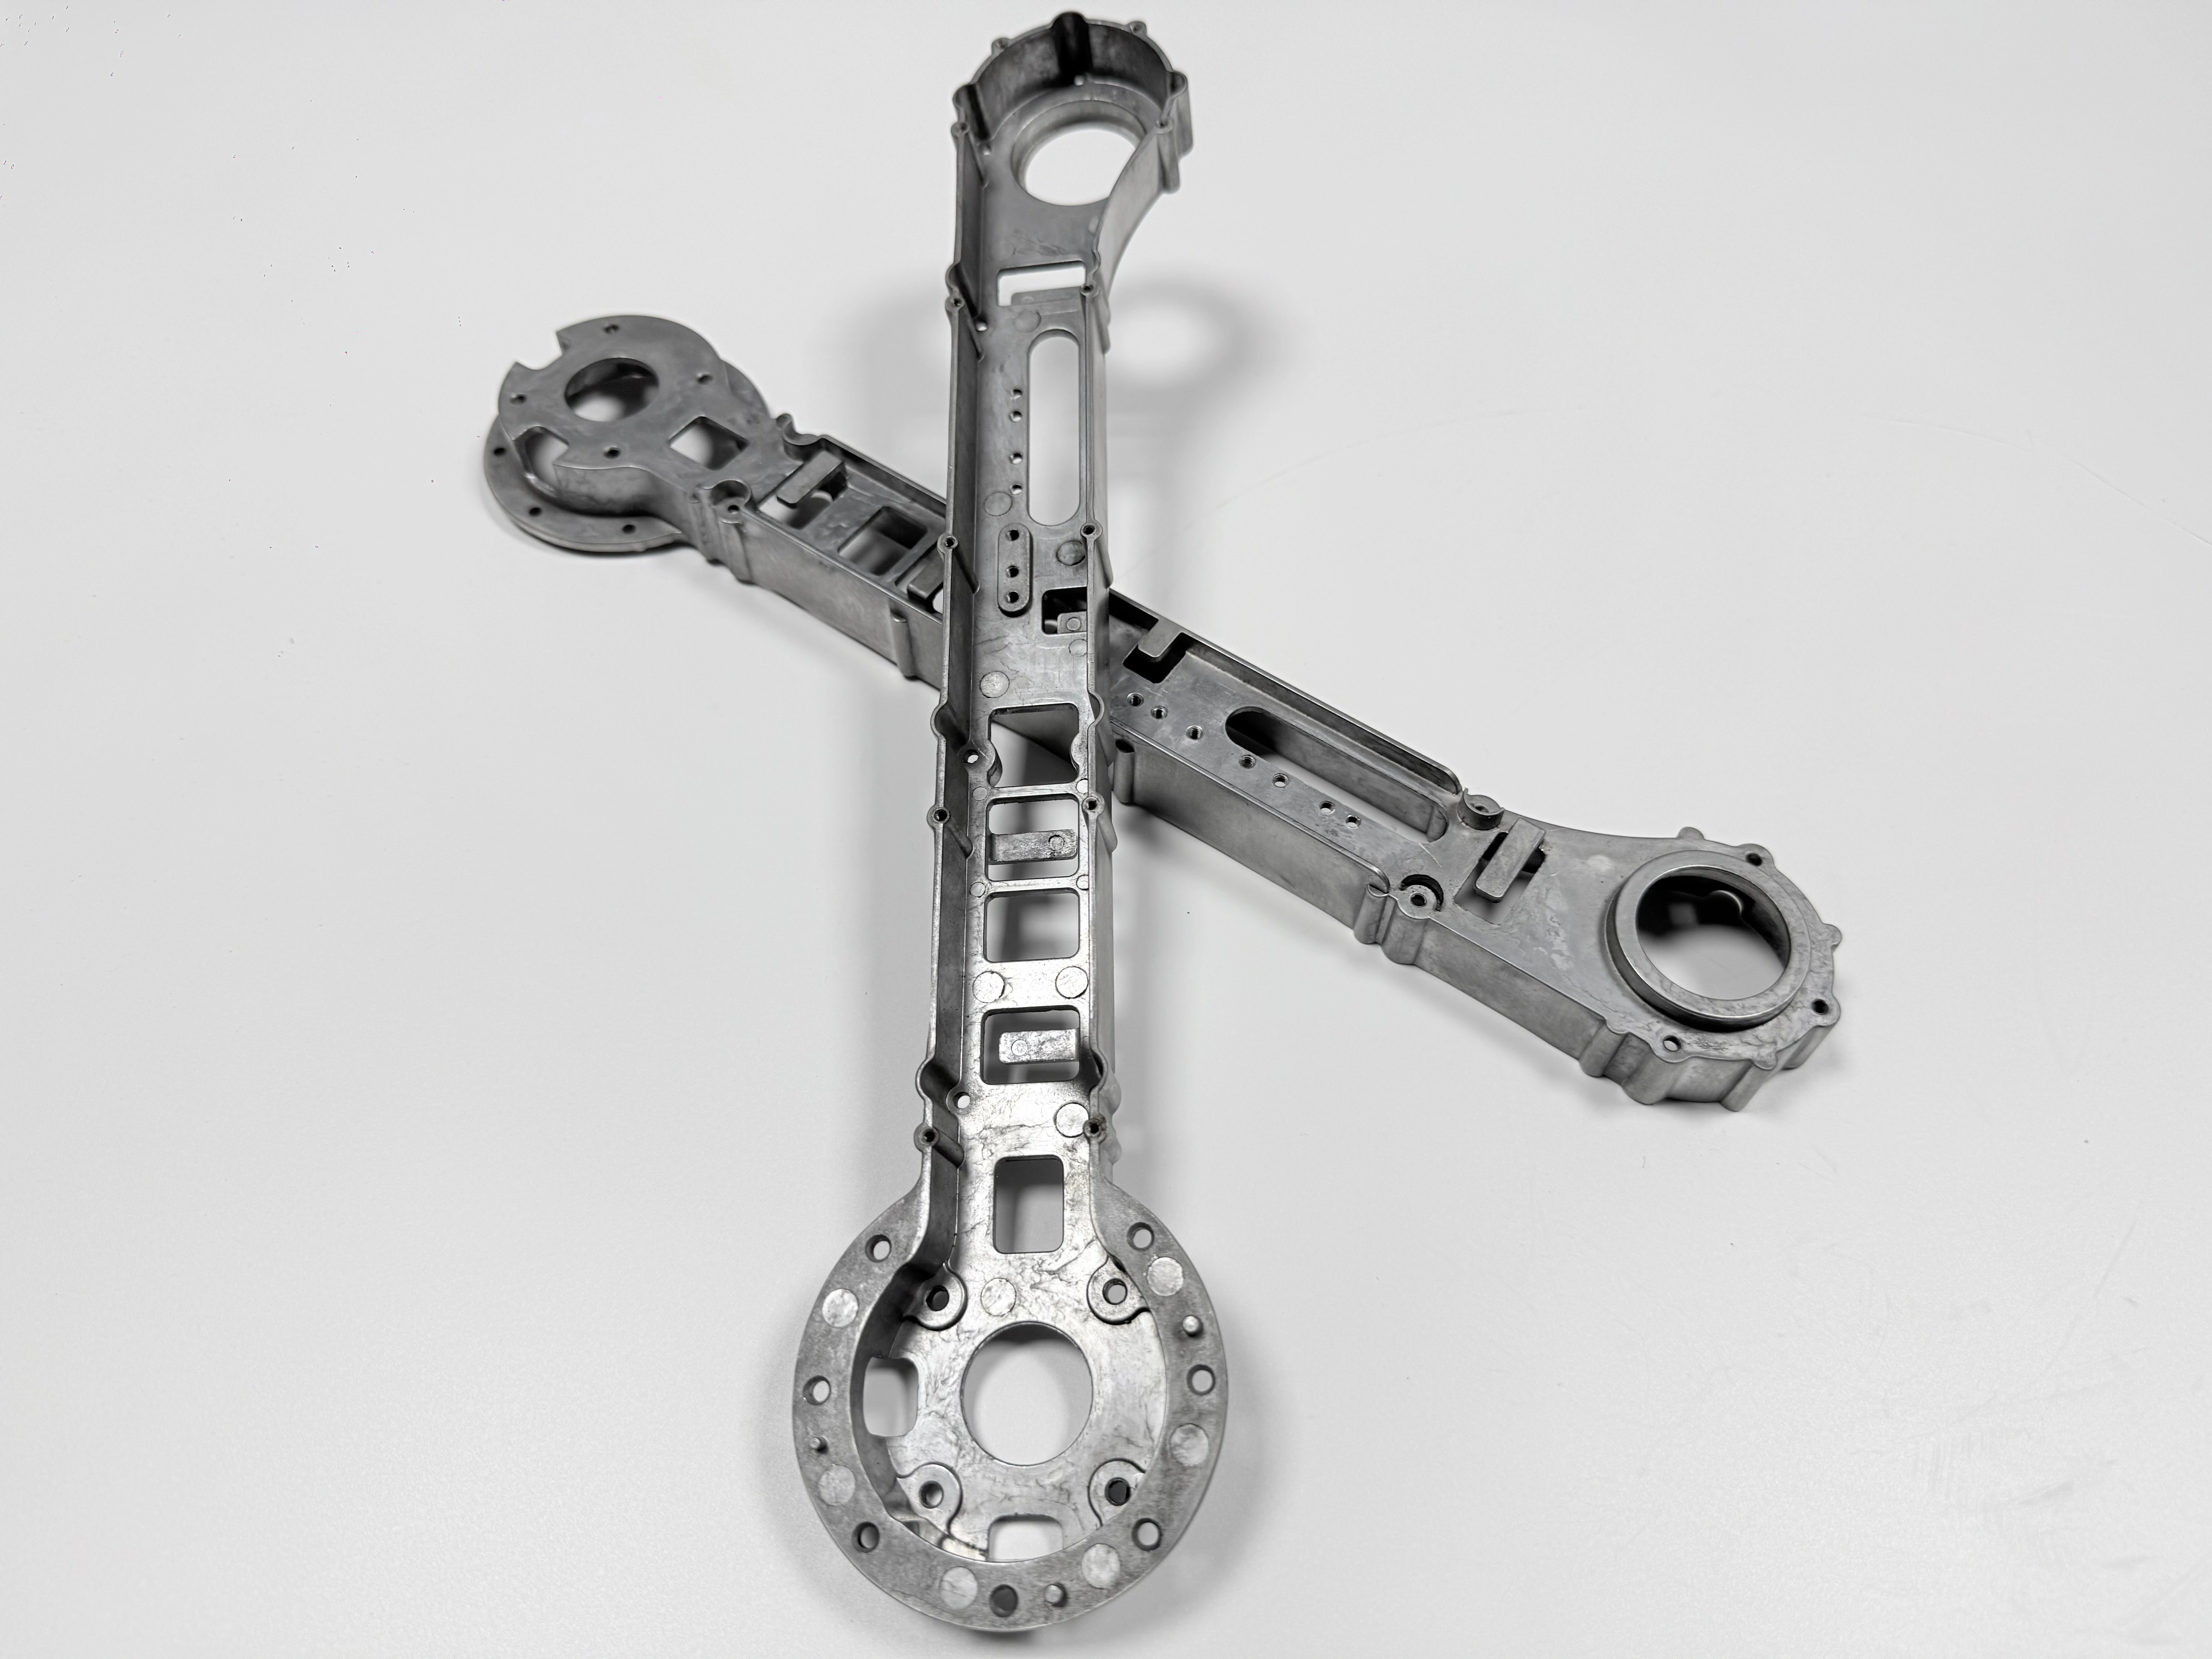
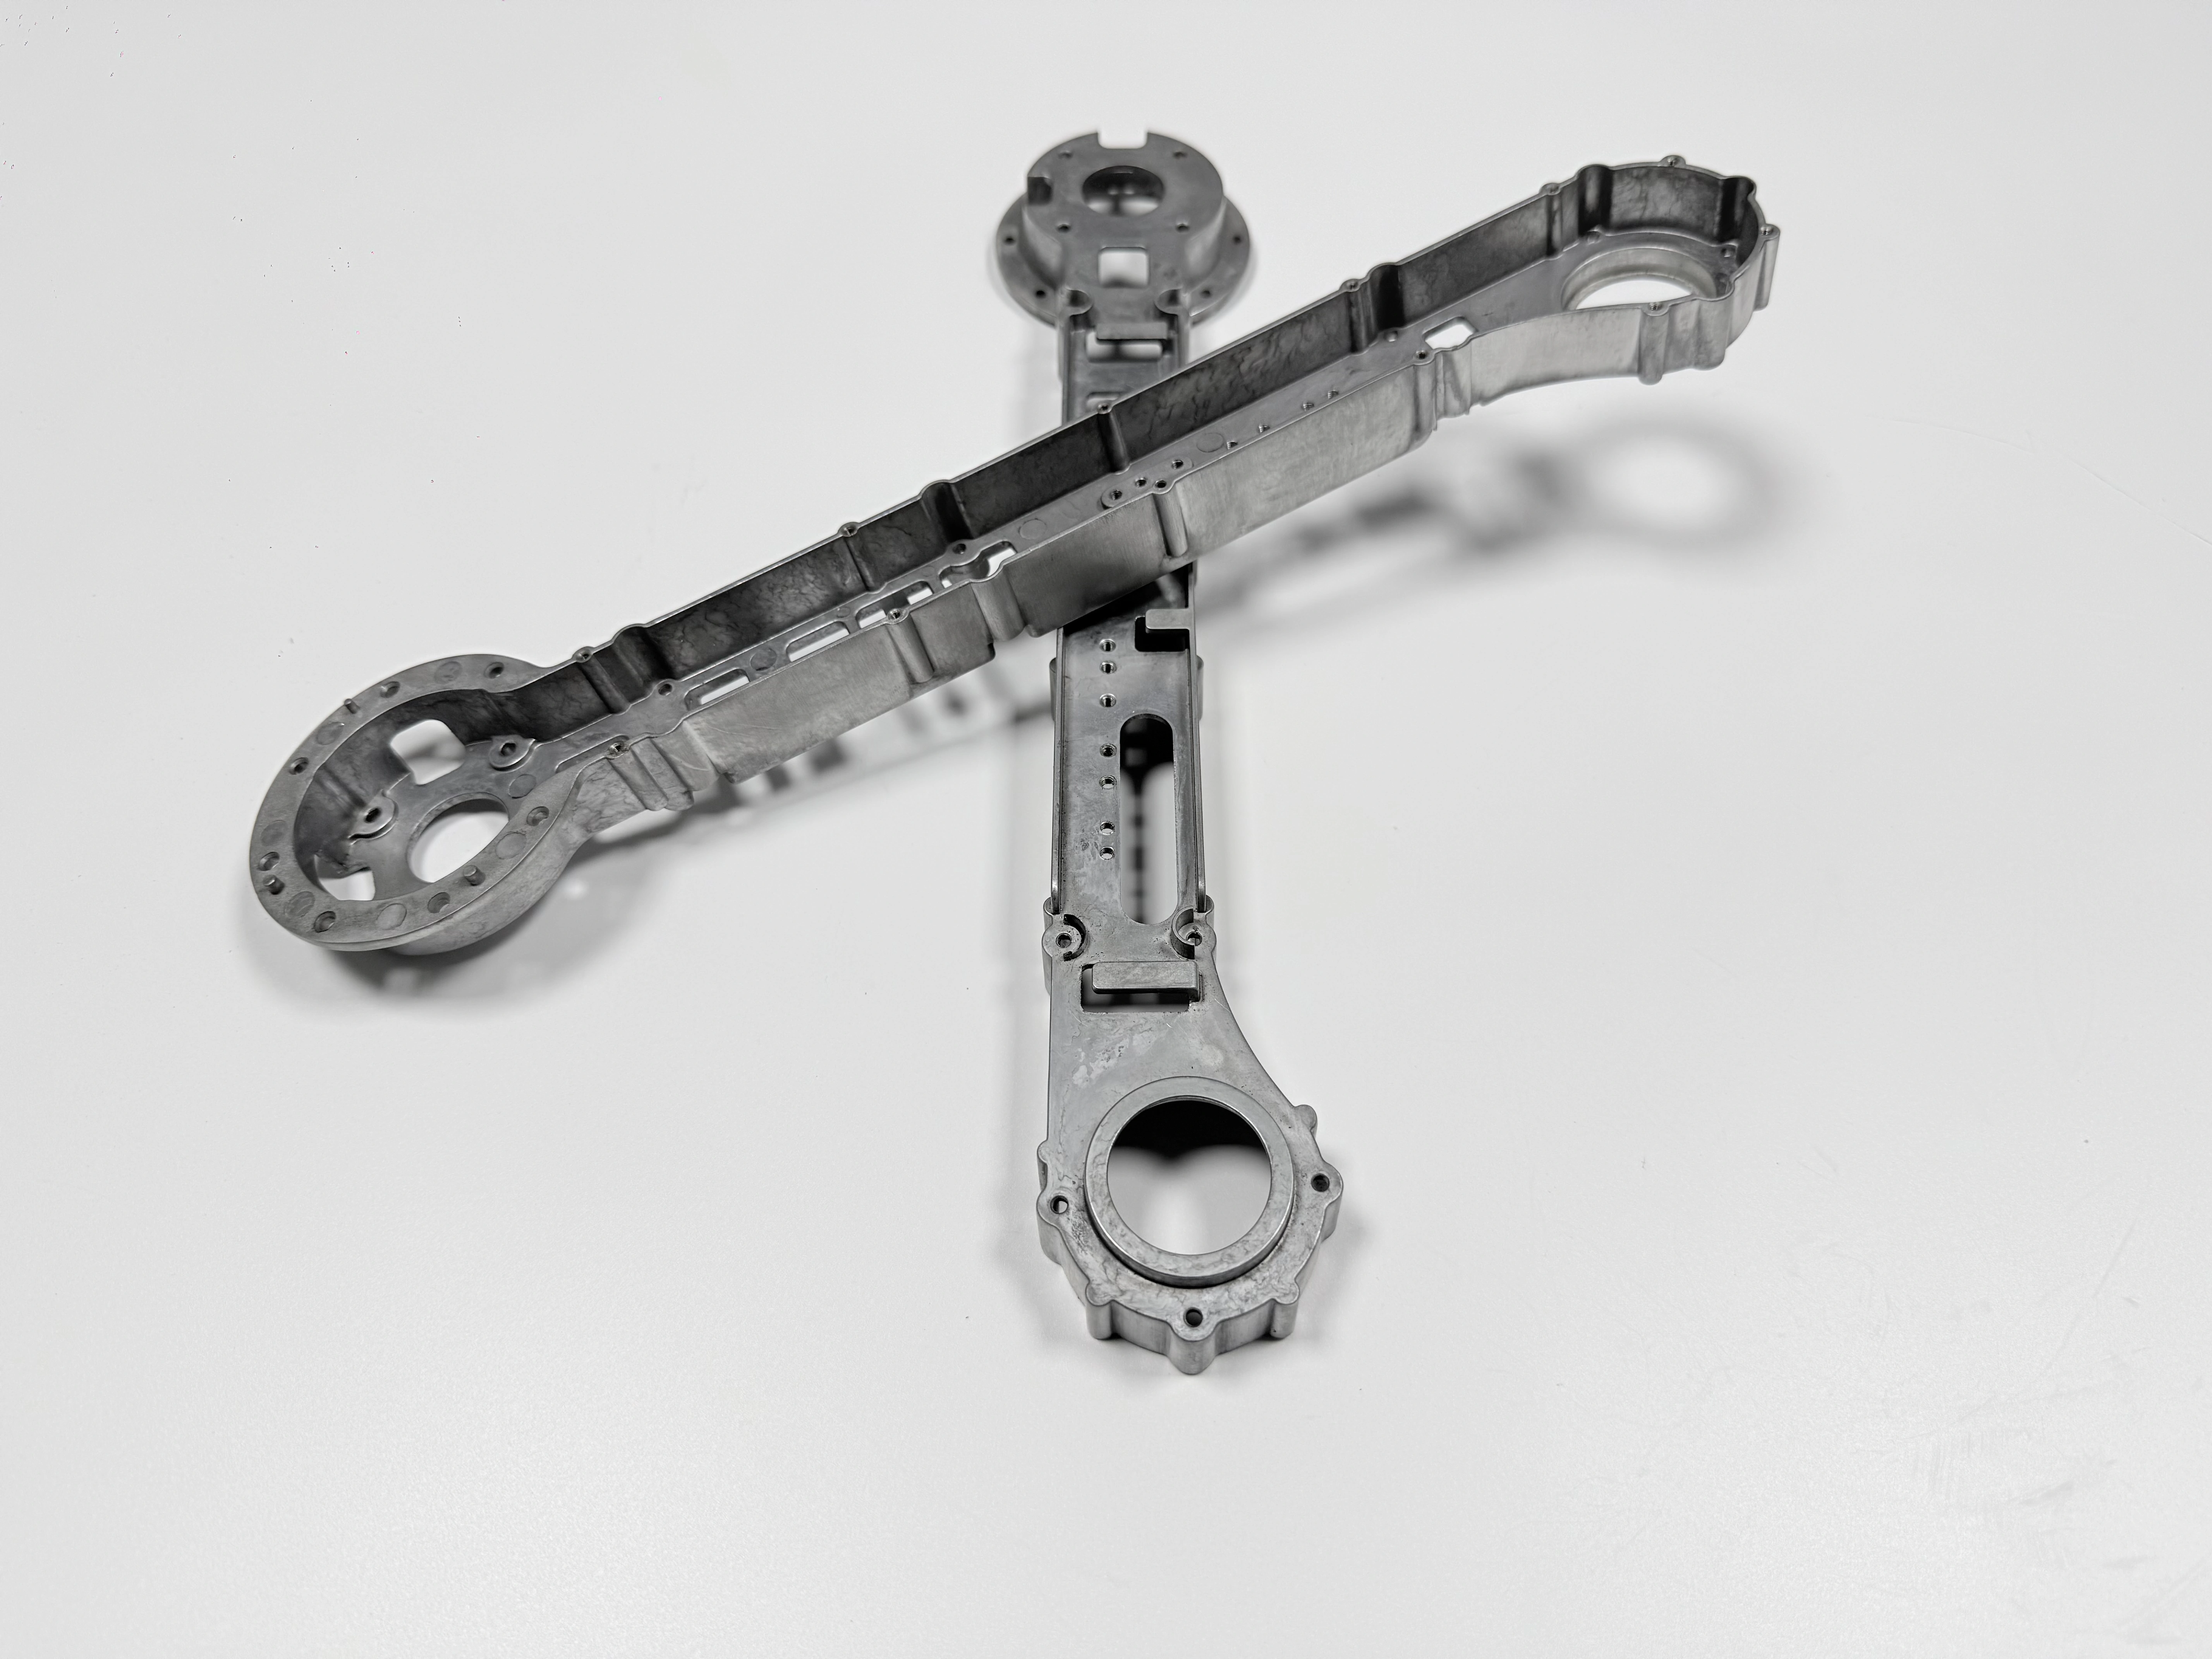
A peça: 320 × 180 × 90 mm e 1,2–1,8 kg
A peça é uma estrutura de articulação para exoesqueleto industrial, não uma tampa meramente estética. A liga é ADC12, a designação que fica próxima da A383 na ASTM B85. A rota segue fundição sob pressão a vácuo, remoção do canal de entrada, T6, endireitamento, acabamento em CNC, MAO com mascaramento e inspeção final.
A parede na bossa da articulação fica em 1,5 mm. Os dois assentos de articulação trazem a cota de ±0,02 mm, e o exterior recebe a camada de MAO para um piso com fluido de corte e umidade.
Todo número aqui é meta de desenho, não valor medido de um lote liberado. Este registro é um exemplo de processo, não um programa de cliente.
Conflito um: parede de 1,5 mm contra 400 MPa
Os 400 MPa são meta depois do T6, não propriedade do ADC12 bruto de fundição. Para chegar lá, a solubilização roda a 490–510 °C e o envelhecimento a 150–170 °C. O gás preso no enchimento se expande na temperatura de solubilização, então uma bolha numa face carregada é defeito estrutural.
Encher 1,5 mm agrava esse problema. O metal chega ao extremo distante da parede tarde e frio, então o último metal a chegar é o que tem menos calor para se ligar ao que veio antes. Vácuo, uma cavidade e um transbordamento nesse extremo alargam a janela. Um disparo mais rápido sozinho pode arrastar mais gás para dentro da mesma parede. Essas escolhas pertencem à ferramentaria da matriz a vácuo e ficam fechadas antes do primeiro disparo.
Um corpo de prova não cobre isso. Uma barra vazada da mesma corrida e rompida conforme a ASTM B557 comprova química e tratamento, não uma falha fria no extremo distante de uma parede de 1,5 mm, porque a barra não é fina.
Onde a parede pode engrossar e a meta de 400 MPa pode cair, o T6 vira opcional e o risco de bolha sai junto.
Conflito dois: a têmpera contra ±0,02 mm
A têmpera depois da solubilização esfria a parede de 1,5 mm antes da bossa da articulação. A bossa se transforma por último e é a última a parar de se mover. Um assento cortado antes de esse movimento terminar não sustenta ±0,02 mm.
O endireitamento entre o T6 e o corte responde a isso. Ele puxa a estrutura de volta para dentro do sobremetal de usinagem enquanto a peça ainda pode se mover sem trincar. A usinagem CNC posterior então corta os assentos a partir de um bruto corrigido, e um mapa de pontos de CMM os lê numa pastilha usinada.
O datum é metade da correção. Uma parede bruta de 1,5 mm se move sob a carga de aperto, então não pode carregar ±0,02 mm nem planeza de 0,03 mm. O datum fica numa pastilha que vai ser cortada, e o tratamento térmico por trás dessa pastilha define o sobremetal de que ela precisa.
O corte libera a tensão que o endireitamento deixou. Um corte uniforme dos dois lados alivia pouco. Um corte pesado de um lado só pode deslocar o assento depois do passe final.
Conflito três: camada de MAO contra ajustes
O revestimento por MAO faz a camada crescer a partir do alumínio em vez de depositá-la por cima, então a camada sobe acima da superfície original e também consome parte dela. Roscas e ajustes em volta de uma face revestida mantêm as suas dimensões enquanto o espaço entre eles encolhe. Um ajuste cortado em ±0,02 mm no CNC não é esse mesmo ajuste depois do revestimento.
O desenho, não a oficina de revestimento, decide o que fica em metal nu. Quatro itens entram na lista de mascaramento: roscas, ajustes, pontos de aterramento e datums. Uma lista passada por e-mail não é lista de mascaramento, porque a oficina reveste o que o desenho mostra.
O mascaramento protege uma face, não uma tolerância. Um assento mascarado ainda precisa de conferência depois do revestimento, porque a fita descola, os tampões se deslocam e a camada avança por baixo de uma borda.
A fronteira vale nos dois sentidos. Uma rosca que pode ser alargada depois do revestimento não precisa de mascaramento. Uma rosca pequena numa classe apertada precisa, porque o alargamento pode tirar mais do que a rosca pode perder.
Primeiro lote: bolhas depois do T6, roscas depois da MAO
Na corrida de exemplo por trás deste registro, dois defeitos chegaram em sequência. Depois do T6, bolhas apareceram na face de parede fina perto do extremo distante do enchimento. Depois da MAO, o calibre passa parou nas roscas que receberam revestimento.
Os dois se encaixam na rota, não num erro de operador. A bolha segue o gás que o enchimento prendeu, e o calibre segue a camada que cresceu numa rosca não mascarada. Nenhum dos dois defeitos aparece no relatório do corpo de prova nem na etapa de fundição.
A barra atingiu a meta, a parede não. Uma liberação baseada só na barra teria embarcado a estrutura, e a montagem teria encontrado a rosca.
A corrida foi retida. Os dois achados ficam como registros de exemplo, sem taxa, porque uma taxa de um lote só seria lida como número de capacidade.
O que mudou: vácuo, endireitamento, mascaramento, alargamento
Quatro mudanças entraram no layout seguinte, uma para cada falha. A fundição sob pressão a vácuo e uma cavidade cortam o gás que alimenta as bolhas. O endireitamento entre a têmpera e o corte dá aos assentos um bruto corrigido. Uma lista de mascaramento no desenho mantém a camada fora de roscas, ajustes, aterramentos e datums. O alargamento cobre as roscas que ainda recebem camada.
Cada mudança compra uma coisa e custa outra. Vácuo e uma cavidade única sobem o custo por disparo e amarram o programa a uma matriz. O endireitamento acrescenta uma prensa e uma conferência entre duas operações que antes rodavam uma atrás da outra. O mascaramento acrescenta trabalho na linha de revestimento e uma nova conferência. O alargamento acrescenta uma operação e deixa alumínio nu na rosca, o que pede uma decisão de retoque.
A ordem dá conta do resto. A remoção do canal de entrada antes do T6 impede que o canal alimente uma bolha na temperatura de solubilização. O endireitamento antes do CNC faz o corte encontrar uma peça corrigida. A MAO depois do CNC impede que a última operação remova a camada. A rota por trás dessas etapas está em fundição sob pressão para estruturas de robô.
Resultado diante dos seis métodos
A liberação foi reescrita como quatro portões sobre seis verificações, listadas abaixo. A integridade pede uma barra da mesma corrida rompida conforme a ASTM B557 contra a meta de 400 MPa, mais raios X ou TC no extremo distante da parede fina. A geometria pede mapas de pontos de CMM para o assento, a planeza e a posição dos furos. As roscas pedem um calibre passa/não passa depois do revestimento. A camada pede medição de espessura em zonas mascaradas e nuas, mais névoa salina.
Os portões não são intercambiáveis. Uma barra pode passar enquanto a parede forma bolha. Um assento pode medir dentro de ±0,02 mm e ainda se deslocar depois do corte final. Uma rosca pode passar no calibre e falhar na montagem se a feição errada recebeu mascaramento.
Portão | Verificação | Limite | Unidade | Método |
|---|---|---|---|---|
1 | Corpo de prova da mesma corrida, tração | meta de 400 | MPa | ASTM B557 |
1 | Porosidade por gás no extremo da parede | sem falha fria nem enchimento incompleto | n/a | raios X ou TC |
2 | Posição do assento da articulação | ±0,02 | mm | mapa de pontos de CMM |
2 | Planeza do assento | 0,03 máx. | mm | CMM |
2 | Posição dos furos | ±0,02 | mm | CMM |
3 | Rosca depois da MAO | o lado passa do calibre entra | n/a | calibre passa/não passa |
4 | Camada de MAO, zonas mascaradas e nuas | registrada por lote | n/a | medidor de espessura de camada |
4 | Névoa salina, face revestida | duração definida no desenho | n/a | câmara de névoa salina |
Os valores medidos na corrida de exemplo ficam no relatório do projeto. Esta página guarda o critério, o método e a ordem, e não publica rendimento. O caso de HPDC em ADC12 aplica a mesma lógica de portões numa peça mais grossa.
O que este caso não prova
O registro é um exemplo. Não carrega nome de cliente, tamanho de lote, preço, prazo de entrega nem rendimento, e não pode ser citado como número de capacidade.
Não prova que o ADC12 chega a 400 MPa em 1,5 mm noutra estrutura. Seção, posição do canal de entrada, vácuo e tratamento térmico mudam com a peça, e uma barra que passa numa estrutura não diz nada sobre o desenho seguinte.
O T6 continua uma janela, solubilização a 490–510 °C e envelhecimento a 150–170 °C, sujeita à confirmação da fábrica. Espessura de camada e duração da névoa salina continuam itens de inspeção, não números.
O que ele mostra é mais estreito. Os três conflitos se encontram numa peça só, e a ordem dos portões os mantém separados.
