
Caixa de rolamento dividida: 80 conjuntos, cinco furos ovais
Num registo de exemplo, cinco furos de um lote de 80 caixas de rolamento em A356 vazadas por gravidade liam 0,05 mm de ovalidade depois de as duas metades serem aparafusadas, contra um limite de 0,03 mm no desenho. Mandrilar as metades já aparafusadas e envelhecer o fundido antes do passe de acabamento levou os conjuntos seguintes a 0,02 mm, com a pastilha inalterada.
A peça é uma caixa dividida de 120×95×70 mm, 420±30 g e um furo de Ø60 H8, todos alvos de desenho. A liga é A356 (AlSi7Mg) segundo GB/T 1173 ZL101A, no estado T6. O percurso passa por fusão e desgaseificação, vazamento, corte do ataque e do massalote, rebarbagem, granalhagem a Sa 2,5 segundo ISO 8501-1, fresagem das faces de separação, aparafusamento das metades e mandrilagem, brocação dos furos da flange e, no fim, inspeção final.
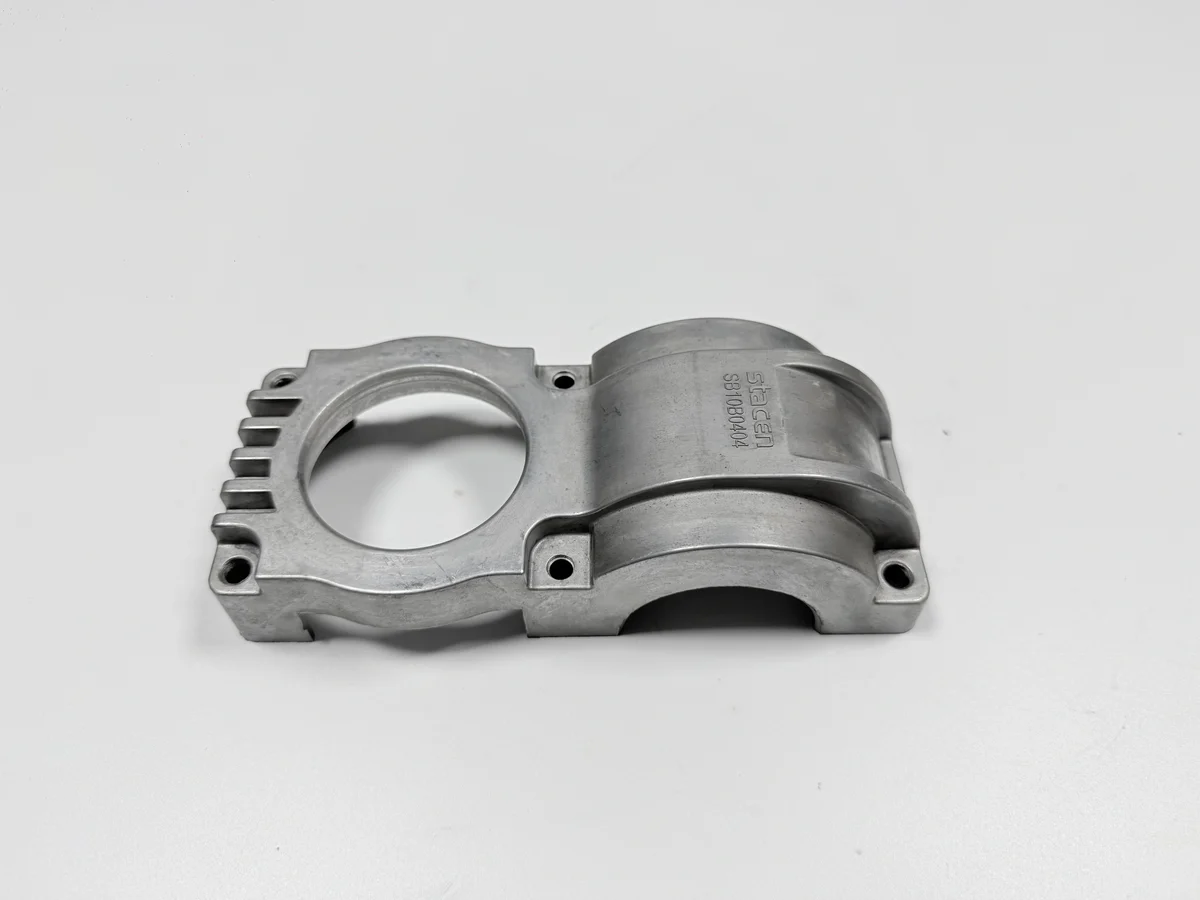
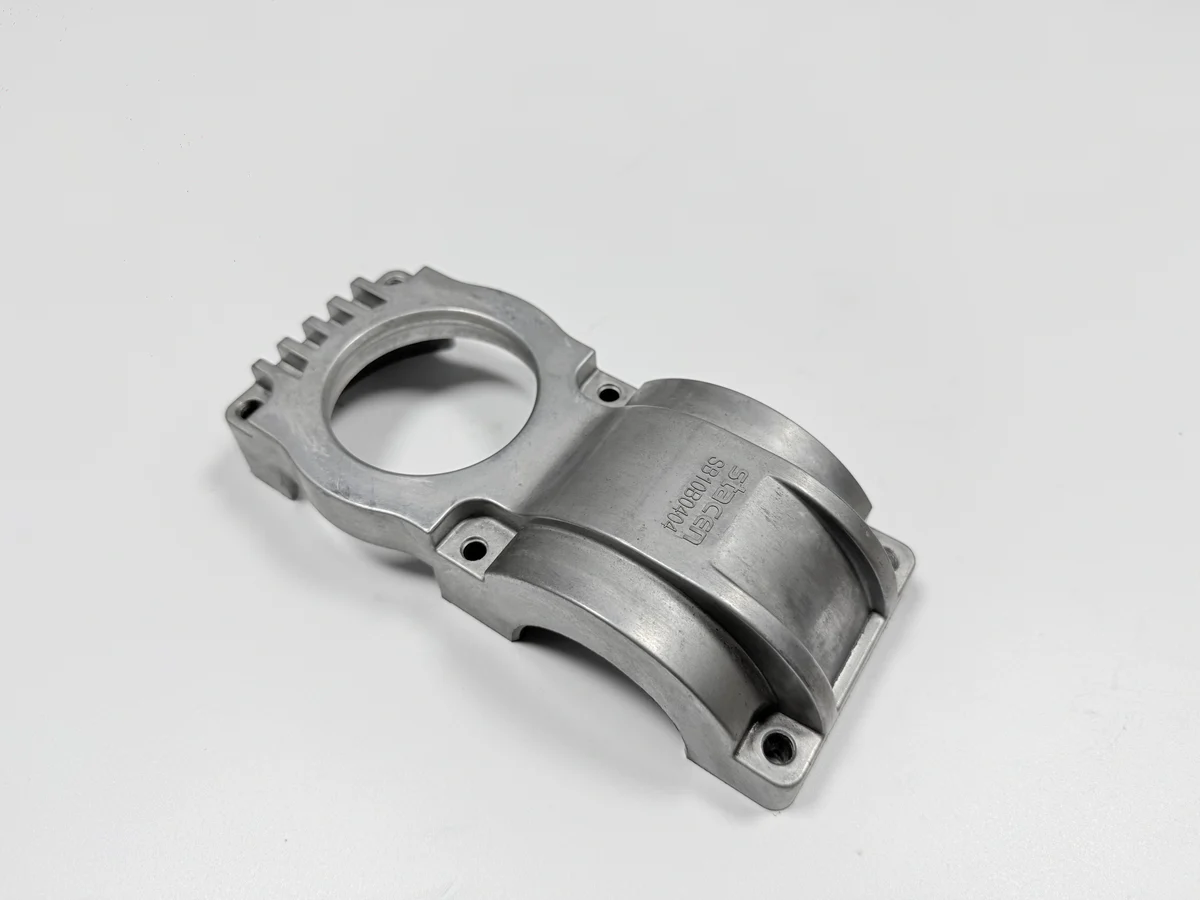
Em que ponto falhou o lote de 80 conjuntos?
Cinco das 80 caixas falharam no controlo do furo depois do aparafusamento, com uma leitura de 0,05 mm, acima do limite de 0,03 mm. A ovalidade é a diferença entre o diâmetro maior e o menor numa mesma secção, pelo que uma leitura única de paquímetro não a mostra.
A falha não apareceu no posto de mandrilagem. Apareceu na reverificação com as faces de separação apertadas uma contra a outra, onde o furo se desloca à medida que os parafusos fecham. Essa reverificação é um posto cotado no orçamento, e um percurso que a elimina poupa um dispositivo e perde a única leitura que corresponde à peça montada. É também o único controlo que vê a peça tal como o veio a vai encontrar.
De onde veio a ovalidade?
Duas forças encontram-se no furo. O ciclo T6 deixa tensão numa parede de 5–8 mm que arrefece mais depressa do que a flange em volta, e o grampo acrescenta a sua própria carga enquanto o furo é cortado. Uma terceira força chega com os parafusos, já que fechar as faces de separação tira a forma redonda a um furo que já estava cortado.
O grampo assenta nas quatro orelhas de fixação e na flange, pelo que a sua pressão atravessa o fundido antes de chegar ao furo. Uma pastilha afiada corta uma superfície limpa e não segura um furo que recupera quando as garras abrem e se desloca outra vez quando os parafusos fecham.
As duas linhas abaixo são o registo de exemplo, o primeiro lote e a repetição.
| Etapa do lote | Furos não redondos (conjuntos) | Ovalidade lida (mm) | Limite (mm) |
|---|---|---|---|
| Primeiro lote de 80 conjuntos | 5 | 0,05 | 0,03 |
| Repetição após mandrilagem com as metades aparafusadas e alívio de tensões | 0 | 0,02 | 0,03 |
Como foi medido o furo?
Um micrómetro de interiores, lido em três pontos, apanha o que o paquímetro deixa passar. O paquímetro mede um diâmetro só, pelo que um furo que está 0,05 mm fora num eixo pode continuar correto no outro, e o oval passa o controlo de bancada.
O limite é de 0,03 mm em todas as secções, da face da frente à de trás, e aplica-se à caixa aparafusada. Uma leitura feita com as metades abertas é um controlo de afinação e não um controlo de libertação, porque os parafusos deslocam o furo depois. A leitura de libertação pertence ao relatório de primeira peça, com as secções nomeadas.
Que duas alterações corrigiram o furo?
A primeira alteração mandrilou as duas metades como um só corpo aparafusado. A segunda acrescentou um envelhecimento de alívio de tensões a 155–165 °C durante 4–6 h, faixa típica a aguardar o aval da fundição, entre o desbaste e o acabamento.
Aparafusar antes de mandrilar acrescenta três postos que um percurso separado não leva no papel: aparafusamento, mandrilagem e, no fim, desaparafusamento e reverificação. A diferença de custo face a mandrilar cada metade está nesses três postos, e o aparafusamento é a única forma de o assento semicircular e o furo partilharem um eixo. O aperto da reverificação é o do conjunto; caso contrário, a leitura descreve o aperto do operador e não a peça.
O que leu a reverificação?
Na caixa aparafusada, a repetição leu 0,02 mm, dentro do limite de 0,03 mm, tirada com o mesmo instrumento e nos mesmos três pontos. Uma leitura com as garras fechadas não seria comparável.
As outras características são libertadas com os seus próprios instrumentos, e o relatório de CMM traz a indicação de coaxialidade a 0,05 mm. A lista abaixo é o que um relatório de primeira peça tem de nomear.
| Característica | Alvo (mm) | Admitido (mm) | Instrumento |
|---|---|---|---|
| Diâmetro do furo | Ø60 H8 | Limites H8 do desenho | Micrómetro de interiores |
| Ovalidade do furo | 0,03 | 0,03 máx., aparafusada | Micrómetro de interiores, três pontos |
| Planura da face de separação | 0,05 | 0,05 máx. | Placa de planicidade e calibrador de lâminas |
| Coaxialidade do assento com o furo | 0,05 | 0,05 máx. | CMM |
| Furos da flange 4×Ø9 | Posição Ø0,3 | Ø0,3 máx. | Calibrador passa/não passa e ensaio de montagem |
O que este caso não prova?
O caso prova uma cadeia: cinco furos ovais num lote de 80 conjuntos voltaram a 0,02 mm depois da mandrilagem com as metades aparafusadas e de um envelhecimento de alívio de tensões, lidos na caixa aparafusada. Não prova o rendimento de um lote inteiro de produção, porque um lote, um molde e uma fixação de mandrilagem são todo o registo.
A condição de serviço fixa a fronteira. A caixa fica em interiores, em névoa de óleo e vibração, pelo que uma peça que trabalhe ao ar livre ou com carga alternada sai fora deste registo. O alumínio vazado em areia e o ferro fundido continuam em aberto quando a parede fica mais espessa ou o lote encolhe, e a comparação de percursos entre eles parte do furo e da face de separação.
O mesmo padrão aparece noutras peças fundidas e maquinadas. Um programa de dobradiça que correu fundição e maquinação CNC numa só encomenda mantém o ajuste fixando o datum antes de qualquer dos passos. Envie o desenho com o furo, a face de separação e a face de montagem assinalados, mais a dimensão do lote, e um orçamento consegue separar a mandrilagem com as metades aparafusadas e o alívio de tensões do vazamento em si.
