
Кокильное литьё алюминия: фланцевый отвод за десять шагов
Кокильное литьё алюминия проводит этот фланцевый отвод массой 150±20 г через три технологических этапа. Впускной канал стоит на наружном изгибе, поэтому внутренний изгиб не служит местом входа металла, а прибыль со стороны фланца питает его. Пескоструйная обработка до Sa 2,5 идёт раньше точения торца фланца, а испытание давлением 0,9 МПа — после сверления отверстий фланца.
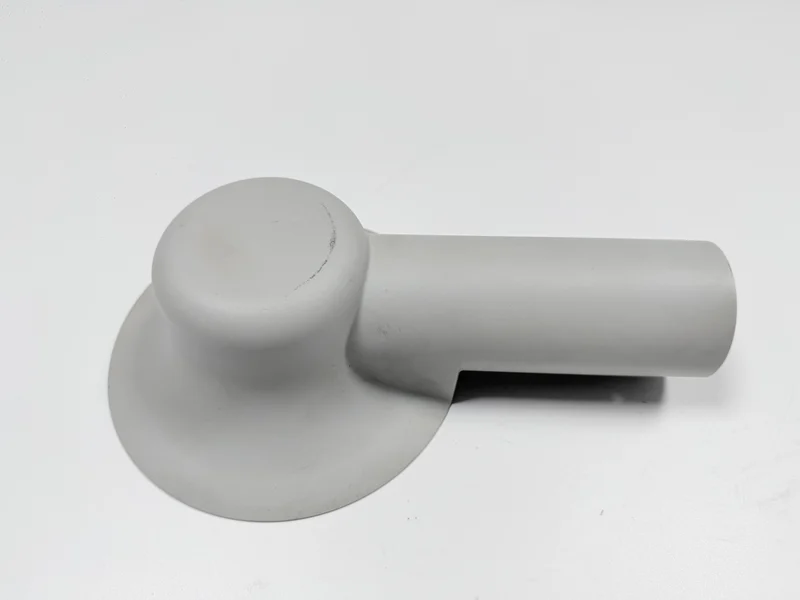
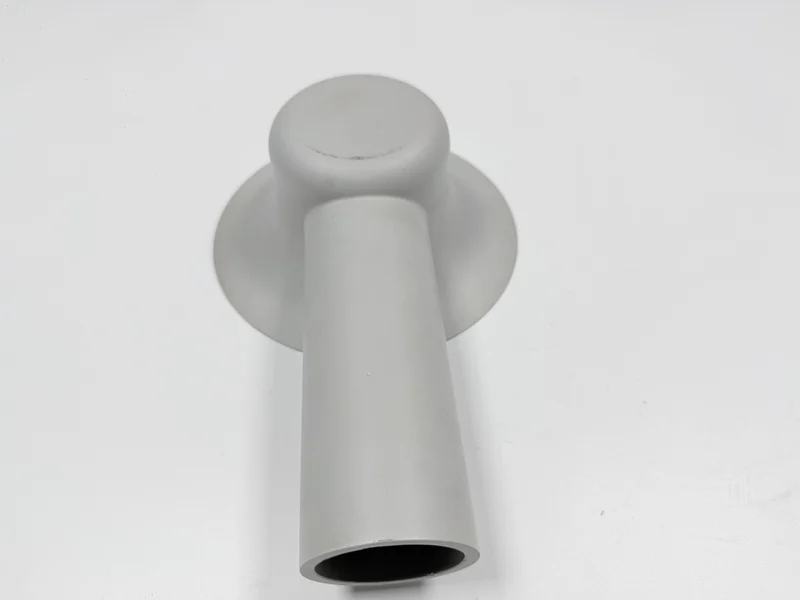
Деталь — отвод габаритами 75×60×55 мм из сплава A356 (GB/T 1173 ZL101A, марка пока не подтверждена), отлитый в литом состоянии F, без термической обработки T6. Его отливают на линии кокильного литья в стальной форме: одна или две детали на форму, полость подогрета, торец фланца и отверстие патрубка обработаны механически.
Маршрут состоит из десяти шагов, от плавки и дегазации до окончательного контроля, и каждый шаг передаёт допуск следующему. В таблице по каждому шагу — что задаётся, предел и проверка.
| Шаг | Что задаёт | Предел или проверка | Где проверяют |
|---|---|---|---|
| 1 Плавка и дегазация | Газ в расплаве | Дегазация и рафинирование, типовой режим | Протокол печи |
| 2 Заливка | Заполнение стенки 4–6 мм | Металл 700–740 °C, форма 250–350 °C | Холодный шов на торце патрубка |
| 3 Раскрытие формы | Извлечение без коробления | Температура детали в окне технологической карты; задиров на стенке патрубка нет | Протокол пресса и визуальный контроль отливки |
| 4 Отрезка впускного канала и прибыли | Путь питания удалён | Заподлицо с литой поверхностью | Площадка впускного канала |
| 5 Удаление заусенцев | Кромки под прокладкой | Заусенца на ободе и пояске нет | Визуально и на ощупь |
| 6 Пескоструйная обработка | Поверхность до механической обработки | Sa 2,5, ISO 8501-1 | Визуальный эталон |
| 7 Точение торца и отверстия | Плоскостность 0,05 мм, отверстие Ø20 H9 | Один установ, одна база, без перезажима | Поверочная плита и щуп, калибр-пробка |
| 8 Сверление отверстий фланца | Расположение болтов от базы торца | Положение по чертежу | КИМ |
| 9 Испытание давлением | Сплошность стенки на изгибе | 0,9 МПа, выдержка 60 с, течи нет | Протокол стенда |
| 10 Окончательный контроль | Все требования в одном протоколе | Пределы по чертежу | КИМ, PT, визуальный контроль |
Почему для отвода берут кокильное литьё, а не литьё в песчаные формы?
И песчаная, и стальная форма дают отвод, и в обоих случаях торец фланца нужно вывести на плоскостность 0,05 мм, а отверстие Ø20 H9 расточить после литья. Песчаная отливка приходит с большим припуском и требует больше установов, чтобы до этого добраться. Выбор определяется тем, что отливка передаёт на рез: стальная форма отводит тепло быстро, стенка 4–6 мм застывает с более плотной коркой, а фланец требует меньше припуска.
Сварной отвод из нержавеющей стали — третий маршрут: для агрессивных сред, при более высокой стоимости детали и со сварным швом, который нужно контролировать.
Какие допуски нужно зафиксировать до изготовления формы?
Пять размеров и одну массу фиксируют до изготовления формы; четыре из них — требования чертежа, а сам чертёж ещё предстоит получить. Это плоскостность 0,05 мм на торце фланца, Ø60±0,5 мм по литому фланцу, Ø20 H9 в отверстии патрубка и перпендикулярность оси патрубка 0,1 мм. Толщина стенки — 4–6 мм, масса готовой детали — 150±20 г. Следовательно, требования к механической обработке задают, с каким припуском приходит отливка.
С каким припуском приходят торец и отверстие при поставке в состоянии после пескоструйной обработки, и по какой базе передают отливку? Проверяют ли 0,05 и H9 в свободном состоянии после реза или прогнозируют эти значения до него?
| Элемент | Требование (мм) | Допустимый диапазон | Чем проверяют |
|---|---|---|---|
| Плоскостность торца фланца | 0,05 (требование чертежа) | Щуп 0,05 мм не входит, деталь свободна | Поверочная плита и щуп |
| Наружный диаметр фланца | Ø60 в литом виде (требование чертежа) | ±0,5 | КИМ |
| Отверстие патрубка | Ø20 H9 (требование чертежа) | Проходная сторона входит, непроходная нет | Калибр-пробка |
| Перпендикулярность оси патрубка к торцу фланца | 0,1 (требование чертежа) | ≤ 0,1 | КИМ |
| Толщина стенки | 4–6 | По сечению чертежа | Шаблон толщины стенки по сечению чертежа |
Как уберечь внутренний изгиб от усадки при охлаждении?
Внутренний изгиб этого отвода массой 150 г застывает последним: он соединяет диск фланца и трубу, поэтому в его сечении металла больше, чем в каждом из них по отдельности. Тепловой узел — это зона, которая затвердевает позже своих соседей, а значит, после застывания тонкой стенки трубы ему требуется жидкое питание.
Металл входит через впускной канал — место входа на наружном изгибе; прибыль работает питателем: это резервуар со стороны фланца, который продолжает питать деталь, пока она усаживается. Впускной канал на наружном изгибе уводит тепловой узел от места входа, а прибыль подаёт питание в сторону внутреннего изгиба. Обе позиции — целевое требование к оснастке; подтверждение литейного производства ожидается.
Впускной канал на внутреннем изгибе поставил бы тепловой узел прямо в место входа, где тонкая труба отрезает его от прибыли. Пора, которая там образуется, лежит под закрытой коркой, так что найти её может только испытание давлением.
Какую минимальную толщину стенки может заполнить кокильное литьё алюминия?
Самая тонкая стенка этого отвода — 4 мм, и для кокильного литья в стальную форму это не тонко: металл входит в подогретую полость. Подогрев до 250–350 °C снижает отбор тепла сталью, но горячей полость от этого не становится.
Форма холоднее металла, так что она намораживает корку на переднем фронте потока, а два потока, встретившиеся без сплавления, оставляют холодный шов — линию, где металл так и не сварился. Холодный шов — визуальный критерий: его читают на торце патрубка, где стенка тоньше всего, а уход температуры формы отнимает там время цикла.
Какие температуры заливки и формы нужны для A356?
A356 (AlSi7Mg), который до подтверждения указывают как GB/T 1173 ZL101A, — один из алюминиевых литейных сплавов, применяемых здесь; его заливают при 700–740 °C в форму, нагретую до 250–350 °C. Оба диапазона — это типичные технологические окна, а не цифры, снятые на этом производстве. Ниже диапазона металл доходит до торца патрубка наполовину застывшим, выше — отливка держит больше усадки и прилипает к форме.
Расплав перед заливкой дегазируют и рафинируют: водород, растворённый в алюминии, выходит газовыми порами, пока металл застывает. Эти поры лежат под плотной коркой и видны, только когда рез их вскрывает.
Поскольку дегазацию проводят на каждой плавке, её пропуск — не экономия: затраты переходят на обработанный торец фланца, где вскрытая пора бракует деталь уже после точения.
Почему отвод пескоструят до точения торца фланца?
Пескоструйная обработка идёт шестым шагом, до точения торца и отверстия патрубка: абразив встречает литейную корку и никогда не попадает на обработанную поверхность. Sa 2,5 по ISO 8501-1 — это степень чистоты поверхности, с которой этот отвод отгружают, и ни одну обработанную поверхность после реза не пескоструят.
Абразив, попавший на торец фланца, скругляет кромку, на которую садится прокладка, а зерно в отверстии H9 царапает стенку. Вот почему пескоструйная обработка идёт раньше точения и почему обратный порядок оплачивают дважды.
Как точат торец фланца и отверстие патрубка за один установ?
За один установ подрезают торец фланца и растачивают отверстие Ø20 H9 за одно зажатие. Два конца смотрят в разные стороны — установ требует двух проходов, и деталь при этом не отпускают. Только что подрезанный торец становится базой для перпендикулярности оси патрубка 0,1 мм и уплотнительной поверхностью для прокладки.
Три кулачка на фланце Ø60 мм дают упругий прогиб; свободная деталь ложится на поверочную плиту, где проверка — щуп 0,05 мм. Перезажим добавляет ещё одно пружинение, так что второй рез стоит ещё одного установа и ещё одной проверки.
Когда сверлят отверстия фланца?
Отверстия фланца сверлят на восьмом шаге, после точения торца и отверстия и до испытания давлением. Положение отверстий отсчитывают от базы торца фланца: отверстие, просверленное до обработки торца, село бы на поверхность, которая ещё смещается. Количество и размер болтов берут из ответной детали, показанной на чертеже, и чертёж же задаёт расположение отверстий. По этим отверстиям базируют ответную деталь, и сдвинутое расположение бракует деталь с годным торцом.
Какое испытание давлением проходит каждый отвод перед отгрузкой?
Каждый отвод проходит испытание давлением: фланец и патрубок зажимают, деталь заполняют и выдерживают под давлением 0,9 МПа в течение 60 с. Деталь, у которой нет течи через стенку, принимают, и эта цифра — критерий приёмки испытания, а не номинальное давление для отливки. Поскольку стенд работает после точения и сверления, течь на нём списывает уже обработанную деталь.
Путь из сообщающихся пор через внутренний изгиб пропускает испытательную среду, и течь показывает, где стоял тепловой узел, тогда как корка над ним остаётся закрытой. Та же логика работы стенда для литого корпуса изложена в исследовании корпуса насоса.
Как проверяют торец фланца и отверстие перед отгрузкой?
Перед отгрузкой готовый отвод проходит пять проверок. Торец проверяют на поверочной плите щупом 0,05 мм, отверстие — калибром-пробкой Ø20 H9, а ось патрубка — на координатно-измерительной машине (КИМ).
Капиллярный контроль (PT) находит дефекты, которые выходят на обработанную поверхность, а литейную корку читают лупой. Ни то, ни другое не заменяет стенд: путь пор под коркой остаётся закрытым.
Штангенциркуль берёт две точки по диаметру и может пропустить овальное отверстие, которое калибр-пробка H9 забракует. Такая ошибка стоит уже обработанной детали: дефект выходит наружу только после точения и сверления. Калибр-пробка проверяет форму отверстия целиком, и именно калибр-пробка решает, годна ли деталь.
Когда литьё в песчаные формы выгоднее кокильного литья?
Литьё в песчаные формы выигрывает, когда у отвода свободные допуски и нет испытания давлением: модель стоит дешевле стальной формы. Добавьте требование плоскостности 0,05 мм, отверстие H9 и испытание давлением — и кокиль окупается меньшим припуском и меньшим числом установов.
Там, где программа смешивает литые детали со сборкой, логика приёмки изложена в кейсе литой фурнитуры.
| Условие | Литьё в песчаные формы | Кокильное литьё |
|---|---|---|
| Оснастка | Модель, ниже начальные затраты | Стальная форма, постоянные затраты на партию |
| Литая поверхность | Грубее, глубже рез | Плотнее корка, меньше припуска |
| Плоскостность 0,05 мм и отверстие H9 | Больше реза, больше установов | Один установ после пескоструйной обработки |
| Испытание давлением | Тот же стенд; частота по чертежу | Испытание каждой детали |
| Где подходит | Малые партии, без жёстких требований | Повторяемые партии с испытанием |
Что входит в коммерческое предложение на фланцевый отвод?
Коммерческое предложение на этот отвод состоит из пяти блоков: форма, плавка и заливка с отрезкой впускного канала и прибыли, пескоструйная обработка, точение торца и отверстия со сверлением, испытание с окончательным контролем.
Поскольку впускной канал и прибыль заложены в форме, первый блок — это оснастка, и изменение чертежа после изготовления формы попадает именно туда. Торец и отверстие режут за один установ, поэтому блок точения несёт одно зажатие и один набор контрольных средств.
Стоимость формы на деталь падает по мере роста партии: одна или две детали за заливку означают, что малая партия несёт больше формы на каждую деталь. Стенд работает поштучно, и блок испытания следует за партией, а не за формой.
Предложение, пришедшее одной цифрой, скрывает, какой блок сдвинется при изменении чертежа. Пришлите 2D-чертёж с требованием плоскостности 0,05 мм, отверстием Ø20 H9, перпендикулярностью 0,1 мм и давлением испытания, а также укажите размер партии.
Частые вопросы
