
Оригинальные литые детали под давлением: контроль чертежей, владение пресс-формой и производственные...
Оригинальные литые детали под давлением должны выпускаться как контролируемый комплект изделия и процесса, а не как файл формы, отправленный с количеством. В комплект должны входить утвержденный чертеж, 3D-модель, сплав и состояние, функциональные базы, состояние литья и механической обработки, отделка, метод контроля, упаковка и правила утверждения изменений. Затем маршрут литья под давлением может быть выбран в соответствии с фактической деталью и требованиями производства. Поставщик может отливать геометрию, но решение OEM также зависит от того, кто контролирует инструмент, как идентифицируется ревизия, какие записи сопровождают партию и как утверждается изменение процесса.
Наиболее полезный ранний анализ связывает каждое требование чертежа с операцией и доказательством. Уплотнительная поверхность может отливаться, а затем обрабатываться; косметическая стенка может оставаться в литом состоянии; резьбовое отверстие может требовать механической обработки и калибра; а граница давления может требовать испытания на герметичность готовой детали. Оригинальное литье под давлением становится предсказуемым, когда эти состояния записаны. Если покупатель оставляет их неявными, котировки, которые кажутся сопоставимыми, могут включать разные уровни риска по оснастке, механической обработке, контролю и гарантии.
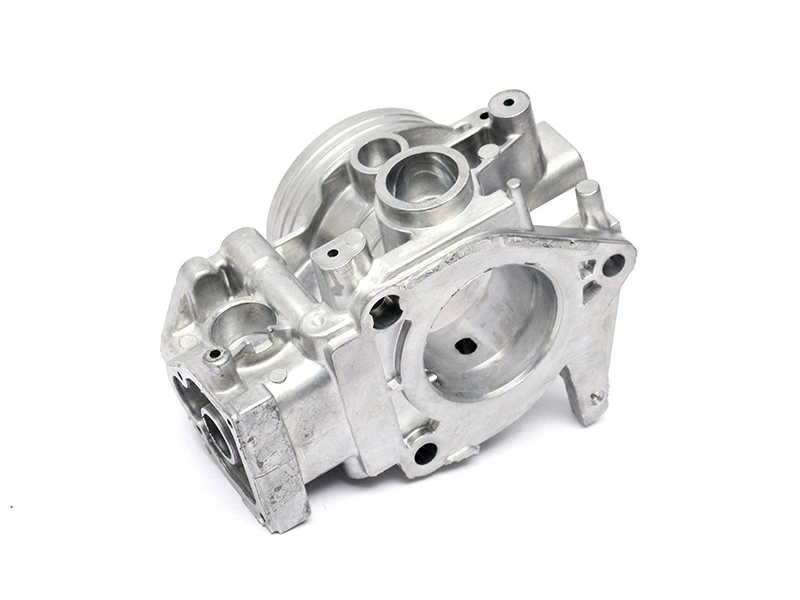
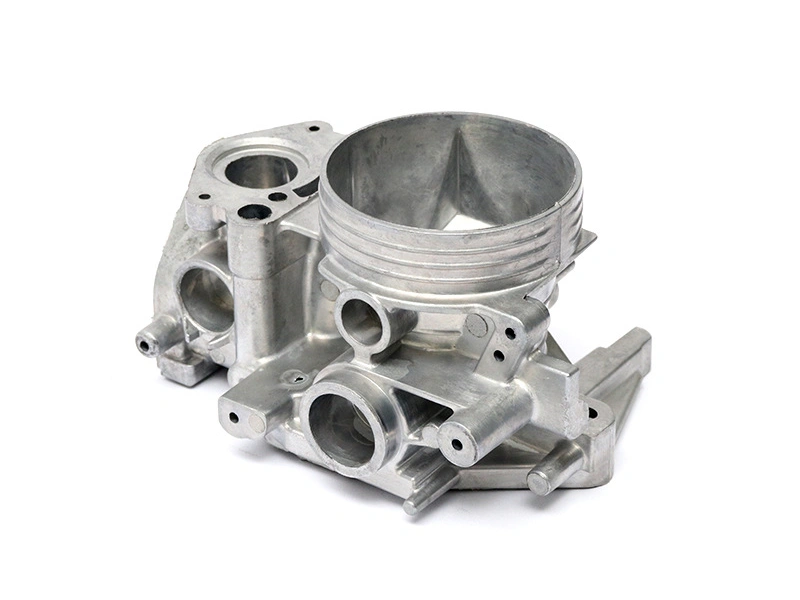
Выпускайте чертеж до выпуска пресс-формы
Начните с ревизии, которая регулирует закупку. На чертеже должны быть указаны обозначение материала, процесс литья, если он фиксирован, требования к термической обработке или состоянию, обработка поверхности, маркировка детали и состояние измерения. 3D-модель должна нести ту же идентичность ревизии, что и 2D-чертеж. Если модель номинальная, а чертеж управляет размерами, укажите это. Если модель управляет профилем или свободной поверхностью, укажите эту связь. Это предотвращает ситуацию, когда инструментальщик режет сталь из файла, который покупатель позже считает только справочной геометрией.
Затем сопоставьте элементы с их производственным состоянием. Отверстие, показанное в модели, может быть сформовано, отлито с пилотом, просверлено, развернуто или обработано с резьбой. Выбор влияет на стоимость инструмента, цикл, запас, контроль и риск вскрытия подповерхностного дефекта. Большая плоская поверхность может быть приемлема в литом состоянии для крышки, но требовать фрезерования для прокладки. В RFQ должно быть указано, какие размеры оцениваются на сыром литье, а какие - после обрезки, механической обработки, покрытия или сборки.
Определите базы от сборки
Детали OEM часто выходят из строя на стыках, а не по общей форме. Монтажная площадка, базовый выступ, отверстие подшипника, разъем или уплотнительная поверхность определяют, как деталь вписывается в следующую сборку. Чертеж должен прояснять эти связи, и поставщик должен показать, как сырое литье будет базироваться для механической обработки. Гибкая стенка не должна прижиматься приспособлением к позиции, а затем сообщаться так, как будто она естественно стабильна. Результат измерения имеет значение только тогда, когда указаны опора и базы.
Контроль баз также влияет на конструкцию пресс-формы. Если линия разъема пересекает интерфейс, облой или смещение могут попасть в припуск на механическую обработку или остаться на готовой поверхности. Если стержень образует длинный канал, смещение стержня может изменить стенку относительно внешних монтажных элементов. Если выталкиватели давят на тонкую косметическую стенку, деталь может сместиться после извлечения. Анализ DFM должен отмечать эти связи на модели и согласовывать, какие эффекты удаляются механической обработкой, а какие остаются частью приемки литья.
| Требование OEM | Производственное решение | Запрашиваемое доказательство |
|---|---|---|
| Монтажный или базовый интерфейс | Выбор базы литья, настройки механической обработки и опоры приспособления | План баз, описание приспособления, отчет по размерам |
| Герметичный или уплотнительный элемент | Контроль стенки, съема материала, поверхности и состояния испытания | Результат испытания на герметичность или давление готовой детали и решение о дефекте |
| Косметическая поверхность | Установка границ разъема, литника, обрезки, очистки и отделки | Утвержденный визуальный образец и запись контроля отделки |
| Повторяющаяся деталь для массового производства | Определение обслуживания пресс-формы, прослеживаемости партий и утверждения изменений | История пресс-формы, запись процесса и выпуск под контролем ревизии |
Владение пресс-формой требует большего, чем имя в счете
Владение пресс-формой должно охватывать физическое хранение, файлы проекта, ревизии, обслуживание, запасные вставки, хранение и выпуск ремонта. Покупатель должен знать, предназначена ли пресс-форма для одной детали, может ли поставщик использовать ее для другого клиента и кто авторизует изменение геометрии. Пресс-форма может быть оплачена OEM, но ее все равно может быть трудно передать, если модель полости, данные электродов, записи контроля и история обслуживания не включены в согласованный результат.
Попросите схему идентификации пресс-формы, которая связывает номера полости, вставки, слайда и стержня с чертежом сборки. Это помогает, когда одна вставка ремонтируется или заменяется, а остальная часть пресс-формы остается неизменной. Запись о ремонте должна описывать область, причину, действие и проверку после ремонта. Без этой записи более поздний облой или смещение размеров могут быть объяснены процессом литья, когда реальным изменением был ремонт затвора или переделка вставки.
Обслуживание является частью производственной цены
Пресс-формы для литья под давлением требуют очистки, осмотра, смазки, где применимо, и ремонта в зависимости от сплава, цикла, термической истории и зон износа. Производственная котировка должна указывать, какие плановые работы включены и что вызывает платную коррекцию. Кромки литника, вентиляционные каналы, слайды, выталкиватели, каналы охлаждения и затворы имеют разные потребности в обслуживании. Общее заявление о том, что пресс-форма обслуживается «по мере необходимости», не дает покупателю возможности сравнить мощность или спланировать простои.
Маршрут Neway по изготовлению пресс-форм и штампов может быть оценен в рамках объема OEM. Покупатель должен сохранить утвержденную конструкцию пресс-формы, пробную ревизию, предположения по обслуживанию и условия владения. Эта запись полезна, даже если поставщик продолжает эксплуатировать пресс-форму, потому что она определяет, что покупатель фактически покупает.
Записи валидации должны следовать за деталью через все состояния
Комплект валидации OEM должен различать проверку конструкции, испытание пресс-формы, утверждение процесса и текущие производственные проверки. Первая отливка может показать, что полость заполняется, но обработанный компонент все равно может выйти из строя из-за недостаточного припуска или смещения базы приспособлением. Готовый образец может соответствовать размерам, в то время как пресс-форма содержит проблему с вентиляцией или охлаждением, которая станет видимой после обслуживания. Запишите состояние образца, ревизию пресс-формы, партию сплава, состояние процесса, настройку механической обработки, отделку и метод контроля для каждого этапа.
Контроль должен выбираться в зависимости от вида отказа. Визуальные проверки могут выявить облой, холодные спаи, поверхностные завороты и следы от обращения. Проверки размеров могут подтвердить интерфейсы и общую форму. Испытание на герметичность может охватывать определенную границу давления. Внутренний осмотр может быть выбран для известного подповерхностного риска. Ни один сертификат не доказывает все требования. Покупатель должен спросить, почему включен каждый метод и какой результат вызовет пересмотр процесса или браковку детали.
Сделайте прослеживаемость полезной на уровне сборки
Идентификация партии полезна, когда ее можно связать с записями о материале, пресс-форме, процессе, механической обработке, отделке и контроле. Метка может быть кодом, ссылкой на полость, датой или идентификатором партии или другим методом, одобренным заказчиком. Она не должна повреждать уплотнительную поверхность или изменять баланс вращающейся детали. Запись должна объяснять, что означает идентификатор и как сдерживается несоответствующая партия.
Для собранного продукта OEM также определите, как литые детали отделяются от крепежа, уплотнений, вставок и покрытий в системе прослеживаемости. Отказ из-за утечки может происходить из литья, механической обработки, уплотнения или момента сборки. Если все они объединены под одним номером детали без истории процесса, корректирующие действия становятся догадками. Поэтапная запись ускоряет расследование и защищает покупателя от повторения исправления, которое затронуло неправильную операцию.
Контроль изменений защищает утвержденную деталь
Изменения, которые кажутся незначительными, могут изменить оригинальную литую деталь OEM. Литник может переместиться, перелив может быть удален, стержень может быть изменен, режущий инструмент может быть заменен, или предварительная обработка покрытия может быть скорректирована. Каждое изменение может повлиять на размеры, пористость, поверхность, цикл или сборку. Условия закупки должны определять, какие изменения требуют предварительного одобрения, какие могут рассматриваться как плановое обслуживание, и какие доказательства требуются до возврата измененного процесса в производство.
Контроль ревизий должен охватывать чертеж, 3D-модель, конструкцию пресс-формы, технологическую карту, план контроля, план управления, если он используется, и инструкцию по упаковке. Используйте одну идентичность ревизии для всех документов. Когда поставщик предлагает альтернативный сплав, процесс или отделку, запрос должен указывать затронутое требование и доказательства, подтверждающие изменение. Это предотвращает превращение коммерческого снижения затрат в недокументированную техническую замену.
Входные данные RFQ для оригинальных литых деталей OEM
Предоставьте утвержденный чертеж и модель, сплав и состояние, годовые и запусковые количества, функциональные интерфейсы, косметические поверхности, ожидаемое состояние литья, требования к механической обработке, отделку, контроль, упаковку, маркировку и правила изменений. Укажите, должен ли поставщик предоставлять оснастку, механическую обработку, сборку или только литые заготовки. Включите любые специфические для заказчика требования к материалам или ограниченным веществам и укажите, какие результаты необходимы для одобрения образца.
Попросите поставщика вернуть помеченный анализ DFM, концепцию пресс-формы, маршрут процесса, план баз для механической обработки, предложение по контролю, объем обслуживания и предположения по графику. Котировку от маршрута Neway по литью алюминия под давлением можно сравнить более справедливо, когда видны каждая операция и пакет доказательств. Затем покупатель может решить, включает ли более низкая цена за единицу тот же уровень производственного контроля.
Используйте анализ DFM, чтобы зафиксировать правильные решения
Анализ DFM - это точка, где OEM, конструктор пресс-формы, инженер по литью, инженер по механической обработке и представитель службы качества должны смотреть на одну и ту же ревизию. Отметьте предлагаемую линию разъема, литники, переливы, вентиляцию, слайды, стержни, выталкиватели, уклоны, ребра, бобышки и припуски на механическую обработку. Затем отметьте элементы, которые не могут быть перемещены из-за требований к сборке, герметичности, электрике, теплу или косметике. Элемент, который легко отливать, но трудно контролировать, может не быть лучшим элементом для производственного выпуска.
Не одобряйте отчет DFM, который только перечисляет возможные изменения. Каждое предлагаемое изменение должно указывать требование, которое оно защищает, и влияние на стоимость, оснастку, механическую обработку или внешний вид. Ребро может быть утолщено для поддержки пути нагрузки, но это может создать тяжелое сечение и риск местной усадки. Отверстие может быть перемещено от линии разъема, но перемещение может повлиять на ответный кронштейн. Покупатель может быстро одобрить изменение, когда инженерное обоснование и коммерческий эффект показаны вместе.
Поддерживайте связь между моделированием, испытанием и физическим контролем
Моделирование потока или затвердевания может помочь выявить трудный путь заполнения, потенциальный горячий узел или концепцию литника и перелива. Это вспомогательное средство проектирования, а не физическое доказательство готовой детали. Входная модель должна указывать сплав, ревизию геометрии, предполагаемый процесс и граничные условия. Когда фактический инструмент или процесс меняется, результат может потребовать пересмотра. Затем физическое испытание проверяет элементы, выявленные анализом, с последующим контролем размеров, поверхности, внутреннего состояния, герметичности или функциональности по мере необходимости.
FEA или моделирование литья не должны использоваться для создания обещания, которое покупатель не указал. Спросите, какое решение поддерживает анализ: изменение стенки, расположение литника, расположение стержней, база механической обработки или выбор теста. Окончательный пакет валидации должен сохранять файл анализа, ревизию пресс-формы, физический образец и отчет контроля прослеживаемыми. Маршрут Neway по инженерным решениям может быть рассмотрен, когда OEM необходимо оценить проектные и литейные решения вместе.
Согласуйте модель затрат с результатом
Котировки OEM должны различать разовые затраты на оснастку и проектирование и повторяющиеся затраты на деталь. Оснастка может включать проектирование, сталь, вставки, электроды, термообработку, сборку, испытание, коррекцию и хранение. Повторяющиеся затраты могут включать сплав, литье, обрезку, механическую обработку, отделку, контроль, упаковку и обслуживание. Если поставщик объединяет все это в одну цену за единицу, покупатель не может увидеть, какое изменение повлияет на программу или сравнить передачу пресс-формы позже.
Объем механической обработки особенно важен. Литая заготовка может быть недорогой, в то время как готовый корпус требует нескольких установок, специальных приспособлений, зачистки, промывки и контроля. Отделка может добавить маскирование и обращение, которые не видны в котировке сырого литья. Попросите поставщика указать предположения о браке, переделке, образцах деталей и упаковке. Маршрут Neway по финишной обработке может быть включен, когда поставляемая деталь требует контролируемой поверхности, а не только литого внешнего вида.
Планируйте передачу от валидации к производству
Производственный выпуск должен включать утвержденную ревизию чертежа и модели, материал, идентичность пресс-формы, маршрут процесса, программу механической обработки, отделку, план контроля, упаковку и записи. Он также должен определять открытые вопросы, временные отклонения и дату или условие их закрытия. Одобрение образца без связи с производственной ревизией трудно обеспечить. Покупатель должен требовать четкого заявления о том, что производственный процесс соответствует утвержденному образцу, или указывать утвержденные различия.
Упаковка заслуживает технического анализа для обработанных и готовых отливок. Детали могут быть поцарапаны, повреждены, загрязнены или смешаны по полостям и партиям во время транспортировки. Упаковка должна защищать функциональные поверхности, сохранять маркировку деталей и держать готовые детали отдельно от незаконченных или бракованных материалов. Если перед сборкой требуется чистота, укажите состояние очистки и способ ее проверки. Маршрут Neway по механической обработке может быть рассмотрен вместе с состоянием упаковки и контроля, чтобы поставляемая деталь не путалась с черновой отливкой.
Контролируйте отклонения, не теряя определения продукта
Отклонения иногда необходимы во время запуска, но каждое из них должно определять затронутый примечание на чертеже, элемент детали, количество, продолжительность и решение. Временное разрешение на косметическую поверхность отличается от изменения границы давления или базового отверстия. Покупатель должен знать, ограничено ли отклонение образцом, партией или диапазоном дат и какие доказательства требуются до возобновления нормального производства.
Несоответствующие детали должны быть отделены с использованием тех же идентификаторов, что и для прослеживаемости. Если дефект обнаружен после механической обработки, сохраните сырые и готовые образцы, где это практически возможно. Это помогает команде определить, возникла ли причина из металла, пресс-формы, обрезки, приспособления, механической обработки, отделки или сборки. Корректирующие действия более полезны, когда они изменяют контролируемый этап процесса и проверяют затронутый элемент, а не просто сортируют следующую партию.
Оригинальными литыми деталями OEM легче управлять, когда технические и коммерческие границы видны. Включите утвержденное определение продукта, записи пресс-формы, доказательства процесса, конечное состояние и правила изменений в пакет закупки. Это дает поставщику точный маршрут, а OEM - защищенную запись, когда программа переходит от запуска к текущему производству.
Держите записи запуска отдельно от маркетинговых заявлений
При запуске сохраняйте утвержденный образец, ревизию чертежа и модели, идентичность пресс-формы, запись о материале, состояние механической обработки, отделку, контроль и список отклонений. Эти записи описывают, что фактически было одобрено. Они более полезны для OEM, чем неподтвержденное заявление о мощности или поставке, потому что их можно проверить при изменении продукта или процесса.
Утверждайте образец в состоянии, в котором OEM получит его
Если заказчик получает обработанную, готовую или собранную деталь, утверждайте это состояние. Сырой литой образец может поддержать изучение процесса, но не может заменить контроль поставляемого интерфейса.
Резюме для покупателя
Оригинальные литые детали OEM - это контролируемые продукты. Их качество зависит от выпуска чертежа, состояния литья и механической обработки, владения пресс-формой, баз, валидации, прослеживаемости и утверждения изменений. Поставщик должен объяснить, как чертеж превращается в повторяемый процесс и как доказательства следуют за деталью в производство.
Определите интерфейсы, записи пресс-формы, доказательства материала, состояние контроля и путь ремонта до резки стали. Это дает конструкторскому, закупочному и контрольному отделам единую основу для утверждения программы оригинального литья OEM.
Часто задаваемые вопросы
