
Рама экзоскелета робота: ADC12, T6 и посадки ±0,02 мм
При габарите 320 × 180 × 90 мм и массе 1,2–1,8 кг рама экзоскелета выглядит обычной корпусной деталью, пока в чертеже не появляются посадочные места. Они держат ±0,02 мм при плоскостности 0,03 мм, а после T6 рама должна выйти на 400 МПа. Газ, запертый в стенке 1,5 мм, ограничивает T6. Коробление от закалки ограничивает посадочные места. Плёнка MAO ограничивает посадки. Порядок операций и четыре рубежа приёмки закрыли все три ограничения, и для этого не понадобился ни один более жёсткий процесс. Литьё алюминия под давлением задаёт форму, а рубежи решают, выйдет ли деталь из цеха.
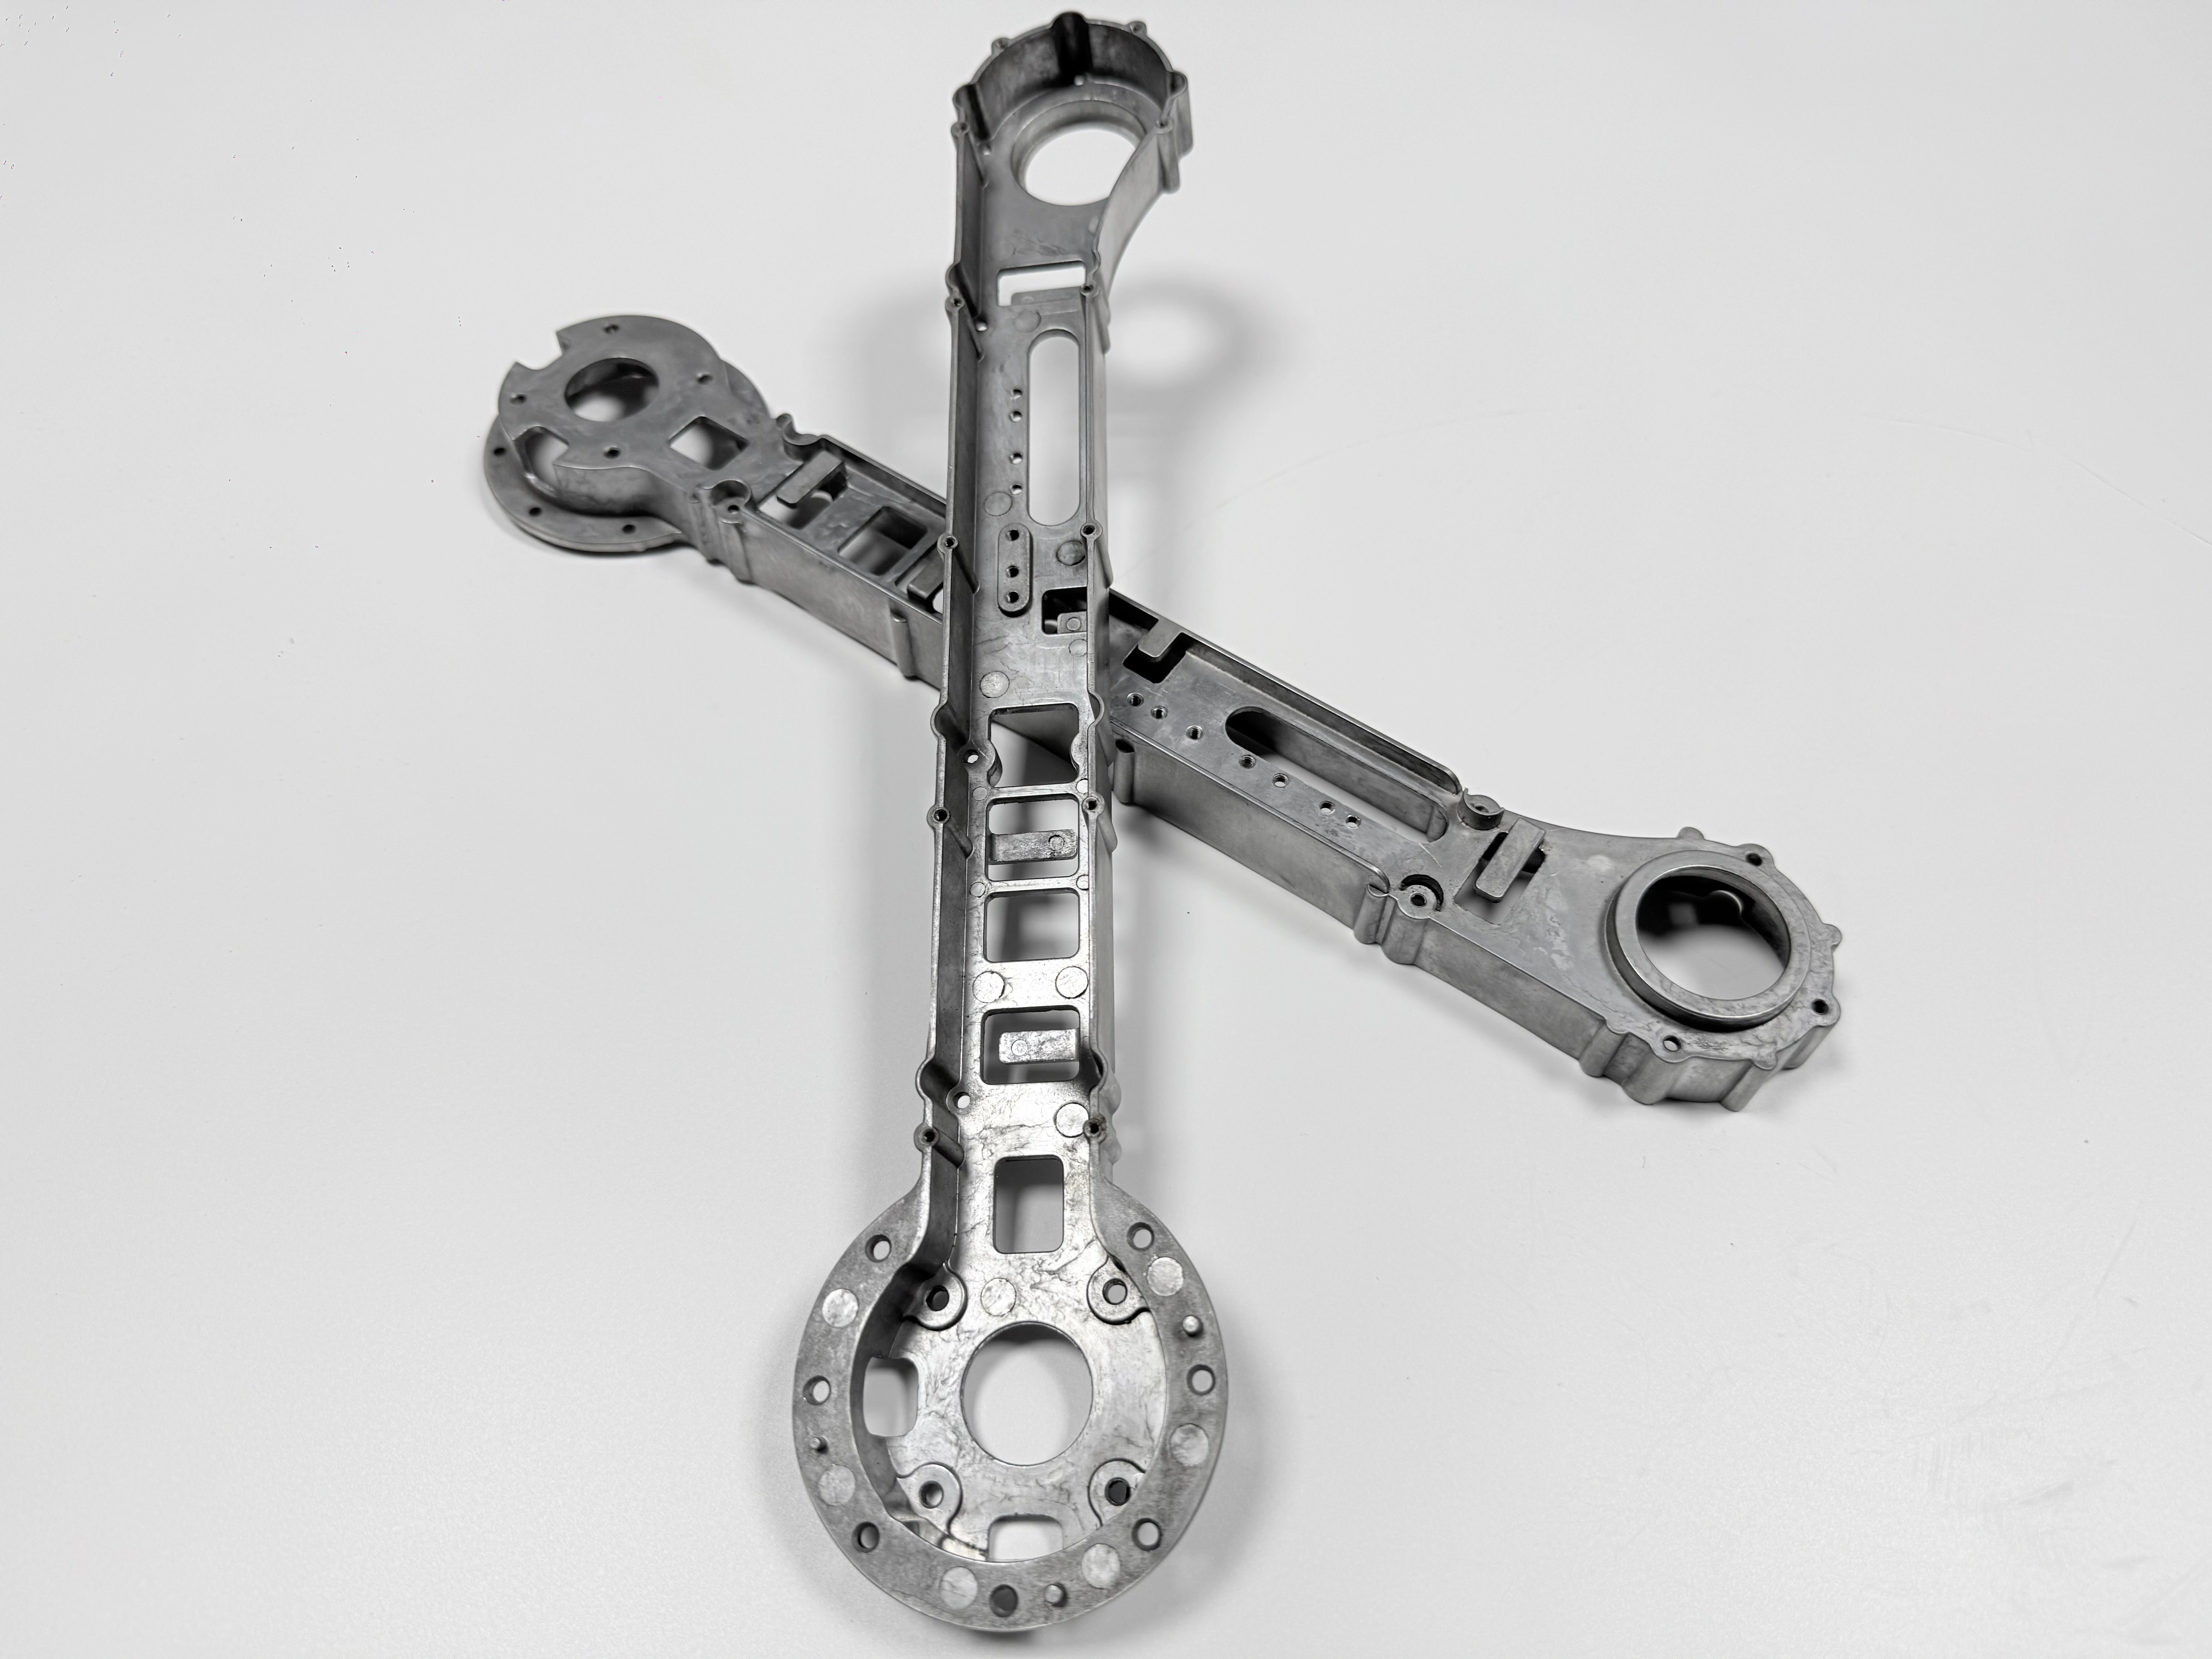
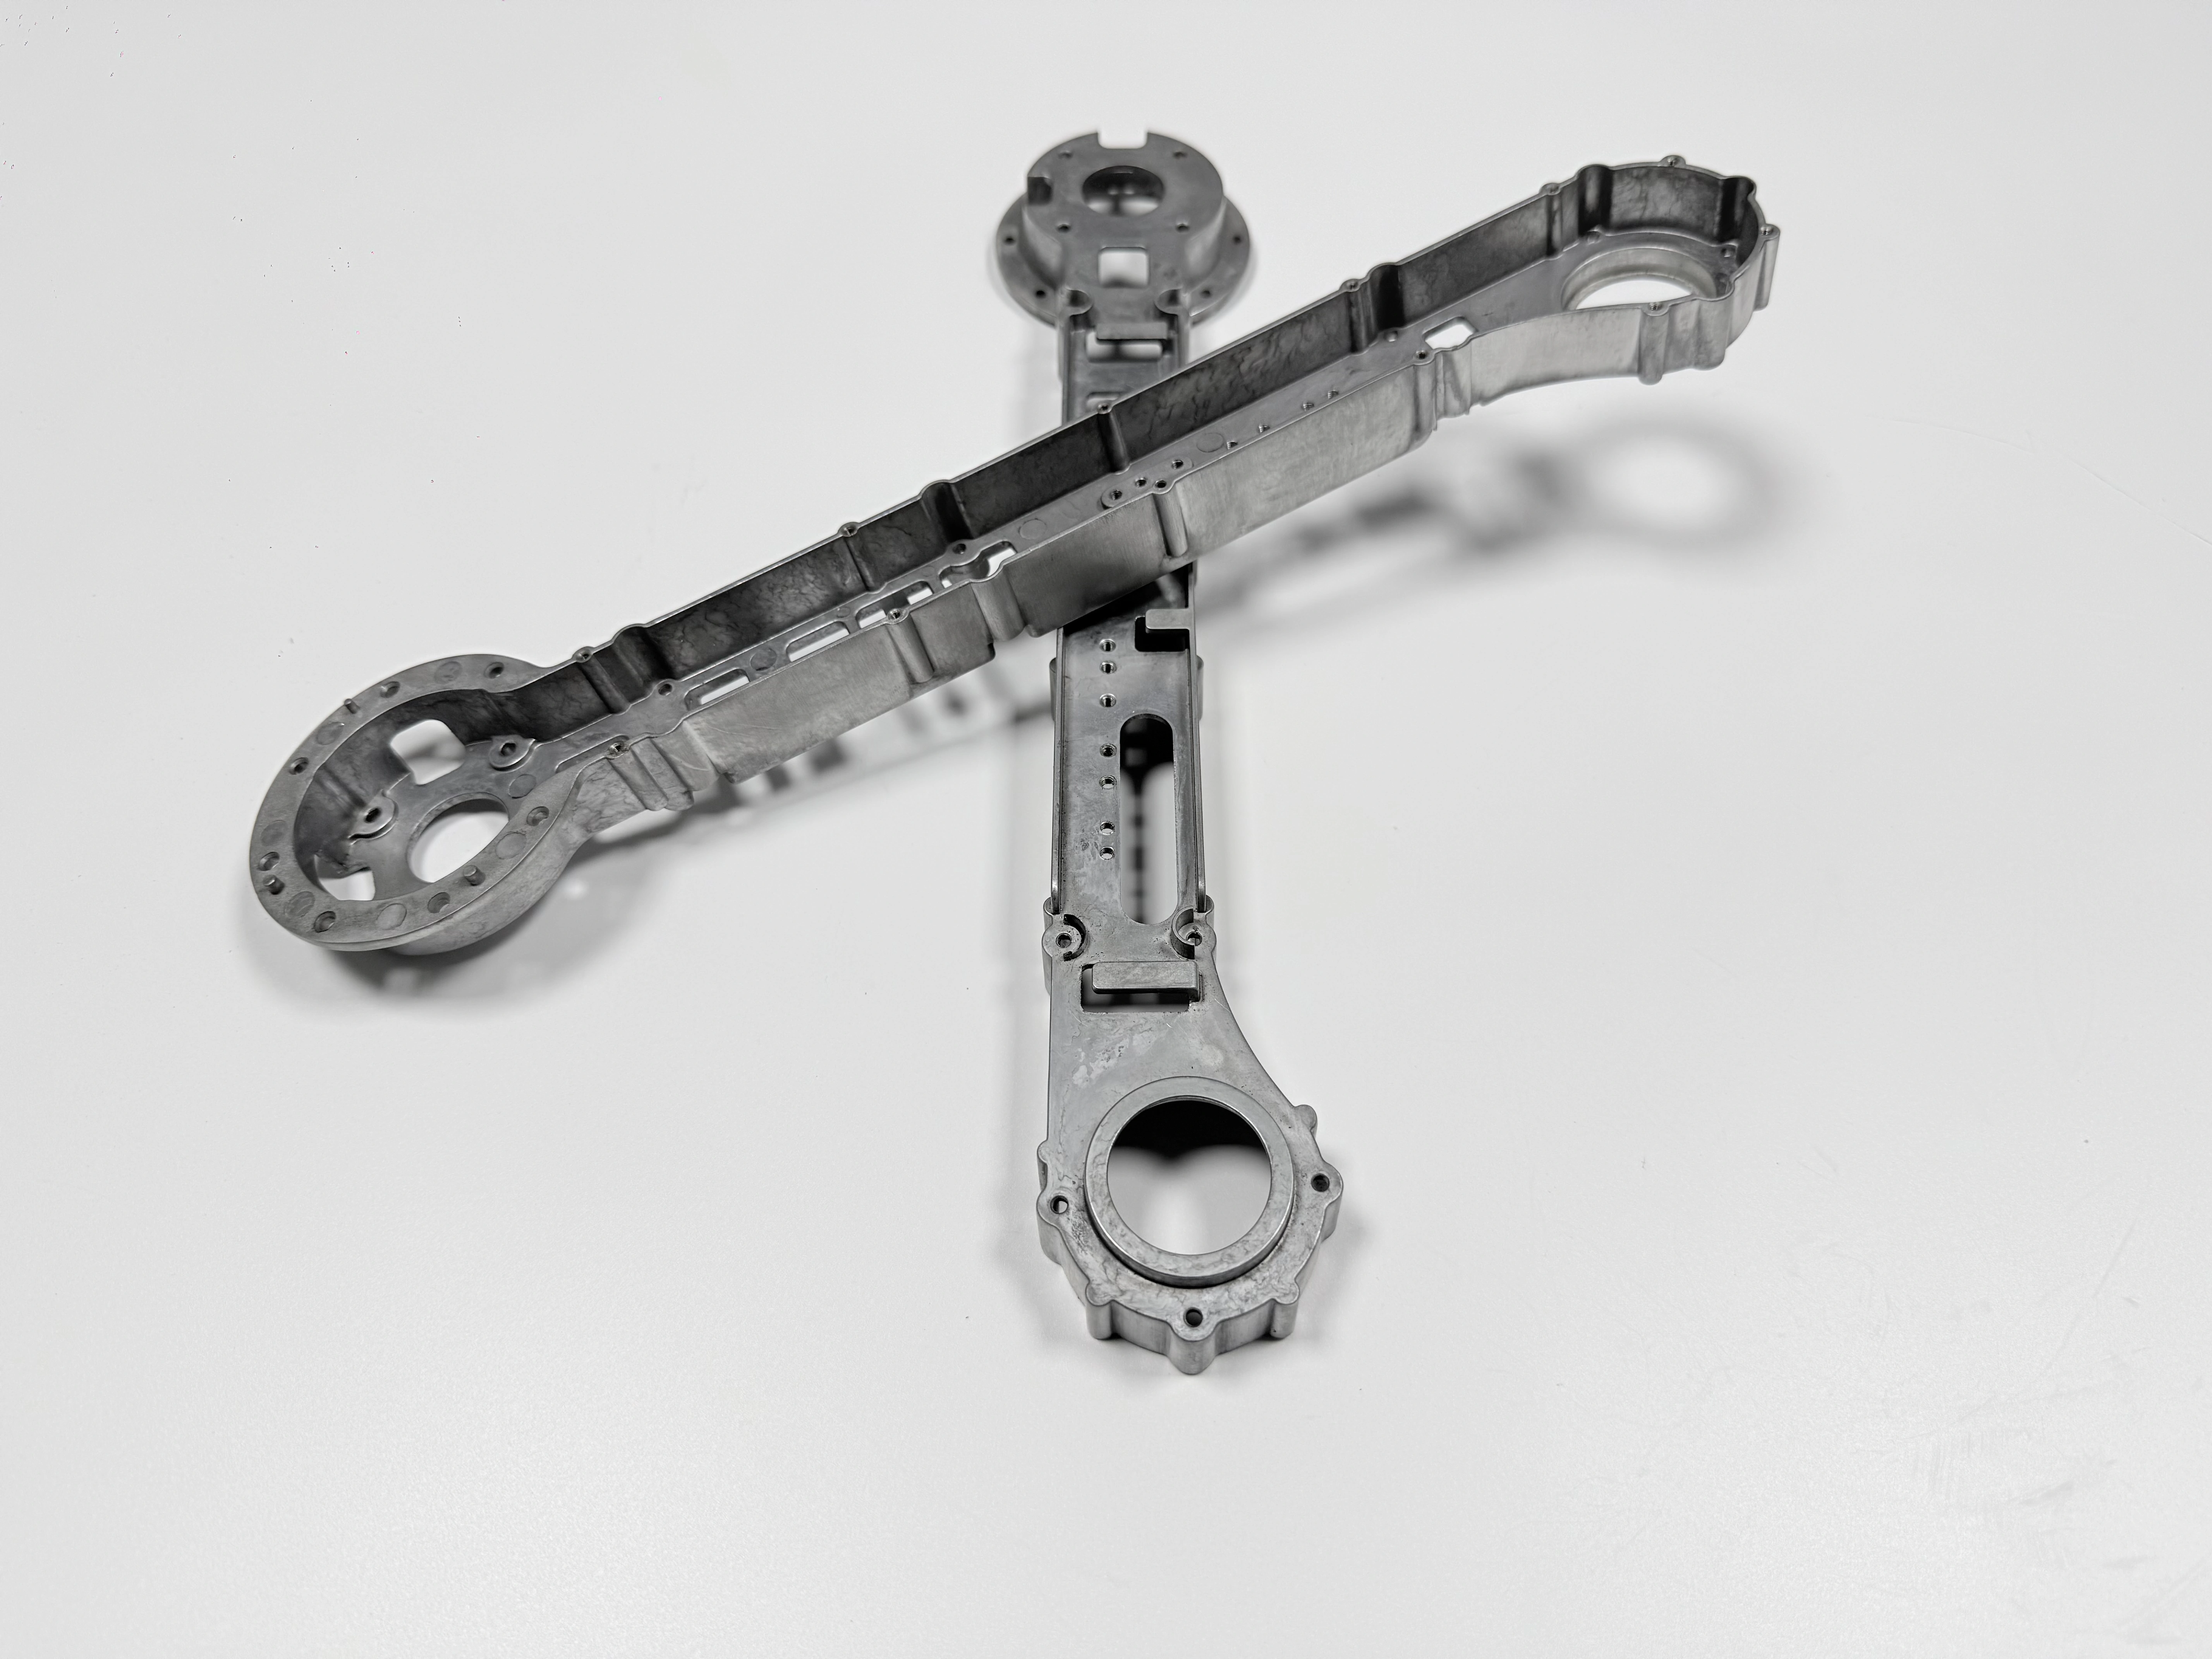
Деталь: 320 × 180 × 90 мм и 1,2–1,8 кг
Это рама шарнирного узла промышленного экзоскелета, а не декоративная крышка. Сплав — ADC12, марка, близкая к A383 по ASTM B85. Маршрут выглядит так: вакуумное литьё под давлением, удаление впускного канала, T6, правка, механическая обработка на ЧПУ, дуговое анодирование (MAO) с маскированием, затем финальный контроль.
Стенка у бобышки шарнира идёт толщиной 1,5 мм. Два посадочных места несут допуск ±0,02 мм, а наружные поверхности получают плёнку MAO под цех, где на полу СОЖ и высокая влажность.
Каждое число здесь — цель чертежа, а не измеренное значение из выпущенной партии. Эта запись остаётся примером процесса, а не программой заказчика.
Конфликт первый: стенка 1,5 мм против 400 МПа
400 МПа — цель после T6, а не свойство литого ADC12. Чтобы её достичь, нужна выдержка на твёрдый раствор при 490–510 °C и старение при 150–170 °C. Газ, запертый при заполнении, расширяется, как только металл размягчается на температуре выдержки, поэтому вздутие на нагруженной поверхности считается структурным дефектом.
Заполнение 1,5 мм обостряет эту проблему. Металл доходит до дальнего конца стенки поздно и уже остывшим, поэтому у последней порции металла меньше всего тепла на сплавление. Вакуум, одна полость и перелив на этом конце расширяют окно. Один только более быстрый впрыск, без вакуума и перелива, загонит в ту же стенку больше газа. Эти решения относятся к оснастке для вакуумного литья и фиксируются до первого впрыска.
Контрольный образец этого не закрывает. Брусок, отлитый из той же плавки и испытанный по ASTM B557, доказывает химию и термическую обработку, но не холодный шов на дальнем конце стенки 1,5 мм: брусок не тонкий.
Там, где стенку можно утолщить, а цель 400 МПа — снизить, T6 становится необязательным, и риск вздутий уходит вместе с ним.
Конфликт второй: закалка против ±0,02 мм
Закалка после выдержки охлаждает стенку 1,5 мм раньше бобышки шарнира. Бобышка превращается последней, поэтому и перестаёт двигаться последней. Посадочное место, срезанное раньше, чем это движение закончится, ±0,02 мм не удержит.
Правка между T6 и резом отвечает на это. Она возвращает раму в припуск, пока деталь ещё может двигаться без трещин. Механическая обработка на ЧПУ затем режет посадочные места из исправленной заготовки, а карту точек снимают на координатно-измерительной машине (КИМ) с обработанной площадки.
Эта база — половина решения. Литая стенка 1,5 мм ходит под усилием зажима, поэтому она не может нести ни ±0,02 мм, ни плоскостность 0,03 мм. База ставится на площадку, которую будут резать, а термическая обработка за этой площадкой задаёт нужный припуск.
Рез снимает напряжения, оставленные правкой. Ровный слой с двух сторон снимает мало. Тяжёлый слой с одной стороны может увести посадочное место после финального прохода.
Конфликт третий: плёнка MAO против посадок
Покрытие дуговым анодированием выращивает плёнку из самого алюминия, а не наносит её сверху, поэтому плёнка поднимается над исходной поверхностью и одновременно съедает часть металла. Резьба и посадки рядом с покрытой поверхностью держат размеры, а зазор между ними уменьшается. Посадка, срезанная на ЧПУ в ±0,02 мм, после покрытия уже не та посадка.
Что остаётся голым, решает чертёж, а не участок покрытия. В список масок идут четыре пункта: резьба, посадки, площадки заземления и базы. Список, переданный письмом, — не список масок: участок покрывает то, что показывает чертёж.
Маска защищает поверхность, а не допуск. Замаскированное посадочное место всё равно проверяют после покрытия, потому что скотч отходит, заглушки смещаются, а плёнка заползает под кромку.
Граница проходит в обе стороны. Резьбу, которую после покрытия можно развернуть, маскировать не нужно. Мелкую резьбу в узком поле допуска — нужно: развёртывание может снять больше металла, чем резьба может потерять.
Первая партия: вздутия после T6, резьба после MAO
В примере, который стоит за этой записью, два дефекта пришли по очереди. После T6 вздутия вышли на поверхности тонкой стенки у дальнего конца заполнения. После MAO проходной калибр встал на резьбе, которая получила покрытие.
Оба укладываются в маршрут, а не в ошибку оператора. Вздутие идёт за газом, который заперло заполнение, а калибр — за плёнкой, выросшей в незамаскированной резьбе. Ни один из дефектов не виден ни в протоколе контрольного образца, ни на этапе литья.
Брусок шёл в цель, а стенка — нет. Приёмка, построенная на одном бруске, отгрузила бы раму, и резьбу нашла бы сборка.
Партию задержали. Обе находки остаются примерами без доли брака: доля от одной партии читалась бы как показатель возможностей.
Что изменили: вакуум, правка, маскирование, развёртывание
В следующую оснастку вошли четыре изменения, по одному на отказ. Вакуумное литьё под давлением и одна полость урезали газ, который питает вздутия. Правка между закалкой и резом дала посадочным местам исправленную заготовку. Список масок в чертеже не пускает плёнку в резьбу, посадки, заземление и базы. Развёртывание закрывает резьбу, которая плёнку всё-таки берёт.
Каждое изменение покупает одно и стоит другого. Вакуум и одна полость поднимают стоимость впрыска и привязывают программу к одной форме. Правка добавляет пресс и проверку между двумя операциями, которые раньше шли подряд. Маскирование добавляет работу на линии покрытия и повторный контроль. Развёртывание добавляет операцию и оставляет в резьбе голый алюминий, а это требует отдельного решения о защите.
Остальное несёт порядок. Удаление впускного канала до T6 не даёт каналу питать вздутие на температуре выдержки. Правка до ЧПУ означает, что резец встречает исправленную деталь. MAO после ЧПУ не даёт последней операции срезать плёнку. Маршрут за этими шагами разобран в статье литьё под давлением рам роботов.
Итог по шести методам контроля
Приёмку переписали: теперь её держат четыре рубежа и шесть проверок, они ниже. Сплошность берёт брусок из той же плавки, испытанный на растяжение по ASTM B557 против цели 400 МПа, плюс рентген или КТ на дальнем конце тонкой стенки. Геометрия берёт карты точек КИМ по посадочному месту, плоскостности и позиции отверстий. Резьба берёт калибр «проход/непроход» после покрытия. Плёнка берёт толщину на замаскированных и голых зонах плюс соляной туман.
Рубежи не заменяют друг друга. Брусок может пройти, пока стенка пузырится. Посадочное место может читаться в пределах ±0,02 мм и уйти после финального реза. Резьба может пройти калибр и отказать на сборке, если замаскировали не тот элемент.
Рубеж | Проверка | Предел | Единица | Метод |
|---|---|---|---|---|
1 | Брусок из той же плавки, растяжение | цель 400 | МПа | ASTM B557 |
1 | Газовая пористость на дальнем конце стенки | нет холодного шва и недолива | н/п | рентген или КТ |
2 | Позиция посадочного места | ±0,02 | мм | карта точек КИМ |
2 | Плоскостность места | 0,03 макс. | мм | КИМ |
2 | Позиция отверстий | ±0,02 | мм | КИМ |
3 | Резьба после MAO | проходной калибр проходит | н/п | калибр «проход/непроход» |
4 | Плёнка MAO, маскированные и голые зоны | запись по партии | н/п | толщиномер покрытия |
4 | Соляной туман, покрытая поверхность | длительность по чертежу | н/п | камера соляного тумана |
Измеренные значения из примера остаются в отчёте по проекту. Эта страница держит критерии, метод и порядок и не публикует выход годного. Кейс по литью ADC12 под давлением проводит ту же логику рубежей на более толстой детали.
Чего этот кейс не доказывает
Запись — пример. В ней нет имени заказчика, размера партии, цены, срока поставки и выхода годного, и цитировать её как показатель возможностей нельзя.
Она не доказывает, что ADC12 выходит на 400 МПа при 1,5 мм на другой раме. Сечение, положение впускного канала, вакуум и термическая обработка меняются вместе с деталью, а брусок, прошедший на одной раме, ничего не говорит о следующем чертеже.
T6 остаётся окном: 490–510 °C на выдержку и 150–170 °C на старение, с подтверждением заводом. Толщина плёнки и длительность соляного тумана остаются пунктами контроля, а не числами.
Ценность записи в другом: три конфликта сходятся на одной детали, и порядок рубежей держит их порознь.
